FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
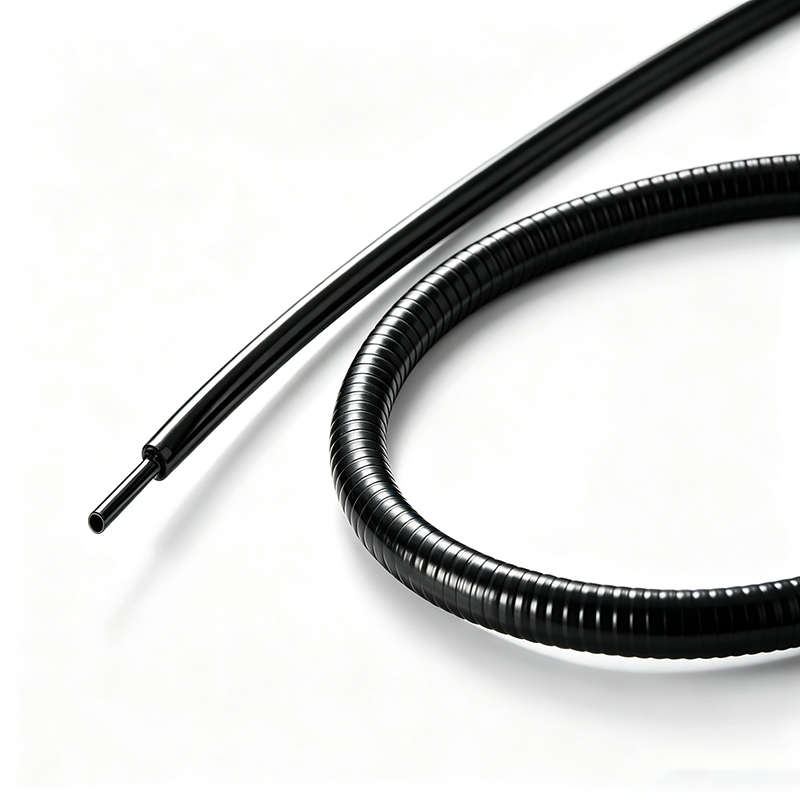
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-2-Xは、医療用グレードのLDPEを原料とした、高い収縮率(4:1以上)を誇る難燃性のない熱収縮チューブであり、外科手術に使用される侵襲的医療機器に求められる薄肉かつ滑らかな表面という要件を満たしています。優れた電気絶縁性により、電気外科用器具の絶縁保護にも使用可能であり、医療機器分野で広く採用されている熱収縮チューブです。
収縮率:4:1以上
低収縮温度
優れた物理的、化学的、電気的特性
優れた電気絶縁特性
ガンマ線(γ)およびエチレンオキシド(ETO)による滅菌に適している
使用温度範囲:-45℃~90℃
最小収縮温度:80℃
最小完全回復温度:110℃
ISO 10993、USPクラスVI、およびRoHSに準拠
|
型番 |
供給時内径 |
完全収縮後寸法 (mm) |
|
|
Min.(mm) |
内径 (ID) |
肉厚 |
|
|
BH‑MT‑2‑X‑4.8 |
5.20±0.30 |
<1.20mm |
0.51±0.08 |
|
BH‑MT‑2‑X‑6.4 |
7.00±0.30 |
<1.60mm |
0.51±0.08 |
|
BH‑MT‑2‑X‑9.5 |
10.00±0.30 |
<2.40mm |
0.51±0.08 |
|
BH‑MT‑2‑X‑12.7 |
13.50±0.40 |
<3.20mm |
0.64±0.08 |
*お客様のご要求に応じてサイズのカスタマイズが可能です。
対照品番:
TE Connectivity / Raychem: MT‑6000
|
特性 |
試験方法 |
代表値 |
|
長さ変化率 % |
ASTM D 2671 |
-10~+5 |
|
引張強さ/MPa |
ASTM D 2671 |
≥10.4 |
|
破断伸び/% |
ASTM D 2671 |
≥200 |
|
低温可撓性(-30℃、1時間) |
ASM‑DTL‑23053 |
割れなし |
|
耐熱衝撃(180℃/4時間) |
ASTM D2671 |
割れなし |
|
絶縁破壊強さ/kV/mm |
ASTM D 2671 |
≥15.0 |
|
体積抵抗率/Ω·cm |
ASTM D 876 |
≥1015 |
|
吸水率(%)(23℃、24h) |
ASTM D 2671 B |
≤0.4 |
カテーテル開発・プロセスエンジニア、OEM/ODMパートナー、調達チーム向けに作成しています。本FAQは代替検討、ホットピーリング、熱処理、コンプライアンス関連の実務に焦点を当てています。全ての物性、寸法、試験値は製品データシートに記載されており、ここでは記載しておりません。詳細はBH‑2(PMT)製品ページをご参照ください。
Q1. MT‑LWAのドロップイン代替品としてBH‑2(PMT)を認定する前に、何を確認すべきですか。
A1. 4点の確認事項があります。
(1) 適用用途の適合性:MT‑LWA同様、BH‑2(PMT)は剥離可能な医療用ポリオレフィン熱収縮チューブです。恒常的な絶縁用途や可動屈曲部ではなく、製造工程における補助被覆用途であることを確認してください。
(2) 寸法適合:供給時の内径が部品にスムーズに挿入でき、収縮後の内径および肉厚が図面要求を満たすこと。完全に同一寸法と仮定せず、データシートで照合してください。
(3) 既存プロセスとの適合性:ご使用の加熱条件、ホットピーリング作業での挙動を評価し、パラメータの微調整が必要になる場合があります。
(4) 実部品による社内認定試験を実施した上で量産に移行してください。
Q2. 本剥離チューブのホットピーリングとコールドピーリングの違いは何ですか。
A2. ホットピーリングは熱収縮完了直後、アセンブリが高温の状態で剥離を行います。チューブは剥離ラインに沿って容易に裂け、下層の部品を損傷させず除去可能です。一方、完全冷却後のコールドピーリングは大きな力が必要となり、カテーテル部品を破損するリスクが高まります。推奨はプロセス仕様に沿ったホットピーリングです。
Q3. BH‑2(PMT)に適した加熱装置はどれですか。
A3. 自動ホットエアリング、赤外線装置、温度分布の均一な熱風循環炉が適しています。ハンド式ヒートガンは試作品評価に限り使用可能ですが、加熱が不均一になり、収縮不良や早期破れの原因となります。
Q4. ホットピーリング時に、チューブが設定された剥離ラインで裂けないことがあるのはなぜですか。
A4. 主な要因は、剥離時の温度不足、剥離作業前にアセンブリが冷え過ぎている、加熱速度が速すぎるまたは遅すぎる、熱処理前にチューブに機械的ダメージが生じている、などです。温度条件、収縮完了から剥離までの時間を安定させてください。
Q5. PEBAX、ナイロン、PU、ニチノールなど一般的なカテーテル材料とBH‑2(PMT)は互換性がありますか。
A5. 適切な加熱条件下では大半のカテーテル材料と適合します。ただし材料グレード、肉厚、熱処理条件により挙動が変わるため、必ず実際の部品で適合性検証を実施してください。
Q6. この熱収縮チューブを再利用できますか。
A6. できません。BH‑2(PMT)は製造プロセスでの1回限りの使用を目的としています。収縮・剥離後は性能が失われ、再使用は認められません。
Q7. BH‑2(PMT)を工程で使用した場合、最終製品の滅菌方法に制限はありますか。
A7. BH‑2(PMT)は最終滅菌の前の工程で除去されるため、最終医療機器の滅菌方式は本チューブの仕様に拘束されません。製品仕様に合わせた滅菌プロセスを選定してください。
Q8. BH‑2(PMT)の医療適合性を証明する規格文書は何ですか。
A8. 材料はISO 10993に基づき試験を実施、製造拠点はISO 13485認証を取得しています。各種報告書はご要望に応じて提供可能です。重要:部品レベルの適合は、貴社最終医療機器の認定に代わるものではありません。
Q9. この剥離可能チューブ使用時に発生しやすい不具合は何ですか。
A9. 代表的な不具合:収縮不足、急加熱による気泡発生、収縮中の早期破れ、ホットピーリング不可。多くは加熱パラメータの不適切さ、部品表面の汚れ、チューブサイズの選定ミスが原因です。
Q10. 工程用剥離チューブと通常の常設型熱収縮チューブの違いは何ですか。
A10. BH‑2(PMT)は製造工程での一時的な補助被覆専用で、ホットピーリング向けの専用剥離ラインを持っています。完成品の恒久的な保護絶縁としての長期使用には設計されておりません。
Q11. サンプル依頼や見積もりをする際に必要な情報は何ですか。
A11. 必要なチューブサイズ、対象部品の径、加熱プロセス条件、使用装置、剥離作業条件、年間必要量、必要な書類要件などをご提示ください。迅速に仕様を検討できます。
Q12. チューブを装着する前に部品表面に特別な前処理は必要ですか。
A12. 表面は油脂・汚れを除去し清浄にしてください。エッジやバリは丸め、熱処理前にチューブが突き破られるのを防いでください。