|
項目
|
インチ
|
MM
|
|
内径(ID)
|
0.01 – 0.11
|
0.30 – 2.79
|
|
内径公差
|
± 0.001 – 0.003
|
± 0.025 – 0.076
|
|
公称肉厚
|
0.0004 – 0.0008
|
0.01 – 0.02
|
|
肉厚公差
|
± 0.0002 – 0.00025
|
± 0.005 – 0.00635
|
|
カット長さ
|
39-78
|
1,000-2,000
|
|
特性
|
仕様要求
|
試験方法
|
代表値
|
|
エッチング角度
|
<70°
|
–
|
60°
|
|
難燃性
|
V0
|
UL94
|
V0
|
|
耐薬品性
|
優れた性能
|
–
|
優れた性能
|
|
耐熱衝撃性
|
亀裂なし
|
ASTM D2671
(400°C/4時間)
|
亀裂なし
|
|
低温フレキシビリティ
|
亀裂なし
|
ASTM D2671
(-65°C/4時間)
|
亀裂なし
|
|
重金属を含まない
|
Q1. 医療用グレードのOTWエッチングPTFEライナー(マンドレル付き)とは何ですか?
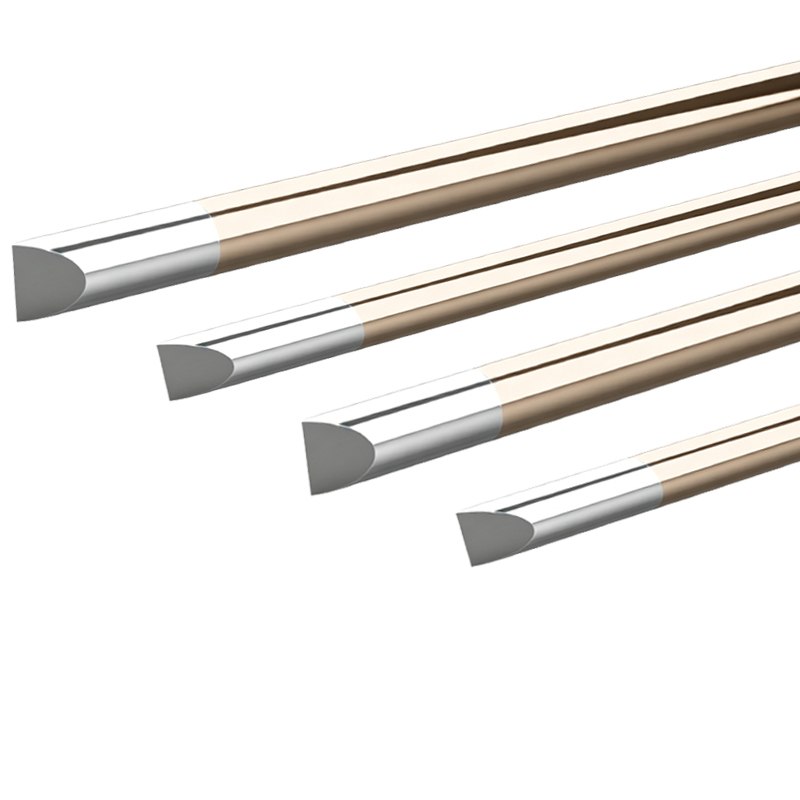
A1. OTW(オーバーザワイヤー)エッチングPTFEライナーは、精密マンドレル上でペースト押出法により製造され、外表面が化学的にエッチング処理された(通常はナトリウムナフタレニド溶液使用)薄壁ポリテトラフルオロエチレン管です。マンドレルは押出しおよび焼結工程中に原位置に保持され、OTWカテーテルプラットフォームでガイドワイヤーが作業内腔を通過する際に重要な、厳密な内径制御と同心円性を保証します。内表面はPTFEの生来の超低摩擦(係数〜0.04–0.10)を保持し、エッチングされた外表面はPebax、ナイロン、TPU、または編組ジャケット構造への接着剤および熱接着を受け入れます。カテーテル構造において、エンジニアはこれを多層シャフトの基礎層として説明します:表面エッチングPTFEライナーの上に封入された外側のPebaxジャケットにより、内部の低摩擦が実現されます。
Q2. なぜPTFEはインターベンションカテーテルのライナー材料として依然として第一選択なのですか?
A2. r/MedicalDevicesのエンジニアは一貫して、PTFEが「迂曲経路の要求の厳しいカテーテル用途でゴールドスタンダードの地位を獲得した」と説明しています。超低摩擦、化学的惰性、寸法安定性(吸湿率<0.01%)、1950年代に遡る実証済みの血液接触履歴の組み合わせは、ガイドワイヤーの通過およびインプラントの送達において未だに匹敵するものがありません。神経血管または末梢の迂曲部を通過するマイクロカテーテルおよびステント送達システムの場合、PTFEライニング内腔の潤滑性は、低い手技力および血管損傷リスクの低減に直接結びつきます。
Q3. PTFEライナーのOTWマンドレル押出とフリー押出の違いは何ですか?
A3. いずれもペースト押出ルートです。PTFEは極めて高い溶融粘度のため、Pebaxやナイロンのような溶融押出はできません。OTWマンドレル押出では、PTFEペーストが精密ワイヤーまたはピンマンドレル上で押出され、マンドレルを装着したまま焼結されます。これにより、内腔側で優れた内径公差、壁の同心円性、および表面仕上げが得られます。これは、ライナー内径がガイドワイヤーに密接に一致する必要があるOTWプラットフォームにとって不可欠です。フリー押出は支持なしでチューブを製造します。長尺の大量生産に適しており、制御されたフィブリル配向により軸強度を高めることができますが、内径はライナー単独ではなく組立構造によって決定されます。内腔精度が重要なマイクロカテーテルおよび送達システムの場合、マンドレル押出ライナーが標準選択です。
Q4. 壁厚はどれくらい薄くでき、どのような公差が達成可能ですか?
A4. 業界文献およびサプライヤーデータによると、ペースト押出PTFEライナーの壁厚は約0.0005インチ(12.7 µm)まで、公差は±0.0003インチ程度であり、特殊プロセスでは約0.0003インチ(7.6 µm)までの壁厚が達成可能です。マンドレル押出OTWライナーの場合、典型的な内径公差は±0.0005インチまたはそれ以下に維持され、壁の同心円性が均一なリフロー接着にとって重要です。完成した多層カテーテルシャフトでは、組立内腔公差は通常±0.001インチ、外径公差はジャケットおよび編組構成に応じて±0.002〜±0.003インチです。PTFEは実質的に水分を吸収しないため、これらの寸法は製造、保管、および使用中を通じて安定しています。これは、0.6〜1.0%の水分を吸収し、湿潤環境で寸法が変動する可能性があるナイロンに対する重要な利点です。
Q5. なぜPTFEは接着前にエッチングする必要があるのですか?ナトリウムエッチングはどのように機能しますか?
A5. PTFEの極めて低い表面エネルギー(〜18 dynes/cm)— 潤滑性を与える同じ特性 — は、本質的に非粘着性をもたらします。接着剤および溶融ジャケットポリマー(Pebax、ナイロン、TPU)は、未処理のPTFEに濡れず、接着しません。Redditのエンジニアは一貫して、PTFEの接着をこの材料の最大の加工課題と指摘しています。ナトリウムエッチング(通常はナトリウムナフタレニド溶液)は、外表面からフッ素原子を除去し、酸素含有官能基を導入して表面エネルギーを50 dynes/cm以上に高め、機械的インターロック用の顕微鏡的に粗い表面を作成します。これはジャケット被覆前の標準前処理です。エッチングは外表面のみに適用されることに注意してください。内腔表面はバージンPTFEのままです。
Q6. エッチングOTW PTFEライナーでどのような接着方法が有効ですか?
A6. 2つの主流アプローチが使用されます。(1) エッチングされた外表面への直接接着:接着剤ラミネーションまたは熱リフローを介して — エッチング表面は接着剤を受け入れ、リフロー中にジャケットとの機械的インターロックを改善します。(2) タイレイヤー技術 — 薄い熱可塑性エラストマー層(例:改質Pebaxまたはポリウレタン)をPTFE外表面に塗布します。タイレイヤーは熱と圧力下でPTFEと融着し、その外表面はジャケットに容易に接着します。タイレイヤーは、エッチング表面だけでは十分な接着面積を提供できない超薄壁構造で特に有効です。選択はジャケット材料、リフロー工程、およびデバイスが屈曲疲労を受けるかどうかによって異なります。
Q7. エッチング品質はどのように検証され、サプライヤーに何を指定すべきですか?
A7. 標準検証には以下が含まれます。(1) エッチング表面での接触角測定 — 適切にエッチングされたPTFE表面は70°以下(典型的には〜60°)の水接触角を示します。(2) >50 dynes/cmの活性化を確認するためのダインレベルまたは表面エネルギーテスト。(3) 均一な褐色調の目視検査(ナトリウムエッチングの正常な指標;色調の欠如はエッチング不足を、暗い変色は過度のエッチングを示唆します)。(4) ロットごとの接着サンプルのピール強度試験。ロット間のエッチング一貫性はエンジニア間でよく議論されるサプライヤー品質の話題であるため、接触角およびピール強度をロットリリース基準として指定することをお勧めします。
Q8. 押出しおよび焼結後にマンドレルはいつ、どのように除去されますか?
A8. OTWマンドレル押出では、焼結後にマンドレルは機械的引抜きと、長尺または薄壁セクションの場合は油圧または空気圧アシストの組み合わせで除去されます。マンドレル表面は通常研磨され、焼結中のPTFEの密着を防ぐために離型剤が塗布される場合があります。除去力は慎重に制御する必要があります — 過度の力は内腔を楕円形にしたり、薄壁に微小亀裂を生じさせたりする可能性があります。一部のプロセスでは、複雑な形状に対して可溶または折りたたみ式マンドレルを使用します。重要なプロセスウィンドウは焼結後の制御冷却です。PTFEはマンドレル材料よりも大きく収縮するため、適切な熱管理が寸法歪みのないクリーンなリリースを保証します。
Q9. マンドレル除去はエッチング表面を損傷したり、接着に影響を与えたりしますか?
A9. いいえ — エッチングは押出し、焼結、およびマンドレル除去の後に実行されます。シーケンスは:マンドレル上でのペースト押出 → 焼結 → マンドレル除去 → 表面エッチング → 洗浄/すすぎ → 乾燥 → 検査 → 包装です。これにより、エッチング表面は接着の時点で新鮮で無汚染であることが保証されます。エッチング後の取り扱いには注意が必要です。エッチング表面は活性化されており、表面エネルギーは空気、水分、または汚染への長時間の曝露で劣化する可能性があるため、速やかに接着するか保護する必要があります。
Q10. エッチングOTW PTFEライナーと互換性のある滅菌方法はどれですか?
A10. PTFEは最も滅菌適合性の高いカテーテルポリマーの一つです。エチレンオキシド(EtO)、蒸気オートクレーブ(121–134°C)、ガンマ線、電子線、および気化過酸化水素(VHP)を、著しい劣化なく耐えます。これは、ガンマ/電子線で劣化し、オートクレーブ中に水分を吸収するナイロンやPebaxに対する重要な利点です。これにより、PTFEライナーカテーテルは、EtOまたはガンマで滅菌される単回使用デバイス、および繰り返しオートクレーブサイクルを必要とする再使用デバイスの両方に適しています。選択した滅菌サイクルを通じて、完全に組み立てられたデバイス(ライナー + ジャケット + 接着剤)を常に検証してください。制限要因は通常PTFEではなく、ジャケットまたはボンドラインです。
Q11. ナトリウムエッチングPTFEは血液接触用途に生物適合性がありますか?
A11. はい。医療グレードPTFE樹脂は、1950年代に遡る臨床歴を持つ確立された血液接触材料です。ほとんどのポリマーと比較して非血栓性、化学的に不活性、かつ寸法安定性があります。ISO 10993-1に準拠したデバイスレベルの生物適合性評価(細胞毒性、感作性、刺激性、該当する場合の血液適合性)は、完成デバイスに対して必要です。材料レベルの適合性(例:USP Class VI樹脂)はデバイスレベルの試験に代わるものではありません。ナトリウムエッチングプロセスは外表面のみに適用され、徹底的なすすぎと洗浄が行われます。エッチング剤残留物は検出不能レベルまで除去されます。内腔表面は全体を通じてバージンの、エッチングされていないPTFEのままです。
Q12. エッチングOTW PTFEライナーに最も適したカテーテル用途はどれですか?
A12. エッチングOTW PTFEライナーは、ガイドワイヤーの潤滑性と内腔精度が重要な場合のデフォルト選択です:ガイドカテーテル、診断血管造影カテーテル、神経血管マイクロカテーテル、ステアラブル/デフレクタブルカテーテル、イントロデューサーシース、およびステント/バルーン送達システム。ステント送達システムの場合、低摩擦内腔と精密な内径制御の組み合わせにより、引っかかりや不均一な拡張なしにスムーズなステント展開が保証されます。極端なミニatur化がそれほど重要でない大径の末梢および泌尿器デバイスでは、Pebax、ナイロン、またはFEPライナーがよりコスト効率的な場合があります。そのような場合、PTFEは遠位先端セグメントにのみ使用されることもあります。
Q13. 既知の制限と一般的な故障モードは何ですか?
A13. エンジニアが最も多く議論する故障モード:(1) ライナーのジャケットまたは編組からの剥離 — 検証済みエッチング品質、超薄壁用タイレイヤー、および検証済みリフローパラメータにより緩和されます。(2) 小さな曲げ半径でのキンクまたは内腔崩壊 — 壁厚選択、編組/コイル補強、およびライナー異方性の選択により管理されます。(3) ガイドワイヤー通過中のライナーの傷や摩耗 — PTFEは比較的軟らかく、クリープ/冷間流動の影響を受けやすいため、外側シャフトからの支持が不可欠です。(4) 滅菌後または屈曲疲労後のボンドライン故障 — デバイスレベルのシミュレート使用試験でスクリーニングされます。(5) 加工ハザード — 過熱時のPTFE煙は有毒であり、ナトリウムエッチング化学薬品は厳格な取り扱い管理が必要です。エンジニアリングフォーラムで繰り返されるテーマ:PTFEの低摩擦という利点と接着の難しさは同じ特性に由来する — エッチング表面周りのプロセス管理が重要な管理ポイントです。
Q14. PTFEに対するPFAS規制圧力を心配すべきですか?
A14. これはエンジニアリングディスカッションでますます頻繁な質問です。医療グレードPTFEはFDAによって依然として安全かつ必須と見なされていますが、フッ素ポリマーとしてより広範なPFAS監査(ECHA規制、EPA/MDRの注目)の対象となっており、サプライチェーンは変化し始めています。評価されている代替案には、UHMWPEライナー(低摩擦、ISO 10993実績あり、ただしリフロー温度が130–150°Cと低く、Pebaxジャケットリフロー中に内腔崩壊を引き起こす可能性があり、PTFEとは異なり加工中に軟化/流動する)、ジャケット用PFASフリー潤滑添加剤、およびハイブリッドPI/PTFE複合材料などがあります。エンジニアリングフォーラムのコンセンサスは、PTFEを直ちに置き換えるのではなく、開発初期に代替案を評価して、後で材料決定が強制されないようにすることです。5〜10年のライフサイクルを持つ新規デザインでは、デュアルトラック材料認証が慎重なアプローチです。
Q15. 私のアプリケーションにOTWマンドレル押出エッチングPTFEライナーとフリー押出エッチングPTFEライナーのどちらを選択すべきですか?
A15. 以下の要因を考慮してください。(1) 内腔精度 — デバイスがガイドワイヤーの嵌合に厳密な内径公差を必要とする場合(例:0.014インチまたは0.018インチのOTWプラットフォーム)、マンドレル押出が優先されます。(2) 壁厚 — 0.001インチ未満の壁の場合、マンドレル押出はより良い同心円性制御を提供します。(3) 長さとボリューム — フリー押出は長尺の連続大量生産に適しています。(4) 接着構造 — ライナーが編組シャフトにリフローされる場合、どちらのタイプも機能しますが、マンドレル押出ライナーは均一な壁のためより一貫したリフロー挙動を提供します。(5) コスト — フリー押出は、極端な内径精度が要求されない大量生産で一般的に経済的です。マイクロカテーテルおよびステント送達システムの場合、マンドレル押出OTWライナーが業界標準です。