FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
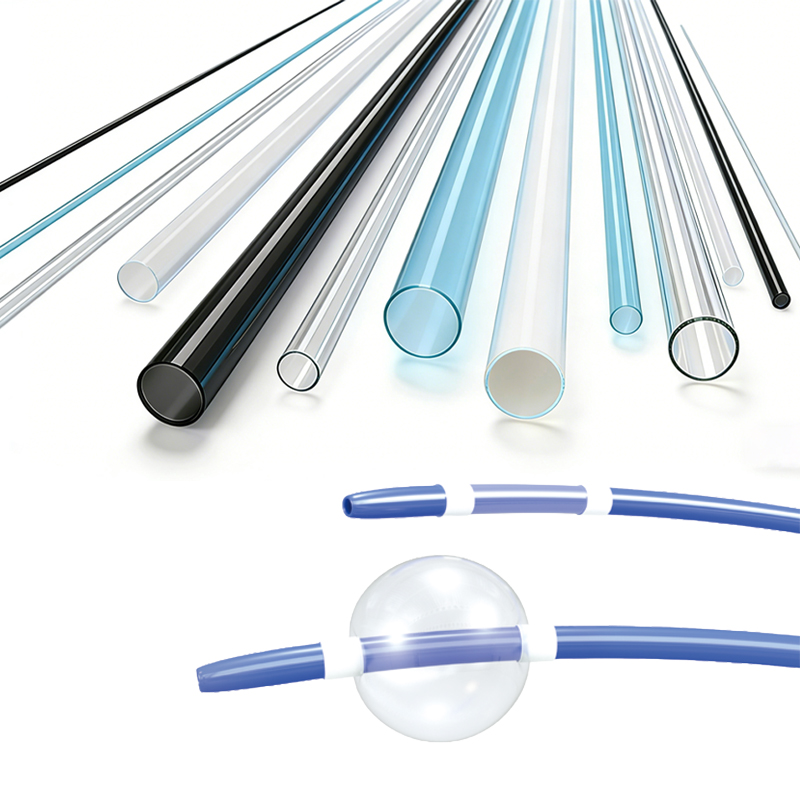
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PTFE-UTW医療用超薄肉PTFE熱収縮チューブは、ポリテトラフルオロエチレン(PTFE)を原料として製造されており、マイクロカテーテル、バルーン送達システム、インターベンション用ガイドワイヤーシース、電気外科用アブレーション電極、内視鏡用コントロールワイヤーなどの精密低侵襲医療機器において、コーティング、絶縁、表面平滑化などの用途に広く使用されています。
収縮比:1.7:1
超薄肉設計により、熱収縮後もデバイスの外形に実質的に厚みを増さない
低摩擦係数
医薬品溶液による腐食に対する優れた耐性
耐熱性
高圧、ETO、蒸気、乾熱による滅菌に対応
使用温度:-65℃~260℃
完全回復に必要な最低温度:350℃
ISO 10993、USPクラスVIに準拠
|
型式 |
供給時最小内径 |
完全収縮後内径(最小) |
完全収縮後肉厚(標準) |
|||
|
In. |
mm |
In. |
mm |
In. |
mm |
|
|
BH‑MT‑PTFE‑1.7X‑UTW‑26 |
0.046 |
1.17 |
0.022 |
0.56 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑24 |
0.050 |
1.27 |
0.027 |
0.69 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑22 |
0.055 |
1.40 |
0.032 |
0.82 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑20 |
0.060 |
1.52 |
0.039 |
0.99 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑18 |
0.076 |
1.94 |
0.049 |
1.25 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑16 |
0.093 |
2.36 |
0.061 |
1.54 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑14 |
0.120 |
3.00 |
0.072 |
1.83 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑12 |
0.150 |
3.80 |
0.089 |
2.26 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑10 |
0.191 |
4.85 |
0.112 |
2.85 |
0.002 |
0.051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑8 |
0.240 |
6.10 |
0.141 |
3.58 |
0.0025 |
0.064 |
ご要望に応じて仕様のカスタマイズが可能です。大半のサイズの公差は±0.025 mm (0.001”)以内に管理可能です。
対照品番:
ZEUS:Sub‑Lite‑Wall™ PTFE熱収縮チューブ
|
特性 |
規格要求値 |
試験方法 |
代表値 |
|
引張強さ |
≥17.3 MPa |
ASTM D2671 |
≥22 MPa |
|
破断伸び |
≥200% |
ASTM D2671 |
≥300% |
|
ヒートショック |
割れなし |
ASTM D2671 |
割れなし |
|
低温可撓性 |
割れなし |
ASTM D2671 |
割れなし |
|
体積抵抗率 |
≥1015Ω‧ cm |
ASTM D2671 |
≥1015Ω‧ cm |
|
絶縁破壊強さ |
≥34 kV/mm |
ASTM D2671 |
34 kV/mm |
|
銅腐食性 |
腐食なし |
ASTM D2671 |
腐食なし |
本資料はマイクロカテーテル、ガイドワイヤ、電気手術用デバイスの開発・プロセスエンジニア、OEM/ODMパートナーおよび調達チーム向けに作成されています。本FAQは製品選定、極薄肉加工の実務、不具合モード、滅菌、コンプライアンス上の境界、調達関連事項に焦点を当てています。すべての物理特性、寸法、肉厚、試験値は製品データシートに記載されているため、ここでは記載しておりません。完全な仕様についてはBH‑MT‑PTFE‑UTW 製品ページをご参照ください。Sub‑Lite‑Wall™はZeus Industrial Products, Inc.の商標です。当社は独立メーカーであり、Zeusとの資本関係・提携関係はなく、同社の承認も受けておりません。
Q1. BH‑MT‑PTFE‑UTWをSub‑Lite‑Wall™の直接代替品として認定する前に確認すべき事項は何ですか?
A1. 4つの確認ポイントがあります。
(1) 収縮前後の寸法適合性:供給時内径はワイヤ、マンドレルまたはシャフトに管理されたクリアランスで挿入できること。完全収縮後の内径と収縮後肉厚が設計許容範囲内に収まること。極薄肉スリーブの場合、肉厚公差が外形寸法の許容代を直接消費するため、他社製品と公差が同一であると仮定せず、当社データシートの公差範囲と図面を照合してください。
(2) 必要なバージョンの確認:データシートには熱収縮タイプと非収縮タイプの両方が記載されており、プロセス上互換性はありません。
(3) 加工の前提条件:PTFEの熱回復温度はポリオレフィンやPVDFスリーブより大幅に高温となります(データシート参照)。加熱機器、およびスリーブの下にある部品すべての耐熱性を確認してください。
(4) 量産リリース前に貴社側でIQ/OQ/PQ検証を実施してください。この認定作業向けに評価サンプルをご提供可能です。商標に関する注意:Sub‑Lite‑Wall™はZeus Industrial Products, Inc.の商標です。当社は独立メーカーであり、Zeusとの関連も同社の後援も受けておらず、Zeusによる当社製品の承認はありません。
Q2. 極薄肉PTFEの熱回復に適した加熱機器、および注意すべき不具合モードは何ですか?
A2. 制御された均一な熱源を使用してください。校正済み強制対流オーブン、赤外線トンネル、閉ループ制御付き加熱マンドレル装置などです。市販のヒートガンや直火は局所的なホットスポットを発生させ、極薄肉チューブでは許容できません。UTW‑PTFEスリーブで多く報告される不具合モード:
(1) ピンホール:この肉厚における重大な欠陥で、局所過熱、異物粒子、取扱時の過伸長が主な原因です。ピンホールは後に絶縁破壊やコーティング剥がれを引き起こすため、ピンホール/導通検査工程を追加してください。
(2) 気泡・膨れ:PTFEは吸湿性がないため、気泡は端部に閉じ込められた空気、基材・マンドレルからのガス放出、または昇温速度が速すぎることが原因となります。
(3) 白化・チョーク状の跡:折れ曲がりや急な曲げによる応力白化です。極薄肉製品では単なる外観不良ではなく重大な警告兆候です。
(4) 脆弱な微小基材の圧痕・圧壊:熱収縮力により細いワイヤや薄肉ポリマーチューブが変形する可能性があるため、実際のアセンブリで検証を行ってください。
(5) 長手方向の収縮ズレ:中心から外側へ対称的に加熱し、端部露出や割れを防ぐためスリーブに余裕を持たせて配置してください。
Q3. PEBAX、PFA、FEP、金属、医療用接着剤との接触に関して知っておくべきことは何ですか?
A3. まず温度の問題です。PTFEの熱回復温度はPEBAX、ナイロン、PUの融点を超えています。アセンブリの支持と熱曝露の検証が完了している場合を除き、これらの外皮の上で直接熱収縮させないでください。低温外皮のリフロー処理には、当社ラインナップの低温プロセス補助スリーブを選定してください。金属基材(ガイドワイヤコア、ハイポチューブ、アブレーション電極、内視鏡操作ワイヤ)への適用はUTW‑PTFEの代表的な用途であり、外形増加を最小限に抑えつつ絶縁性と潤滑性を付与します(データシート用途欄参照)。PFA/FEP部品は高温に耐えますが、熱回復工程温度が使用温度上限付近に達するため、実際の積層構成で検証が必要です。接着について:PTFEは化学的に不活性で非粘着性のため、ナトリウムエッチングやプラズマ処理などの表面処理を行わない限り、医療用接着剤、プライマー、外装材料は確実に接着しません。スリーブへの接着またはスリーブ上への接着が設計上必要な場合は、事前に工程計画を立てるか、当社にご相談ください。
Q4. 薬品・消毒剤使用上の注意点と、入手可能な材料申告書類は何ですか?
A4. PTFEは実用されている高分子の中でも耐薬品性に優れ、一般的な病院用消毒剤、アルコール、ほとんどの溶剤の影響をほぼ受けず、薬液による腐食にも耐性があります(データシート参照)。デバイスが特定の薬剤に繰り返し曝露される場合は、薬剤組成と曝露サイクルをご提示いただければ適合性評価を支援いたします。書類関連:成分記載書、ISO 10993 / USP Class VI材料試験報告書を提供し、材料申告業務を支援します。一部地域でフッ素樹脂に対する法規制の注目が高まっています。もし法務・市場展開チームが物質レベルの申告資料(EU MDR 10.4スクリーニング、PFAS関連顧客アンケートなど)を必要とする場合は、見積依頼(RFQ)時にご連絡いただければ最初から必要資料を準備いたします。
Q5. 使用可能な滅菌方法と、繰り返しサイクルで想定される変化は何ですか?
A5. データシートに高圧蒸気(オートクレーブ)、EtO、乾熱滅菌との適合性が記載されています。これは蒸気滅菌が必ずしも認められていない標準肉厚PTFEグレードとの重要な違いです。2点の実務上の注意点。
(1) 本グレードではガンマ線照射は適合滅菌方法に記載されていません。もしデバイスをガンマ滅菌する場合は検証対象とし、照射後試験用サンプルをご請求ください。
(2) 適合する滅菌方法であっても、実際のデバイスに組み込み収縮済みの状態で繰り返しサイクルの検証を実施してください。極薄肉製品では寸法安定性、表面状態を確認し、スリーブが絶縁層として機能する場合は規定サイクル後のピンホール有無・絶縁完全性を確認してください。金属基材との繰り返し熱膨張により、時間経過とともに端部の収縮戻りや曲げ箇所のクリープ変形が発生する可能性があります。
Q6. 極薄肉PTFEが適している用途、推奨されない用途は何ですか?
A6. 推奨用途(データシート参照):マイクロカテーテル、バルーンデリバリーシステム、インターベンション用ガイドワイヤシース、電気手術アブレーション電極、内視鏡操作ワイヤなど精密低侵襲デバイスのコーティング、絶縁、表面平滑化。外形増加をほぼゼロに抑え、低摩擦、耐食性、耐熱性、電気絶縁性が求められる箇所に適します。要注意または非推奨:連続的な動的繰り返し曲げがかかる接続部。PTFEはFEP/PFAより剛性が高く、極薄肉は小さな繰り返し曲げ半径で早期に疲労・応力白化を起こします。高摺動摩耗環境ではFEPまたはPFAスリーブの方が耐摩耗性に優れます。スリーブに構造的・引張荷重を負担させる用途:この肉厚ではコーティング部品であり構造部品ではありません。低融点熱可塑性外皮の上で直接熱回復させること(基材適合性の質問参照)。設計上曲げ疲労や摩耗が支配的な要因となる場合は、設計確定前にご連絡いただければ代替材料をオープンに検討いたします。
Q7. ISO 10993 / USP Class VI適合、またはデータシート記載の絶縁特性は完成デバイスの承認を意味しますか?
A7. いいえ。監査時に重要となる相違点です。当社は部品としてのチューブのみ供給しています。材料レベルでのISO 10993 / USP Class VI適合は補足資料となるだけで、完成医療機器の法的承認に代わるものではありません。完成デバイスの生物学的評価(ISO 10993‑1)、滅菌検証、プロセス検証(IQ/OQ/PQ)、リスク分析(ISO 14971)はデバイス製造業者の責務です。電気的事項も同様です。データシートの誘電特性は材料レベルの試験値であり、機器の電気安全認証ではありません。極薄肉の場合この点は特に重要で、わずか1つのピンホールで材料の絶縁性能は失われます。完成品の耐電圧(Hi‑Pot)、漏れ電流、沿面・空間距離の検証(該当する場合はIEC 60601シリーズ準拠)は、滅菌後・経時劣化後を含め、貴社にて最終アセンブリ上で実施・記録する必要があります。当社はデータシート記載範囲を超えた性能を保証いたしません。
Q8. 極薄肉チューブの保管方法、長期保管により特性は変化しますか?
A8. PTFE自体は経年劣化に極めて強く、移行性可塑剤は含まれず、吸湿性がなく、紫外線・酸化に対し安定しており、データシートに固定の保管寿命は定められていません。極薄肉品の保管上のリスクは化学変化ではなく機械的損傷です。スプールは元の包装のまま、清潔・乾燥、熱源から離して保管してください。圧壊、キンク、鋭い曲げを防いでください。収縮前に変形すると白化跡が残り、収縮ムラやピンホールの原因になります。取り扱いと浮遊粉塵曝露を最小限に抑えてください。薄肉に食い込んだ異物粒子がピンホールの起点になり得ます。先入れ先出し(FIFO)在庫管理を実施してください。長期保管ロットは量産投入前にサンプルで簡易な熱収縮・外観確認を行い、保管条件を入荷検査項目に加えてください。
Q9. 定尺カット、穴あけ、特殊寸法・公差に対応可能ですか?
A9. 定尺カット供給に対応しており、本製品で最も一般的な二次加工となります。ご要望に応じカスタム仕様に対応可能で、多くのサイズで厳しい寸法公差を実現できます(データシート参照)。機能上重要な公差項目(収縮後内径、収縮後肉厚、長さ)をご指示いただければ、能力を確認いたします。穴打ち抜きなどの加工:PTFEは機械加工可能ですが、極薄肉に穴を開けると局所の熱回復挙動が変化し、割れの起点となるため、受注前に貴社プロセスチームと共に実現可否を評価します。見積依頼(RFQ)に加工要件を記載いただければ実現可否を回答いたします。
Q10. サンプル提供、試作から量産への移行はどのように進めますか?
A10. 標準サイズの評価サンプルを提供可能で、実機・実基材で熱回復プロセスウィンドウの確認に使用できます。UTW‑PTFEではこの工程は必須です。肉厚に許容代がほとんどないため、設計確定前にサンプルで加熱条件を確定させる必要があります。その後パイロットロットから量産まで対応し、リードタイムは見積書にて確定します。既存フッ素樹脂サプライヤーの長納期・割当リスクから、当社を第二調達先として選定される顧客が多数います。その場合は参考仕様をご提示いただければ、同等品を選定し比較試験用に提供いたします。
Q11. 見積依頼に記載すべき技術情報は何ですか?
A11. 迅速かつ正確な見積作成のため、下記情報をご提供ください。必要サイズ(供給時内径または完全収縮後内径)、収縮後肉厚要件、機能上重要な公差;熱収縮タイプか非収縮タイプか;数量および予定年間使用量;供給形態(スプールまたは定尺カット、公差・端面品質要件);用途およびスリーブの下に配置される部品(ワイヤ/ハイポチューブ/電極の材質と外径、またはポリマー基材);収縮後スリーブが許容される外形増加量;加熱機器型式と使用可能プロセス温度;スリーブへの接着・アウトサート成形の要否(表面処理計画の有無);デバイスが耐える必要のある滅菌方法とサイクル数;絶縁用途の場合の電気要件(使用電圧、完成品耐電圧レベル、ピンホール検査要否);二次加工(カット、穴あけ);必要な適合書類(ISO 10993 / USP Class VI材料報告書、成分申告書);目標価格、納入条件、納入先。
Q12. 材料申告、MDM文書、FDAマスターファイルに関して知っておくべきことは何ですか?
A12. 実務上のポイント。
(1) 当社は材料レベルの書類(成分記載書、ISO 10993 / USP Class VI材料試験報告書)を提供し、貴社の技術ファイル、EU MDR関連文書、サプライヤー認定記録に使用可能です。
(2) デバイスマスターファイル(MAF)の参照が適切な場合、承認レターについて協議可能で、貴社の規制担当チームが提出資料に当社の材料データを引用できます。適用範囲は案件ごと個別に合意します。
(3) 当社が保証しない事項:貴社完成デバイスに対し一切の保証・責任を負いません。当社の材料書類は、デバイスレベルでのFDA承認、CE適合、デバイスの生物学的・電気的安全承認を意味するものではありません。
(4) 変更管理:もし貴社の規制申請に材料・プロセス変更通知契約が必要な場合は、設計確定前にご申し付けください。供給契約に反映いたします。
(5) 文書上の商標注意:Sub‑Lite‑Wall™はZeus Industrial Products, Inc.の商標です。内部等価比較マトリックスに第三者商標を参照することは一般的なエンジニアリング業務です。当社製品は独立製造品であり、Zeusとの提携や同社の後援は一切ありません。