|
Номинальный размер
ВНД (мм)
|
Ширина в сплющенном виде
(мм)
|
Толщ. ст.
(мм)
|
Коэффициент поперечной
усадки (%)
|
Коэффициент продольной
усадки (%)
|
|
3,0
|
5,6±0,2
|
0,08±0,015
|
48±4
|
8±3
|
|
4,0
|
7,1±0,2
|
0,08±0,015
|
48±4
|
8±3
|
|
5,0
|
9,0±0,2
|
0,08±0,015
|
48±4
|
8±3
|
|
6,0
|
10,6±0,2
|
0,08±0,015
|
48±4
|
8±3
|
|
8,0
|
13,9±0,2
|
0,10±0,02
|
48±4
|
8±3
|
|
10,0
|
16,9±0,3
|
0,10±0,02
|
48±4
|
8±3
|
|
12,0
|
20,2±0,3
|
0,10±0,02
|
45±4
|
8±3
|
|
12,5
|
21,1±0,3
|
0,10±0,02
|
45±4
|
8±3
|
|
13,0
|
21,7±0,3
|
0,10±0,02
|
45±4
|
8±3
|
|
14,5
|
24,1±0,3
|
0,10±0,02
|
45±4
|
8±3
|
|
16,0
|
26,7±0,3
|
0,11±0,02
|
45±4
|
8±3
|
|
18,0
|
29,8±0,3
|
0,11±0,02
|
45±4
|
8±3
|
|
20,0
|
32,9±0,3
|
0,11±0,02
|
45±4
|
8±3
|
|
22,0
|
36,2±0,3
|
0,11±0,02
|
45±4
|
8±3
|
|
25,0
|
41,1±0,5
|
0,11±0,02
|
45±4
|
8±3
|
|
30,0
|
49,1±0,5
|
0,11±0,02
|
45±4
|
8±3
|
|
Характеристика
|
Метод испытания
|
Типовые данные
|
|
Прочность на разрыв
|
ASTM D2671
|
≥10 МПа
|
|
Относительное удлинение при разрыве
|
ASTM D2671
|
≥62 %
|
|
Водопоглощение
|
ASTM D570
|
≤2,0 %
|
|
Диэлектрическая прочность
|
ASTM D2671
|
≥15 кВ/мм
|
|
Объемное удельное сопротивление
|
ASTM D2671
|
≥1014Ом·см
|
В1. В чем разница между плоским и круглым типом PET термоусадочных трубок для медицинских применений?
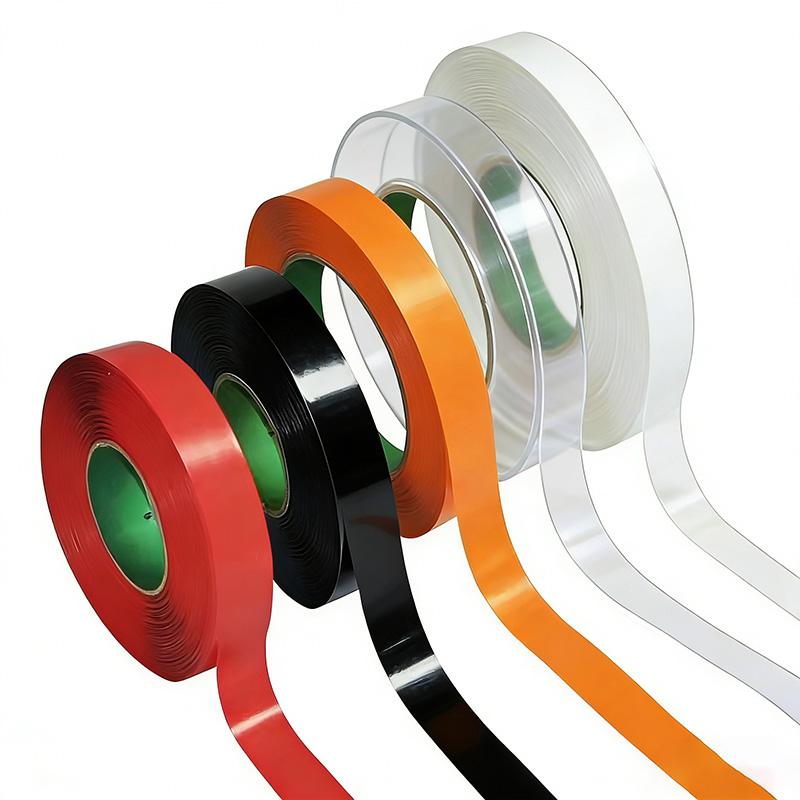
О1. Плоский тип PET термоусадочной трубки поставляется в сплющенной, разложенной (lay-flat) конфигурации, а не как предварительно сформированная круглая трубка. Этот формат предлагает несколько практических преимуществ в производстве катетеров: (1) более легкая обработка и резка по длине на производственной линии; (2) уменьшенный объем хранения; (3) упрощенное надевание на плоские или овальные подсборки; (4) более низкие минимальные объемы заказа для прототипирования. Плоская трубка BH-MT-PET обеспечивает те же эксплуатационные свойства, что и круглая PET термоусадочная трубка — сверхтонкая стенка, высокая прочность на разрыв и отличная биосовместимость — в то время как разложенный формат упрощает обработку в условиях производства с высоким миксом и малым объемом, характерных для НИОКР катетеров.
В2. Из какого материала изготовлен BH-MT-PET и каковы его ключевые свойства?
О2. BH-MT-PET изготовлен из полиэтилентерефталата (PET), полиэфира, известного своей отличной механической прочностью, химической стойкостью и размерной стабильностью. Ключевые свойства по спецификации: прочность на разрыв ≥10 МПа (ASTM D2671), относительное удлинение при разрыве ≥62% (ASTM D2671), водопоглощение ≤2,0% (ASTM D570), диэлектрическая прочность ≥15 кВ/мм (ASTM D2671) и объемное удельное сопротивление ≥10¹⁴ Ом·см (ASTM D2671). Материал выдерживает атмосферные воздействия, нагревание и растрескивание в диапазоне рабочих температур от -40°C до 125°C, устойчив к большинству химикатов и масел и соответствует экологическим стандартам RoHS.
В3. Каковы параметры усадки плоской PET термоусадочной трубки BH-MT-PET?
О3. BH-MT-PET имеет коэффициент усадки 2:1, что означает, что трубка сжимается примерно до половины своего исходного диаметра при нагревании. Минимальная температура усадки составляет 60°C, а минимальная температура полного восстановления — 125°C. Эти параметры подтверждены испытаниями по ASTM D2671. Низкая минимальная температура усадки 60°C особенно выгодна для термочувствительных катетерных сборок, позволяя активировать усадку без подвергания соседних компонентов — таких как оболочки Pebax, нейлоновые оплетки или клеевые соединения — чрезмерному тепловому стрессу.
В4. Насколько сжимается BH-MT-PET в продольном направлении и как это контролировать?
О4. Продольная (осевая) усадка — распространенная проблема, поднимаемая инженерами в обсуждениях термоусадочных трубок — все термоусадочные трубки в той или иной степени сжимаются вдоль своей длины, а также радиально. BH-MT-PET спроектирован для минимальной продольной усадки: спецификация указывает коэффициент вертикальной (продольной) усадки 8±3% для всех размеров, по сравнению с коэффициентом горизонтальной (радиальной) усадки 48±4% (45±4% для размеров от 12,0 мм и выше). Эта низкая, строго контролируемая продольная усадка минимизирует перемещение деталей в процессе усадки, снижая риск несоосности, концентрации напряжений или повреждения чувствительных дистальных сборок. Для дальнейшего контроля продольной усадки на практике: нагревайте постепенно и равномерно, используйте приспособление для усадки или мандрель для ограничения осевого перемещения и дайте сборке полностью остыть перед снятием ограничения.
В5. Для каких процессов производства катетеров подходит BH-MT-PET?
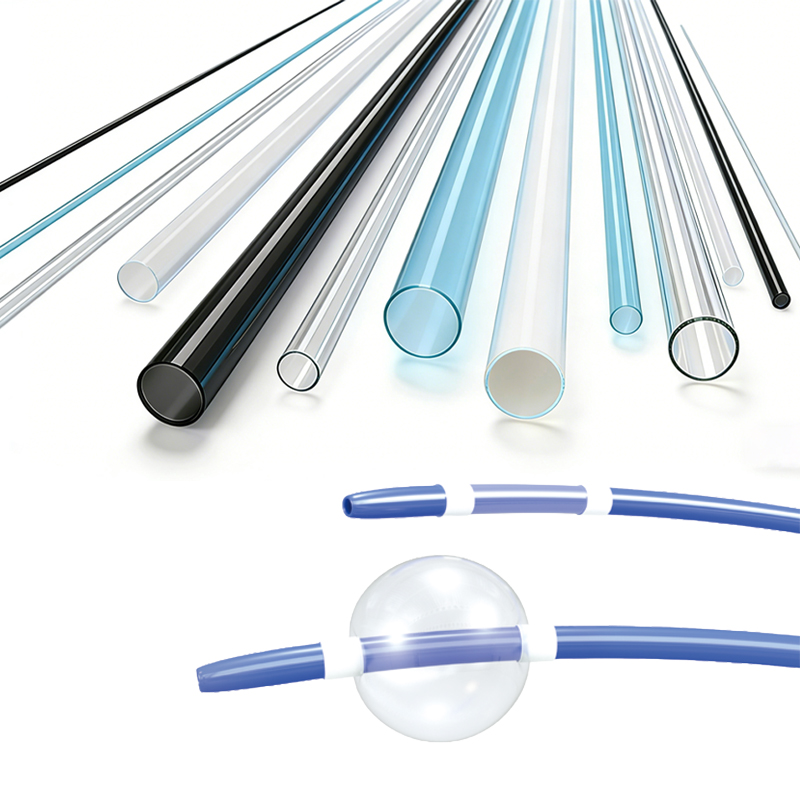
О5. Согласно спецификации продукта, плоская PET термоусадочная трубка BH-MT-PET используется для изоляции, защиты, жесткости, герметизации, фиксации и снятия напряжения медицинских изделий без значительного увеличения профиля изделия. Конкретные применения включают: (1) Формирование кончика катетера — обеспечение плавного, конического или склеенного перехода кончика во время термического рефлоу; (2) Сборка баллона — фиксация соединений баллон-вал и обеспечение плавного перехода; (3) Снятие напряжения — усиление переходов между жесткими и гибкими сегментами вала; (4) Изоляция и защита — покрытие электрических компонентов, проводов датчиков или оптоволокна в катетерах для электрофизиологии и абляции; (5) Герметизация и фиксация — инкапсуляция соединений, маркеров или катушечных сборок. Сверхтонкая стенка (0,08–0,11 мм в зависимости от размера) добавляет минимальный профиль к готовому изделию.
В6. Является ли BH-MT-PET биосовместимым для использования в медицинских изделиях?
О6. Да. BH-MT-PET соответствует стандарту ISO 10993, поддерживая валидацию биосовместимости на уровне изделия для медицинских применений, включая изделия, контактирующие с кровью. PET — это хорошо зарекомендовавший себя биоматериал с длинной клинической историей в сердечно-сосудистых применениях, включая сосудистые протезы, шовные материалы и компоненты катетеров. Как и для всех компонентов медицинских изделий, требуется оценка биосовместимости на уровне изделия по ISO 10993-1 (цитотоксичность, сенсибилизация, раздражение, гемосовместимость по применимости) для готового изделия — соответствие на уровне материала поддерживает, но не заменяет испытания на уровне изделия.
В7. Какие методы стерилизации совместимы с BH-MT-PET?
О7. BH-MT-PET совместим со стерилизацией этиленоксидом (EtO) согласно спецификации продукта. Диапазон рабочих температур материала от -40°C до 125°C означает, что его не следует подвергать циклам паровой автоклавной или сухожаровой стерилизации, превышающим этот диапазон. Для изделий, требующих терминальной стерилизации, EtO является валидированным и рекомендуемым методом. Всегда проверяйте полностью собранное изделие через выбранный цикл стерилизации во время валидации конструкции.
В8. Какие размеры доступны и каковы допуски на размеры?
О8. Плоская PET термоусадочная трубка BH-MT-PET доступна в 16 номинальных размерах от 3,0 мм до 30,0 мм внутреннего диаметра (коэффициент усадки 2:1). Ключевые размерные данные: ширина в разложенном виде варьируется от 5,6±0,2 мм (размер 3,0 мм) до 49,1±0,5 мм (размер 30,0 мм); толщина стенки составляет 0,08±0,015 мм для размеров 3,0–5,0 мм, 0,10±0,02 мм для размеров 6,0–14,5 мм и 0,11±0,02 мм для размеров 16,0–30,0 мм; коэффициент горизонтальной усадки составляет 48±4% для размеров 3,0–10,0 мм и 45±4% для размеров 12,0–30,0 мм; коэффициент вертикальной усадки стабильно составляет 8±3% для всех размеров. Сверхтонкая, строго допускаемая стенка обеспечивает минимальное увеличение профиля и стабильное поведение при усадке.
В9. Какие цвета доступны для BH-MT-PET?
О9. BH-MT-PET доступен в черном, белом, прозрачном, синем, зеленом, оранжевом, сером и желтом цветах. Цветовая кодировка поддерживает идентификацию изделий, различение размеров и согласованность бренда across линеек продуктов. Прозрачная трубка предпочтительна там, где требуется визуальный контроль нижележащей сборки; непрозрачные цвета обеспечивают защиту от света для светочувствительных компонентов.
В10. Как выбрать правильный размер BH-MT-PET для моего применения?
О10. Следуйте этому процессу выбора: (1) Измерьте максимальный наружный диаметр сборки, которую нужно покрыть, включая любые разъемы, баллоны или нерегулярные элементы; (2) Выберите номинальный размер, внутренний диаметр которого до усадки свободно проходит этот максимальный диаметр — коэффициент 2:1 означает, что восстановленный внутренний диаметр будет примерно половиной номинального размера; (3) Убедитесь, что восстановленный внутренний диаметр меньше минимального диаметра подложки для обеспечения плотной посадки; (4) Подтвердите, что ширина в разложенном виде соответствует профилю сборки; (5) Выберите толщину стенки на основе требуемого уровня жесткости, защиты или изоляции — более тонкие стенки (0,08 мм) для минимального влияния на профиль, более толстые стенки (0,11 мм) для большей структурной поддержки; (6) Выберите цвет на основе требований идентификации или защиты от света. Если ваша сборка имеет значительное изменение диаметра вдоль своей длины, рассмотрите, могут ли потребоваться многократные операции усадки или поэтапный подход.