|
ПАРАМЕТР
|
ДЮЙМ
|
ММ
|
|
ВНУТРЕННИЙ ДИАМЕТР (ID)
|
0,01 — 0,11
|
0,30 – 2,79
|
|
ДОПУСК ВНУТРЕННЕГО ДИАМЕТРА
|
± 0,001 – 0,003
|
± 0,025 – 0,076
|
|
НОМИНАЛЬНАЯ ТОЛЩИНА СТЕНКИ
|
0,0004 – 0,0008
|
0,01 – 0,02
|
|
ДОПУСК ТОЛЩИНЫ СТЕНКИ
|
± 0,0002 — 0,00025
|
± 0,005 – 0,00635
|
|
ДЛИНА ОТРЕЗКИ
|
39-78
|
1000-2000
|
|
Свойство
|
Требование спецификации
|
Метод испытания
|
Типичное значение
|
|
Угол травления
|
<70°
|
—
|
60°
|
|
Воспламеняемость
|
V0
|
UL94
|
V0
|
|
Химическая стойкость
|
отличная
|
—
|
отличная
|
|
Тепловой шок
|
Без образования трещин
|
ASTM D2671
(400 °C/4 ч)
|
Без образования трещин
|
|
Гибкость при низкой температуре
|
Без образования трещин
|
ASTM D2671
(-65 °C/4 ч)
|
Без образования трещин
|
|
Не содержит тяжелых металлов
|
В1. Что такое медицинский OTW-травленый PTFE-лайнер с мандрелем?
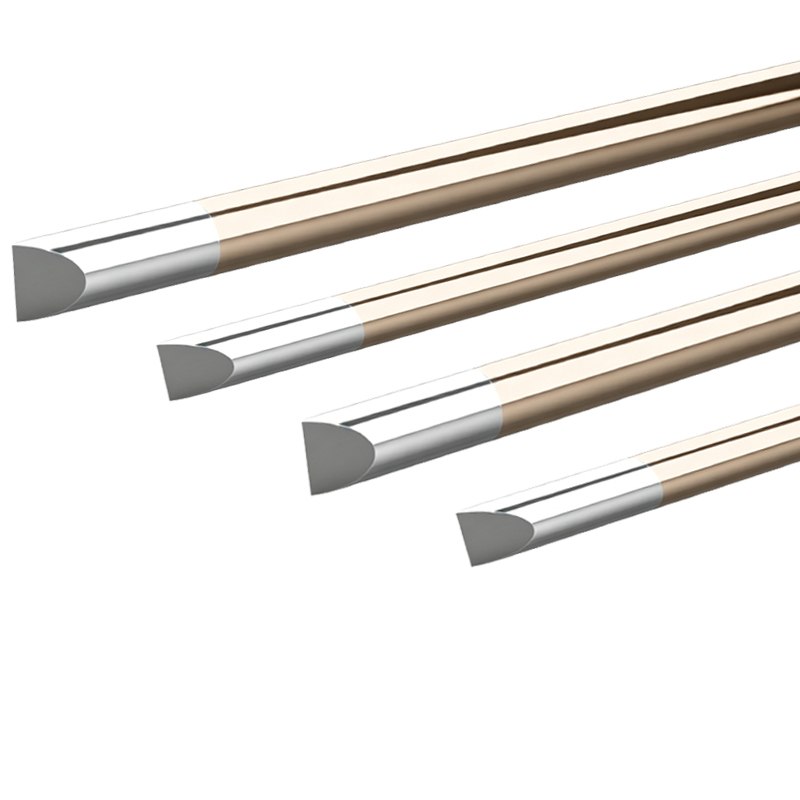
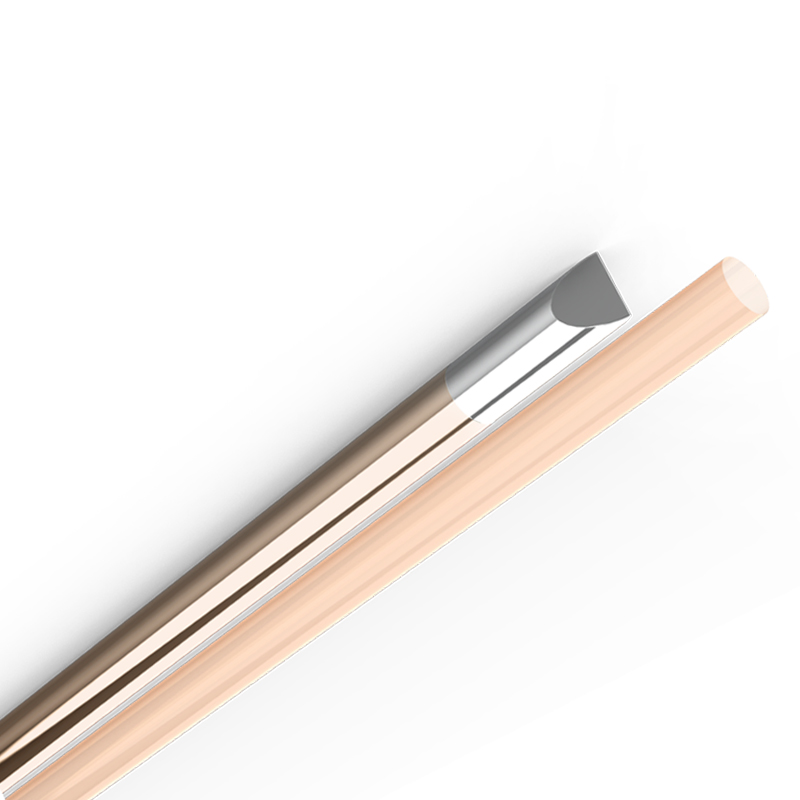
О1. OTW-травленый (over-the-wire) PTFE-лайнер — это тонкостенная политетрафторэтиленовая трубка, полученная методом экструзии пасты над прецизионным мандрелем, с химически травленой наружной поверхностью (обычно раствором нафталината натрия) для обеспечения сцепляемости. Мандрель остается на месте во время экструзии и спекания, чтобы гарантировать строгий контроль внутреннего диаметра и концентричности — критически важно для OTW-платформ катетеров, где направляющий провод проходит через рабочий просвет. Внутренняя поверхность сохраняет природное сверхнизкое трение PTFE (коэффициент ~0,04–0,10), в то время как травленая наружная поверхность принимает клеи и термическую сварку с Pebax, нейлоном, TPU или плетеными оболочечными структурами. В конструкции катетера инженеры описывают это как основополагающий слой многослойного вала: наружная оболочка из Pebax, инкапсулированная над поверхностно-травленым PTFE-лайнером для достижения низкого трения внутри.
В2. Почему PTFE по-прежнему остается материалом лайнера выбора для интервенционных катетеров?
О2. Инженеры на r/MedicalDevices последовательно описывают PTFE как «заслуживший свое место в качестве золотого стандарта» для извилистых, требовательных катетерных применений. Его сочетание сверхнизкого трения, химической инертности, размерной стабильности (водопоглощение <0,01%) и проверенной клинической истории контакта с кровью, восходящей к 1950-м годам, остается непревзойденным для прохождения направляющего провода и доставки имплантатов. Для микрокатетеров и систем доставки стентов, преодолевающих нейроваскулярную или периферическую извилистость, смазочность PTFE-подшитого просвета напрямую транслируется в меньшие процедурные усилия и сниженный риск васкулярной травмы.
В3. В чем разница между OTW-штифтовой экструзией и свободной экструзией для PTFE-лайнеров?
О3. Оба являются методами экструзии пасты — PTFE не может быть экструдирован расплавом, как Pebax или нейлон, из-за чрезвычайно высокой вязкости расплава. При OTW-штифтовой экструзии PTFE-паста экструдируется над прецизионным проволочным или штифтовым мандрелем и спекается с мандрелем на месте. Это обеспечивает превосходную допусковую точность внутреннего диаметра, концентричность стенки и качество поверхности на просветной стороне — существенно для OTW-платформ, где внутренний диаметр лайнера должен точно соответствовать направляющему проводу. Свободная экструзия производит трубку без опоры; она подходит для высокообъемного производства более длинных отрезков и может повышать осевую прочность за счет контролируемой ориентации фибрилл, но внутренний диаметр определяется собранной конструкцией, а не только лайнером. Для микрокатетеров и систем доставки, где точность просвета критична, штифтовые экструдированные лайнеры являются стандартным выбором.
В4. Насколько тонкой может быть стенка и какие допуски достижимы?
О4. Отраслевые источники и данные поставщиков сообщают о стенках экструдированных пастой PTFE-лайнеров до примерно 0,0005 дюйма (12,7 мкм) с допусками порядка ±0,0003 дюйма, а специализированные процессы могут достигать стенок до ~0,0003 дюйма (7,6 мкм). Для штифтовых экструдированных OTW-лайнеров типичные допуски внутреннего диаметра составляют ±0,0005 дюйма или жестче, при этом концентричность стенки критична для равномерного рефлоу-соединения. В готовых многослойных катетерных валах допуск собранного просвета типично составляет ±0,001 дюйма, а допуск наружного диаметра — ±0,002–±0,003 дюйма в зависимости от конфигурации оболочки и оплетки. Поскольку PTFE практически не поглощает влагу, эти размеры остаются стабильными в течение производства, хранения и использования — ключевое преимущество перед нейлоном, который поглощает 0,6–1,0% влаги и может «плыть» во влажных средах.
В5. Почему PTFE необходимо травить перед склеиванием и как работает натрий-травление?
О5. Чрезвычайно низкая поверхностная энергия PTFE (~18 дин/см) — то же свойство, которое обеспечивает его скольжение — делает его по сути неприлипающим. Клеи и расплавленные оболочечные полимеры (Pebax, нейлон, TPU) не смачивают и не прилипают к необработанному PTFE. Инженеры на Reddit последовательно называют склеивание PTFE главной технологической проблемой этого материала. Натрий-травление (обычно раствор нафталината натрия) удаляет атомы фтора с наружной поверхности и вводит кислородсодержащие функциональные группы, повышая поверхностную энергию выше 50 дин/см и создавая микроскопически шероховатую поверхность для механического зацепления. Это стандартная предварительная обработка перед оболочечной экструзией. Обратите внимание, что травление применяется только к наружной поверхности; внутренняя просветная поверхность остается девственным PTFE.
В6. Какие методы склеивания работают с травленым OTW-PTFE-лайнером?
О6. Используются два основных подхода: (1) Прямое склеивание к травленой наружной поверхности посредством адгезивной ламинации или термического рефлоу — травленая поверхность принимает клеи и улучшает механическое зацепление с оболочкой во время рефлоу. (2) Технология связующего слоя (tie-layer) — тонкий слой термопластичного эластомера (например, модифицированный Pebax или полиуретан) наносится на наружную поверхность PTFE; связующий слой сплавляется с PTFE под действием тепла и давления, а его наружная поверхность легко склеивается с оболочкой. Связующие слои особенно ценны для сверхтонкостенных конструкций, где травленой поверхности одной может не хватить для достаточной площади склеивания. Выбор зависит от материала оболочки, процесса рефлоу и того, будет ли изделие подвергаться изгибной усталости.
В7. Как проверяется качество травления и что следует специфицировать поставщику?
О7. Стандартная проверка включает: (1) измерение контактного угла на травленой поверхности — правильно травленая PTFE-поверхность показывает контактный угол воды ниже 70° (типично ~60°); (2) тест уровня дин или поверхностной энергии для подтверждения активации >50 дин/см; (3) визуальный контроль равномерного коричневатого оттенка (нормальный индикатор натрий-травления; отсутствие оттенка указывает на недотравление, темная окраска — на перетравление); (4) испытание на прочность отслаивания склеенных образцов для каждой партии. Стабильность травления между партиями является частым предметом обсуждения качества поставщиков среди инженеров, поэтому рекомендуется специфицировать контактный угол и прочность отслаивания в качестве критериев выпуска партии.
В8. Как и когда удаляется мандрель после экструзии и спекания?
О8. При OTW-штифтовой экструзии мандрель удаляется после спекания посредством комбинации механического вытягивания и, для длинных или тонкостенных участков, гидравлической или пневматической помощи. Поверхность мандреля обычно полируется и может быть покрыта разделительным агентом для предотвращения прилипания PTFE во время спекания. Усилие удаления должно тщательно контролироваться — чрезмерное усилие может овализовать просвет или вызвать микротрещины в тонкой стенке. Некоторые процессы используют растворимые или складные мандрели для сложных геометрий. Ключевое технологическое окно — контролируемое охлаждение после спекания: PTFE сжимается сильнее, чем материал мандреля, поэтому правильное тепловое управление обеспечивает чистое высвобождение без размерных искажений.
В9. Повреждает ли удаление мандреля травленую поверхность или влияет на склеивание?
О9. Нет — травление выполняется после экструзии, спекания и удаления мандреля. Последовательность: экструзия пасты над мандрелем → спекание → удаление мандреля → поверхностное травление → очистка/промывка → сушка → инспекция → упаковка. Это гарантирует, что травленая поверхность свежая и неконтаминированная в момент склеивания. Обращение после травления требует осторожности: травленая поверхность активирована и должна быть склеена или защищена незамедлительно, поскольку поверхностная энергия может деградировать при длительном воздействии воздуха, влаги или контаминации.
В10. Какие методы стерилизации совместимы с травлеными OTW-PTFE-лайнерами?
О10. PTFE относится к наиболее стерилизационно-совместимым катетерным полимерам. Он выдерживает этиленоксид (EtO), паровую автоклавирование (121–134 °C), гамма-облучение, электронный луч и перекись водорода в паре (VHP) без значительной деградации — ключевое преимущество перед нейлоном и Pebax, которые деградируют под гаммой/электронным лучом и поглощают влагу во время автоклавирования. Это делает PTFE-подшитые катетеры подходящими для одноразовых устройств, стерилизуемых EtO или гаммой, и для многоразовых устройств, требующих повторных циклов автоклавирования. Всегда проверяйте полностью собранное изделие (лайнер + оболочка + клей) через выбранный стерилизационный цикл, поскольку обычно ограничивающим фактором является оболочка или линия склейки, а не PTFE.
В11. Является ли натрий-травленый PTFE биосовместимым для применений с контактом с кровью?
О11. Да. Медицинская PTFE-смола является хорошо зарекомендовавшим себя материалом для контакта с кровью с клинической историей, восходящей к 1950-м годам. Она относительно нетромбогенна по сравнению с большинством полимеров, химически инертна и размерно стабильна. Оценка биосовместимости на уровне изделия по ISO 10993-1 (цитотоксичность, сенсибилизация, раздражение, гемосовместимость по применимости) требуется для готового изделия — соответствие на уровне материала (например, смола USP Class VI) не заменяет испытания на уровне изделия. Процесс натрий-травления применяется только к наружной поверхности и сопровождается тщательной промывкой и очисткой; остатки травителя удаляются до неопределяемых уровней. Внутренняя просветная поверхность остается девственным, нетравленым PTFE на протяжении всего процесса.
В12. Какие катетерные применения наиболее подходят для травленых OTW-PTFE-лайнеров?
О12. Травленые OTW-PTFE-лайнеры являются выбором по умолчанию там, где критичны смазочность направляющего провода и точность просвета: направляющие катетеры, диагностические ангиографические катетеры, нейроваскулярные микрокатетеры, управляемые/отклоняемые катетеры, вводные оболочки и системы доставки стентов/баллонов. Для систем доставки стентов конкретно сочетание малотрогового внутреннего просвета и точного контроля внутреннего диаметра обеспечивает плавное развертывание стента без заедания или неравномерной экспансии. Для периферических и урологических устройств большего диаметра, где экстремальная миниатюризация менее важна, лайнеры из Pebax, нейлона или FEP могут быть более экономичными; в этих случаях PTFE иногда резервируют только для дистальных сегментов наконечника.
В13. Каковы известные ограничения и наиболее распространенные режимы отказа?
О13. Наиболее обсуждаемые инженерами режимы отказа: (1) Расслоение лайнера от оболочки или оплетки — смягчается проверенным качеством травления, связующими слоями для сверхтонких стенок и валидированными параметрами рефлоу; (2) Перекручивание или коллапс просвета при малых радиусах изгиба — управляется выбором толщины стенки, армированием оплеткой/спиралью и выбором анизотропии лайнера; (3) Царапины или абразивный износ лайнера при прохождении направляющего провода — PTFE относительно мягок и подвержен ползучести/холодному течению, поэтому поддержка со стороны наружного вала существенна; (4) Разрушение линии склейки после стерилизации или изгибной усталости — выявляется испытаниями моделируемого использования на уровне изделия; (5) Технологические опасности — пары PTFE при перегреве токсичны, а натрий-травильная химия требует строгих мер контроля обращения. Повторяющаяся тема в инженерных форумах: преимущество малого трения PTFE и трудность его склеивания — одно и то же свойство — контроль процесса вокруг травленой поверхности является критической контрольной точкой.
В14. Следует ли беспокоиться о регуляторном давлении PFAS на PTFE?
О14. Это все более частый вопрос в инженерных обсуждениях. Медицинский PTFE по-прежнему считается FDA безопасным и незаменимым, но как фторполимер находится под более широким регуляторным вниманием PFAS (ограничения ECHA, внимание EPA/MDR), и цепочки поставок начинают смещаться. Оцениваемые альтернативы включают лайнеры из UHMWPE (малое трение, проверенный по ISO 10993, но более низкая температура рефлоу ~130–150 °C может вызвать коллапс просвета во время рефлоу оболочки Pebax, и он размягчается/течет при переработке в отличие от PTFE), безPFAS-ные смазочные добавки и гибридные композиты PI/PTFE. Консенсус в инженерных форумах — не заменять PTFE немедленно, а оценивать альтернативы на ранней стадии разработки, чтобы решения по материалам не были вынужденными позже. Для новых разработок с жизненным циклом 5–10 лет целесообразна двухпутная квалификация материалов.
В15. Как выбрать между OTW-штифтовым экструзионным и свободно экструзионным травленым PTFE-лайнером для моего применения?
О15. Учитывайте эти факторы: (1) Точность просвета — если ваше изделие требует строгого допуска внутреннего диаметра для посадки направляющего провода (например, OTW-платформы 0,014″ или 0,018″), предпочтительна штифтовая экструзия; (2) Толщина стенки — для стенок ниже 0,001 дюйма штифтовая экструзия обеспечивает лучший контроль концентричности; (3) Длина и объем — свободная экструзия подходит для непрерывного высокообъемного производства более длинных отрезков; (4) Конструкция склеивания — если лайнер будет рефлоуиться в плетеный вал, оба типа работают, но штифтовые экструдированные лайнеры обеспечивают более стабильное поведение рефлоу благодаря равномерной стенке; (5) Стоимость — свободная экструзия обычно экономичнее для больших объемов, где экстремальная точность внутреннего диаметра не требуется. Для микрокатетеров и систем доставки стентов штифтовые экструдированные OTW-лайнеры являются отраслевым стандартом.