|
ПАРАМЕТР
|
ДЮЙМ
|
ММ
|
|
ВНУТРЕННИЙ ДИАМЕТР (ID)
|
0,01 -0,40
|
0,30 — 10,0
|
|
ДОПУСК ВНУТРЕННЕГО ДИАМЕТРА
|
± 0,001 – 0,003
|
± 0,025 – 0,076
|
|
НОМИНАЛЬНАЯ ТОЛЩИНА СТЕНКИ
|
0,001 – 0,003
|
0,025 – 0,076
|
|
ДОПУСК ТОЛЩИНЫ СТЕНКИ
|
± 0,0005
|
± 0,0127
|
|
ДЛИНА ОТРЕЗКИ
|
39-78
|
1000-2000
|
|
Свойство
|
Требование спецификации
|
Метод испытания
|
Типичное значение
|
|
Угол травления
|
<70°
|
—
|
60°
|
|
Воспламеняемость
|
V0
|
UL94
|
V0
|
|
Химическая стойкость
|
отличная
|
—
|
отличная
|
|
Тепловой шок
|
Без образования трещин
|
ASTM D2671
(400 °C/4 ч)
|
Без образования трещин
|
|
Гибкость при низкой температуре
|
Без образования трещин
|
ASTM D2671
(-65 °C/4 ч)
|
Без образования трещин
|
|
Не содержит тяжелых металлов
|
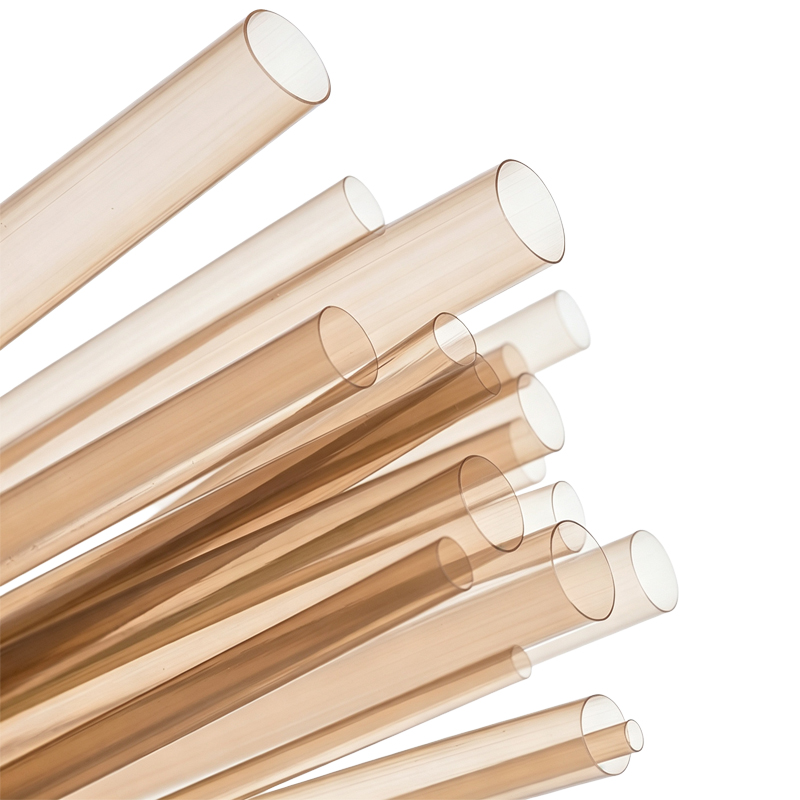
В1. Что такое медицинский свободно экструдированный травленый PTFE-лайнер?
О1. Свободно экструдированный PTFE-лайнер — это тонкостенная трубка из политетрафторэтилена, полученная методом экструзии пасты без опорного формующего штифта на этапе окончательной калибровки, что обеспечивает равномерную концентрическую стенку. «Травленый» означает, что наружная поверхность подвергнута химической обработке (обычно раствором нафталината натрия) для повышения поверхностной энергии с 18 дин/см до более чем 50 дин/см, что позволяет осуществлять адгезивную или термическую склейку с оболочкой катетера. Внутренняя поверхность (контактирующая с кровью/изделием) сохраняет природный сверхнизкий коэффициент трения PTFE (0,04–0,10), в то время как наружная поверхность становится склеиваемой. В конструкции катетера он служит самым внутренним слоем многослойного вала — конструкция, которую инженеры-разработчики катетеров описывают как наружную оболочку из Pebax, инкапсулированную поверх травленого PTFE-лайнера для обеспечения низкого трения внутри.
В2. В чем разница между свободно экструдированными и штифтовыми (пастовыми) экструдированными PTFE-лайнерами?
О2. Оба являются методами экструзии пасты — PTFE нельзя перерабатывать методом расплавной экструзии, как Pebax, нейлон или FEP, из-за слишком высокой вязкости расплава; требуется экструзия пасты с последующим высокотемпературным спеканием. При штифтовой экструзии трубка формуется и спекается на прецизионном штифте, что обеспечивает отличный контроль внутреннего диаметра, но ограничивает длину и требует дополнительных операций по вставке/извлечению штифта. Свободная экструзия производит трубку без опоры, что подходит для непрерывного массового производства длинных отрезков и, согласно отраслевой литературе, может повышать предел текучести и осевую прочность за счет контролируемой ориентации фибрилл. Свободно экструдированные лайнеры хорошо подходят для применений, где лайнер будет ламинироваться/склеиваться в оплетенный или оболочечный вал, а окончательный внутренний диаметр определяется собранной конструкцией, а не только лайнером.
В3. Как работает травление PTFE и почему оно необходимо?
О3. Чрезвычайно низкая поверхностная энергия PTFE (18 дин/см) — та же самая свойство, которое обеспечивает его скольжение — делает его по сути неприлипающим, поэтому клеи и расплавленные оболочечные полимеры (Pebax, нейлон, TPU) не смачивают его и не приклеиваются к нему. Химическое травление раствором на основе натрия (обычно нафталинат натрия) удаляет атомы фтора с поверхности и вводит кислородсодержащие функциональные группы, повышая поверхностную энергию выше 50 дин/см и создавая микроскопически шероховатую поверхность для механического зацепления. Это стандартная предварительная обработка перед оболочечной экструзией; инженеры на Reddit последовательно называют склеивание PTFE главной технологической проблемой этого материала.
В4. Как склеить травленый PTFE-лайнер с оболочками из Pebax, нейлона или TPU?
О4. Используются два основных подхода, оба широко обсуждаются инженерами: (1) Химическое травление наружной поверхности лайнера с последующей адгезивной ламинацией или рефлоу — травленая поверхность принимает клеи, а также улучшает механическое зацепление с оболочкой во время термического рефлоу. (2) Технология связующего слоя (tie-layer) — тонкий слой термопластичного эластомера (например, модифицированный Pebax или полиуретан) наносится на наружную поверхность PTFE; связующий слой сплавляется с PTFE под действием тепла и давления, а его наружная поверхность легко склеивается с оболочкой. Связующие слои особенно ценны для сверхтонкостенных конструкций, где травленой поверхности одной может не хватить для достаточной площади склеивания. Выбор зависит от материала оболочки, процесса рефлоу и того, будет ли изделие подвергаться изгибной усталости.
В5. Какие показатели прочности склеивания следует ожидать и как они проверяются?
О5. Прочность склеивания обычно проверяется испытаниями на отслаивание или разрыв границы лайнер-оболочка после рефлоу/ламинирования, а также измерением контактного угла на травленой поверхности для подтверждения поверхностной энергии (>50 дин/см или эквивалентное смачивание). Поставщики травленых лайнеров обычно сертифицируют качество травления по контактному углу и прочности отслаивания для каждой партии. Валидация на уровне изделия должна включать моделируемые испытания на изгибную усталость и испытания на разрыв/перекручивание всей многослойной конструкции, поскольку риск расслоения возрастает с каждым добавленным слоем в 4–6-слойном катетерном вале.
В6. Является ли травленый PTFE биосовместимым для применений с контактом с кровью?
О6. Да. Медицинский PTFE — это хорошо зарекомендовавший себя материал для контакта с кровью с клинической историей, восходящей к 1950-м годам; он относительно нетромбогенен по сравнению с большинством полимеров, химически инертен и размерно стабилен (водопоглощение <0,01%). Оценка биосовместимости на уровне изделия по ISO 10993-1 (цитотоксичность, сенсибилизация, раздражение, гемосовместимость по применимости) по-прежнему требуется для готового изделия — соответствие на уровне материала (например, смола USP Class VI) не заменяет испытания на уровне изделия. Обратите внимание, что травление применяется только к наружной поверхности; внутренняя поверхность просвета остается девственным PTFE.
В7. Какие размерные допуски можно обеспечить для свободно экструдированных травленых PTFE-лайнеров?
О7. Свободная экструзия PTFE может обеспечить очень тонкие стенки — отраслевые источники сообщают о стенках до примерно 0,0005 дюйма (12,7 мкм) для экструдированных пастой PTFE-лайнеров с допусками порядка ±0,0003 дюйма, и тоньше (до ~0,0003 дюйма / 7,6 мкм) с использованием специализированных процессов. Типичный допуск просвета катетерного вала в готовых многослойных конструкциях составляет около ±0,001 дюйма, а допуск наружного диаметра — около ±0,002–±0,003 дюйма в зависимости от конфигурации оболочки и оплетки. Поскольку PTFE практически не поглощает влагу, травленые лайнеры размерно стабильны в течение производства, хранения и использования — в отличие от нейлона, который поглощает 0,6–1,0 % влаги и может «плыть» во влажных средах.
В8. Для каких применений катетеров больше всего подходят травленые PTFE-лайнеры?
О8. PTFE-лайнеры являются выбором по умолчанию там, где критична скольжение: направляющие катетеры, диагностические ангиографические катетеры, нейроваскулярные микрокатетеры, управляемые/отклоняемые катетеры, вводные оболочки и системы доставки стентов/баллонов — по сути любое изделие, где направляющие провода или имплантаты должны проходить через рабочий канал с минимальным усилием. Инженеры отмечают, что PTFE «заслужил свое место как золотой стандарт» для требовательных применений с извилистыми траекториями. Для периферических и урологических изделий большего диаметра, где экстремальная миниатюризация менее важна, Pebax, нейлон или FEP могут быть более экономичными; в этих случаях PTFE иногда резервируют только для дистальных сегментов наконечника.
В9. Как контролируется качество травления и качество лайнера при входном и процессном контроле?
О9. Стандартные проверки входного и процессного контроля включают: (1) измерение контактного угла/поверхностной энергии на травленой наружной поверхности (уровень дин или контактный угол с водой) для подтверждения активации травления; (2) визуальный контроль под увеличением на равномерность травления, обесцвечивание (перетравление проявляется коричневатым оттенком, что является нормой для натрий-травленого PTFE), царапины и пинхолы; (3) размерный контроль — внутренний диаметр, наружный диаметр, толщина стенки и концентричность лазерным микрометром или системой машинного зрения; (4) испытания на прочность отслаивания склеенных образцов для каждой партии; (5) для готового изделия — давление разрыва, герметичность и моделируемая изгибная усталость для выявления начинающегося расслоения. Стабильность травления между партиями — частый предмет обсуждения качества поставщиков среди инженеров.
В10. Каковы наиболее распространенные режимы отказа и как их предотвратить?
О10. Наиболее обсуждаемые инженерами режимы отказа: (1) Расслоение лайнера от оболочки или оплетки — смягчается проверенным качеством травления, связующими слоями для сверхтонких стенок и валидированными параметрами рефлоу; (2) Перекручивание или коллапс просвета при малых радиусах изгиба — управляется выбором толщины стенки, армированием оплеткой/спиралью и выбором между анизотропным и изотропным лайнером; (3) Царапины или абразивный износ лайнера при прохождении направляющего провода — PTFE относительно мягок и подвержен ползучести/холодному течению, поэтому поддержка со стороны наружного вала необходима; (4) Разрушение линии склейки после стерилизации или изгибной усталости — выявляется испытаниями моделируемого использования на уровне изделия; (5) Технологические опасности — пары PTFE при перегреве токсичны, а натрий-травильная химия требует строгих мер контроля обращения. Повторяющаяся тема в инженерных форумах: преимущество низкого трения PTFE и трудность его склеивания — одно и то же свойство — контроль процесса вокруг травленой поверхности является критической контрольной точкой.
В11. Как стерилизация влияет на травленые PTFE-лайнеры?
О11. PTFE относится к наиболее стерилизационно-совместимым катетерным полимерам: он выдерживает EtO, паровую автоклавирование (121–134 °C), гамму, электронный луч и перекись водорода в паре без значительной деградации — ключевое преимущество перед нейлоном и Pebax, которые деградируют под гаммой/электронным лучом и поглощают влагу при автоклавировании. Это делает катетеры с PTFE-лайнером подходящими для многоразовых изделий, требующих повторных циклов автоклавирования. Всегда проверяйте полностью собранное изделие (лайнер + оболочка + клей) через выбранный стерилизационный цикл, поскольку обычно ограничивающим фактором является оболочка или линия склейки, а не PTFE.
В12. Что насчет регуляторного давления PFAS — следует ли планировать стратегию «после PTFE»?
О12. Это все более частый вопрос в инженерных обсуждениях. Медицинский PTFE по-прежнему считается FDA безопасным и незаменимым, но как фторполимер он находится под более широким регуляторным вниманием PFAS (ограничения ECHA, внимание EPA/MDR), и цепочки поставок начинают смещаться. Оцениваемые альтернативы включают лайнеры из UHMWPE (низкое трение, проверенный по ISO 10993, но более низкая температура рефлоу ~130–150 °C может вызвать коллапс просвета при рефлоу оболочки Pebax, и он размягчается/течет при переработке в отличие от PTFE), безPFAS-ные скользящие добавки для оболочек и гибридные композиты PI/PTFE. Консенсус в инженерных форумах — не заменять PTFE немедленно, а оценивать альтернативы на ранней стадии разработки, чтобы решения по материалам не были вынужденными позже. Для новых разработок с жизненным циклом 5–10 лет целесообразна двухпутная квалификация материалов.