Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
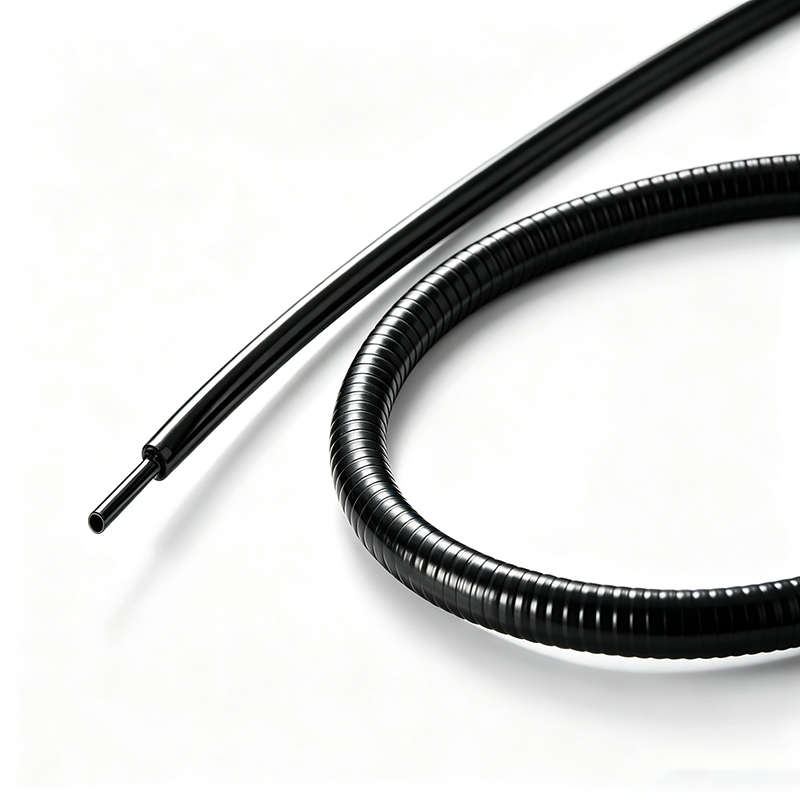
Ультратонкая термоусадочная трубка медицинского назначения BH-MT-2-UTW, изготовленная из полиолефина медицинского назначения, обладает превосходными электроизоляционными характеристиками и гибкостью, а также позволяет достичь ультратонкой толщины стенок — не менее 0,05 мм. Ее гибкость и тонкостенная конструкция позволяют удовлетворить требования производства медицинского оборудования.
Коэффициент усадки: ≥2:1
Низкая температура усадки
Сверхтонкие стенки толщиной всего 0,05 мм
Высокая прозрачность и гибкость
Хорошие физические, химические и электрические свойства
Превосходные электроизоляционные свойства
Подходит для стерилизации гамма-излучением (γ) и этиленоксидом (ETO)
Рабочая температура: от -45 ℃ до 90 ℃
Минимальная температура усадки: 60 ℃
Температура полного восстановления: выше 100 ℃
Соответствует стандартам ISO 10993, USP класса VI и директиве RoHS
|
Модель |
В поставляемом состоянии (мм) |
После термоусадки (мм) |
Стандартная упаковка (метров на катушку) |
||
|
Внутренний диаметр (мин.) |
Толщина стенки |
Внутренний диаметр (макс.) |
Толщина стенки |
||
|
BH‑MT‑2‑UTW‑1.0 |
1,0 |
0,075±0,025 |
≤0,50 |
0,125±0,025 |
200 |
|
BH‑MT‑2‑UTW‑2.0 |
2,0 |
0,075±0,025 |
≤1,00 |
0,125±0,025 |
200 |
|
BH‑MT‑2‑UTW‑3.0 |
3,0 |
0,075±0,025 |
≤1,50 |
0,125±0,025 |
200 |
|
BH‑MT‑2‑UTW‑4.0 |
4,0 |
0,075±0,025 |
≤2,00 |
0,125±0,025 |
200 |
|
BH‑MT‑2‑UTW‑4.4 |
4,4 |
0,075±0,025 |
≤2,20 |
0,125±0,025 |
200 |
|
BH‑MT‑2‑UTW‑4.8 |
4,8 |
0,075±0,025 |
≤2,40 |
0,125±0,025 |
100 |
|
BH‑MT‑2‑UTW‑5.5 |
5,5 |
0,075±0,025 |
≤2,75 |
0,125±0,025 |
100 |
|
BH‑MT‑2‑UTW‑6.4 |
6,4 |
0,115±0,03 |
≤3,20 |
0,175±0,025 |
100 |
|
BH‑MT‑2‑UTW‑10.0 |
10,0 |
0,115±0,03 |
≤5,00 |
0,175±0,025 |
100 |
|
BH‑MT‑2‑UTW‑12.7 |
12,7 |
0,115±0,03 |
≤6,35 |
0,175±0,025 |
100 |
Специальные размеры доступны по запросу.
|
Свойство |
Метод испытаний |
Типичное значение |
|
Относительное изменение длины % |
ASTM D 2671 |
-10~+5 |
|
Предел прочности при растяжении / МПа |
ASTM D 638 |
≥10,3 |
|
Относительное удлинение при разрыве / % |
ASTM D 638 |
≥200 |
|
Испытательное диэлектрическое напряжение |
ASTM D2671 |
3000 В, 60 секунд без пробоя |
|
Диэлектрическая прочность / кВ/мм |
ASTM D 2671 |
≥15,7 |
Документ подготовлен для инженеров‑разработчиков и технологов медицинских устройств, партнеров OEM/ODM и закупочных команд, работающих с тонкими катетерами, инвазивными изделиями и микроэлементами для электрохирургии. Данный FAQ посвящен выбору и переходу на аналог, технологическим особенностям обработки трубок сверхтонкой стенки, видам отказов, стерилизации, нормативным ограничениям и закупкам. Все физические свойства, размеры, коэффициенты усадки и значения испытаний указаны в техническом паспорте изделия и не дублируются здесь. Полные характеристики см. на странице продукта BH‑MT‑2‑UTW .
Q1. Что необходимо проверить перед выбором BH‑MT‑2‑UTW или переходом с другой трубки сверхтонкой стенки?
A1. Существует четыре ключевые точки проверки.
(1) Соответствие размеров в двух состояниях согласно правилам проектирования для сверхтонких стенок: внутренний диаметр в поставляемом состоянии должен свободно надеваться на деталь, а деталь должна ограничивать усадку трубки до достижения свободного усадочного диаметра. При полной свободной усадке трубки снижается удерживающая сила; при слишком ранней остановке усадки в тонкой стенке возникают остаточные окружные напряжения, которые впоследствии вызывают растрескивание. Сверяйте диапазоны допусков из технического паспорта с вашими чертежами.
(2) Запас по наружному размеру: для трубок сверхтонкой стенки допуск толщины стенки после усадки напрямую расходует запас по внешнему диаметру, поэтому проверяйте не только номинальное значение, но и диапазон допусков.
(3) Предварительные требования к обработке: данная марка усаживается при низких температурах (см. технический паспорт) и бережно относится к термочувствительным подложкам, однако малая толщина стенки сужает технологическое окно (см. вопрос по обработке). Заранее спланируйте характеристики оборудования.
(4) Переход на альтернативу: при использовании в качестве второго источника поставки проводите параллельные испытания с исходным изделием на реальной сборке. Перед запуском в серийное производство выполните собственные валидации IQ/OQ/PQ и оценку изменений конструкции. Имеются оценочные образцы для таких работ.
Q2. Какое нагревательное оборудование подходит для LDPE сверхтонкой стенки и какие виды отказов требуется контролировать?
A2. Низкая температура усадки сама по себе имеет допустимый диапазон, но трубка сверхтонкой стенки крайне чувствительна к неравномерному распределению тепла. Используйте проверенные конвекционные печи, автоматические кольца горячего воздуха, инфракрасные установки с замкнутым контуром управления при стабильной скорости подачи. Ручные тепловые пистолеты являются основной причиной брака. Локальные горячие точки вызывают избыточную усадку и деградацию материала при холодных смежных участках, что приводит к мгновенному появлению трещин и сквозных отверстий. При усадке на металлической оправке или гипо-трубке предварительно прогрейте сердечник, чтобы стенка нагревалась с обеих сторон, а тепло не рассеивалось изнутри. Типичные виды отказов полиолефиновых трубок сверхтонкой стенки:
(1) Продольные трещины и разрывы: возникают из‑за концентрации напряжений (острые кромки, заусенцы, лазерные срезы, перепады высот от маркировочных лент), тепловых пиков или остаточных окружных напряжений при преждевременной остановке усадки. Полимер имеет ориентированную структуру после растяжения, поэтому небольшая царапина распространяется в продольную трещину.
(2) Сквозные отверстия от горячих точек: локальное плавление из‑за одностороннего или избыточного нагрева.
(3) Побеление и меловые следы: напряженное побеление из‑за изгибов, растяжения или грубого обращения при сборке; для данного класса толщин стенок это признак брака.
(4) Пузыри и вздутия: захваченный воздух на краях или слишком быстрый нагрев. Выполняйте усадку постепенно от центра к краям.
(5) Продольное смещение положения: данная группа материалов изменяет длину при усадке (см. технический паспорт), размещайте изделия с запасом и проверяйте положение краев на первых образцах.
Q3. Что важно знать при контакте с материалами катетеров, металлами и медицинскими клеями?
A3. Низкая температура усадки делает трубку подходящей для термопластичных узлов, она усаживается без повреждений на деталях из PEBAX, нейлона и PU. Однако размягчение сильно зависит от марки и твердости материала, поэтому обязательно проводите испытания на реальной многослойной конструкции. На металлах — тонких гипо‑трубках, иглах, проводах, микроэлементах для электрохирургии — изделие применяется как классическое сверхтонкое изоляционное покрытие. Обязательное условие: поверхность должна быть гладкой. Удаляйте заусенцы, выполняйте полировку или галтовку всех кромок и перепадов высот, по которым скользит трубка. При сверхтонкой стенке даже микроскопический заусенец становится источником трещины под действием окружных напряжений. Поддерживайте контактные поверхности в чистоте: остатки вытяжных масел, не полностью испарившегося изопропилового спирта и антиадгезивов ухудшают качество усадки. По вопросам адгезии: LDPE относится к полиолефинам с низкой поверхностной энергией. Без поверхностной обработки (корона, плазма, праймер) клеи, праймеры и материалы для литья под давлением не обеспечивают надежное соединение. Заранее предусматривайте данную операцию в технологическом процессе или свяжитесь с нами для обсуждения альтернативных решений.
Q4. Какие меры предосторожности при работе с химикатами и дезинфицирующими средствами, какая документация доступна?
A4. Трубка устойчива к стандартным больничным очисткам и спиртовым дезинфицирующим средствам, но полиолефины менее химически инертны, чем фторполимеры. Избегайте длительного контакта с сильными окислителями, ароматическими и хлорсодержащими растворителями. Если изделие многократно подвергается воздействию определенного вещества, сообщите его состав и количество циклов воздействия — мы поможем провести оценку совместимости. По документации: материал соответствует требованиям ISO 10993, USP класс VI и RoHS (см. технический паспорт). Предоставляем декларации состава и протоколы испытаний материала для оформления материальных отчетов. Если требуются декларации на уровне отдельных веществ, сообщите об этом при запросе коммерческого предложения, чтобы подготовить документы заблаговременно.
Q5. Какие методы стерилизации совместимы и как повторные циклы влияют на трубку сверхтонкой стенки?
A5. В техническом паспорте указана совместимость с гамма‑облучением и стерилизацией оксидом этилена (EtO). Два важных замечания по ограничениям применения.
(1) Данная группа материалов не подходит для паровой автоклавной и сухой тепловой стерилизации. Рабочая температура LDPE значительно ниже режимов автоклава, паровой цикл приводит к деформации и повторной усадке уже обработанной трубки. Если вашему устройству требуется паровая повторная стерилизация, запросите информацию о наших термостойких марках.
(2) Даже при использовании совместимых методов проводите валидацию на реальном изделии для всего расчетного числа циклов. Для трубок сверхтонкой стенки это не формальность, а обязательная процедура. Повторные циклы облучения или EtO изменяют свойства полиолефина. При малой толщине стенки ползучесть под остаточными окружными напряжениями приводит к более выраженным повреждениям. После воздействия проверяйте размерную стабильность (включая длину), состояние поверхности, удерживающую силу, а при использовании в качестве изоляции — диэлектрическую целостность.
Q6. В каких случаях подходит трубка LDPE сверхтонкой стенки, а в каких не рекомендуется?
A6. Подходящие применения: сверхтонкая изоляция и защита тонких инвазивных компонентов, где критично минимальное увеличение наружного диаметра — участки микрокатетеров, тонкие провода, микроэлементы для электрохирургии при мягком контролируемом нагреве и требованиях к гладкой поверхности. Применять с осторожностью или не рекомендуется: изделия, подвергаемые паровой автоклавной или сухой тепловой стерилизации (см. вопрос по стерилизации); непрерывная работа при повышенных температурах; условия, где от трубки требуется выдерживать конструкционные или растягивающие нагрузки (данный класс толщин — это покрытие, а не несущий элемент); узлы с острыми кромками, заусенцами и резкими перепадами высот, которые невозможно сгладить; участки с интенсивным абразивным скольжением. Если ваше применение связано с механическими нагрузками, высокими температурами или агрессивными химикатами, сообщите нам до завершения проектирования — мы подберем подходящую марку материала или толщину стенки из нашей линейки.
Q7. Означает ли соответствие ISO 10993 / USP класс VI и диэлектрические показатели из паспорта утверждение готового медицинского устройства?
A7. Нет — это важное различие при аудитах. Мы поставляем только трубку как компонент. Соответствие материала по ISO 10993 / USP класс VI является справочной документацией и не заменяет нормативное утверждение готового медицинского изделия. Биологическая оценка конечного устройства (ISO 10993‑1), валидация стерилизации, технологическая валидация (IQ/OQ/PQ) и анализ рисков (ISO 14971) являются ответственностью производителя устройства. То же относится к электрическим параметрам: диэлектрические характеристики в паспорте — это результаты испытаний на уровне материала, а не сертификация электрической безопасности прибора. Для сверхтонких стенок одно микроотверстие, царапина или трещина полностью аннулируют характеристики материала. Испытания на электрическую прочность (Hi‑Pot), токи утечки, пути утечки и воздушные зазоры на готовой сборке (при необходимости по серии IEC 60601) должны проводиться и документироваться вами, включая состояния после стерилизации и старения. Мы не гарантируем характеристики, выходящие за пределы данных технического паспорта.
Q8. Как хранить трубки сверхтонкой стенки и влияет ли длительное хранение на характеристики?
A8. Необходимо учитывать две группы рисков. Старение: полиолефины более чувствительны к условиям хранения, чем фторполимеры. Храните трубки в оригинальной упаковке в сухом прохладном месте, избегайте прямого солнечного света, УФ‑излучения и источников тепла. Повышенные температуры при хранении постепенно ослабляют растянутое состояние и снижают способность к усадке; УФ‑излучение и озон разрушают поверхность полиэтилена. Механические риски: для данного класса толщин стенок повреждения при обращении — основной практический риск. Предохраняйте от сдавливания, изгибов и царапин краев, работайте чистыми гладкими инструментами и перчатками. Микроцарапины, возникшие при хранении, превращаются в трещины во время усадки. Соблюдайте принцип FIFO (первым поступил — первым отгружен). В техническом паспорте не указан фиксированный срок хранения. Для партий длительного хранения перед запуском в производство проводите контрольную усадку образцов при ваших проверенных режимах и включайте проверку условий хранения во входной контроль.
Q9. Возможны ли резка на фиксированную длину, нестандартные размеры, специальные цвета или коэффициенты усадки?
A9. Возможна поставка с резкой на заданную длину. Для трубок сверхтонкой стенки качество реза — функциональное, а не только внешнее требование. Затупленные лезвия оставляют микроцарапины и неровные края, которые становятся очагами трещин под действием окружных напряжений при усадке. Мы выполняем резку специализированными острыми инструментами и контролируем качество срезов. При самостоятельной резке поддерживайте аналогичные стандарты. Нестандартные размеры и специальные коэффициенты термоусадки обсуждаются для специальных применений (см. технический паспорт). Возможно рассмотрение цветов, отсутствующих в стандартной линейке. Маркировка и другие виды вторичной обработки рассматриваются по отдельному запросу. Укажите требования при отправке запроса на коммерческое предложение, мы подтвердим возможность реализации и достижимые допуски. Учитывайте изменение длины при усадке для данной группы материалов (см. технический паспорт), четко определяйте, задается ли длина реза для состояния поставки или после усадки.
Q10. Как организована работа с образцами и переход от испытаний к серийному производству?
A10. Имеются оценочные образцы стандартных размеров для определения технологического окна усадки на вашем реальном оборудовании и компонентах. Для LDPE сверхтонкой стенки узкое технологическое окно делает обязательным отработку режимов нагрева на образцах до завершения проектирования. Мы поддерживаем выпуск от пилотных партий до серийного производства, сроки поставки указываются в коммерческом предложении. Если вы рассматриваете второй источник поставки из‑за длительных сроков или рисков квотирования брендовых медицинских трубок, передайте нам эталонную спецификацию: размерный класс, толщину стенки после усадки, цвет и эксплуатационные требования — мы предложим наиболее близкий аналог для параллельных испытаний. При внедрении второго поставщика рекомендуется выполнять входной контроль первых серийных партий по вашим проверенным эталонным образцам.
Q11. Какая техническая информация должна быть включена в запрос на коммерческое предложение?
A11. Для быстрого и точного составления предложения предоставьте: требуемый размер (внутренний диаметр в поставке и/или после усадки), требования к толщине стенки после усадки с указанием критически важных допусков; объем заказа и прогнозируемый годовой объем; формат поставки (катушка или резка на фиксированную длину с допусками, требования к качеству срезов, определение базиса длины — состояние поставки или после усадки); цвет; область применения и компонент‑подложка (материал детали, диапазон диаметров с допусками, состояние поверхности, критически важные каналы); допустимое приращение наружного диаметра после усадки; тип вашего нагревательного оборудования и технологическая температура; потребность в адгезии или литье под давлением на трубке (планируемые виды поверхностной обработки); метод стерилизации и количество циклов; электрические требования при использовании как изоляции (рабочее напряжение, уровень испытания Hi‑Pot готового устройства, необходимость проверки на сквозные отверстия/проводимость); эталонная спецификация при переходе на второй источник; виды вторичной обработки (резка, маркировка); требуемая нормативная документация (протоколы испытаний материала ISO 10993 / USP класс VI, декларации RoHS и состава материала); целевая цена, условия и место поставки.
12. Декларации на материал, файлы MAF и управление изменениями
Q12. Что важно знать о декларациях на материал, файлах MAF и управлении изменениями?
A12. Практические положения:
(1) Мы предоставляем документацию на уровне материала — декларации состава, декларацию RoHS, протоколы испытаний ISO 10993 / USP класс VI — для вашего технического досье, документации по EU MDR и протоколов квалификации поставщиков.
(2) При целесообразности ссылки на основной файл устройства MAF мы обсуждаем варианты писем‑разрешений, чтобы ваша нормативная команда могла цитировать наши данные по материалам в заявительных документах. Объем согласовывается для каждого проекта.
(3) Что мы не делаем: мы не берем на себя обязательства за готовое медицинское устройство. Наши документы на материал не означают одобрения на уровне устройства по FDA, соответствия CE, подтверждения биологической или электрической безопасности конечного изделия.
(4) Управление изменениями: если ваша нормативная документация требует соглашений об уведомлении при изменениях материала или технологии, сообщите нам до завершения проектирования для включения условий в договор поставки. Как переход на второй источник, так и замена материала являются событиями, требующими уведомления во многих заявках на медицинские изделия. Гораздо проще зафиксировать обязательства по уведомлению на этапе контракта, чем корректировать их впоследствии.