|
项目
|
Inch
|
mm
|
|
内径 (ID )
|
0.01 -0.40
|
0.30 – 10.0
|
|
内径公差
|
± 0.001 – 0.003
|
± 0.025 – 0.076
|
|
标称壁厚
|
0.001 – 0.003
|
0.025 – 0.076
|
|
壁厚公差
|
± 0.0005
|
± 0.0127
|
|
裁切长度
|
39-78
|
1,000-2,000
|
|
性能
|
检测标准
|
指标
|
|
蚀刻角度
|
–
|
<70°
|
|
阻燃性
|
UL94
|
V0
|
|
耐化学性
|
–
|
优秀
|
|
热冲击
|
ASTM D2671
(400˚C/4 小时)
|
无裂纹
|
|
低温柔软性
|
ASTM D2671
(-65˚C/4 小时)
|
无裂纹
|
Q1. 什么是医用级自由挤出蚀刻 PTFE 内衬管?
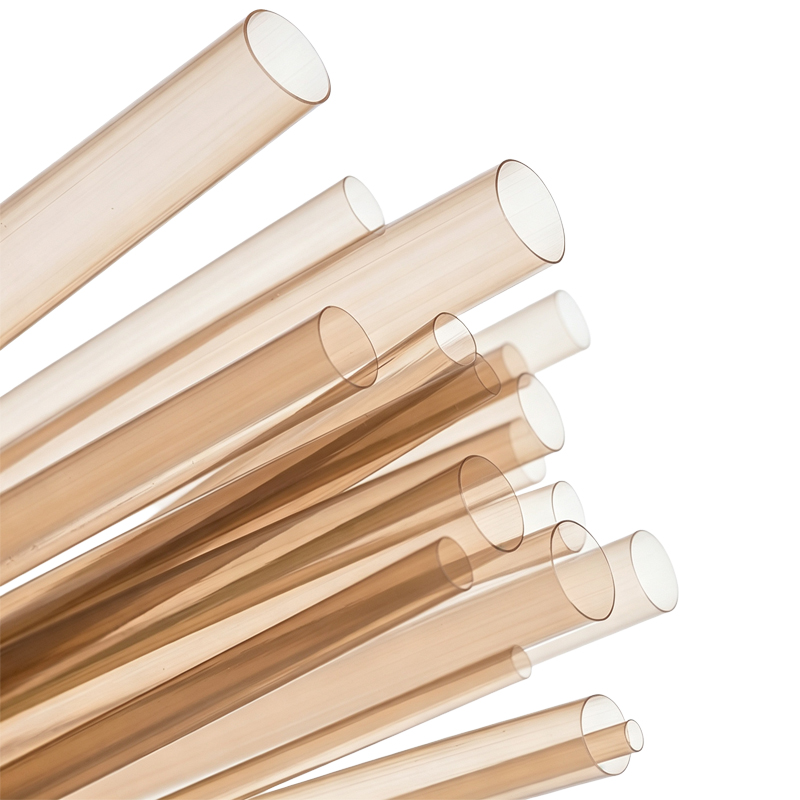
A1. 自由挤出 PTFE 内衬管是一种薄壁聚四氟乙烯管材,采用糊状挤出工艺生产,最终定径过程中无需芯棒(mandrel)支撑成型,从而获得均匀、同心的管壁。”蚀刻”是指对外表面进行化学处理(通常使用萘钠溶液),将表面能从 18 dynes/cm 提升至 50 dynes/cm 以上,使其能够与导管外层材料进行粘接或热粘合。内层(与血液/器械接触的表面)保留 PTFE 天然的超低摩擦系数(0.04–0.10),而外表面则具备可粘接性。在导管结构中,它作为多层管体的最内层——导管研发工程师将其描述为外层 Pebax 包覆在表面蚀刻的 PTFE 内衬管上,以实现内腔低摩擦。
Q2. 自由挤出与芯棒(糊状)挤出 PTFE 内衬管有什么区别?
A2. 两者都属于糊状挤出工艺路线——PTFE 无法像 Pebax、尼龙或 FEP 那样进行熔融挤出,因为其熔体粘度过高;必须先进行糊状挤出,然后进行高温烧结。在芯棒挤出工艺中,管材在精密芯棒上成型并烧结,这能提供出色的内径控制,但长度受限,且需要插入/拔出芯棒的额外工序。自由挤出则是在无支撑状态下生产管材,适合连续、大批量生产长尺寸管材,且根据行业文献,可通过控制纤维取向来提高屈服强度和轴向强度。自由挤出内衬管非常适合后续将被层压/粘合到编织层或包覆层中的管体结构,此时最终内径由组装后的整体结构决定,而非单独由衬管决定。
Q3. PTFE 蚀刻的原理是什么?为什么必须进行蚀刻?
A3. PTFE 的极低表面能(18 dynes/cm)——这一赋予其润滑性的特性——使其本质上呈不粘特性,因此胶粘剂和熔融的外层聚合物(Pebax、尼龙、TPU)无法润湿或粘接在其表面。使用钠基溶液(通常为萘钠)进行化学蚀刻,可去除表面的氟原子并引入含氧官能团,将表面能提高到 50 dynes/cm 以上,并形成微观粗糙表面以实现机械互锁。这是包覆前的标准预处理工序;Reddit 上的工程师们一致将 PTFE 粘接视为该材料的第一大加工挑战。
Q4. 如何将蚀刻 PTFE 内衬管与 Pebax、尼龙或 TPU 外层材料粘接?
A4. 目前有两种主流方法,工程师们对此进行了广泛讨论:(1) 对内衬管外表面进行化学蚀刻,然后进行胶粘层压或热回流——蚀刻后的表面可接受胶粘剂,同时在热回流过程中改善与外层的机械互锁。(2) 粘接层(tie-layer)技术——在 PTFE 外表面涂覆一层薄薄的热塑性弹性体层(如改性 Pebax 或聚氨酯);该粘接层在热压下与 PTFE 熔合粘接,其外表面则易于与外层材料粘接。对于超薄壁结构,当蚀刻表面单独无法提供足够的粘接面积时,粘接层技术尤为有价值。选择取决于外层材料、回流工艺以及产品是否会承受弯曲疲劳。
Q5. 粘接性能应达到什么水平?如何验证?
A5. 粘接强度通常通过回流/层压后对衬管-外层界面进行剥离或拉伸测试来验证,同时对蚀刻表面进行接触角测量以确认表面能(>50 dynes/cm 或同等润湿性)。蚀刻内衬管供应商通常通过接触角和剥离强度测试对每批次产品进行蚀刻质量认证。器械级别的验证应包括模拟使用弯曲疲劳测试以及整管结构的爆破/折弯测试,因为在 4–6 层导管管体中,分层风险随每增加一层而上升。
Q6. 蚀刻 PTFE 是否适用于血液接触应用的生物相容性要求?
A6. 是的。医用级 PTFE 是一种成熟的血液接触材料,临床应用历史可追溯至 20 世纪 50 年代;相对于大多数聚合物,它具有低血栓性、化学惰性和尺寸稳定性(吸水率 <0.01%)。成品器械仍需按照 ISO 10993-1 进行器械级别的生物相容性评估(细胞毒性、致敏性、刺激性以及适用的血液相容性)——材料级别的合规性(如 USP Class VI 树脂)不能替代器械级别的测试。请注意,蚀刻仅应用于外表面;内腔表面保持原生 PTFE 状态。
Q7. 自由挤出蚀刻 PTFE 内衬管能达到怎样的尺寸公差?
A7. PTFE 自由挤出可实现非常薄的壁厚——行业文献报道,糊状挤出 PTFE 内衬管的壁厚可低至约 0.0005 英寸(12.7 µm),公差约为 ±0.0003 英寸,采用特殊工艺可更薄(低至约 0.0003 英寸 / 7.6 µm)。在成品多层导管管体中,典型的管腔公差约为 ±0.001 英寸,外径公差根据外层和编织层配置约为 ±0.002 英寸至 ±0.003 英寸。由于 PTFE 几乎不吸水,蚀刻内衬管在制造、储存和使用过程中都具有尺寸稳定性——不像尼龙会吸收 0.6–1.0% 的水分,在潮湿环境中可能发生尺寸漂移。
Q8. 蚀刻 PTFE 内衬管最适合哪些导管应用?
A8. 在对润滑性要求苛刻的应用中,PTFE 内衬管是默认选择:导引导管、诊断性血管造影导管、神经血管微导管、可转向/可偏转导管、导引鞘以及支架/球囊输送系统——基本上任何需要导丝或植入物以最小阻力通过工作腔道的器械。工程师们指出,PTFE”作为金标准”的地位是在迂曲路径、高要求导管应用中赢得的。对于直径较大的外周和泌尿器械,当极致微型化不那么重要时,Pebax、尼龙或 FEP 可能更具成本效益;在这些情况下,PTFE 有时仅保留用于远端尖端部分。
Q9. 蚀刻质量和内衬管质量在来料检验和过程检验中如何进行?
A9. 标准的来料和过程检验包括:(1) 对蚀刻外表面进行接触角/表面能测量(达因水平或水接触角)以验证蚀刻活化效果;(2) 放大目视检查蚀刻均匀性、变色(过度蚀刻呈棕色调,这是钠蚀刻 PTFE 的正常现象)、划痕和针孔;(3) 尺寸验证——通过激光测微仪或视觉系统测量内径、外径、壁厚和同心度;(4) 每批次粘接样品的剥离强度测试;(5) 对于成品器械,进行爆破压力、泄漏测试和模拟使用弯曲疲劳测试,以捕捉早期分层迹象。批次间的蚀刻一致性是工程师们常见的供应商质量讨论点。
Q10. 最常见的失效模式有哪些?如何预防?
A10. 工程师们讨论最多的失效模式:(1) 内衬管与外层或编织层分层——通过验证蚀刻质量、为超薄壁采用粘接层以及验证回流参数来 mitigate;(2) 小弯曲半径处的折弯或管腔塌陷——通过壁厚选择、编织/线圈增强以及各向异性与各向同性内衬管的选择来管理;(3) 导丝通过时划伤或磨损内衬管——PTFE 相对较软且易发生蠕变/冷流,因此外管的支撑至关重要;(4) 灭菌后或弯曲疲劳后的粘接线失效——通过器械级别的模拟使用测试进行筛查;(5) 加工危害——PTFE 过热时产生的烟气有毒,且钠蚀刻化学品的操作需要严格的管控措施。工程论坛中反复出现的一个主题是:PTFE 的低摩擦优势和其粘接难题源于同一特性——对蚀刻表面的工艺控制是关键控制点。
Q11. 灭菌对蚀刻 PTFE 内衬管有何影响?
A11. PTFE 是耐灭菌性最好的导管聚合物之一:它能耐受环氧乙烷(EtO)、高温蒸汽灭菌(121–134°C)、伽马射线、电子束和汽化过氧化氢,且不会发生明显降解——这是相对于尼龙和 Pebax 的关键优势,因为尼龙和 Pebax 在伽马/电子束下会降解,且在蒸汽灭菌中会吸收水分。这使得 PTFE 内衬导管适用于需要反复蒸汽灭菌的可重复使用器械。请务必对完整的组装器械(内衬管 + 外层 + 胶粘剂)进行所选灭菌周期的验证,因为限制因素通常是外层或粘接线,而非 PTFE。
Q12. 关于 PFAS 法规压力——我是否应该规划后 PTFE 时代的策略?
A12. 这是工程讨论中越来越常见的问题。FDA 仍认为医用级 PTFE 是安全且必不可少的,但作为含氟聚合物,它处于更广泛的 PFAS 监管审查之下(ECHA 限制、EPA/MDR 关注),供应链已开始转变。正在评估的替代方案包括 UHMWPE 内衬管(低摩擦、ISO 10993 验证过,但较低的回流温度 130–150°C 可能导致 Pebax 外层回流时管腔塌陷,且与 PTFE 不同,它在加工过程中会软化/流动)、用于外层的无 PFAS 润滑添加剂以及 PI/PTFE 混合复合材料。工程论坛的共识不是立即替换 PTFE,而是尽早评估替代方案,以免日后被迫做出材料决策。对于生命周期为 5–10 年的新设计,双轨材料认证是审慎的做法。