Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.
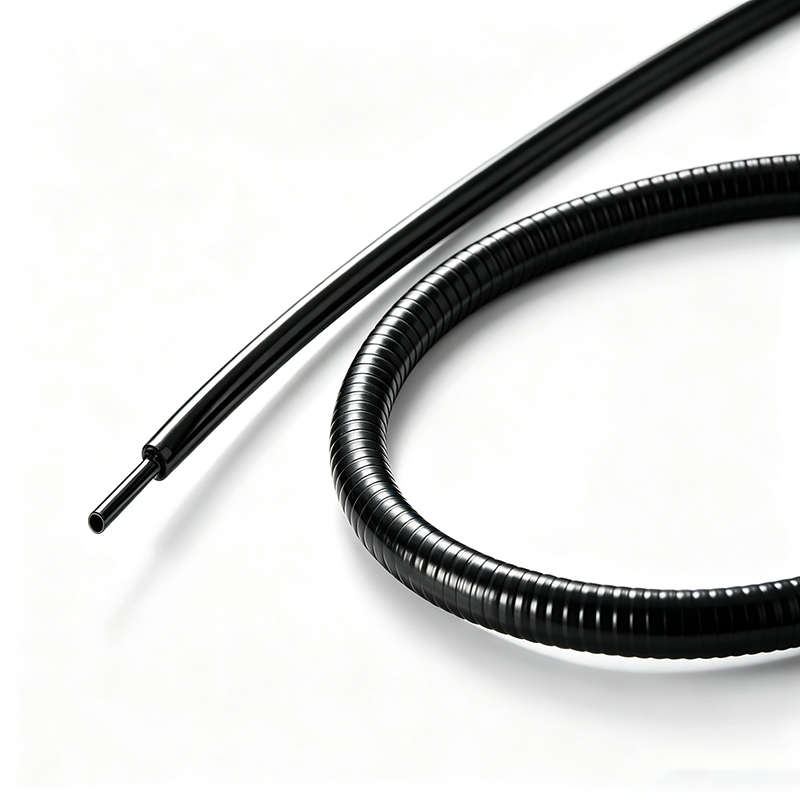
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]El BH-MT-2 es un tubo termorretráctil de grado médico con una relación de retracción de 2,5:1, fabricado con poliolefina de grado médico, que cumple con los requisitos de pared delgada y superficie lisa que exigen los dispositivos invasivos utilizados en cirugía. Sus excelentes propiedades de aislamiento eléctrico permiten su uso en la protección aislante de instrumentos electroquirúrgicos; se trata de un tubo termorretráctil ampliamente utilizado en dispositivos médicos.
Relación de contracción: 2,5:1
Embalaje en bobinas de plástico con doble bolsa
Compatible con entornos de esterilización: rayos gamma y óxido de etileno (ETO)
Temperatura de funcionamiento: -30 ℃ ~ +105 ℃
Temperatura mínima de contracción: 60 ℃
Temperatura mínima de recuperación total: 110 ℃
Cumple con las normas ISO 10993, USP Clase VI y RoHS
|
Modelo |
Estado suministrado (mm) |
Después de la contracción (mm) |
||
|
Diámetro interior (Mín.) |
Espesor de pared |
Diámetro interior |
Espesor de pared |
|
|
BH‑MT‑2‑1.0 |
1,0 |
0,12±0,03 |
≤0,45 |
0,25±0,05 |
|
BH‑MT‑2‑2.0 |
2,0 |
0,12±0,03 |
≤0,80 |
0,25±0,05 |
|
BH‑MT‑2‑3.0 |
3,0 |
0,12±0,03 |
≤1,20 |
0,25±0,05 |
|
BH‑MT‑2‑4.0 |
4,0 |
0,12±0,03 |
≤1,80 |
0,25±0,05 |
|
BH‑MT‑2‑4.5 |
4,5 |
0,12±0,05 |
≤1,90 |
0,25±0,05 |
|
BH‑MT‑2‑4.8 |
4,8 |
0,12±0,05 |
≤2,00 |
0,25±0,05 |
|
BH‑MT‑2‑5.5 |
5,5 |
0,12±0,05 |
≤2,30 |
0,25±0,05 |
|
BH‑MT‑2‑6.0 |
6,0 |
0,12±0,05 |
≤2,40 |
0,25±0,05 |
|
BH‑MT‑2‑6.4 |
6,4 |
0,12±0,05 |
≤2,60 |
0,25±0,05 |
|
BH‑MT‑2‑9.5 |
9,5 |
0,12±0,08 |
≤3,80 |
0,25±0,05 |
|
BH‑MT‑2‑10.0 |
10,0 |
0,12±0,08 |
≤4,00 |
0,35±0,05 |
|
BH‑MT‑2‑12.7 |
12,7 |
0,12±0,08 |
≤5,20 |
0,35±0,05 |
Bajo petición se pueden realizar dimensiones personalizadas y relaciones de contracción térmica para sus aplicaciones especiales.
Referencia cruzada
Tyco-Raychem: MT-2000
|
Propiedad |
Método de ensayo |
Dato típico |
|
Variación longitudinal % |
ASTM D 2671 |
-10~+5 |
|
Resistencia a la tracción / MPa |
ASTM D 638 |
≥10,4 |
|
Alargamiento de rotura / % |
ASTM D 638 |
≥200 |
|
Flexibilidad a baja temperatura (-30 °C, 1 h) |
ASM‑DTL‑23053 |
Sin fisuras |
|
Choque térmico (180 °C / 4 h) |
ASTM D2671 |
Sin fisuras |
|
Rigidez dieléctrica / kV/mm |
ASTM D 2671 |
≥15,7 |
|
Resistividad volumétrica / Ω·cm |
ASTM D 876 |
≥1015 |
|
Absorción de agua(%)(23 °C / 24 h) |
ASTM D 2671 B |
≤0,4 |
Redactado para ingenieros de I+D y de procesos de catéteres, dispositivos invasivos e instrumentos electroquirúrgicos, socios OEM/ODM y equipos de abastecimiento. Estas preguntas frecuentes se centran en la migración desde MT‑2000, prácticas de procesamiento térmico, modos de fallo, esterilización, límites de cumplimiento normativo y aprovisionamiento. Todas las propiedades físicas, dimensiones, relación de contracción y valores de ensayo se publican en la hoja de datos del producto y no se repiten intencionadamente aquí; consulte la página del producto BH‑MT‑2 para obtener las especificaciones completas. MT‑2000 y Raychem son marcas registradas de TE Connectivity; somos un fabricante independiente y no estamos afiliados a TE Connectivity ni contamos con su aval.
P1. ¿Qué debe verificarse antes de cualificar BH‑MT‑2 como alternativa directa para MT‑2000?
R1. Cuatro puntos de comprobación.
(1) Coincidencia dimensional en ambos estados: el diámetro interior suministrado debe deslizarse sobre su componente con una holgura controlada; el diámetro interior y el espesor de pared después de la contracción completa deben ajustarse a sus límites de diseño. Compare los intervalos de tolerancia de nuestra hoja de datos con su plano, no asuma que las tolerancias del producto original se mantienen.
(2) Ventana térmica: este material se contrae a bajas temperaturas (consulte la hoja de datos), por lo que es respetuoso con los sustratos sensibles al calor. Asegúrese de que su equipo de calefacción existente logre la condición de contracción completa de forma uniforme y redefina su receta de proceso, no copie simplemente los ajustes de otras familias de materiales.
(3) Verificación funcional en el ensamblaje real: rendimiento de aislamiento, acabado superficial, fuerza de sujeción y apariencia en su componente real, incluso después de la esterilización.
(4) Realice sus propias validaciones IQ/OQ/PQ y cualquier evaluación de cambio de diseño requerida antes de la liberación de serie; existen muestras de evaluación destinadas precisamente a estos trabajos de migración. Aviso de marca: MT‑2000 y Raychem son marcas registradas de TE Connectivity. Somos un fabricante independiente y no estamos afiliados a TE Connectivity ni contamos con su aval; ningún aval de TE se aplica a nuestros productos.
P2. ¿Qué equipos de calefacción son adecuados para este tubo y qué modos de fallo deben tenerse en cuenta?
R2. La baja temperatura de contracción de este material (consulte la hoja de datos) le otorga tolerancia de proceso: las pistolas de aire caliente calibradas con control de temperatura, hornos de convección, estaciones infrarrojas y herramientas de mandril calentado son válidas. El requisito es un calor uniforme y regulado, no calor extremo. Modos de fallo frecuentes en fundas de poliolefina médica de pared delgada:
(1) Grietas o roturas: suelen originarse por sobrecalentamiento, tiempo de permanencia excesivo o contracción sobre bordes cortantes o rebabas que generan puntos de rotura; elimine las rebabas de los componentes y valide el perfil tiempo‑temperatura mínimo que logra la contracción completa;
(2) Blanqueamiento o marcas calcáreas: blanqueamiento por tensión causado por pliegues, curvas cerradas o estiramiento del tubo durante la manipulación y el montaje; en paredes delgadas esto puede preceder a la aparición de grietas, por lo que se considera un defecto de rechazo;
(3) Burbujas o ampollas: normalmente por aire atrapado en los extremos o calentamiento demasiado rápido; realice la contracción progresiva desde el centro hacia los extremos para permitir la salida del aire;
(4) Desplazamiento longitudinal: esta familia de materiales varía su longitud durante la contracción (consulte el cambio longitudinal en la hoja de datos), posicione la funda con margen y verifique las posiciones de los extremos en las primeras piezas;
(5) Contracción desigual y arrugas: causadas por calentamiento unilateral; gire la pieza o utilice un calentamiento de 360°.
P3. ¿Qué hay que saber sobre el contacto con sustratos de catéteres, metales y adhesivos médicos?
R3. Su principal ventaja es la baja temperatura de contracción: a diferencia de las fundas de fluoropolímero de alta temperatura, este tubo puede contraerse sobre muchos ensamblajes termoplásticos sin dañarlos. No obstante, realice pruebas en su pila de capas real, ya que las calidades de PEBAX, nailon y PU presentan comportamientos de ablandamiento muy variables y algunas se sitúan cerca del intervalo de contracción. Sobre metales (ejes electroquirúrgicos, agujas, conductores y componentes de instrumentos) constituye una solución clásica de aislamiento (consulte aplicaciones en la hoja de datos). Mantenga las superficies de contacto limpias: aceites de estirado, isopropanol no evaporado completamente y residuos de agentes desmoldantes perjudican la calidad de contracción y la apariencia. En materia de adherencia: al igual que otras poliolefinas, el LDPE es un material de baja energía superficial; sin tratamientos superficiales (corona, plasma o imprimador), los adhesivos, imprimadores y materiales de sobremoldeo no generan uniones fiables. Si su diseño requiere adherencia sobre o a través de la funda, planifique explícitamente esta etapa o contáctenos para analizar alternativas. Si en su proceso se usan agentes de limpieza o imprimadores en contacto con la funda, comparta su composición química y realizaremos una evaluación de compatibilidad antes de la congelación del diseño.
P4. ¿Existen precauciones para productos químicos y desinfectantes y qué declaraciones de materiales están disponibles?
R4. El tubo resiste las limpiezas hospitalarias habituales y desinfectantes comunes como los alcoholes, pero las poliolefinas son menos inertes químicamente que los fluoropolímeros: evite el contacto prolongado con agentes oxidantes fuertes, disolventes aromáticos y clorados. Si su dispositivo estará expuesto repetidamente a un agente específico, comparta su composición y los ciclos de exposición y le ayudaremos con la evaluación de compatibilidad. Documentación: el material cumple con ISO 10993, USP Clase VI y RoHS (consulte la hoja de datos). Suministramos declaraciones de composición e informes de ensayo de materiales para respaldar sus declaraciones de materiales. Indique cualquier necesidad de declaraciones a nivel de sustancia en la solicitud de oferta para preparar la documentación adecuada desde el principio.
P5. ¿Qué métodos de esterilización son compatibles y qué ocurre con los ciclos repetidos?
R5. La hoja de datos indica compatibilidad con irradiación gamma y esterilización por óxido de etileno (EtO). Dos notas importantes sobre sus límites de uso.
(1) Esta familia de materiales no admite esterilización en autoclave de vapor ni por calor seco: la temperatura de servicio del LDPE es muy inferior a las condiciones de autoclave, y un ciclo de vapor deformará o volverá a contraer la funda ya contraída. Si su dispositivo requiere reprocesamiento por vapor, este producto no es adecuado; consúltenos sobre nuestras calidades de mayor temperatura.
(2) Incluso con métodos cualificados, valide la funda contraída en su dispositivo real para todo el número previsto de ciclos: compruebe la estabilidad dimensional (incluida la longitud), el estado superficial, la fuerza de sujeción y, cuando se utilice como aislamiento, el rendimiento dieléctrico tras la exposición, ya que la dosis de radiación y los ciclos repetidos de EtO pueden modificar las propiedades de la poliolefina con el tiempo.
P6. ¿Para qué aplicaciones es adecuado BH‑MT‑2 y en cuáles no se recomienda?
R6. Aplicaciones adecuadas (consulte aplicaciones en la hoja de datos): aislamiento y protección de pared delgada en dispositivos invasivos que requieren un acabado liso y perfil reducido; aislamiento eléctrico de instrumentos electroquirúrgicos; recubrimiento y protección general de componentes de dispositivos médicos sometidos a temperaturas moderadas. Usar con precaución o no recomendado: dispositivos o componentes sometidos a esterilización en autoclave de vapor o calor seco (ver pregunta de esterilización); servicio continuo a temperaturas elevadas; aplicaciones donde se espere que la funda soporte cargas estructurales o de tracción; en este espesor se trata de una cubierta, no de un elemento estructural; desgaste por deslizamiento severo; y componentes bajo la funda con bordes cortantes o rebabas sin eliminar. Si su aplicación está dominada por altas temperaturas, productos químicos agresivos o abrasión, comuníquenoslo antes de la congelación del diseño y le indicaremos la familia de materiales adecuada de nuestra gama.
P7. ¿La conformidad ISO 10993 / USP Clase VI o los valores dieléctricos publicados suponen la aprobación del dispositivo terminado?
R7. No; esta distinción es fundamental en auditorías. Solo suministramos tubos como componente. La conformidad a nivel de material según ISO 10993 / USP Clase VI sirve como documentación de apoyo, no sustituye ni equivale a la aprobación normativa del dispositivo médico terminado. La evaluación biológica del dispositivo final (ISO 10993‑1), validación de esterilización, validación de procesos (IQ/OQ/PQ) y análisis de riesgos (ISO 14971) son responsabilidad del fabricante del dispositivo. La misma lógica aplica para el ámbito eléctrico: las propiedades dieléctricas de la hoja de datos son valores de ensayo a nivel de material, no una certificación de seguridad eléctrica de su instrumento. La comprobación de resistencia dieléctrica (hi‑pot), corriente de fuga, distancias de fuga y aire en el dispositivo terminado (cuando proceda, según la serie IEC 60601) debe ser realizada y documentada por usted en el conjunto final, incluyendo después de la esterilización y el envejecimiento. No asumimos prestaciones que superen los datos publicados en la hoja de datos.
P8. ¿Cómo deben almacenarse los tubos y el almacenamiento prolongado afecta su rendimiento?
R8. Las poliolefinas son más sensibles a las condiciones de almacenamiento que los fluoropolímeros, por lo que es importante mantener una buena disciplina de almacenamiento: guarde los tubos en su embalaje original, en lugar fresco, seco, alejado de la luz solar directa, radiación UV y fuentes de calor. Las temperaturas de almacenamiento elevadas pueden relajar lentamente el estado expandido y reducir la capacidad de contracción; la exposición a rayos UV y ozono deteriora la superficie del polietileno. Evite aplastamientos y curvas agudas durante el almacenamiento. Aplique el principio FIFO (primero en entrar, primero en salir). La hoja de datos no establece una vida útil fija. Para lotes almacenados mucho tiempo, realice una comprobación rápida de contracción sobre una muestra para confirmar que alcanza la contracción completa con sus ajustes validados antes de liberar el lote a producción e incluya las condiciones de almacenamiento en su plan de inspección de entrada.
P9. ¿Se admiten cortes a medida, dimensiones personalizadas, colores personalizados o relaciones de contracción especiales?
R9. Se suministran cortes a longitud fija. Debido al cambio longitudinal que se produce durante la contracción (consulte la hoja de datos), acuerde con nosotros si la longitud de corte se define en el estado suministrado o en el estado contraído y prevea márgenes en sus instrucciones de trabajo. Se pueden solicitar dimensiones y relaciones de contracción personalizadas para aplicaciones especiales (consulte la hoja de datos), y podemos estudiar colores fuera de la oferta estándar. El marcado y otros procesos secundarios se evalúan bajo petición; indique los requisitos en la solicitud de oferta y confirmaremos la viabilidad y las tolerancias alcanzables. Independientemente de la personalización, valide el proceso secundario dentro de su IQ/OQ/PQ antes de la liberación de serie.
P10. ¿Cómo funcionan las muestras y la transición desde ensayos hasta la producción en serie y cómo funciona el aprovisionamiento dual para sustituir MT‑2000?
R10. Disponemos de muestras de evaluación de tamaños estándar para ensayos de migración: valide el perfil de contracción con sus equipos y componentes reales, compruebe el rendimiento funcional y realice a continuación su validación de procesos. Suministramos desde lotes piloto hasta producción en serie; los plazos de entrega se confirman en la oferta. Muchos clientes recurren a nosotros porque los tubos de poliolefina médica de marca suelen tener plazos de entrega muy largos y cantidades mínimas de pedido elevadas. Si es su caso, comparta la especificación del producto original (clase dimensional, color y requisitos de rendimiento) y buscaremos el equivalente más cercano para realizar ensayos comparativos. Nuestro sistema de calidad controla la consistencia entre lotes; al introducir una segunda fuente de suministro, es buena práctica realizar inspecciones de entrada de los primeros lotes de producción frente a sus muestras de referencia validadas.
P11. ¿Qué información técnica debe incluirse en una solicitud de oferta?
R11. Para obtener una oferta rápida y precisa, facilite: tamaño requerido (diámetro interior suministrado y/o contraído y requisitos de espesor de pared); cantidad y volumen anual estimado; formato de suministro (bobina o corte a longitud, con tolerancias y definición de longitud según estado suministrado o contraído); color; aplicación y componente cubierto por la funda (material, rango de diámetro con tolerancias y lumen crítico por dimensiones); tipo de su equipo de calefacción y temperatura de proceso disponible; si se requiere adherencia o sobremoldeo (si está previsto tratamiento superficial); método de esterilización y número de ciclos; requisitos eléctricos si se usa como aislante (tensión de trabajo, nivel de ensayo hi‑pot del dispositivo terminado); especificación del producto original en caso de migración de segunda fuente (por ejemplo, la clase dimensional de MT‑2000 que adquiere actualmente); operaciones secundarias (corte, marcado); documentación de cumplimiento necesaria (informes de material ISO 10993 / USP Clase VI, declaraciones de composición y RoHS); precio objetivo, condiciones de entrega y destino.
P12. ¿Qué hay que saber sobre declaraciones de materiales, documentos MAF y archivos maestros FDA, así como el control de cambios?
R12. Puntos prácticos.
(1) Suministramos documentación a nivel de material: declaraciones de composición, declaración RoHS e informes de ensayo de materiales ISO 10993 / USP Clase VI para su expediente técnico, documentación EU MDR o registros de cualificación de proveedores.
(2) Cuando sea adecuado hacer referencia a un archivo maestro de dispositivo (MAF), podemos analizar cartas de autorización para que su equipo normativo pueda citar nuestros datos de material en sus presentaciones; el alcance se acuerda caso por caso.
(3) Lo que no hacemos: no asumimos compromisos en nombre de su dispositivo terminado. Nuestros documentos de material no implican aprobación FDA a nivel de dispositivo, ni conformidad CE, ni aprobación de seguridad biológica o eléctrica del dispositivo.
(4) Control de cambios: si su expediente normativo requiere acuerdos de notificación ante cambios de material o proceso, indíquenoslo antes de la congelación del diseño para incluirlo en el acuerdo de suministro. Tanto las migraciones de segunda fuente como los cambios de material son eventos notificables en muchas presentaciones de dispositivos médicos; es mucho más sencillo establecer las obligaciones de notificación en el contrato que adaptarlas posteriormente.
(5) Aviso de marca para su documentación: MT‑2000 y Raychem son marcas registradas de TE Connectivity. Citar números de pieza de terceros en sus matrices internas de equivalencia es una práctica habitual de ingeniería. Nuestros productos se fabrican de forma independiente y no mantienen afiliación ni aval por parte de TE Connectivity.