Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.

联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
重要信息

Tubo termorretráctil de pared ultrafina de PET (Poliéster) de grado médico BH-MT-PET-CB

Aplicaciones:

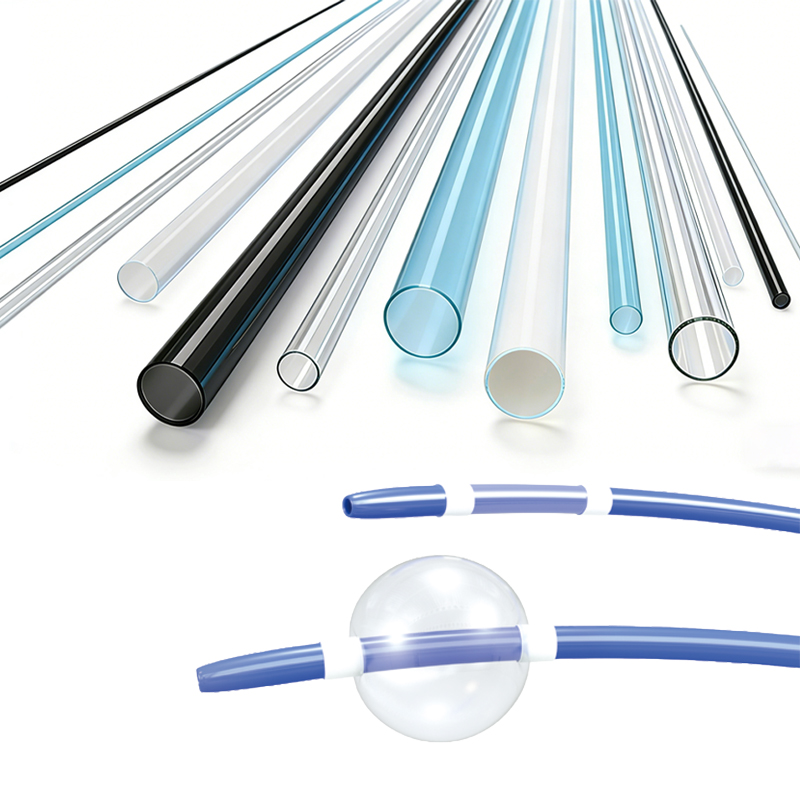
Los tubos termorretráctiles BH-MT-PET-CB están fabricados con polietileno tereftalato de grado médico. Son adecuados para el aislamiento de dispositivos médicos, catéteres de rigidez variable, recubrimientos y revestimientos protectores, agrupamiento de cables, refuerzo, conformado de puntas, fabricación de tubos e impresión, así como para el aislamiento eléctrico. La dureza de su material resistente y el grosor ultradelgado de sus paredes permiten proteger completamente productos extremadamente finos sin que el grosor suponga un inconveniente.

Características:

 Pared delgada, alta resistencia a la tracción, alta rigidez dieléctrica
Relación de contracción: 1,3:1 y 1,6:1
Resistente a la mayoría de productos químicos y aceites
Compatible con la esterilización por haz de electrones, rayos gamma, EtO y autoclave
Se puede imprimir mediante técnicas convencionales
Diámetro interior antes de la contracción térmica: 0,3-8 mm.
Espesor de la pared antes del termocontraído: 0,0064-0,05 mm

Temperatura de Operación:

Temperatura mínima de contracción: 85 ℃
Temperatura mínima de recuperación total: 190 ℃
Temperatura de contracción habitual recomendada para la mayoría de las aplicaciones: 150 °C
Temperatura de funcionamiento continuo: -40 °C ~ 170 °C

Aprobaciones/Certificaciones:

Cumple con ISO 10993 y USP Clase VI

Color:
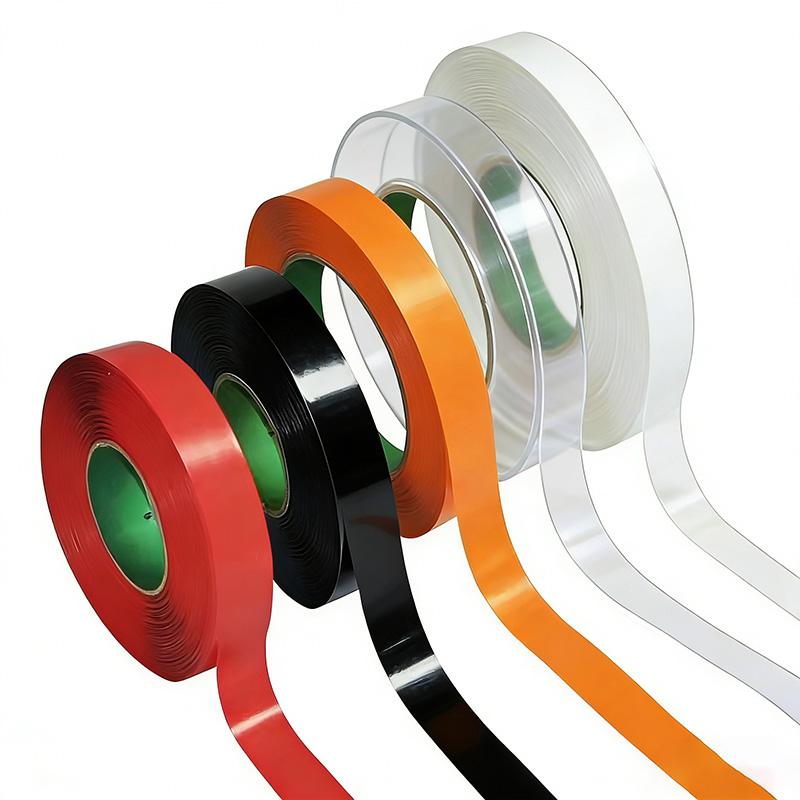
Transparente, Negro y Blanco

N.º de modelo

Ud.

Diá. int.

expand.

Esp. pared expand.

Diá. int.

recup.

Esp. pared recup.

Long.

estánd.

XS

S

M

L

XL

XS

S

M

L

XL

1.3:1 Rel. contr.

MT-PET-CB-1.3X-□-0.30

Inch

0.012±0.001

0.0003±0.0001

0.0005±0.0001

–

–

–

0.01

0.0004

0.0006

–

–

–

50

mm

0.30±0.03

0.008±0.003

0.0127±0.003

–

–

–

0.23

0.0104

0.0165

–

–

–

1270

MT-PET-CB-1.3X-□-0.41

Inch

0.016±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.013

0.0004

0.0006

0.001

0.0013

–

50

mm

0.41±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.32

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.53

Inch

0.021±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.016

0.0004

0.0006

0.001

0.0013

–

50

mm

0.53±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.41

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.69

Inch

0.027±0.002

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.021

0.0004

0.0006

0.001

0.0013

–

50

mm

0.69±0.05

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.53

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.89

Inch

0.035±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.027

–

0.0006

0.001

0.0013

–

50

mm

0.89±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.69

–

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-1.17

Inch

0.046±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.035

–

0.0006

0.001

0.0013

–

50

mm

1.17±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.9

–

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-1.50

Inch

0.059±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.045

–

0.0006

0.001

0.0013

0.0026

50

mm

1.50±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.15

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-1.96

Inch

0.077±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.059

–

0.0006

0.001

0.0013

0.0026

50

mm

1.96±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.51

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-2.54

Inch

0.100±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.077

–

0.0006

0.001

0.0013

0.0026

50

mm

2.54±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.95

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-3.33

Inch

0.131±0.008

–

0.0006±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.101

–

0.0008

0.001

0.0013

0.0026

50

mm

3.33±0.20

–

0.0152±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

2.56

–

0.0198

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-4.32

Inch

0.170±0.008

–

0.0007±0.0001

0.0010±0.0002

0.0014±0.0002

0.0020±0.0004

0.131

–

0.0009

0.0013

0.0018

0.0026

50

mm

4.32±0.20

–

0.0178±0.003

0.026±0.004

0.0360±0.005

0.051±0.01

3.32

–

0.0231

0.0338

0.0468

0.0663

1270

MT-PET-CB-1.3X-□-5.61

Inch

0.221±0.011

–

0.0008±0.0001

0.0012±0.0002

0.0017±0.0002

0.0020±0.0004

0.17

–

0.001

0.0015

0.0021

0.0026

50

mm

5.61±0.28

–

0.0203±0.003

0.030±0.004

0.0420±0.005

0.051±0.01

4.32

–

0.0264

0.039

0.0546

0.0663

1270

MT-PET-CB-1.3X-□-7.29

Inch

0.287±0.015

–

0.0009±0.0001

0.0013±0.0002

0.0019±0.0002

0.0020±0.0004

0.221

–

0.0012

0.0017

0.0024

0.0026

50

mm

7.29±0.38

–

0.0229±0.003

0.034±0.004

0.0470±0.005

0.051±0.01

5.61

–

0.0298

0.0442

0.0611

0.0663

1270

1.6:1 Rel. contr.

MT-PET-CB-1.6X-□-0.30

Inch

0.012±0.001

0.0003±0.0001

0.0005±0.0001

–

–

–

0.007

0.0005

0.0008

–

–

–

50

mm

0.30±0.03

0.008±0.003

0.0127±0.003

–

–

–

0.19

0.0128

0.0203

–

–

–

1270

MT-PET-CB-1.6X-□-0.41

Inch

0.016±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.01

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.41±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.26

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.53

Inch

0.021±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.013

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.53±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.33

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.69

Inch

0.027±0.002

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.017

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.69±0.05

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.43

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.89

Inch

0.035±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.022

–

0.0008

0.0012

0.0016

–

50

mm

0.89±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.56

–

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-1.17

Inch

0.046±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.029

–

0.0008

0.0012

0.0016

–

50

mm

1.17±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.73

–

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-1.50

Inch

0.059±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.037

–

0.0008

0.0012

0.0016

0.0032

50

mm

1.50±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

0.94

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-1.96

Inch

0.077±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.048

–

0.0008

0.0012

0.0016

0.0032

50

mm

1.96±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.23

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-2.54

Inch

0.100±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.063

–

0.0008

0.0012

0.0016

0.0032

50

mm

2.54±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.59

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-3.33

Inch

0.131±0.008

–

0.0006±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.082

–

0.001

0.0012

0.0016

0.0032

50

mm

3.33±0.20

–

0.0152±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

2.08

–

0.0243

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-4.32

Inch

0.170±0.008

–

0.0007±0.0001

0.0010±0.0002

0.0014±0.0002

0.0020±0.0004

0.106

–

0.0011

0.0016

0.0023

0.0032

50

mm

4.32±0.20

–

0.0178±0.003

0.026±0.004

0.0360±0.005

0.051±0.01

2.7

–

0.0285

0.0416

0.0576

0.0816

1270

MT-PET-CB-1.6X-□-5.61

Inch

0.221±0.011

–

0.0008±0.0001

0.0012±0.0002

0.0017±0.0002

0.0020±0.0004

0.138

–

0.0013

0.0019

0.0026

0.0032

50

mm

5.61±0.28

–

0.0203±0.003

0.030±0.004

0.0420±0.005

0.051±0.01

3.51

–

0.0325

0.048

0.0672

0.0816

1270

MT-PET-CB-1.6X-□-7.29

Inch

0.287±0.015

–

0.0009±0.0001

0.0013±0.0002

0.0019±0.0002

0.0020±0.0004

0.18

–

0.0014

0.0021

0.003

0.0032

50

mm

7.29±0.38

–

0.0229±0.003

0.034±0.004

0.0470±0.005

0.051±0.01

4.56

–

0.0366

0.0544

0.0752

0.0816

1270

* El símbolo «□» del modelo de producto BH-MT-PET-CB corresponde a las especificaciones de grosor de pared, donde las letras XS, S, M, L y XL indican diferentes grosores.

* Dimensiones y relación de contracción a medida para sus aplicaciones especiales, previa solicitud.

Referencias cruzadas:

Tubos termorretráctiles de PET de pared ultradelgada de Nordson, tubos termorretráctiles de PET Zeus Sub-Lite-Wall

Propiedad

Unidad

Rendimiento

Variación longitudinal

%

-50 % ~ -30 %

Resistencia a la tracción

MPa

≥10 (o >20 000 PSI)

Alargamiento a la rotura

%

≥62 %

Rigidez dieléctrica

kV/mm

≥15

Valor nominal de rigidez dieléctrica

V/mil

>4.000 (60 Hz)

Constante dieléctrica

ε

3,3

Q1: Usamos PET termorretráctil para refluir una cubierta blanda de TPU/uretano sobre un eje trenzado, y después del enfriado la funda se pegó a la cubierta — no se libera limpiamente. ¿Es incompatible el PET con los uretanos de baja dureza, o existe una solución de proceso?
A1: El PET se libera fácilmente de la mayoría de los termoplásticos comunes, pero los uretanos de baja dureza y los grados de TPU muy blandos son la excepción documentada: pueden adherirse al PET al enfriarse. Se trata de un problema de compatibilidad de materiales, no necesariamente de un defecto en la funda. Dos mitigaciones prácticas: primero, dejar reposar el conjunto — en muchos casos un periodo de reposo de aproximadamente una hora a temperatura ambiente permite que la cubierta termine de fraguar y reduce la adherencia lo suficiente para un pelado en espiral limpio; segundo, validar con los materiales reales lo antes posible, porque algunas durezas muy bajas pueden ser simplemente marginales con el PET y se procesan mejor con una funda de FEP o una construcción de PET pelable. Las muestras BH-MT-PET-CB están destinadas exactamente a este tipo de cribado de compatibilidad antes de comprometer una construcción a producción.
Q2: ¿Cómo dimensiono el diámetro interior expandido del PET termorretráctil? He escuchado consejos contradictorios sobre cuánta holgura dejar sobre la pieza.
A2: La regla de dimensionamiento utilizada en toda la industria es «el ajuste ajustado es el mejor»: especifique un diámetro interior expandido no más del 15% por encima del diámetro máximo de su conjunto, idealmente apenas despejándolo. El PET a bajas relaciones de expansión genera alta fuerza de compresión precisamente porque el ajuste es ceñido; sobredimensionar la funda para facilitar la carga sacrifica la presión de consolidación y se manifiesta después como vacíos, zonas de trenzado sin unir y variación de diámetro exterior. Si su línea necesita una carga más fácil, resuélvalo con técnica de carga o con un dimensionamiento ligeramente mayor pero aún dentro del 15%, en lugar de saltar a una categoría de tamaño superior. Indique el diámetro exterior máximo de su pieza y el diámetro exterior mínimo acabado, y el diámetro interior recuperado puede ajustarse para que la funda permanezca en contacto firme durante todo el ciclo de reflujo.
Q3: El PET termorretráctil típicamente tiene solo una baja relación de contracción — ¿cómo manejo los escalones de diámetro, las conicidades o los ejes de rigidez variable donde una sola funda debe cubrir un rango de diámetros? ¿Puedo obtener más de la recuperación nominal?
A3: Las relaciones de contracción estándar del PET son modestas (aproximadamente de 1,1:1 a 2:1 dependiendo del diseño), lo cual suele ser suficiente para la laminación de ejes donde se aplica la regla de «ajuste ajustado». Donde genuinamente necesita cubrir un rango de diámetros — bobinas cónicas, transiciones acampanadas, construcciones de rigidez variable — el PET tiene una ventaja documentada: la recuperación más allá de la relación nominal puede lograrse mediante estiramiento o manteniendo/tensionando los extremos de la funda mientras se calienta, con una tensión controlada recuperando hasta aproximadamente 3:1 en una sola pieza. Tenga en cuenta la compensación: el estiramiento agresivo adelgaza aún más la pared recuperada y aumenta la absorción axial, por lo que las longitudes de corte y los presupuestos de diámetro exterior deben ajustarse. Para la mayoría del trabajo de laminación de ejes uniformes, mantenga el ajuste ceñido de baja relación; reserve la recuperación tensionada para las características que realmente la necesiten.
Q4: ¿Cuándo debo elegir PET termorretráctil en lugar de FEP o PTFE para un proceso de reflujo o laminación de catéter?
A4: Elija según la física del proceso, no por costumbre. El PET se recupera aproximadamente a 85–190 °C — alrededor de la mitad de la entrada de calor que típicamente necesita el FEP y muy por debajo de la recuperación del PTFE a 330 °C+ — por lo que es la opción más suave para sustratos sensibles a la temperatura como las cubiertas de Pebax blandas y los balones. Sus paredes pueden estirarse mucho más finas que el PTFE (hasta fracciones de milésima de pulgada) mientras retienen una resistencia a la tracción superior a 20,000 psi, lo que significa menos diámetro exterior añadido, un diámetro interior muy liso que transfiere un acabado superficial superior a la pieza, y visibilidad óptica clara durante el proceso. El PTFE sigue siendo la elección correcta donde dominan la resistencia química extrema, la lubricidad o las temperaturas de servicio muy altas, y no puede ser esterilizado con gamma, lo cual importa para programas que se alejan del EtO. El FEP se sitúa entre los dos y es común donde las prioridades son la transparencia y el comportamiento de liberación a relaciones moderadas. Para laminación de paredes delgadas, terminación de trenzado y reflujo crítico de perfil donde las restricciones son la carga térmica y el presupuesto de diámetro exterior, el PET suele ser la herramienta más eficiente — ese es el espacio de diseño para el que está construido el BH-MT-PET-CB.
Q5: Después del encogimiento, la funda se acorta en longitud y se retrae de la unión — nuestras bandas marcadoras quedan descubiertas y las zonas de unión se desplazan. ¿Cuánta contracción longitudinal debo esperar del PET termorretráctil, y cómo diseño en torno a ella?
A5: Planifíquela, porque todo termorretráctil se acorta axialmente al recuperarse; con productos de pared delgada el cambio longitudinal es típicamente inferior al 10% de la longitud original, y a menudo es la dimensión olvidada en los diseños de primera pasada. Tres mitigaciones: corte la funda más larga que la zona de unión y deje que la absorción axial consuma la longitud extra; aplique calor progresivamente desde un extremo o mantenga los extremos de la funda durante la recuperación para controlar a dónde va la contracción; y posicione las características críticas (marcadores, transiciones) lejos de los extremos libres donde se concentra el movimiento. La contracción axial también tiene un lado útil: el tirón longitudinal comprime los tubos adyacentes entre sí, lo que ayuda a la unión de tubos y a los enlaces de cuello de balón. Especifique el comportamiento de cambio longitudinal objetivo al hacer el pedido — el BH-MT-PET-CB se suministra con datos dimensionales por lote para que pueda modelar la absorción en su especificación de longitud de corte en lugar de descubrirla en la línea.
Q6: Nuestro dispositivo pasa por esterilización terminal — ¿sobrevivirá el PET termorretráctil a gamma, haz de electrones, EtO o autoclave, y cambia algo dimensional u ópticamente?
A6: El PET termorretráctil es compatible con los métodos terminales estándar: óxido de etileno, irradiación gamma y haz de electrones, y tolera el autoclave — aunque no se recomienda el ciclado repetido de autoclave. Comportamiento documentado para diseñar en torno a él: el gamma puede causar un ligero amarilleo con el tiempo (cosmético, no funcional); el uso a largo plazo está clasificado hasta aproximadamente 135 °C con exposición a corto plazo hasta aproximadamente 200 °C; y los procesos de vapor de peróxido de hidrógeno retienen la mayor parte de la resistencia mecánica a lo largo de ciclos repetidos. Si la funda es una ayuda de proceso removible, la esterilización de la propia funda suele ser irrelevante — pero si algún PET permanece en el dispositivo terminado (aislamiento electrocirúrgico, cubiertas de marcadores), valide el conjunto completo post-esterilización para dimensiones, rendimiento dieléctrico y apariencia. Los datos de inspección dimensional del BH-MT-PET-CB le dan una línea base pre-esterilización para esa validación.
Q7: Actualmente aplicamos recubrimiento por pulverización a ejes metálicos para aislamiento electrocirúrgico y seguimos luchando contra los poros y el manejo de disolventes. ¿Existe una alternativa de termorretráctil lo suficientemente delgada para esto?
A7: Sí — el PET es el único material termorretráctil lo suficientemente delgado para sustituir a un recubrimiento en ejes metálicos, agujas y electrodos. Paredes recuperadas hasta fracciones de milésima de pulgada con resistencia dieléctrica superior a 4,000 V/mil significan que el aislamiento añade casi ningún perfil mientras elimina el riesgo de poros inherente a las superficies recubiertas, junto con los disolventes y los pasos de curado. Se adapta firmemente sobre ejes, conicidades y características cortadas por láser que son difíciles de recubrir uniformemente, y las versiones claras permiten la verificación visual de la cobertura. Muchos programas de dispositivos electrocirúrgicos y de estimulación han reemplazado los procesos de recubrimiento por una funda termorretráctil de PET exactamente por estas razones; valide la resistencia dieléctrica y la resistencia a la flexión en su geometría específica.
Q8: ¿Cómo predigo el espesor de pared recuperado después del encogimiento, y qué tan delgado podemos realmente ir sin crear nuevos problemas?
A8: Recuperada pared depende de tres insumos: la pared expandida suministrada, la relación de contracción realmente lograda (recuperación libre vs. recuperación tensionada), y cuánto está restringida la funda por la pieza. El PET de grado médico comercial abarca aproximadamente de 0,00015 pulg. a 0,004 pulg. en paredes suministradas, con tolerancias ajustadas alcanzables en el extremo delgado (del orden de ±0,0001 pulg. para las paredes más finas). Dos advertencias de ingeniería del campo: primero, no especifique la pared más delgada por defecto — ajuste la pared a su requisito real de compresión, porque la funda actúa como un molde y su textura de superficie interior se transfiere a la cubierta bajo presión; una pared más gruesa de lo necesario aplica más fuerza y puede imprimir imperfecciones en un sustrato blando. Segundo, recuerde la «pared residual»: cualquier pared con la que comience sigue existiendo después de la recuperación y contribuye al diámetro exterior final y a la rigidez en las transiciones. Modele el diámetro exterior terminado como pieza más pared residual, y solicite datos de pared por lote a su proveedor — el BH-MT-PET-CB se envía con informes de inspección dimensional precisamente para que este cálculo sea un insumo de diseño, no una sorpresa en línea.
Q9: Unimos balones complacientes a ejes con adhesivo, pero a presión nominal los cuellos de los balones se deslizan y estiran — los adhesivos solo parecen funcionar a baja presión. ¿Puede un proceso de funda termorretráctil dar una unión de balón más fuerte, y cómo evitamos que el calor distorsione el balón?
A9: Las uniones de balón solo con adhesivo están limitadas porque la carga de pelado se concentra en el cuello y el adhesivo se deforma bajo presión. Una unión térmica con funda termorretráctil de PET ataca esto de manera diferente: la funda aplica compresión radial uniforme alrededor del cuello del balón durante el reflujo, y su contracción axial añade compresión lineal que tira de los tubos de unión — la combinación agarra el cuello como una micro abrazadera de manguera y refuerza la unión con casi ningún perfil añadido. El riesgo de proceso documentado es la gestión del calor: los balones son sensibles al calor y el aire caliente descontrolado puede distorsionarlos, así que use un laminador controlado/bond térmico con una ventana de temperatura y velocidad calificada en lugar de una fuente de calor manual. Con una ventana calificada, la baja temperatura de recuperación del PET es una ventaja aquí — consolida la unión aproximadamente a 85–190 °C en condiciones de recuperación de la funda, muy por debajo de la exposición que daña el balón, y retira la funda con una sola ranura y pelado en espiral después.
Q10: Si está calificando a FLYPOWER como segunda fuente de PET termorretráctil de pared ultrafina y actualmente usa una marca occidental importante. ¿Qué debería comparar realmente más allá de los números destacados de la hoja de datos?
A10: Compare los parámetros que impulsan el rendimiento en línea, de lote a lote: tolerancia de diámetro interior expandido (fija la holgura de carga y la fuerza de compresión recuperada), tolerancia de espesor de pared y concentricidad (fijan la consistencia del diámetro exterior recuperado y la transferencia del acabado superficial), comportamiento de contracción longitudinal (posicionamiento de longitud de corte y marcadores), consistencia de la relación de contracción, claridad (inspección en proceso), limpieza y ayudas de procesamiento (suministro libre de silicona), e informes de inspección dimensional por lote que pueda archivar en su paquete de validación. Benchmark el comportamiento publicado de clases de tolerancia de pared del titular y recuperación factualmente contra los datos medidos del BH-MT-PET-CB, y ejecute lotes paralelos a través de su ventana de reflujo — fuerza de pelado, diámetro exterior recuperado y resistencia de unión en sus propios mandriles y cubiertas son las métricas decisivas. FLYPOWER puede suministrar muestras y datos de lote específicamente para corridas de calificación lado a lado.
Productos y Noticias Relacionados