|
ÍTEM
|
PULGADA
|
MM
|
|
DIÁMETRO INTERIOR (ID)
|
0,01 – 0,11
|
0,30 – 2,79
|
|
TOLERANCIA DIÁMETRO INTERIOR
|
± 0,001 – 0,003
|
± 0,025 – 0,076
|
|
ESPESOR DE PARED NOMINAL
|
0,0004 – 0,0008
|
0,01 – 0,02
|
|
TOLERANCIA ESPESOR DE PARED
|
± 0,0002 – 0,00025
|
± 0,005 – 0,00635
|
|
LONGITUD DE CORTE
|
39-78
|
1.000-2.000
|
|
Propiedad
|
Requisito de especificación
|
Método de ensayo
|
Valor típico
|
|
Ángulo de grabado
|
<70°
|
–
|
60°
|
|
Inflamabilidad
|
V0
|
UL94
|
V0
|
|
Resistencia química
|
excelente
|
–
|
excelente
|
|
Choque térmico
|
Sin fisuras
|
ASTM D2671
(400 °C/4 h)
|
Sin fisuras
|
|
Flexibilidad a baja temperatura
|
Sin fisuras
|
ASTM D2671
(-65 °C/4 h)
|
Sin fisuras
|
|
No contiene metales pesados
|
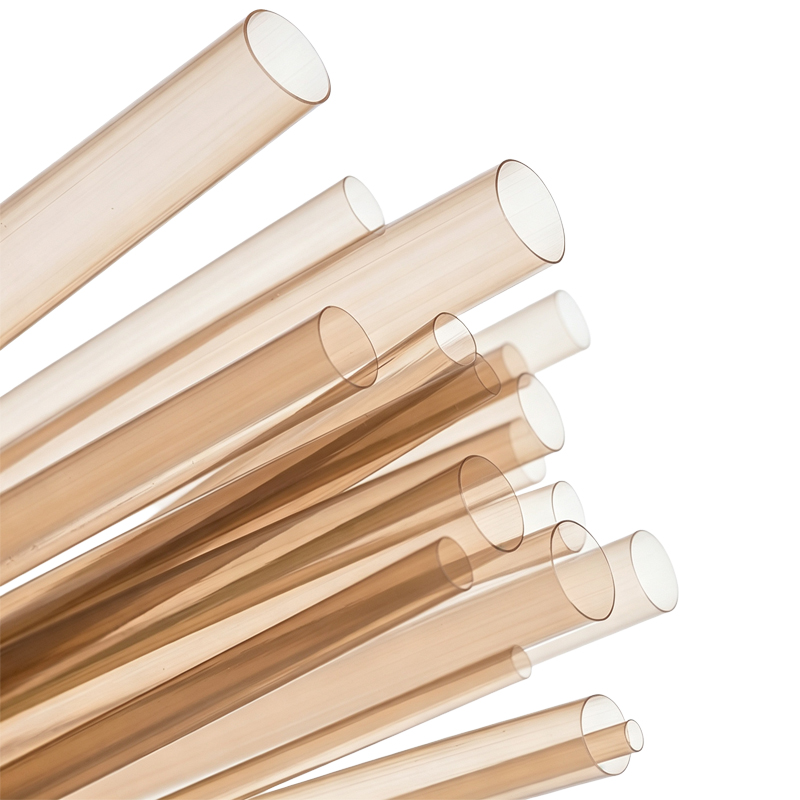
P1. ¿Qué es un liner de PTFE grabado OTW con mandril de grado médico?
R1. Un liner de PTFE grabado OTW (over-the-wire) es un tubo de politetrafluoroetileno de pared delgada producido por extrusión en pasta sobre un mandril de precisión, con la superficie exterior tratada químicamente (típicamente con solución de naftalenuro de sodio) para hacerla pegable. El mandril permanece en su lugar durante la extrusión y la sinterización para garantizar un control estricto del diámetro interno y la concentricidad — crítico para plataformas de catéter OTW donde un alambre guía pasa a través del lumen de trabajo. La superficie interior conserva la fricción ultrabaja nativa del PTFE (coeficiente ~0,04–0,10), mientras que la superficie exterior grabada acepta adhesivos y unión térmica con Pebax, nailon, TPU o estructuras de chaqueta trenzada. En la construcción del catéter, los ingenieros describen esto como la capa fundamental de un eje multicapa: una chaqueta exterior de Pebax encapsulada sobre un liner de PTFE grabado superficialmente para lograr baja fricción en el interior.
P2. ¿Por qué el PTFE sigue siendo el material de liner preferido para catéteres intervencionistas?
R2. Los ingenieros en r/MedicalDevices describen consistentemente al PTFE como habiendo «ganado su lugar como estándar de oro» para aplicaciones de catéter exigentes en trayectorias tortuosas. Su combinación de fricción ultrabaja, inercia química, estabilidad dimensional (absorción de humedad <0,01%) e historia clínica comprobada de contacto con sangre que data de la década de 1950 sigue siendo insuperable para el paso de alambres guía y la entrega de implantes. Para microcatéteres y sistemas de entrega de stents que navegan tortuosidad neurovascular o periférica, la lubricidad de un lumen revestido de PTFE se traduce directamente en menor fuerza procedimental y riesgo reducido de trauma vascular.
P3. ¿Cuál es la diferencia entre la extrusión OTW sobre mandril y la extrusión libre para liners de PTFE?
R3. Ambas son rutas de extrusión en pasta — el PTFE no puede extruirse por fusión como el Pebax o el nailon debido a su viscosidad de fusión extremadamente alta. En la extrusión OTW sobre mandril, la pasta de PTFE se extruye sobre un alambre o pasador de precisión y se sinteriza con el mandril en su lugar. Esto proporciona tolerancia de diámetro interno superior, concentricidad de pared y acabado superficial en el lado luminal — esencial para plataformas OTW donde el diámetro interno del liner debe coincidir estrechamente con el alambre guía. La extrusión libre produce el tubo sin soporte; se adapta a la producción de grandes volúmenes de longitudes más largas y puede mejorar la resistencia axial mediante la orientación controlada de fibrillas, pero el diámetro interno lo gobierna la construcción ensamblada en lugar del liner solo. Para microcatéteres y sistemas de entrega donde la precisión del lumen es crítica, los liners extruidos sobre mandril son la elección estándar.
P4. ¿Qué tan delgada puede ser la pared y qué tolerancias son alcanzables?
R4. La literatura industrial y los datos de proveedores reportan paredes de liner de PTFE extruido en pasta de aproximadamente 0,0005 pulgadas (12,7 µm) con tolerancias del orden de ±0,0003 pulgadas, y procesos especializados pueden lograr paredes de hasta ~0,0003 pulgadas (7,6 µm). Para liners OTW extruidos sobre mandril, las tolerancias típicas de diámetro interno se mantienen en ±0,0005 pulgadas o más estrictas, con la concentricidad de pared crítica para el reflujo de unión uniforme. En ejes de catéter multicapa terminados, la tolerancia del lumen ensamblado es típicamente de ±0,001 pulgadas, y la tolerancia del diámetro exterior de ±0,002 a ±0,003 pulgadas dependiendo de la configuración de la chaqueta y el trenzado. Debido a que el PTFE esencialmente no absorbe humedad, estas dimensiones permanecen estables a través de la fabricación, el almacenamiento y el uso — una ventaja clave sobre el nailon, que absorbe 0,6–1,0% de humedad y puede derivar en ambientes húmedos.
P5. ¿Por qué se debe grabar el PTFE antes de pegar y cómo funciona el grabado con sodio?
R5. La energía superficial extremadamente baja del PTFE (~18 dinas/cm) — la misma propiedad que le confiere su lubricidad — lo hace esencialmente antiadherente. Los adhesivos y los polímeros fundidos de la chaqueta (Pebax, nailon, TPU) no mojan ni se pegan al PTFE sin tratar. Los ingenieros en Reddit señalan consistentemente el pegado del PTFE como el desafío de procesamiento número uno con este material. El grabado con sodio (típicamente solución de naftalenuro de sodio) elimina átomos de flúor de la superficie exterior e introduce grupos funcionales que contienen oxígeno, elevando la energía superficial por encima de 50 dinas/cm y creando una superficie microscópicamente rugosa para el anclaje mecánico. Este es el pretratamiento estándar antes de la chaquetado. Tenga en cuenta que el grabado se aplica solo a la superficie exterior; la superficie luminal interior permanece como PTFE virgen.
P6. ¿Qué métodos de pegado funcionan con un liner de PTFE OTW grabado?
R6. Se utilizan dos enfoques principales: (1) Pegado directo a la superficie exterior grabada mediante laminación adhesiva o reflujo térmico — la superficie grabada acepta adhesivos y mejora el anclaje mecánico con la chaqueta durante el reflujo. (2) Tecnología de capa de unión (tie-layer) — una capa delgada de elastómero termoplástico (p. ej., Pebax modificado o poliuretano) se aplica a la superficie exterior del PTFE; la capa de unión se fusiona con el PTFE bajo calor y presión, y su superficie exterior se pega fácilmente a la chaqueta. Las capas de unión son particularmente valiosas para construcciones de pared ultrafina donde la superficie grabada sola puede no proporcionar suficiente área de pegado. La elección depende del material de la chaqueta, el proceso de reflujo y si el dispositivo verá fatiga por flexión.
P7. ¿Cómo se verifica la calidad del grabado y qué debo especificar a mi proveedor?
R7. La verificación estándar incluye: (1) medición del ángulo de contacto en la superficie grabada — una superficie de PTFE correctamente grabada muestra un ángulo de contacto de agua inferior a 70° (típicamente ~60°); (2) prueba de nivel de dinas o energía superficial para confirmar una activación >50 dinas/cm; (3) inspección visual de tono parduzco uniforme (un indicador normal del grabado con sodio; la ausencia de tono sugiere subgrabado, la decoloración oscura sugiere sobregrabado); (4) prueba de resistencia al pelado de muestras pegadas por lote. La consistencia del grabado entre lotes es un punto común de discusión sobre calidad de proveedores entre los ingenieros, por lo que se recomienda especificar el ángulo de contacto y la resistencia al pelado como criterios de liberación de lote.
P8. ¿Cómo y cuándo se extrae el mandril después de la extrusión y la sinterización?
R8. En la extrusión OTW sobre mandril, el mandril se extrae después de la sinterización mediante una combinación de tracción mecánica y, para secciones largas o de pared delgada, asistencia hidráulica o neumática. La superficie del mandril es típicamente pulida y puede estar recubierta con un agente de desmoldeo para prevenir la adherencia del PTFE durante la sinterización. La fuerza de extracción debe controlarse cuidadosamente — una fuerza excesiva puede ovalar el lumen o inducir microgrietas en la pared delgada. Algunos procesos utilizan mandriles solubles o colapsables para geometrías complejas. La ventana de proceso clave es el enfriamiento controlado después de la sinterización: el PTFE se contrae más que el material del mandril, por lo que una gestión térmica adecuada garantiza una liberación limpia sin distorsión dimensional.
P9. ¿La extracción del mandril daña la superficie grabada o afecta el pegado?
R9. No — el grabado se realiza después de la extrusión, la sinterización y la extracción del mandril. La secuencia es: extrusión en pasta sobre mandril → sinterización → extracción del mandril → grabado superficial → limpieza/enjuague → secado → inspección → empaque. Esto garantiza que la superficie grabada esté fresca y sin contaminación en el momento del pegado. La manipulación después del grabado requiere cuidado: la superficie grabada está activada y debe pegarse o protegerse prontamente, ya que la energía superficial puede degradarse con la exposición prolongada al aire, la humedad o la contaminación.
P10. ¿Qué métodos de esterilización son compatibles con los liners de PTFE OTW grabados?
R10. El PTFE está entre los polímeros de catéter más compatibles con la esterilización. Tolera óxido de etileno (EtO), autoclave de vapor (121–134 °C), irradiación gamma, haz de electrones y peróxido de hidrógeno vaporizado (VHP) sin degradación significativa — una ventaja clave sobre el nailon y el Pebax, que se degradan bajo gamma/haz de electrones y absorben humedad durante la autoclave. Esto hace que los catéteres con liner de PTFE sean adecuados para dispositivos de un solo uso esterilizados por EtO o gamma, y para dispositivos reutilizables que requieren ciclos repetidos de autoclave. Verifique siempre el dispositivo ensamblado completo (liner + chaqueta + adhesivo) a través del ciclo de esterilización elegido, ya que la chaqueta o la línea de pegado suele ser el factor limitante, no el PTFE.
P11. ¿El PTFE grabado con sodio es biocompatible para aplicaciones en contacto con sangre?
R11. Sí. La resina de PTFE de grado médico es un material establecido en contacto con sangre con una historia clínica que data de la década de 1950. Es relativamente no trombogénico frente a la mayoría de los polímeros, químicamente inerte y dimensionalmente estable. La evaluación de biocompatibilidad a nivel de dispositivo según ISO 10993-1 (citotoxicidad, sensibilización, irritación, hemocompatibilidad según aplique) es requerida para el dispositivo terminado — el cumplimiento a nivel de material (p. ej., resina USP Clase VI) no sustituye las pruebas a nivel de dispositivo. El proceso de grabado con sodio se aplica solo a la superficie exterior y es seguido de un enjuague y limpieza exhaustivos; los residuos de agente grabador se eliminan a niveles no detectables. La superficie luminal interior permanece como PTFE virgen, sin grabar, a lo largo de todo el proceso.
P12. ¿Qué aplicaciones de catéter son más adecuadas para los liners de PTFE OTW grabados?
R12. Los liners de PTFE OTW grabados son la elección predeterminada donde la lubricidad del alambre guía y la precisión del lumen son críticas: catéteres guía, catéteres de angiografía diagnóstica, microcatéteres neurovasculares, catéteres direccionables/desviadores, vainas introductoras y sistemas de entrega de stents/balones. Para sistemas de entrega de stents específicamente, la combinación de lumen interno de baja fricción y control preciso del diámetro interno garantiza un despliegue suave del stent sin atascos ni expansión desigual. Para dispositivos periféricos y urológicos de mayor diámetro donde la miniaturización extrema importa menos, los liners de Pebax, nailon o FEP pueden ser más rentables; el PTFE a veces se reserva para segmentos de punta distal en esos casos.
P13. ¿Cuáles son las limitaciones conocidas y los modos de falla más comunes?
R13. Los modos de falla más discutidos por los ingenieros: (1) Delaminación del liner de la chaqueta o el trenzado — mitigada mediante calidad de grabado verificada, capas de unión para paredes ultrafinas y parámetros de reflujo validados; (2) Pandeo o colapso del lumen en radios de curvatura cerrados — gestionado mediante selección del espesor de pared, refuerzo de trenzado/espiral y selección de la anisotropía del liner; (3) Arañazos o abrasión del liner durante el paso del alambre guía — el PTFE es relativamente blando y susceptible a fluencia lenta/flujo en frío, por lo que el soporte del eje exterior es esencial; (4) Falla de la línea de pegado después de la esterilización o la fatiga por flexión — detectada por pruebas de uso simulado a nivel de dispositivo; (5) Peligros de procesamiento — los humos de PTFE durante el sobrecalentamiento son tóxicos, y la química de grabado con sodio requiere controles estrictos de manipulación. Un tema recurrente en los foros de ingeniería: la ventaja de baja fricción del PTFE y su dificultad de pegado son la misma propiedad — el control de proceso alrededor de la superficie grabada es el punto de control crítico.
P14. ¿Debería preocuparme por la presión regulatoria de PFAS sobre el PTFE?
R14. Esta es una pregunta cada vez más frecuente en las discusiones de ingeniería. El PTFE de grado médico sigue siendo considerado seguro y esencial por la FDA, pero como fluoropolímero está bajo el escrutinio regulatorio más amplio de PFAS (restricciones de la ECHA, atención de la EPA/MDR), y las cadenas de suministro están comenzando a cambiar. Las alternativas que se están evaluando incluyen liners de UHMWPE (baja fricción, probado según ISO 10993, pero la menor temperatura de reflujo de ~130–150 °C puede causar colapso del lumen durante el reflujo de la chaqueta de Pebax, y se ablanda/fluye durante el procesamiento a diferencia del PTFE), aditivos lubricantes libres de PFAS y compuestos híbridos de PI/PTFE. El consenso en los foros de ingeniería no es reemplazar el PTFE inmediatamente, sino evaluar alternativas temprano en el desarrollo para que las decisiones de material no se vean forzadas después. Para nuevos diseños con ciclos de vida de 5–10 años, la cualificación de materiales en doble vía es prudente.
P15. ¿Cómo selecciono entre liners de PTFE grabados extruidos OTW sobre mandril y extruidos libremente para mi aplicación?
R15. Considere estos factores: (1) Precisión del lumen — si su dispositivo requiere tolerancia estricta del diámetro interno para el ajuste del alambre guía (p. ej., plataformas OTW de 0,014″ o 0,018″), se prefiere la extrusión sobre mandril; (2) Espesor de pared — para paredes inferiores a 0,001 pulgadas, la extrusión sobre mandril proporciona mejor control de concentricidad; (3) Longitud y volumen — la extrusión libre se adapta a la producción continua en grandes volúmenes de longitudes más largas; (4) Construcción de pegado — si el liner se reflujará en un eje trenzado, ambos tipos funcionan, pero los liners extruidos sobre mandril ofrecen un comportamiento de reflujo más consistente debido a la pared uniforme; (5) Costo — la extrusión libre es generalmente más económica para grandes volúmenes donde la precisión extrema del diámetro interno no es requerida. Para microcatéteres y sistemas de entrega de stents, los liners OTW extruidos sobre mandril son el estándar de la industria.