Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.
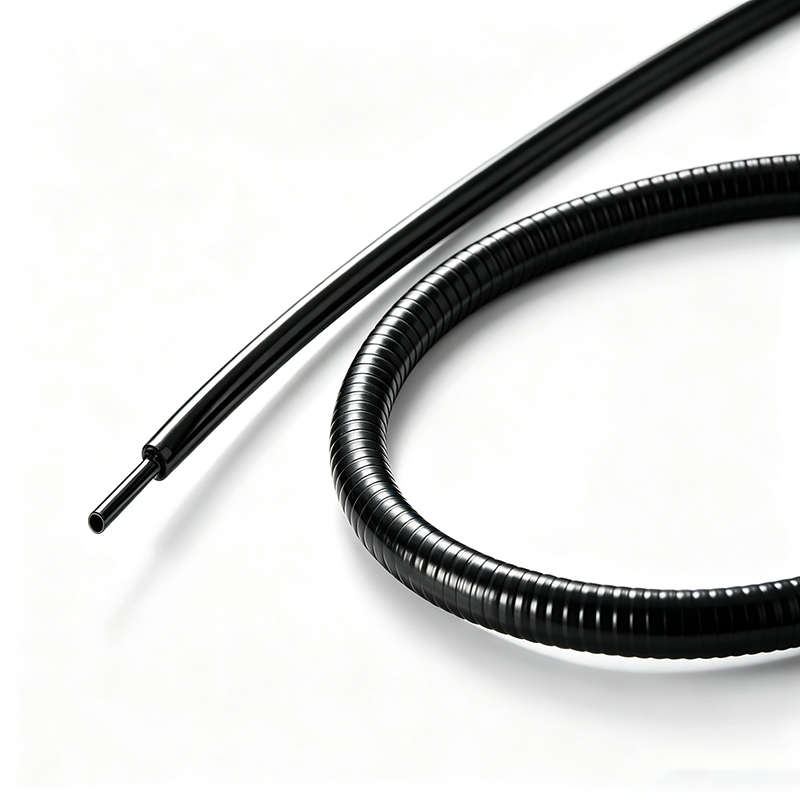
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]El BH-MT-2-F ofrece una flexibilidad superior y está diseñado para proporcionar protección aislante a los dispositivos médicos que requieren flexibilidad y resistencia a la flexión. Su capacidad de contracción a baja temperatura minimiza los daños en los componentes sensibles al calor.
Relación de contracción: 2:1 o superior
Baja temperatura de contracción
Muy flexible
Buenas propiedades físicas, químicas y eléctricas
Excelentes propiedades de aislamiento eléctrico
Compatibilidad con la esterilización por rayos gamma y con ETO
Temperatura de funcionamiento: -55 ˚C a 105 ˚C
Temperatura mínima de contracción: 60 ℃
Temperatura mínima de recuperación total: 110 ℃
Cumple con las normas ISO 10993, USP Clase VI y RoHS
|
Modelo |
Suministro |
Después de contracción (mm) |
Embalaje (Metros / carrete) |
||
|
ID Mín. |
Espesor pared |
ID |
Espesor pared |
||
|
BH‑MT‑2‑F‑1.2 |
1,2 |
0,20±0,05 |
≤0,6 |
0,41±0,08 |
200 |
|
BH‑MT‑2‑F‑1.6 |
1,6 |
0,20±0,05 |
≤0,8 |
0,43±0,08 |
200 |
|
BH‑MT‑2‑F‑2.4 |
2,4 |
0,25±0,05 |
≤1,20 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑3.2 |
3,2 |
0,25±0,05 |
≤1,6 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑4.8 |
4,8 |
0,25±0,05 |
≤2,40 |
0,51±0,08 |
100 |
|
BH‑MT‑2‑F‑6.4 |
6,4 |
0,30±0,05 |
≤3,2 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑9.5 |
9,5 |
0,30±0,05 |
≤4,8 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑12.7 |
12,7 |
0,30±0,05 |
≤6,40 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑19.1 |
19,1 |
0,35±0,05 |
≤9,5 |
0,76±0,08 |
50 |
Dimensiones y relaciones de contracción personalizadas disponibles bajo petición para sus aplicaciones especiales.
|
Propiedad |
Método de ensayo |
Datos típicos |
|
Cambio longitudinal % |
ASTM D 2671 |
-10~+10 |
|
Concentricidad |
ASTM D 2671 |
≥70 % |
|
Resistencia a la tracción/MPa |
ASTM D 638 |
≥10,3 |
|
Alargamiento a la rotura/% |
ASTM D 638 |
≥120 |
|
Flexibilidad a baja temperatura (-55 °C/4 h) |
ASTM D2671 |
Sin fisuras |
|
Choque térmico (180 °C/4 h) |
ASTM D2671 |
Sin fisuras |
|
Rigidez dieléctrica/kV/mm |
ASTM D 2671 |
≥19,7 |
|
Resistividad volumétrica/Ω·cm |
ASTM D 876 |
≥1015 |
Redactado para ingenieros de I+D y procesos de dispositivos médicos, socios OEM/ODM y equipos de abastecimiento que trabajan con dispositivos médicos flexibles, instrumentos articulados, conjuntos de cables y otros equipos médicos que deben doblarse durante su funcionamiento. Estas preguntas frecuentes se centran en la selección, procesamiento térmico, modos de fallo, compatibilidad con sustratos, esterilización, límites de cumplimiento normativo, almacenamiento, procesamiento secundario, cualificación hasta producción en serie y aprovisionamiento. Todas las propiedades físicas, dimensiones, relación de contracción y valores de ensayo se publican en la hoja de datos del producto y no se repiten deliberadamente aquí. Consulte la página del producto BH‑MT‑2‑F para obtener las especificaciones completas.
1. Selección y comprobaciones previas
P1. ¿Qué debemos verificar antes de elegir BH‑MT‑2‑F para aplicaciones flexibles o sensibles a la flexión?
R1. BH‑MT‑2‑F es el modelo de pared delgada de alta flexibilidad de esta familia, diseñado para la protección aislante de dispositivos que requieren plasticidad y resistencia a la flexión. Verifique cuatro puntos de control:
(1) Ajuste en ambos estados: el diámetro interno en estado de suministro debe deslizarse libremente sobre su componente, y el diámetro interno después de la contracción debe ajustarse con interferencia positiva. Compare los rangos de tamaño de la hoja de datos con su plano, no se fíe únicamente del nombre nominal.
(2) Geometría de flexión: la flexibilidad no es ilimitada. Compruebe el radio de flexión mínimo de su diseño con el tubo ya contraído sobre su ensamblaje real. Un radio de flexión demasiado reducido para la combinación de pared contraída y componente interno provocará pliegues independientemente de la flexibilidad del material.
(3) Margen de perfil: en los modelos de pared delgada, la tolerancia del espesor de pared contraído consume directamente el margen de diámetro exterior. Confirme el rango dimensional, no solo el valor nominal.
(4) Requisitos previos del proceso: este modelo se contrae a baja temperatura (ver hoja de datos). Su característica de contracción a baja temperatura minimiza los daños a componentes sensibles al calor. Aun así necesita equipos de calefacción uniformes y controlados. Planifíquelo antes del cierre de diseño y solicite muestras de evaluación para realizar ensayos sobre su ensamblaje real.
P2. ¿Qué equipos de calefacción son adecuados para este tubo y qué modos de fallo debemos vigilar?
R2. Utilice hornos de convección validados, anillos de aire caliente automáticos o estaciones de infrarrojos con control de temperatura de bucle cerrado y velocidades de avance fijas. Las pistolas de aire caliente manuales son la causa principal de desechos y fallos latentes en campo: los puntos calientes locales provocan contracción excesiva o degradación del polímero, mientras que zonas adyacentes permanecen sin contraer. El resultado depende totalmente del operador, lo cual es inaceptable en procesos médicos validados. Al contraer sobre piezas metálicas pesadas, precaliente el núcleo para que el tubo no pierda calor rápidamente por el interior. Modos de fallo frecuentes en tubos termorretráctiles médicos flexibles de pared delgada:
(1) Grietas o roturas: originadas por bordes afilados, rebabas o escalones, o por picos de temperatura y exposición excesiva al calor que degrada y fragiliza el polímero. Elimine las rebabas de todos los bordes y manténgase dentro de la ventana de proceso cualificada.
(2) Marcas blanquecinas o tizosas: blanqueamiento por tensión causado por sobreestiramiento durante el montaje, pliegues o deformación local excesiva. Es un defecto rechazable que indica daño en el polímero y futuros puntos de inicio de grietas.
(3) Burbujas o ampollas: aire atrapado en los extremos o calentamiento demasiado rápido. Realice la contracción progresivamente desde un extremo al otro en un paso continuo y suave para que el aire escape.
(4) Contracción desigual u ondulaciones: calentamiento no uniforme. Gire la pieza o utilice calefacción de 360°.
(5) Pliegue o colapso sobre sustratos blandos durante el procesamiento: al contraer sobre componentes muy blandos, utilice un eje soporte interno durante la contracción para evitar el colapso permanente.
(6) Desplazamiento longitudinal: esta familia cambia de longitud durante la contracción (ver hoja de datos). Posicione con margen suficiente y compruebe las posiciones de los extremos en las primeras piezas.
P3. ¿Qué debemos saber sobre el contacto con sustratos de dispositivo, metales y adhesivos médicos?
R3. Su baja temperatura de contracción hace que este tubo sea compatible con ensamblajes de materiales mixtos. Normalmente se puede contraer sobre acero inoxidable, nitinol y muchas construcciones termoplásticas (PEBAX, nailon, PU) sin dañarlos. No obstante, realice comprobaciones en su ensamblaje exacto, ya que el comportamiento de ablandamiento varía mucho según el grado y la dureza. En metales, el estado superficial es el requisito previo fundamental: elimine rebabas, pula o realice acabado por vibración en todos los bordes, soldaduras y escalones que cubra el tubo. Las características afiladas bajo la tensión de contracción se convierten en puntos de inicio de grietas. En aplicaciones de flexión repetida, el movimiento continuo genera grietas penetrantes. Mantenga las superficies de contacto limpias. Aceites de mecanizado, compuestos de pulido y residuos de isopropanol no evaporados degradan la calidad de contracción y generan ampollas. En cuanto a la adhesión: se trata de un poliolefina de baja energía superficial. Sin tratamiento superficial (corona, plasma o imprimación química), los adhesivos médicos, imprimaciones y materiales de sobremoldeo no consiguen una adhesión fiable. Si su diseño requiere pegar o sobremoldar sobre el tubo, planifique explícitamente esta etapa o contáctenos para analizar alternativas.
P4. ¿Hay precauciones para productos químicos y desinfectantes y qué declaraciones están disponibles?
R4. El tubo tolera la limpieza hospitalaria habitual y desinfectantes comunes, pero hay dos precauciones importantes en ensamblajes flexibles. Primero: las poliolefinas son menos inertes químicamente que los fluoropolímeros. Evite el contacto prolongado con agentes oxidantes fuertes y disolventes aromáticos o clorados. Segundo: tenga cuidado con la fisuración por tensión ambiental. La exposición a desinfectantes agresivos sobre una zona del tubo sometida simultáneamente a tensión por flexión (por ejemplo, la unión entre empuñadura y cable) acelera la aparición de microgrietas y roturas durante la vida útil del dispositivo. Si los puntos de flexión de su dispositivo se desinfectan frecuentemente, incluya esta combinación en su validación. Si no se puede evitar un producto químico específico, compártanos el agente, concentración y ciclos de exposición y le ayudaremos con la evaluación de compatibilidad. En cuanto a documentación: el material cumple ISO 10993, USP Class VI y RoHS (ver hoja de datos). Le proporcionamos declaraciones de composición e informes de ensayo de materiales para sus declaraciones de material. Indique sus necesidades de declaración de sustancias (SVHC, REACH, sustancias restringidas específicas) en la solicitud de oferta para preparar la documentación adecuada desde el principio.
P5. ¿Qué métodos de esterilización son compatibles y qué cambios debemos esperar tras ciclos repetidos?
R5. La hoja de datos indica compatibilidad con esterilización por irradiación gamma y óxido de etileno (EtO). Dos límites importantes:
(1) Esta familia de materiales no admite la esterilización en autoclave de vapor ni la esterilización por calor seco. El rango de temperatura de funcionamiento está muy por debajo de las condiciones de autoclave. Un ciclo de vapor deformará o volverá a contraer el tubo. Si su dispositivo requiere reprocesamiento por vapor, consúltenos sobre modelos de mayor temperatura.
(2) Incluso con métodos compatibles, valide el tubo contraído sobre su dispositivo real con todo el número de ciclos previsto. Los ciclos repetidos de radiación o EtO pueden modificar las propiedades de la poliolefina. En aplicaciones flexibles verifique no solo estabilidad dimensional, estado superficial y fuerza de apriete, sino también la conservación de la flexibilidad. Si el tubo actúa como aislamiento, compruebe también la integridad dieléctrica después de la exposición, ya que el endurecimiento o fragilización aparece primero en los puntos de flexión. Utilice el número de ciclos de peor caso en su plan de validación, no solo un solo ciclo.
P6. ¿Para qué usos es adecuado BH‑MT‑2‑F y en cuáles no se recomienda?
R6. Adecuado para protección aislante y alivio ligero de tensión en dispositivos médicos que deben doblarse durante su funcionamiento: secciones flexibles de dispositivos, zonas de instrumentos articulados, transiciones cable‑conector y conjuntos de cables donde se requiere flexibilidad, resistencia a la flexión y aislamiento eléctrico, y se puede utilizar un tratamiento térmico suave a baja temperatura. Usar con precaución o no recomendado: dispositivos sometidos a autoclave de vapor o reprocesamiento por calor seco (ver pregunta de esterilización); funcionamiento continuo por encima del rango de temperatura nominal (ver hoja de datos); aplicaciones donde se espere que el tubo soporte cargas estructurales, de tracción o torsión: es una funda aislante, no un componente estructural; radios de flexión más reducidos que el límite sin pliegues del tubo contraído. Si el problema real es el cambio brusco de rigidez en la transición, considere diseños de alivio de tensión cónicos o escalonados en lugar de confiar solo en el tubo; ensamblajes con bordes afilados que no se pueden suavizar; abrasión por deslizamiento intenso. Tenga en cuenta también que flexibilidad y resistencia a la abrasión presentan un compromiso mutuo. Si su aplicación está dominada por desgaste mecánico, altas temperaturas o productos químicos agresivos, comuníquenoslo antes del cierre de diseño y le indicaremos el modelo adecuado de nuestra gama.
P7. ¿El cumplimiento ISO 10993 / USP Class VI o la clasificación dieléctrica publicada significa que nuestro dispositivo final está aprobado?
R7. No, esta distinción es fundamental en auditorías. Nosotros solo suministramos el tubo como componente. El cumplimiento del material con ISO 10993 / USP Class VI es un apoyo, pero no sustituye ni constituye la aprobación reglamentaria de su dispositivo médico final. La evaluación biológica del dispositivo terminado (ISO 10993‑1), validación de esterilización, validación de procesos (IQ/OQ/PQ) y análisis de riesgos (ISO 14971) son responsabilidad del fabricante del dispositivo. Lo mismo se aplica al ámbito eléctrico: los valores dieléctricos de la hoja de datos son ensayos a nivel de material, no una certificación de seguridad eléctrica de su instrumento. La comprobación de rigidez dieléctrica, corriente de fuga, distancias de fuga y aire en el dispositivo final (cuando corresponda, según serie IEC 60601) debe ser realizada y documentada por usted en el ensamblaje final, incluso después de esterilización, envejecimiento y ciclos de flexión. El rendimiento de aislamiento puede degradarse y una grieta o pliegue generado durante el procesamiento anula las propiedades nominales del material. No garantizamos prestaciones superiores a las indicadas en la hoja de datos publicada.
P8. ¿Cómo debe almacenarse el tubo y el almacenamiento a largo plazo afecta su rendimiento?
R8. Las poliolefinas son más sensibles a las condiciones de almacenamiento que los fluoropolímeros. Consérvelo en su embalaje original, en lugar fresco y seco, alejado de la luz solar directa/UV y fuentes de calor. Una temperatura de almacenamiento elevada puede relajar lentamente el estado expandido y reducir la capacidad de contracción disponible. La radiación UV y el ozono envejecen la superficie del polietileno. Almacene bobinas y trozos cortados sin pliegues ni aplastamientos dentro de la caja. Una deformación permanente originada en el almacenamiento se convierte en un punto débil con blanqueamiento por tensión después de la contracción. Siga el principio de primero en entrar, primero en salir. La hoja de datos no establece una vida útil fija. Para lotes almacenados mucho tiempo, realice una comprobación rápida de contracción con sus parámetros cualificados antes de liberar el lote a producción e incluya las condiciones de almacenamiento en su plan de inspección de entrada. Para garantizar la consistencia entre lotes en programas en curso, acuerde con nosotros un esquema de muestras retenidas y trazabilidad de lotes en el acuerdo de suministro. Es la medida más económica contra riesgos de material entrante.
P9. ¿Admiten corte a medida, dimensiones personalizadas, colores especiales o relaciones de contracción especiales?
R9. Se admite suministro cortado a longitud. La calidad del corte es un requisito funcional, no solo estético. Las cuchillas desgastadas o las tijeras generan micro‑muescas y bordes irregulares que se convierten en puntos de inicio de grietas bajo la tensión de contracción y flexión posterior. Nosotros cortamos con herramientas especializadas afiladas e inspeccionamos los bordes. Si realiza cortes internamente, mantenga el mismo estándar. Los colores estándar son negro y transparente; otros colores bajo petición. Se pueden analizar dimensiones y relaciones de contracción personalizadas para aplicaciones especiales (ver hoja de datos). Se pueden evaluar operaciones secundarias como marcado bajo solicitud. Indique los requisitos en su solicitud de oferta para confirmar viabilidad y tolerancias alcanzables. Debido al cambio longitudinal durante la contracción (ver hoja de datos), aclare también si la longitud de corte se especifica en estado de suministro o después de contraerse.
P10. ¿Cómo funcionan las muestras y el paso de ensayos a producción masiva?
R10. Disponemos de muestras de evaluación en tamaños estándar para que pueda cualificar la ventana de contracción con sus equipos y componentes antes de comprometerse. En aplicaciones flexibles, en la fase de muestras compruebe no solo la contracción, sino también el comportamiento a la flexión de la unión terminada: radio de flexión mínimo sin pliegues, tacto y, si procede, vida útil bajo ciclos de flexión en ensamblajes representativos. Le apoyamos desde lotes piloto hasta producción en masa, los plazos de entrega se confirman en la oferta. Si busca una segunda fuente para sustituir a un proveedor existente, compártanos la especificación de referencia (clase dimensional, espesor de pared contraído, color, requisitos de rendimiento). Seleccionaremos la equivalencia más cercana para ensayos comparativos. Práctica recomendada para introducir una segunda fuente: realice inspecciones de entrada de los primeros lotes de producción frente a sus muestras de referencia cualificadas y conserve muestras patrón de los lotes de cualificación para comparaciones posteriores.
P11. ¿Qué información técnica debe incluir una solicitud de oferta?
R11. Para obtener una oferta rápida y precisa, facilite: tamaño requerido (diámetro interno de suministro y/o diámetro interno contraído) y requisito de espesor de pared contraído, indicando qué tolerancia es funcionalmente crítica; cantidad y volumen anual estimado; forma de suministro (bobina o trozo cortado con tolerancia, indicando si la longitud se define en estado de suministro o contraído); color; aplicación y componente cubierto por el tubo (material, rango de diámetros y tolerancias, estado superficial); requisitos de flexión (radio de flexión mínimo en servicio, flexión estática o dinámica, número esperado de ciclos de flexión); margen de perfil adicional permitido por el tubo contraído; tipo de equipo de calefacción y temperatura de proceso; si el tubo debe pegarse o sobremoldarse (si se planea tratamiento superficial); método de esterilización y número de ciclos; requisitos eléctricos si se usa como aislamiento (tensión de trabajo, nivel de rigidez dieléctrica del dispositivo final, si se requiere inspección de poros/continuidad); operaciones secundarias (corte, marcado); documentos de cumplimiento requeridos (informes ISO 10993 / USP Class VI, declaraciones RoHS y de composición); precio objetivo, condiciones de entrega y destino.
P12. ¿Qué debemos saber sobre declaraciones de materiales, archivos MAF y control de cambios?
R12. Puntos prácticos:
(1) Suministramos documentación a nivel de material: declaraciones de composición, declaración RoHS e informes de ensayo ISO 10993 / USP Class VI para su expediente técnico, documentación MDR UE o registros de cualificación de proveedores.
(2) Cuando el uso de archivo MAF sea el mecanismo adecuado, podemos analizar cartas de autorización para que su equipo regulatorio pueda referenciar nuestros datos de material en sus presentaciones. El alcance se acuerda por proyecto.
(3) No asumimos compromisos en nombre de su dispositivo final. Nuestros documentos de material no implican aprobación FDA, conformidad CE ni aprobación de seguridad biológica o eléctrica del dispositivo terminado.
(4) Control de cambios: si su presentación reglamentaria requiere acuerdos de notificación ante cambios de material o proceso, coméntelo antes del cierre de diseño para incluirlo en el acuerdo de suministro. Los cambios de proveedor secundario y modificaciones de material son eventos notificables en muchas presentaciones de dispositivos médicos. Es mucho más sencillo definir obligaciones de notificación en el contrato que añadirlas posteriormente.