Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
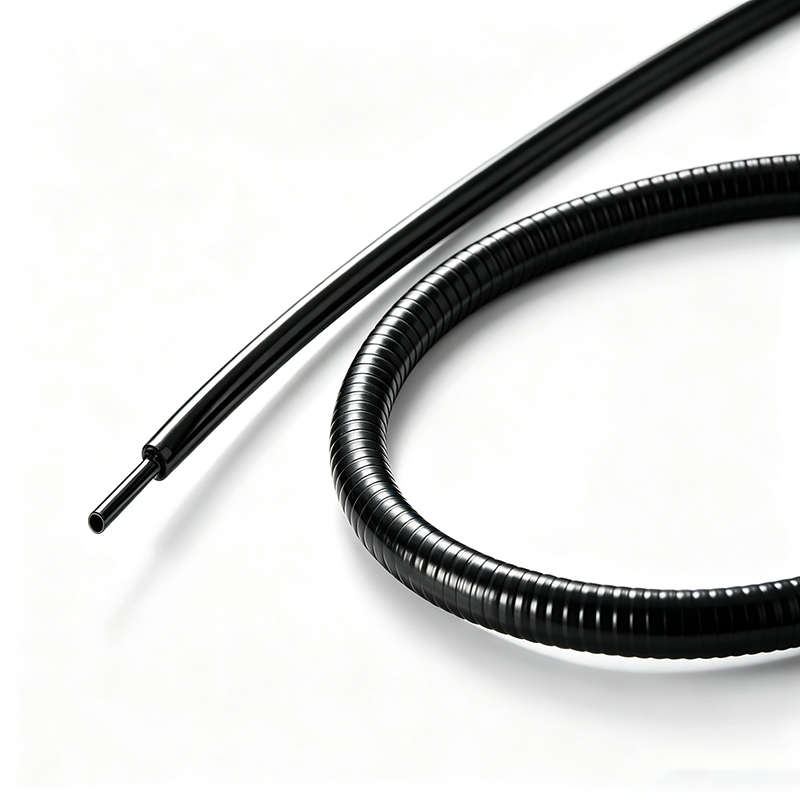
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-2-F отличается превосходной гибкостью и разработан для обеспечения изоляционной защиты медицинских устройств, требующих эластичности и устойчивости к изгибу. Его способность к усадке при низких температурах сводит к минимуму повреждение термочувствительных компонентов.
Коэффициент усадки: 2:1 или выше
Низкая температура усадки
Высокая гибкость
Хорошие физические, химические и электрические свойства
Превосходные электроизоляционные свойства
Совместимость со стерилизацией гамма-излучением и ЭТО
Рабочая температура: от -55˚C до 105˚C
Минимальная температура усадки: 60℃
Минимальная температура полного восстановления: 110℃
Соответствует стандартам ISO 10993, USP класса VI и директиве RoHS
|
Модель |
Поставка |
После усадки (мм) |
Упаковка (Метров / катушка) |
||
|
Мин. ВД |
Толщ. ст. |
ВД |
Толщ. ст. |
||
|
BH‑MT‑2‑F‑1.2 |
1,2 |
0,20±0,05 |
≤0,6 |
0,41±0,08 |
200 |
|
BH‑MT‑2‑F‑1.6 |
1,6 |
0,20±0,05 |
≤0,8 |
0,43±0,08 |
200 |
|
BH‑MT‑2‑F‑2.4 |
2,4 |
0,25±0,05 |
≤1,20 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑3.2 |
3,2 |
0,25±0,05 |
≤1,6 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑4.8 |
4,8 |
0,25±0,05 |
≤2,40 |
0,51±0,08 |
100 |
|
BH‑MT‑2‑F‑6.4 |
6,4 |
0,30±0,05 |
≤3,2 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑9.5 |
9,5 |
0,30±0,05 |
≤4,8 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑12.7 |
12,7 |
0,30±0,05 |
≤6,40 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑19.1 |
19,1 |
0,35±0,05 |
≤9,5 |
0,76±0,08 |
50 |
Индивидуальные размеры и коэффициенты усадки доступны по запросу для специальных условий применения.
|
Характеристика |
Метод испытаний |
Типичные значения |
|
Продольное изменение % |
ASTM D 2671 |
-10~+10 |
|
Концентричность |
ASTM D 2671 |
≥70 % |
|
Предел прочности при растяжении/МПа |
ASTM D 638 |
≥10,3 |
|
Относительное удлинение при разрыве/% |
ASTM D 638 |
≥120 |
|
Гибкость при низкой температуре (-55 °C/4 ч) |
ASTM D2671 |
Без трещин |
|
Термоудар (180 °C/4 ч) |
ASTM D2671 |
Без трещин |
|
Диэлектрическая прочность/кВ/мм |
ASTM D 2671 |
≥19,7 |
|
Объемное удельное сопротивление/Ом·см |
ASTM D 876 |
≥1015 |
Документ подготовлен для инженеров‑разработчиков медицинских изделий, технологов, OEM/ODM‑партнёров и специалистов по закупкам, работающих с гибкими медицинскими устройствами, шарнирными инструментами, кабельными сборками и другим медицинским оборудованием, которое подвергается изгибу в процессе эксплуатации. Настоящий FAQ посвящён вопросам подбора, практикам термообработки, видам отказов, совместимости с подложками, стерилизации, границам нормативного соответствия, хранению, вторичной обработке, запуску квалификационных испытаний и закупкам. Все физические свойства, габариты, коэффициент усадки и результаты испытаний приведены в даташите изделия и не дублируются здесь — полные технические характеристики смотрите на странице продукта BH‑MT‑2‑F .
1. Подбор и предварительные проверки
Q1. Что необходимо проверить перед выбором BH‑MT‑2‑F для гибких приложений или условий с критическими изгибами?
A1. BH‑MT‑2‑F — высокогибкая тонкостенная марка из данной линейки, разработанная для изоляционной защиты изделий, которым требуется пластичность и стойкость к изгибам. Проверьте четыре ключевых параметра.
(1) Соответствие размеров в двух состояниях: исходный внутренний диаметр должен свободно надеваться на компонент, а внутренний диаметр после усадки должен обеспечивать надёжное контактное натяжение. Сверяйте диапазоны размеров по даташиту с вашей конструкторской документацией, а не только с номинальным обозначением размера.
(2) Геометрия изгиба: гибкость не безгранична. Сопоставьте минимальный радиус изгиба вашей конструкции с характеристиками усаденной трубки на реальном образце изделия. Слишком малый радиус изгиба при заданной толщине стенки усаденной трубки и подложки приводит к заломам независимо от гибкости материала.
(3) Ограничения по внешнему габариту: для тонкостенной марки допуск толщины стенки после усадки напрямую влияет на итоговый внешний диаметр узла, поэтому ориентируйтесь на диапазон размеров, а не только на номинал.
(4) Технологические предпосылки: данная марка усадка при низкой температуре (см. даташит), низкотемпературный режим усадки сводит к минимуму повреждение термочувствительных компонентов. Тем не менее требуется оборудование для контролируемого равномерного нагрева. Учтите это до завершения проектирования и запросите оценочные образцы для испытаний на реальной сборке.
Q2. Какое нагревательное оборудование подходит для данной трубки и какие виды отказов требуется отслеживать?
A2. Используйте валидированные конвекционные печи, автоматические горячевоздушные кольца или инфракрасные установки с замкнутым контуром регулирования температуры и фиксированной скоростью подачи. Ручные тепловые пистолеты являются основной причиной брака и скрытых отказов в эксплуатации: локальные перегревы вызывают избыточную усадку или деградацию полимера, при этом соседние участки не успевают сжаться. Результат зависит от оператора, что недопустимо для валидированных медицинских технологических процессов. При усадке на массивных металлических деталях предварительно прогрейте сердцевину, чтобы избежать отвода тепла из внутренней поверхности трубки. Часто встречаемые виды отказов гибких тонкостенных медицинских трубок:
(1) Трещины и разрывы — возникают на острых кромках, заусенцах, ступенчатых переходах, либо вследствие тепловых пиков и избыточного теплового воздействия, приводящего к деградации и охрупчиванию полимера. Удаляйте все заусенцы и работайте в пределах утверждённого технологического окна;
(2) Побеление или меловые пятна — стресс‑побеление из‑за избыточного растяжения при монтаже, заломов или локальных перенапряжений. Дефект является основанием для отбраковки, указывает на повреждение полимера и служит очагом возникновения трещин в будущем;
(3) Пузыри и вздутия — захват воздуха по краям или слишком быстрый нагрев. Производите усадку плавно последовательно от одного конца к другому для отвода воздуха;
(4) Неравномерная усадка или волнистость — следствие неравномерного нагрева. Вращайте деталь или используйте 360‑градусный обогрев;
(5) Залом или смятие на мягких подложках во время обработки. При усадке на очень мягких компонентах используйте внутреннюю оправку для предотвращения необратимого смятия;
(6) Продольное смещение — данная линейка материалов изменяет длину при усадке (см. даташит). Осуществляйте монтаж с учётом данного смещения и проверяйте крайние положения на первых образцах.
Q3. Что нужно учитывать при контакте с материалами изделий, металлами и медицинскими клеями?
A3. Низкая температура усадки обеспечивает хорошую совместимость с многокомпонентными сборками. Обычно трубка может усаживаться на нержавеющую сталь, нитинол и многие термопласты (PEBAX, полиамид, полиуретан) без их повреждения. Тем не менее обязательно проводите проверку на вашем конкретном наборе материалов, так как температура размягчения сильно различается в зависимости от марки и твёрдости по Шору. При работе с металлами критически важна подготовка поверхности: зачистите, отполируйте или обработайте галтовкой все кромки, сварные швы и ступенчатые переходы, под которые будет укладываться трубка. Острая грань под действием кольцевых напряжений усадки становится очагом трещинообразования, а при повторных изгибах в эксплуатации приводит к сквозному разрушению. Контактные поверхности должны быть чистыми: технологические масла, полировальные составы и остатки изопропилола снижают качество усадки и провоцируют образование пузырей. По части склеивания: это полиолефин с низкой поверхностной энергией. Медицинские клеи, праймеры и материалы для облоя не обеспечат надёжное сцепление без предварительной поверхностной обработки (коронный разряд, плазма или химический праймер). Если ваша конструкция предполагает склеивание или облоивание поверх трубки, заранее предусмотрите данный этап либо свяжитесь с нами для обсуждения возможных решений.
Q4. Какие меры предосторожности при контакте с химикатами и дезинфицирующими средствами, какие декларации предоставляются?
A4. Трубка выдерживает стандартную больничную очистку и распространённые дезинфицирующие составы, но для гибких узлов существуют два важных предупреждения. Во‑первых, полиолефины уступают фторполимерам по химической инертности: избегайте длительного контакта с сильными окислителями, ароматическими и хлорированными растворителями. Во‑вторых, опасность растрескивания под действием окружающей среды: воздействие агрессивных дезинфицирующих средств на участок трубки, одновременно находящийся под напряжением изгиба (например, место перехода ручки в кабель после протирки) ускоряет появление сетки поверхностных трещин и разрушение изделия в процессе эксплуатации. Если изделие часто подвергается дезинфекции в зонах изгибов, включите данное комбинированное воздействие в программу валидации. Если контакт с определённым химическим веществом неизбежен, сообщите нам наименование вещества, концентрацию и циклы воздействия, мы окажем поддержку при оценке совместимости. По документации: материал соответствует требованиям ISO 10993, USP Class VI и RoHS (см. даташит). Мы предоставляем декларации состава и протоколы испытаний материалов для вашей документации. Все требования по декларированию веществ (SVHC, REACH, ограниченные вещества) указывайте в запросе коммерческого предложения, чтобы подготовить необходимые документы изначально.
Q5. Какие методы стерилизации поддерживаются и какие изменения ожидать при многократных циклах?
A5. В даташите указана совместимость с гамма‑облучением и стерилизацией оксидом этилена (EtO). Два важных замечания по границам применимости.
(1) Данная линейка материалов не поддерживает паровую автоклавирование и сухожаровую стерилизацию: рабочий диапазон температур материала (см. даташит) значительно ниже режимов автоклава, паровой цикл приведёт к деформации или повторной усадке готовой трубки. Если изделие требует паровой переработки, запросите у нас марки для более высоких температур.
(2 Даже при использовании утверждённых методов обязательно проводите валидацию на усаденной трубке установленной на реальном изделии при полном ожидаемом количестве циклов. Многократное облучение или обработка оксидом этилена изменяют свойства полиолефина. Для гибких узлов проверяйте не только стабильность размеров, состояние поверхности и надёжность обжима, но и сохранение гибкости, а при использовании трубки как изоляции — диэлектрическую целостность после воздействия. Охрупчивание и потеря эластичности в первую очередь проявляются в зонах изгибов. В план валидации закладывайте максимальное расчётное количество циклов, а не единичный проход.
Q6. В каких случаях BH‑MT‑2‑F является оптимальным решением, а в каких его применение не рекомендуется?
A6. Рекомендуется: изоляционная защита и лёгкая разгрузка от механических напряжений медицинских изделий, работающих на изгиб — гибкие участки устройств, зоны шарнирных инструментов, переходы кабель‑разъём, кабельные сборки, там, где требуется пластичность и стойкость к изгибам, обработка ведётся при мягком низкотемпературном нагреве и требуется электрическая изоляция. С осторожностью или не рекомендуется: изделия, проходящие паровую автоклавирование или сухожаровую переработку (см. вопрос по стерилизации); постоянная эксплуатация выше заявленного рабочего диапазона (см. даташит); приложения, где на трубку возлагаются конструкционные, растягивающие или крутильные нагрузки — это изоляционная оболочка, а не силовой элемент; радиусы изгиба, меньшие допустимых для усаденной трубки без заломов. Если проблема связана с резким перепадом жёсткости, рассмотрите коническую или ступенчатую конструкцию разгрузки от напряжений, а не полагайтесь только на одну трубку; сборки с острыми кромками, которые невозможно обработать; сильное истирание при скольжении. Также учтите, что гибкость и стойкость к истиранию являются взаимно компромиссными характеристиками. Если для вашего приложения первостепенны механический износ, высокая температура или агрессивные химические среды, сообщите нам до завершения проектирования, мы подберём подходящую марку из нашей линейки.
Q7. Означает ли соответствие ISO 10993 / USP Class VI или заявленное диэлектрическое напряжение одобрение готового изделия?
A7. Нет — это различие критически важно при аудитах. Мы поставляем только компонент‑трубку. Соответствие материала требованиям ISO 10993 / USP Class VI поддерживает, но не заменяет и не является нормативным одобрением вашего готового медицинского изделия. Оценка биологической безопасности готового изделия (ISO 10993‑1), валидация стерилизации, технологическая валидация (IQ/OQ/PQ) и анализ рисков (ISO 14971) остаются обязанностью производителя медицинского оборудования. Аналогично для электрических характеристик: диэлектрические показатели в даташите — результаты испытаний материала, а не сертификат электрической безопасности вашего инструмента. Испытания на электрическую прочность, ток утечки, пути утечки и зазоры на готовом устройстве (применимо в том числе по серии стандартов IEC 60601) должны выполняться и документироваться вами на финальной сборке, включая проверки после стерилизации, старения и циклов изгиба. Изоляционные свойства могут изменяться, а технологические трещины или заломы полностью нивелируют заявленные характеристики материала. Мы не гарантируем характеристики сверх указанных в даташите.
Q8. Как хранить трубку и влияет ли длительное хранение на эксплуатационные характеристики?
A8. Полиолефины более чувствительны к условиям хранения, чем фторполимеры. Храните трубку в оригинальной упаковке в прохладном сухом месте, вдали от прямого солнечного света, УФ‑излучения и источников тепла. Повышенная температура хранения постепенно ослабляет растянутое состояние трубки и снижает степень возможной усадки, УФ‑излучение и озон вызывают старение поверхности полиэтилена. Катушки и нарезанные отрезки храните без заломов и сдавливания в упаковке. Остаточная деформация при хранении становится слабым местом со стресс‑побелением после усадки. Соблюдайте принцип «первым поступил‑первым отгружен». В даташите не указан фиксированный срок годности. Для партий длительного хранения перед запуском в производство проведите быструю проверку усадки образца по вашим утверждённым режимам и включите контроль условий хранения в план входного контроля. Для гарантии стабильности свойств от партии к партии при долгосрочном проекте согласуйте с нами порядок хранения эталонных образцов и прослеживаемость партий на этапе заключения договора поставки — это наименее затратный способ снизить риски по входящему материалу.
Q9. Осуществляете ли вы нарезку, изготовление нестандартных размеров, цветов или специальных коэффициентов усадки?
A9. Возможна поставка нарезанной на заданные длины трубки. Качество среза — функциональное требование, а не эстетическое. Тупые лезвия и ножницы оставляют микроповреждения и неровные края, которые становятся очагами трещинообразования под действием кольцевых напряжений усадки и последующих изгибов. Мы используем специальные острые режущие инструменты и контролируем качество кромок. Если вы производите нарезку самостоятельно, придерживайтесь аналогичных стандартов. Стандартные цвета — чёрный и прозрачный, другие цвета доступны по запросу. Нестандартные размеры и коэффициенты усадки обсуждаются для специальных приложений (см. даташит). Возможность нанесения маркировки и других вторичных операций оценивается по запросу. Укажите все требования в запросе коммерческого предложения, мы подтвердим реализуемость и достижимые допуски. Учитывая продольное изменение размеров при усадке (см. даташит), также согласуйте, по какому состоянию трубки задаётся длина: исходному или после усадки.
Q10. Как организована работа с образцами и переход от испытаний к серийному выпуску?
A10. Доступны оценочные образцы стандартных размеров, чтобы вы могли проверить диапазон рабочих режимов усадки на вашем оборудовании и компонентах до принятия обязательств по закупкам. Для гибких приложений на этапе образцов проверяйте не только усадку, но и поведение готового узла при изгибе: минимальный радиус изгиба без заломов, тактильные характеристики и, при необходимости, ресурс по циклам изгиба на репрезентативной сборке. Далее мы обеспечиваем поставки пилотных и серийных партий, сроки изготовления подтверждаются при выставлении коммерческого предложения. При переходе на второе поставщика взамен существующего сообщите нам референсные технические требования (класс размеров, толщина стенки после усадки, цвет, эксплуатационные характеристики), мы подберём максимально близкий аналог для параллельных испытаний. Рекомендация при подключении второго поставщика: выполняйте входной контроль первых производственных партий по вашим утверждённым эталонным образцам и сохраняйте эталонные образцы с квалификационных партий для последующего сравнения.
Q11. Какая инженерная информация должна содержаться в запросе коммерческого предложения?
A11. Для быстрого и точного составления предложения предоставьте: требуемые размеры (исходный и/или после усадки внутренний диаметр), требование по толщине стенки после усадки с указанием критически важных допусков; объём заказа и расчётный годовой объём; формат поставки (катушка либо нарезка с допусками, определение длины по исходному или усаденному состоянию); цвет; область применения и характеристики подложки под трубкой (материал компонента, диапазон диаметров, допуски, состояние поверхности); требования по изгибу (минимальный рабочий радиус изгиба, статический или динамический изгиб, расчётное количество циклов изгиба); допустимое приращение внешнего габарита от усаденной трубки; тип вашего нагревательного оборудования и рабочая температура процесса; необходимость склеивания или облоивания поверх трубки (планируется ли обработка поверхности); метод и количество циклов стерилизации; электрические требования при использовании как изоляции (рабочее напряжение, уровень испытательного напряжения готового изделия, необходимость проверки на сквозные отверстия и целостность цепи); вторичные операции (нарезка, маркировка); требуемые документы по соответствию (протоколы испытаний ISO 10993 / USP Class VI, декларации RoHS и состава); целевая цена, условия поставки и пункт назначения.
Q12. Что нужно знать о декларациях материалов, MAF‑файлах и управлении изменениями?
A12. Практические положения.
(1) Мы предоставляем документацию на уровне материала: декларации состава, декларацию RoHS, протоколы испытаний по ISO 10993 / USP Class VI для вашего технического файла, документации по EU MDR или записей по квалификации поставщика.
(2) Если целесообразно использование файла мастер‑файла устройства (MAF), мы можем обсудить составление авторизационных писем, чтобы ваша нормативная команда могла ссылаться на наши данные по материалам в своих заявках. Объём согласовывается индивидуально для каждого случая.
(3) Что мы не делаем: мы не даём гарантий и не берём на себя обязательства за ваше готовое изделие. Наши документы на материалы не подразумевают одобрения изделия со стороны FDA, соответствия требованиям СЕ‑маркировки, биологической или электрической безопасности готового устройства.
(4) Управление изменениями: если ваша нормативная документация требует соглашений об уведомлении при изменении материалов или технологических процессов, сообщите об этом до завершения проектирования для включения соответствующих условий в договор поставки. Переход на второго поставщика и изменение материалов являются событиями, подлежащими отчётности во многих заявках на медицинские изделия. Заранее согласовать обязанности по уведомлению в контракте значительно проще, чем дорабатывать их впоследствии.