FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.

联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
重要信息

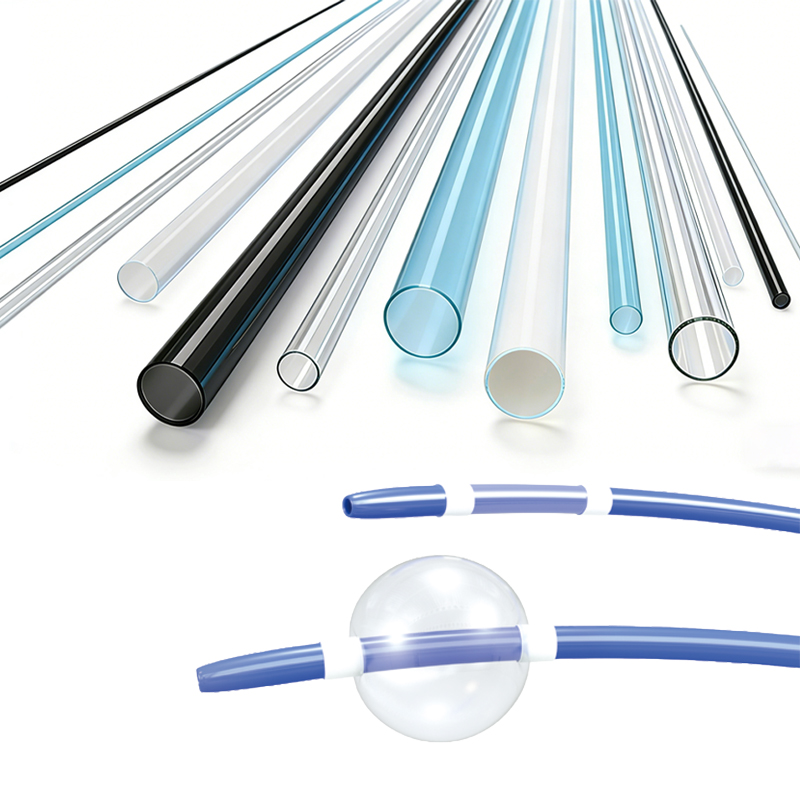
Medizinische dünnwandige PET(Polyester)-Wärmeschrumpfschläuche BH-MT-PET-CB

Anwendungen:

BH-MT-PET-CB-Schrumpfschläuche bestehen aus Polyethylenterephthalat in medizinischer Qualität. Sie eignen sich zur Isolierung von medizinischen Geräten, Kathetern mit variabler Steifigkeit, als Schutzhülle/-beschichtung und zum Bündeln, zur Verstärkung, zur Spitzenformung, zur Schlauchherstellung und zum Bedrucken sowie zur elektrischen Isolierung. Dank ihrer hohen Materialhärte und ultradünnen Wandstärke können sie extrem feine Produkte vollständig schützen, ohne dass die Dicke dabei eine Rolle spielt.

Eigenschaften:

Dünnwandig, hohe Zugfestigkeit, hohe Durchschlagfestigkeit
Schrumpfverhältnis: 1,3:1 und 1,6:1
Beständig gegen die meisten Chemikalien und Öle
Geeignet für die Sterilisation mittels Elektronenstrahl, Gamma-Strahlung, EtO und Autoklav
Kann mit herkömmlichen Verfahren bedruckt werden
Innendurchmesser vor dem Schrumpfen: 0,3–8 mm.
Wandstärke vor dem Schrumpfen: 0,0064–0,05 mm

Betriebstemperatur:

Mindestschrumpftemperatur: 85 ℃
Mindesttemperatur für vollständige Rückstellung: 190 ℃
Typische, für die meisten Anwendungen empfohlene Schrumpftemperatur: 150 °C
Dauerbetriebstemperatur: -40 °C bis 170 °C

Zulassungen/Zertifizierungen:

Konform mit ISO 10993 und USP Klasse VI

Farbe:
Klar, Schwarz und Weiß

Modellnr.

Einheit

Erw. ID.

Wandd. (erw.)

ID. n.
Schrumpf.

 WT n. Schrumpf.

Std. Länge

XS

S

M

L

XL

XS

S

M

L

XL

1.3:1 Schrumpfverh.

MT-PET-CB-1.3X-□-0.30

Inch

0.012±0.001

0.0003±0.0001

0.0005±0.0001

–

–

–

0.01

0.0004

0.0006

–

–

–

50

mm

0.30±0.03

0.008±0.003

0.0127±0.003

–

–

–

0.23

0.0104

0.0165

–

–

–

1270

MT-PET-CB-1.3X-□-0.41

Inch

0.016±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.013

0.0004

0.0006

0.001

0.0013

–

50

mm

0.41±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.32

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.53

Inch

0.021±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.016

0.0004

0.0006

0.001

0.0013

–

50

mm

0.53±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.41

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.69

Inch

0.027±0.002

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.021

0.0004

0.0006

0.001

0.0013

–

50

mm

0.69±0.05

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.53

0.0104

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-0.89

Inch

0.035±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.027

–

0.0006

0.001

0.0013

–

50

mm

0.89±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.69

–

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-1.17

Inch

0.046±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.035

–

0.0006

0.001

0.0013

–

50

mm

1.17±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.9

–

0.0165

0.0247

0.033

–

1270

MT-PET-CB-1.3X-□-1.50

Inch

0.059±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.045

–

0.0006

0.001

0.0013

0.0026

50

mm

1.50±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.15

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-1.96

Inch

0.077±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.059

–

0.0006

0.001

0.0013

0.0026

50

mm

1.96±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.51

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-2.54

Inch

0.100±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.077

–

0.0006

0.001

0.0013

0.0026

50

mm

2.54±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.95

–

0.0165

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-3.33

Inch

0.131±0.008

–

0.0006±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.101

–

0.0008

0.001

0.0013

0.0026

50

mm

3.33±0.20

–

0.0152±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

2.56

–

0.0198

0.0247

0.033

0.0663

1270

MT-PET-CB-1.3X-□-4.32

Inch

0.170±0.008

–

0.0007±0.0001

0.0010±0.0002

0.0014±0.0002

0.0020±0.0004

0.131

–

0.0009

0.0013

0.0018

0.0026

50

mm

4.32±0.20

–

0.0178±0.003

0.026±0.004

0.0360±0.005

0.051±0.01

3.32

–

0.0231

0.0338

0.0468

0.0663

1270

MT-PET-CB-1.3X-□-5.61

Inch

0.221±0.011

–

0.0008±0.0001

0.0012±0.0002

0.0017±0.0002

0.0020±0.0004

0.17

–

0.001

0.0015

0.0021

0.0026

50

mm

5.61±0.28

–

0.0203±0.003

0.030±0.004

0.0420±0.005

0.051±0.01

4.32

–

0.0264

0.039

0.0546

0.0663

1270

MT-PET-CB-1.3X-□-7.29

Inch

0.287±0.015

–

0.0009±0.0001

0.0013±0.0002

0.0019±0.0002

0.0020±0.0004

0.221

–

0.0012

0.0017

0.0024

0.0026

50

mm

7.29±0.38

–

0.0229±0.003

0.034±0.004

0.0470±0.005

0.051±0.01

5.61

–

0.0298

0.0442

0.0611

0.0663

1270

1.6:1 Schrumpfverh.

MT-PET-CB-1.6X-□-0.30

Inch

0.012±0.001

0.0003±0.0001

0.0005±0.0001

–

–

–

0.007

0.0005

0.0008

–

–

–

50

mm

0.30±0.03

0.008±0.003

0.0127±0.003

–

–

–

0.19

0.0128

0.0203

–

–

–

1270

MT-PET-CB-1.6X-□-0.41

Inch

0.016±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.01

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.41±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.26

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.53

Inch

0.021±0.001

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.013

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.53±0.03

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.33

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.69

Inch

0.027±0.002

0.0003±0.0001

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.017

0.0005

0.0008

0.0012

0.0016

–

50

mm

0.69±0.05

0.008±0.003

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.43

0.0128

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-0.89

Inch

0.035±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.022

–

0.0008

0.0012

0.0016

–

50

mm

0.89±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.56

–

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-1.17

Inch

0.046±0.002

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

–

0.029

–

0.0008

0.0012

0.0016

–

50

mm

1.17±0.05

–

0.0127±0.003

0.019±0.004

0.0254±0.005

–

0.73

–

0.0203

0.0304

0.0406

–

1270

MT-PET-CB-1.6X-□-1.50

Inch

0.059±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.037

–

0.0008

0.0012

0.0016

0.0032

50

mm

1.50±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

0.94

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-1.96

Inch

0.077±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.048

–

0.0008

0.0012

0.0016

0.0032

50

mm

1.96±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.23

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-2.54

Inch

0.100±0.004

–

0.0005±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.063

–

0.0008

0.0012

0.0016

0.0032

50

mm

2.54±0.10

–

0.0127±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

1.59

–

0.0203

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-3.33

Inch

0.131±0.008

–

0.0006±0.0001

0.0007±0.0002

0.0010±0.0002

0.0020±0.0004

0.082

–

0.001

0.0012

0.0016

0.0032

50

mm

3.33±0.20

–

0.0152±0.003

0.019±0.004

0.0254±0.005

0.051±0.01

2.08

–

0.0243

0.0304

0.0406

0.0816

1270

MT-PET-CB-1.6X-□-4.32

Inch

0.170±0.008

–

0.0007±0.0001

0.0010±0.0002

0.0014±0.0002

0.0020±0.0004

0.106

–

0.0011

0.0016

0.0023

0.0032

50

mm

4.32±0.20

–

0.0178±0.003

0.026±0.004

0.0360±0.005

0.051±0.01

2.7

–

0.0285

0.0416

0.0576

0.0816

1270

MT-PET-CB-1.6X-□-5.61

Inch

0.221±0.011

–

0.0008±0.0001

0.0012±0.0002

0.0017±0.0002

0.0020±0.0004

0.138

–

0.0013

0.0019

0.0026

0.0032

50

mm

5.61±0.28

–

0.0203±0.003

0.030±0.004

0.0420±0.005

0.051±0.01

3.51

–

0.0325

0.048

0.0672

0.0816

1270

MT-PET-CB-1.6X-□-7.29

Inch

0.287±0.015

–

0.0009±0.0001

0.0013±0.0002

0.0019±0.0002

0.0020±0.0004

0.18

–

0.0014

0.0021

0.003

0.0032

50

mm

7.29±0.38

–

0.0229±0.003

0.034±0.004

0.0470±0.005

0.051±0.01

4.56

–

0.0366

0.0544

0.0752

0.0816

1270

* Das „□“ in der Produktbezeichnung BH-MT-PET-CB steht für die Wandstärkenangaben; die Kennungen XS, S, M, L und XL bezeichnen dabei unterschiedliche Wandstärken.

* Kundenspezifische Abmessungen und Schrumpfraten für spezielle Anwendungen sind auf Anfrage erhältlich.

Vergleichsprodukte:

Nordson PET-Schrumpfschlauch mit ultradünner Wandung, Zeus Sub-Lite-Wall PET-Schrumpfschlauch

Eigenschaft

Einheit

Leistung

Längenänderung

%

-50 % bis -30 %

Zugfestigkeit

MPa

≥10 (oder > 20.000 PSI)

Bruchdehnung

%

≥62 %

Durchschlagfestigkeit

kV/mm

≥15

Nenn-Durchschlagfestigkeit

V/mil

>4.000 (60 Hz)

Dielektrizitätskonstante

ε

3,3

Volumenwiderstand

Ω·cm

≥1018

Schmelzpunkt

°C

235 °C

Frage 1: Wir haben eine weiche TPU-/Urethan-Ummantelung mithilfe eines PET-Schrumpfschlauchs über einen geflochtenen Schaft geschrumpft, und nach dem Abkühlen hat sich die Hülse an der Ummantelung festgeklebt – sie lässt sich nicht sauber abziehen. Ist PET mit Urethanen mit niedriger Härte nicht kompatibel, oder gibt es eine Lösung für dieses Problem?
A1: PET lässt sich von den meisten gängigen Thermoplasten leicht ablösen, aber Urethane mit niedriger Härte und sehr weiche TPU-Typen bilden eine dokumentierte Ausnahme: Sie können beim Abkühlen an PET haften bleiben. Dies ist ein Problem der Materialkompatibilität und nicht unbedingt ein Defekt der Schlauchhülse. Zwei praktische Abhilfemaßnahmen: Erstens sollte man der Baugruppe eine Ruhezeit gewähren – in vielen Fällen reicht eine Ruhezeit von etwa einer Stunde bei Raumtemperatur aus, damit die Ummantelung vollständig aushärtet und die Anhaftung so weit verringert wird, dass ein sauberes spiralförmiges Abziehen möglich ist; zweitens sollten Sie frühzeitig Tests mit Ihren tatsächlichen Materialien durchführen, da einige sehr weiche Urethane mit PET möglicherweise nur bedingt kompatibel sind und besser mit einer FEP-Schlauchhülse oder einer abziehbaren PET-Konstruktion verarbeitet werden sollten. BH-MT-PET-CB-Muster sind genau für diese Art der Kompatibilitätsprüfung gedacht, bevor Sie eine Konstruktion in die Produktion geben.
Frage 2: Wie bestimme ich den erweiterten Innendurchmesser von PET-Wärmeschrumpfschläuchen? Ich habe widersprüchliche Ratschläge dazu gehört, wie viel Spielraum über dem Bauteil gelassen werden sollte.
A2: Die branchenweit geltende Regel lautet: „Eine enge Passung ist am besten“: Legen Sie einen erweiterten Innendurchmesser fest, der nicht mehr als etwa 15 % über dem maximalen Durchmesser Ihrer Baugruppe liegt, im Idealfall gerade so, dass er diesen knapp übertrifft. PET erzeugt bei niedrigen Ausdehnungsverhältnissen gerade wegen der engen Passung eine hohe Druckkraft; eine Überdimensionierung der Hülse zur Erleichterung des Aufziehens geht zu Lasten des Verdichtungsdrucks und äußert sich später in Hohlräumen, nicht verklebten Geflechtzonen und Schwankungen des Außendurchmessers. Wenn Ihre Fertigungslinie eine einfachere Montage erfordert, lösen Sie dies durch eine entsprechende Montagetechnik oder eine geringfügig größere – aber immer noch innerhalb von 15 % liegende – Dimensionierung, anstatt eine ganze Größenklasse zu überspringen. Geben Sie den maximalen Außendurchmesser und den minimalen Fertigdurchmesser Ihres Bauteils an, dann kann der wiederhergestellte Innendurchmesser so angepasst werden, dass die Hülse während des gesamten Reflow-Zyklus fest in Kontakt bleibt.
Frage 3: PET-Schrumpfschläuche weisen typischerweise nur ein geringes Schrumpfverhältnis auf – wie gehe ich mit Durchmessersprüngen, Verjüngungen oder Wellen mit variabler Steifigkeit um, bei denen ein Schlauch einen Bereich von Durchmessern abdecken muss? Kann ich mehr als die nominale Rückstellung erzielen?
A3: Die Standard-Schrumpfverhältnisse von PET sind moderat (je nach Ausführung etwa 1,1:1 bis 2:1), was für die Wellenlaminierung, bei der die Regel des „engen Sitzes“ gilt, in der Regel ausreichend ist. Wenn Sie tatsächlich einen Durchmesserbereich überbrücken müssen – konische Spulen, aufgeweitete Übergänge, Konstruktionen mit variabler Steifigkeit –, bietet PET einen nachgewiesenen Vorteil: Eine Rückstellung über das Nennverhältnis hinaus lässt sich durch Ziehen oder durch Festhalten/Spannen der Hülsenenden während des Erhitzens erreichen, wobei durch kontrollierte Spannung bei einem einzelnen Teil eine Rückstellung von bis zu etwa 3:1 erzielt werden kann. Beachten Sie den Kompromiss: Aggressives Ziehen verdünnt die zurückgewonnene Wand weiter und erhöht die axiale Aufnahmekraft, sodass Schnittlängen und Außendurchmesser-Budgets angepasst werden müssen. Halten Sie sich bei den meisten Laminierungsarbeiten mit gleichmäßigen Schaftdurchmessern an die enge Passung mit niedrigem Verhältnis; reservieren Sie die spannungsbehaftete Rückstellung für Merkmale, die sie wirklich benötigen.
Frage 4: Wann sollte ich für einen Katheter-Reflow- oder Laminierungsprozess PET-Wärmeschrumpf anstelle von FEP oder PTFE wählen?
A4: Entscheiden Sie sich anhand der Prozessphysik, nicht aus Gewohnheit. PET erholt sich bei etwa 85–190 °C – das ist etwa die Hälfte der Wärmeeinbringung, die FEP typischerweise benötigt, und liegt weit unter der Erholungs-Temperatur von PTFE (~330 °C+). Daher ist es die schonendere Option für temperaturempfindliche Substrate wie weiche Pebax-Ummantelungen und Ballons. Seine Wandstärken lassen sich weitaus dünner als bei PTFE ziehen (bis auf Bruchteile eines mil), während die Zugfestigkeit über 20.000 psi bleibt. Das bedeutet einen geringeren Anstieg des Außendurchmessers, einen sehr glatten Innendurchmesser, der dem Bauteil eine hervorragende Oberflächenqualität verleiht, sowie eine optisch klare Sichtbarkeit während des Prozesses. PTFE bleibt die richtige Wahl, wenn extreme chemische Beständigkeit, Gleitfähigkeit oder sehr hohe Betriebstemperaturen im Vordergrund stehen; zudem kann es nicht gamma-sterilisiert werden, was für Programme wichtig ist, die auf EtO verzichten. FEP liegt zwischen den beiden Materialien und wird häufig eingesetzt, wenn Transparenz und Ablösungsverhalten bei moderaten Verhältnissen im Vordergrund stehen. Für dünnwandige Laminierungen, Geflechtabschlüsse und profilkritische Reflow-Prozesse, bei denen Wärmebelastung und Außendurchmesser-Budget die Einschränkungen darstellen, ist PET in der Regel das effizienteste Mittel – genau für diesen Designraum wurde BH-MT-PET-CB entwickelt.
Frage 5: Nach dem Schrumpfen verkürzt sich die Hülse in der Länge und zieht sich von der Verbindungsstelle zurück – unsere Markierungsbänder liegen dann frei und die Verbindungszonen verschieben sich. Mit wie viel Längsschrumpfung muss ich bei PET-Schrumpfschläuchen rechnen, und wie kann ich dies bei der Konstruktion berücksichtigen?
A5: Planen Sie dies ein, denn alle Schrumpfschläuche verkürzen sich beim Zurückfedern in axialer Richtung; bei dünnwandigen Produkten liegt die Längenänderung typischerweise unter etwa 10 % der ursprünglichen Länge, und dies ist oft die Dimension, die bei Erstentwürfen vergessen wird. Drei Maßnahmen zur Minderung: Schneiden Sie die Hülse länger als die Verbindungszone zu und lassen Sie die axiale Aufnahme die überschüssige Länge verbrauchen; wenden Sie Wärme schrittweise von einem Ende aus an oder halten Sie die Hülsenenden während der Rückstellung fest, um zu steuern, wohin die Schrumpfung verläuft; und positionieren Sie kritische Merkmale (Markierungen, Übergänge) fern von den freien Enden, an denen sich die Bewegung konzentriert. Die axiale Schrumpfung hat auch einen nützlichen Nebeneffekt: Der Längszug drückt benachbarte Schläuche zusammen, was die Schlauchverbindung und Ballonhalsverbindungen unterstützt. Geben Sie bei der Bestellung Ihr gewünschtes Verhalten bei Längenänderungen an – BH-MT-PET-CB wird mit chargenspezifischen Maßangaben geliefert, sodass Sie die Aufwicklung in Ihre Schnittlängenspezifikation einplanen können, anstatt dies erst an der Fertigungslinie festzustellen.
F6: Unser Produkt durchläuft eine Endsterilisation – hält PET-Schrumpfschlauch Gamma-Strahlung, Elektronenstrahlung, EtO oder Autoklavierung stand, und ändern sich dabei die Abmessungen oder das Aussehen?
A6: PET-Schrumpfschlauch ist mit den gängigen Endsterilisationsverfahren kompatibel: Ethylenoxid, Gamma-Bestrahlung und Elektronenstrahlung, und er verträgt die Autoklavierung – allerdings werden wiederholte Autoklavzyklen nicht empfohlen. Dokumentiertes Verhalten, das bei der Konstruktion zu berücksichtigen ist: Gamma-Bestrahlung kann im Laufe der Zeit zu einer leichten Gelbfärbung führen (kosmetisch, nicht funktional); die Langzeitnutzung ist für etwa 135 °C ausgelegt, bei einer kurzzeitigen Belastung von bis zu etwa 200 °C; und bei Verfahren mit Wasserstoffperoxiddampf bleibt der Großteil der mechanischen Festigkeit über wiederholte Zyklen hinweg erhalten. Wenn es sich bei der Hülse um eine abnehmbare Prozesshilfe handelt, ist die Sterilisation der Hülse selbst in der Regel irrelevant – sollte jedoch PET auf dem fertigen Produkt verbleiben (Elektrochirurgie-Isolierung, Markerabdeckungen), muss die gesamte Baugruppe nach der Sterilisation hinsichtlich Abmessungen, dielektrischer Eigenschaften und Aussehen validiert werden. Die Maßprüfdaten von BH-MT-PET-CB liefern Ihnen eine Basislinie vor der Sterilisation für diese Validierung.
Frage 7: Wir beschichten derzeit Metallschäfte für elektrochirurgische Isolierungen im Sprühverfahren und haben immer wieder mit winzigen Löchern und der Handhabung von Lösungsmitteln zu kämpfen. Gibt es eine Alternative aus Schrumpfschlauch, die dünn genug dafür ist?
A7: Ja – PET ist das einzige Schrumpfmaterial, das dünn genug ist, um eine Beschichtung auf Metallschäften, Nadeln und Elektroden zu ersetzen. Wandstärken von nur Bruchteilen eines Mil bei einer Durchschlagfestigkeit von über 4.000 V/mil bedeuten, dass die Isolierung das Profil kaum vergrößert und gleichzeitig das für beschichtete Oberflächen typische Risiko von Poren sowie den Einsatz von Lösungsmitteln und Aushärtungsschritten eliminiert. Es schmiegt sich eng an Schäfte, Verjüngungen und lasergeschnittene Strukturen an, die sich nur schwer gleichmäßig beschichten lassen, und transparente Ausführungen ermöglichen eine visuelle Überprüfung der Abdeckung. Viele Hersteller von Elektrochirurgie- und Stimulationsgeräten haben aus genau diesen Gründen Beschichtungsverfahren durch eine PET-Schrumpfhülse ersetzt; überprüfen Sie die dielektrische Festigkeit und die Biegefestigkeit für Ihre spezifische Geometrie.
F8: Wie kann ich die wiederhergestellte Wandstärke nach dem Schrumpfen vorhersagen, und wie dünn können wir realistisch gesehen gehen, ohne neue Probleme zu verursachen?
A8: Die wiederhergestellte Wandstärke hängt von drei Faktoren ab: der gelieferten, aufgeweiteten Wandstärke, dem tatsächlich erreichten Schrumpfverhältnis (freie Rückstellung vs. Rückstellung unter Spannung) und dem Ausmaß, in dem die Hülse durch das Bauteil eingeschränkt wird. Handelsübliches PET in medizinischer Qualität deckt Lieferwandstärken von etwa 0,00015 Zoll bis 0,004 Zoll ab, wobei am dünnen Ende enge Toleranzen erreichbar sind (in der Größenordnung von ±0,0001 Zoll für die dünnsten Wände). Zwei technische Hinweise aus der Praxis: Erstens sollten Sie nicht standardmäßig die dünnste Wandstärke festlegen – passen Sie die Wandstärke an Ihre tatsächlichen Kompressionsanforderungen an, da die Hülse wie eine Form wirkt und sich die Textur ihrer Innenfläche unter Druck auf die Ummantelung überträgt; eine dickere Wandstärke als nötig übt mehr Kraft aus und kann Unregelmäßigkeiten in ein weiches Substrat einprägen. Zweitens: Denken Sie an die „Restwand“: Die Wandstärke, mit der Sie beginnen, bleibt auch nach der Rückstellung bestehen und trägt zum endgültigen Außendurchmesser sowie zur Steifigkeit an Übergängen bei. Modellieren Sie den fertigen Außendurchmesser als „Bauteil plus Restwand“ und fordern Sie von Ihrem Lieferanten Wandstärkedaten pro Charge an – BH-MT-PET-CB wird genau deshalb mit Maßprüfprotokollen geliefert, damit diese Berechnung als Konstruktionsgrundlage dient und nicht zu einer Überraschung an der Fertigungslinie wird.
F9: Wir verbinden nachgiebige Ballons mit Klebstoff an den Schaft, aber bei Nenn-Druck rutschen die Ballonhälse und dehnen sich aus – Klebstoffe scheinen nur bei niedrigem Druck zu funktionieren. Kann ein Schrumpfhülsenverfahren eine festere Ballonverbindung gewährleisten, und wie verhindern wir, dass die Hitze den Ballon verformt?
A9: Ballonverbindungen, die ausschließlich auf Klebstoff basieren, sind begrenzt, da sich die Abziehkraft am Hals konzentriert und der Klebstoff unter Druck kriecht. Eine thermische Verbindung mittels PET-Schrumpfschlauch geht dieses Problem anders an: Der Schlauch übt während des Reflow-Prozesses einen gleichmäßigen radialen Druck um den Ballonhals aus, und seine axiale Kontraktion sorgt für eine lineare Kompression, die die zusammenpassenden Schläuche zusammenzieht – diese Kombination umklammert den Hals wie eine Mikro-Schlauchschelle und verstärkt die Verbindung, ohne das Profil nennenswert zu vergrößern. Das dokumentierte Prozessrisiko ist das Wärmemanagement: Ballons sind wärmeempfindlich und unkontrollierte Heißluft kann sie verformen; verwenden Sie daher einen geregelten Laminator/Thermobonder mit einem qualifizierten Temperatur- und Geschwindigkeitsbereich anstelle einer handgeführten Wärmequelle. Mit einem qualifizierten Temperatur- und Geschwindigkeitsbereich ist die niedrige Rückstelltemperatur von PET hier von Vorteil – Sie festigen die Verbindung bei Hülsenrückstellbedingungen von etwa 85–190 °C, weit unterhalb der für den Ballon schädlichen Temperatur, und entfernen die Hülse anschließend durch einen einzigen Einschnitt und spiralförmiges Abziehen.
F10: Angenommen, Sie qualifizieren FLYPOWER als Zweitlieferant für ultradünnwandige PET-Schrumpfschläuche und verwenden derzeit eine große westliche Marke. Was sollten Sie über die Kennzahlen im Datenblatt hinaus tatsächlich vergleichen?
A10: Vergleichen Sie die Parameter, die die Anlagenleistung von Charge zu Charge bestimmen: Toleranz des erweiterten Innendurchmessers (sie bestimmt den Ladungsabstand und die wiederhergestellte Kompressionskraft), Wanddickentoleranz und Konzentrizität (sie bestimmen die Konsistenz des wiederhergestellten Außendurchmessers und die Übertragung der Oberflächengüte), Längsschrumpfverhalten (Schnittlänge und Markerpositionierung), Konsistenz des Schrumpfverhältnisses, Klarheit (Prozesskontrolle), Sauberkeit und Verarbeitungshilfsmittel (silikonfreie Lieferung) sowie chargenspezifische Maßprüfberichte, die Sie in Ihr Validierungspaket aufnehmen können. Vergleichen Sie die vom etablierten Anbieter veröffentlichten Wanddickentoleranzklassen und das Rückstellverhalten objektiv mit den Messdaten von BH-MT-PET-CB und führen Sie parallele Chargen durch Ihr Reflow-Fenster – Abziehkraft, wiederhergestellter Außendurchmesser und Haftfestigkeit auf Ihren eigenen Mandrels und Hüllen sind die entscheidenden Kennzahlen. FLYPOWER kann Muster und Chargendaten speziell für direkte Vergleichstests bereitstellen.
Verwandte Produkte und Neuigkeiten