FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
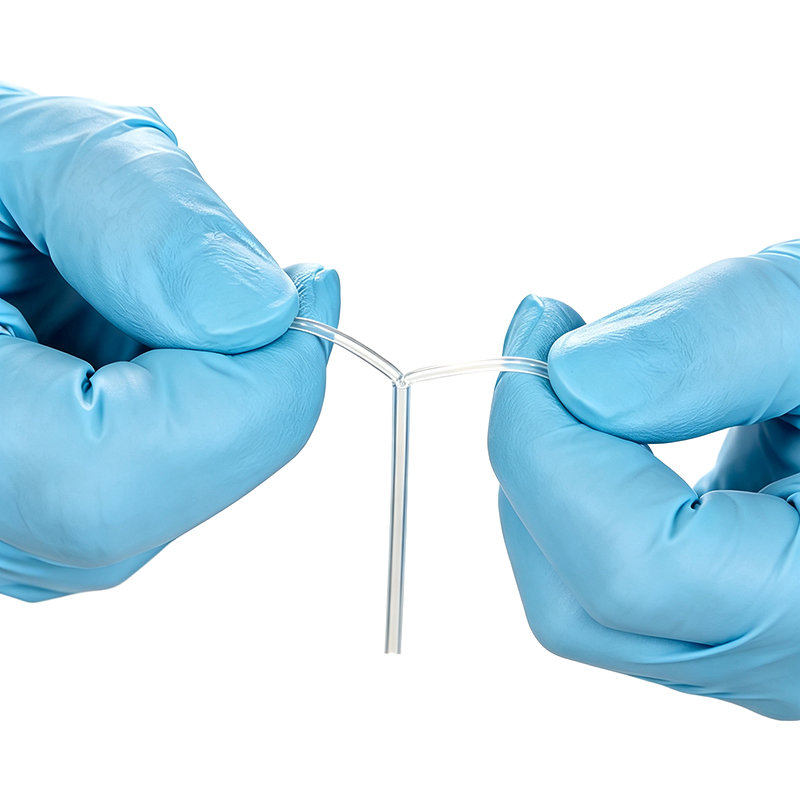
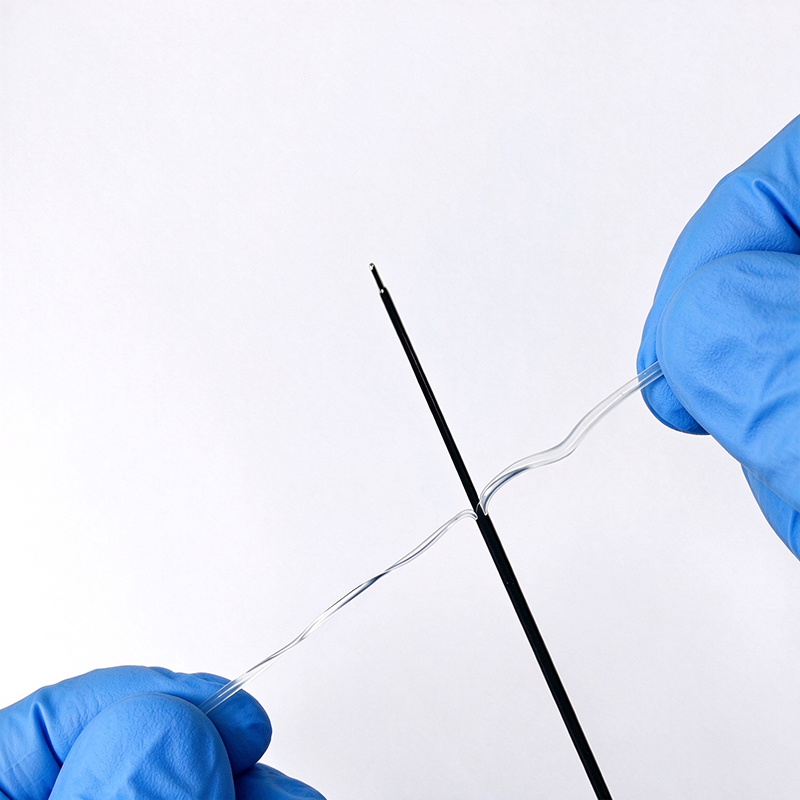
BH-2(PMT)-LSは、医療用グレードの改質ポリオレフィンで作られており、追加の加熱を行わなくても、回収されたシャフトから熱収縮チューブを直接かつ容易に剥がすことができます。カテーテルの製造・融着溶接スリーブ、バルーンの位置決めおよび溶接、ならびに引き裂き可能なイントロデューサーなど、医療製品の製造工程における補助材として広く使用されています。
収縮率:2:1以上
ガンマ線およびETO滅菌に対応
プラスチック製スプールによる二重袋包装
特殊設計により、復元工程で最大250℃まで気泡が発生せずに耐えることができます
熱収縮処理後、直接かつ容易に剥がすことができ、軸方向の引き裂き伝播性に優れています
最低収縮温度:70℃
完全回復温度:+130℃~+250℃
使用温度:-45℃~+105℃
特殊な設計により、回復工程において最大250℃まで気泡が発生することなく耐えることができます
ISO 10993 および USP Class VI に適合、重金属不含有
|
型番 |
サイズ |
納品時のID |
回収ID(最大) |
回収重量 |
パッケージ (M/スプール) |
|||
|
インチ |
mm |
インチ |
mm |
インチ |
mm |
|||
|
BH-2(PMT)-LS-0.6 |
1/42 |
0.028 ± 0.005 |
0.71±0.10 |
0.011 |
0.28 |
0.010 ± 0.002 |
0.25±0.05 |
200 |
|
BH-2(PMT)-LS-0.8 |
1/32 |
0.040 ± 0.005 |
1.02±0.13 |
0.014 |
0.36 |
0.011 ± 0.002 |
0.28±0.05 |
200 |
|
BH-2(PMT)-LS-1.2 |
3/64 |
0.055 ± 0.005 |
1.40±0.13 |
0.020 |
0.51 |
0.016 ± 0.003 |
0.41±0.08 |
200 |
|
BH-2(PMT)-LS-1.6 |
1/16 |
0.072 ± 0.005 |
1.83±0.13 |
0.028 |
0.71 |
0.020 ± 0.003 |
0.51±0.08 |
200 |
|
BH-2(PMT)-LS-2.0 |
5/64 |
0.078 ± 0.005 |
2.21±0.13 |
0.033 |
0.85 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-LS-2.4 |
3/32 |
0.107 ± 0.008 |
2.72±0.20 |
0.041 |
1.04 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-LS-3.2 |
1/8 |
0.140 ± 0.010 |
3.56±0.25 |
0.057 |
1.45 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-LS-4.8 |
3/16 |
0.205 ± 0.010 |
5.21±0.25 |
0.087 |
2.21 |
0.020 ± 0.003 |
0.51±0.08 |
50 |
|
BH-2(PMT)-LS-6.4 |
1/4 |
0.275 ± 0.015 |
6.99±0.38 |
0.118 |
3.00 |
0.025 ± 0.003 |
0.64±0.08 |
25 |
|
BH-2(PMT)-LS-9.5 |
3/8 |
0.415 ± 0.020 |
10.54±0.51 |
0.170 |
4.30 |
0.025 ± 0.003 |
0.64±0.08 |
長さカット |
特別な用途に合わせた寸法および熱収縮率については、ご要望に応じてカスタマイズいたします。
対照品番:
Tyco Connectivity / Raychem MT-LWA、Junkosha FEP-PHST、Zeus FluoroPEELZ™
用途:
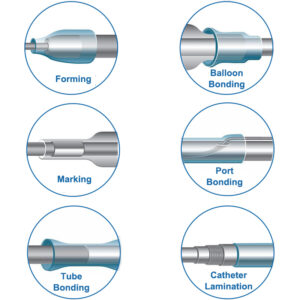
|
特性 |
試験方法 |
代表データ |
|
縦方向の変化 |
ASTM D 2671 |
-10%~10% |
|
納入時の同心度 |
ASTM D 2671</ p> |
≥ 70% |
|
引張強度 |
ASTM D 2671</ p> |
≥ 10.3 MPa |
|
破断伸び |
ASTM D 2671、20″/分 |
≥ 200% |
|
セカンタ弾性率(膨張後) |
ASTM D 2671</ p> |
≤ 2.5 × 10⁴ MPa |
|
経年劣化後の破断伸び |
ASTM D 2671(175°C/168時間) |
≥ 100% |
|
電気絶縁耐力 |
ASTM D 2671</ p> |
≥19.7kV/mm |
|
耐電圧 |
ASTM D 2671(AC3000V/60Hz) |
60 秒間、絶縁破壊なし |
|
重金属分析 |
USP XXII 物理化学試験-プラスチック |
1 ppm以下(全金属の合計) |
本FAQはカテーテル開発・プロセスエンジニア、OEM/ODMパートナー、調達チーム向けに作成しています。代替可否、剥離挙動、熱加工、法令関連実務を解説しています。物性、寸法、試験データは仕様書に記載のため本稿には掲載しません。詳細仕様はBH‑2(PMT)‑LS製品ページを参照してください。
Q1. BH‑2(PMT)‑LSをMT‑LWAの直接代替品として認定する前に確認すべき項目は何ですか?
A1:4つの確認ポイント。
(1)寸法適合:収縮前内径がカテーテルアセンブリにスムーズに挿入できること。収縮後内径・収縮後肉厚がラミネート・接着プロセスに必要な半径方向圧縮力を満たすこと。当社仕様書で確認し、公差が完全に同一であると仮定しないでください。
(2)熱プロセスウィンドウ適合:スリーブの完全回復温度ウィンドウ(仕様書参照)が基材積層体の溶融・リフロー条件に適合することを確認してください。
(3)実部品での剥離検証:実際のワークでリフロー試験を実施し、きれいに一括剥離できることを確認してからプロセスを確定してください。
(4)量産リリース前に貴社側でIQ/OQ/PQによるプロセスバリデーションを完了してください。評価用サンプルを上記検証用途に提供可能です。
Q2. MT‑LWAと比較した場合の実務上の相違点は何ですか?
A2:BH‑2(PMT)‑LSは機能的に同等:リフロー・ラミネート・接着後に除去する剥離型医療グレード変性ポリオレフィンプロセス補助スリーブ。考慮が必要な相違点:公差は当社仕様書に準拠;標準色は透明;プラスチックスプール+二重袋梱包;特殊用途向けに寸法・収縮比のカスタマイズに対応。第二供給元を確保することで、ブランド品によく見られる納期長期化、少量ロット高単価、単一供給リスクを回避できます。備考:MT‑LWAはTE Connectivityの商標です。当社は独立製造メーカーであり、TE Connectivityと資本関係・公式認定関係はありません。
Q3. 実生産での剥離プロセスの操作方法は?
A3:リフローまたは接着工程完了後、アセンブリを十分冷却します。追加加熱不要で、収縮後のワークから直接スリーブを剥離可能です。チューブは軸方向引裂き伝播性に優れています。切れ込み・ノッチ部を起点に軸方向に引っ張ると、スリーブが制御されながら縦に裂けます。作業手順書に剥離開始点、引張方向、引張角度を定めた標準手順を定義し、作業者の再現性を確保してください。
Q4. 代表的な剥離不具合モードとその対策は?
A4:カテーテル製造における剥離型プロセス補助スリーブの代表的な不具合:
(1)破片残留:過剰プロセスまたは剥離起点不良によりワーク上にスリーブ破片が残る;
(2)途中破断:完全に剥離完了する前に引裂き帯が断裂。多くは過熱により引裂き特性が劣化する;
(3)ジャケットへの固着:温度または保持時間過多によりスリーブが下層ポリマーに固着し、剥離時にジャケット材料を引き剥がす。対策:完全リフローを達成する最小限の温度・保持時間のプロセスウィンドウを確立;可能な場合は温度を上げず送り速度を上昇;速やかに冷却;剥離後外観検査工程を追加。試作段階でこれらの不具合が発生した場合は当社にご連絡ください。プロセス条件調整で解消できるケースが大半です。
Q5. 本スリーブ使用時のリフロー工程で気泡を抑制する方法は?
A5:カテーテルリフロー時の気泡要因は大きく4つ:吸湿性基材の水分、収縮時に閉じ込められた空気、過熱によるポリマー劣化、マンドレルからのガス放出。実務対策:PEBAX、ナイロン、PU部品は加工前に十分乾燥;収縮方向・速度を制御し空気が端部から逃げるようにする;完全リフロー可能な最低温度・保持時間を使用;マンドレルは伸線油・溶剤残渣のない清浄な状態を保つ。本スリーブは回復温度上限域でも気泡発生を抑える特殊設計(仕様書参照)のため、高融点基材加工時のプロセス余裕が大きくなります。
Q6. PEBAX、ナイロン、PU基材のリフロー・溶着に対応しますか?
A6:これらはカテーテルの代表的なジャケット材料で、本スリーブはまさにこれらのリフロー、溶着、接着プロセス向けに設計されています。ポリマー種・硬度により溶融範囲が大きく異なるため、実際の基材積層体に合わせてプロセスウィンドウを設定してください。スリーブが基材耐熱範囲内で完全収縮することを確認し、量産と全く同じ樹脂グレード・硬度で検証を実施してください。プロセス条件検討用の試験用スプールをご要望に応じて提供します。
Q7. カテーテル基材、洗浄剤、プロセス助剤と接触する際の注意点は?
A7:接触面を清浄に保ってください。マンドレル伸線油、揮発しきれていないイソプロピルアルコール、ワーク上の潤滑剤・接着剤残渣はリフロー品質と剥離性を悪化させます。洗浄剤、離型剤、プライマーがスリーブに接触するプロセスの場合は薬剤情報をご提供ください。設計確定前に適合性評価を実施いたします。本材料は重金属を含有しません(仕様書参照)、材料申告業務を簡略化できます。
Q8. ガンマ線またはエチレンオキサイド滅菌は剥離性能に影響しますか?
A8:仕様書にガンマ線照射、エチレンオキサイド(EtO)滅菌適合と記載されています。プロセス補助部品のため通常は完成機器滅菌前に剥離除去します。もしスリーブ装着状態で部品を滅菌する工程の場合は、ロット毎に滅菌後の剥離性能を検証して