FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。

联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
重要信息

医療用 FEP 熱収縮チューブ BH-MT-FEP

製品用途:

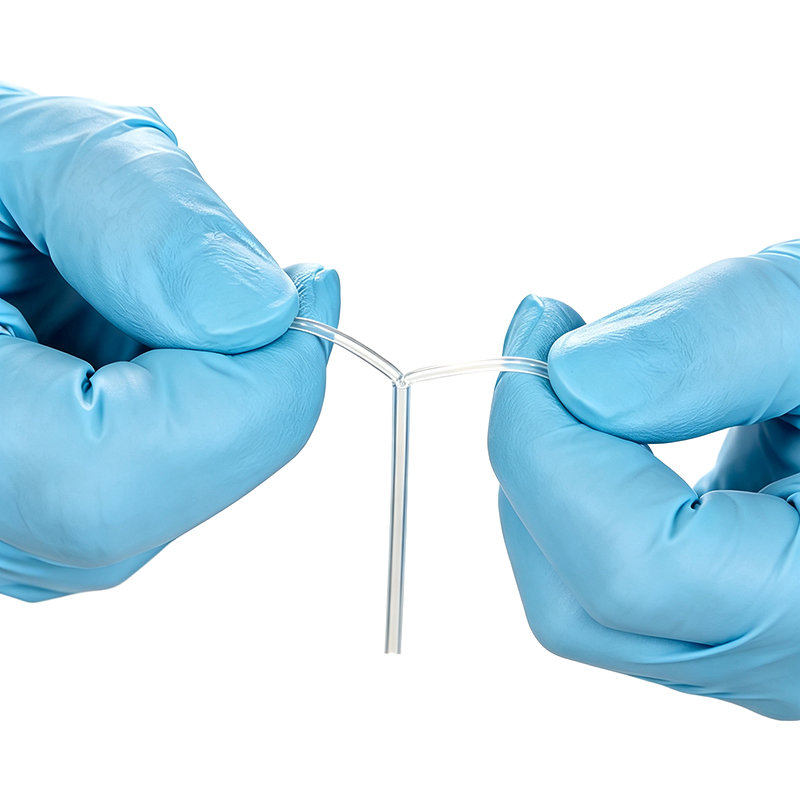
BH-MT-FEP FEP医療用熱収縮チューブは、優れた電気絶縁性と耐熱性を備えており、厳しい絶縁要件が求められる高温環境にさらされる部品に最適です。優れた耐液性および耐腐食性を持ち、生理学的惰性を備えているため、皮膚への直接接触が可能です。主にカテーテルのリフロー成形や、低侵襲手術用器具および電気外科用器具の絶縁保護に使用されます。

製品特性:

収縮率:1.3:1/1.6:1以上

透明性が高く、溶接状態を容易に確認可能

優れた線形引張強度

優れた軸方向の破断伝播性

ガンマ線およびETO滅菌に対応

二重袋包装

使用温度:

使用温度:-55℃ ~200℃

最小収縮温度:110℃;

回復温度:190℃以上

最大回復温度:260℃

認可・認証:

ISO 10993 および USP Class VI に適合

製品色:
透明

型番

拡張内径

(最小)(mm)

完全回収内径

(最大)(mm)

完全回収壁厚

(mm)

標準長さ

(mm)

1.3:1

1.6:1

BH-MT-FEP-0.64

0.64

0.50

0.40

0.20±0.05

1220±10

BH-MT-FEP-0.80

0.80

0.61

0.50

0.20±0.05

1220±10

BH-MT-FEP-0.96

0.96

0.74

0.60

0.20±0.05

1220±10

BH-MT-FEP-1.1

1.10

0.85

0.70

0.20±0.05

1220±10

BH-MT-FEP-1.6

1.60

1.24

1.00

0.25±0.05

1220±10

BH-MT-FEP-2.0

2.00

1.54

1.25

0.25±0.05

1220±10

BH-MT-FEP-2.5

2.50

1.93

1.57

0.25±0.05

1220±10

BH-MT-FEP-3.0

3.00

2.30

1.88

0.25±0.05

1220±10

BH-MT-FEP-3.5

3.50

2.70

2.19

0.25±0.05

1220±10

BH-MT-FEP-4.0

4.00

3.08

2.50

0.25±0.05

1220±10

BH-MT-FEP-4.5

4.50

3.62

2.81

0.25±0.05

1220±10

BH-MT-FEP-5.0

5.00

3.85

3.12

0.25±0.05

1220±10

BH-MT-FEP-6.0

6.00

4.62

3.75

0.35±0.05

1220±10

BH-MT-FEP-7.0

7.00

5.4

4.38

0.35±0.05

1220±10

BH-MT-FEP-8.0

8.00

6.16

5.00

0.35±0.05

1220±10

BH-MT-FEP-9.0

9.00

6.93

5.63

0.35±0.05

1220±10

BH-MT-FEP-10.0

10.00

7.7

6.25

0.35±0.05

1220±10

BH-MT-FEP-11.0

11.00

8.47

6.88

0.35±0.05

1220±10

特殊な用途に合わせたカスタム寸法および熱収縮率も承ります。

特性

試験方法

代表データ

縦方向の変化率/%

ASTM D 2671

±10

引張強度/MPa

ASTM D 638

≥13.8

破断伸び/%

ASTM D 638

≥200

低温柔軟性

AMS-DTL-23053 (-65°C、4時間)

亀裂なし

絶縁耐力/kV/mm

ASTM D 2671

≥19.7

耐電圧

ASTM D 149

4000V、60秒 絶縁破壊なし

Q1. リフロー後、FEP収縮スリーブがきれいに剥がれません — 破片になったり残留物を残したりし、オペレーターが結局ブレードでつまみ出すことになります。シャフトに残留物を残さずに取り外すにはどうすればよいですか?
A1. FEPは本来非粘着性であるため、真の「残留物」がポリマー自体であることは稀です。実際には、破片や残留物は通常3つの原因から生じます:ブレードによるスカイビングでスリーブが破片に砕かれること;一部の低品質チューブで使用されるシリコーンベースの加工助剤がジャケットに移行すること;組立品がまだ温かいときに剥がすとスリーブが柔らかく、剥離する代わりに破れること。推奨される実践方法:取り外し前に組立品を完全に室温近くまで冷却させること;剥離開始点で浅い軸方向のスコアまたはスリットを1つ入れること(深いスコアは下のジャケットを切ってしまいます);低い角度で安定した軸方向の引き力で剥がすこと;シリコンフリーのチューブで肉厚が一貫しているものを指定すること。BH-MT-FEPは、リフロー後のクリーンな剥離のために設計された一時的なプロセススリーブとして供給されます。材料証明書および検査レポートは、ご自身の評価用にご要望に応じて提供可能です。
Q2. リフロー後に熱収縮チューブを取り外す際、柔らかいPebax(25D–45D)およびTPUの外側ジャケットを傷つけたり削ったりし続けています — そして損傷が最終検査でしか現れないこともあります。これらの柔らかいジャケットをどう保護すればよいですか?
A2. 主な原因は、柔らかく低デュロメーターのジャケットの近くで、剥離不可能なスリーブをカミソリでスカイビングすることです:一度滑るとブレードがシャフトに沿って走り、傷が浅ければ最終目視検査まで気づかれないことがあります。解決策は、オペレーターに慎重になるよう求めるのではなく、取り外し方法を変えることです。可能な限りブレードスカイビングをスコアアンドピール取り外しに置き換えること;剥離中にシャフトを柔らかいVブロックまたは治具で支持し、新しくラミネートされた部分に曲げ応力がかかるのを避けること;剥離角度を低く保ち、引き力を軸方向に保つこと — ねじったり半径方向にこじったりすると柔らかいジャケットに跡が残ります。BH-MT-FEPの透明性により、リフロー直後に拡大鏡下でジャケットの状態を確認でき、最終検査で損傷を発見する代わりに済みます — これが、エンジニアが柔らかいジャケット構造に対して不透明なPTFEスリーブよりもFEPを選ぶ主な理由の一つです。
Q3. ブレイド上のジャケットラミネーション後、未接合箇所、ボイド、およびシャフトに沿った外径変動が見られます — 収縮スリーブからの半径方向圧力が不均一のようです。原因は何で、どう修正すればよいですか?
A3. 不均一な固化は、圧力の問題か、熱の問題か、その両方です。典型的な根本原因:拡張内径が組立品に対して大きすぎる(緩いスリーブは、溶融したジャケットをブレイドの隙間に押し込むのに十分な半径方向圧力を発生できません);スリーブの肉厚または事前拡張公差の不一致(厚い部分と薄い部分が異なる力で収縮し、シャフトに沿って外径の帯状模様を生じさせます);リフロー温度または保持時間が不十分(ジャケットが完全に溶融せず、エッチングされたライナーを濡らしません);オーブン内の温度勾配およびシャフトに沿ったブレイド密度の変化。推奨される実践方法:回収後の内径を目標の仕上げ外径に近いものを選択すること;プロファイルに合わせて収縮率を選択すること(Q6参照);チューブサプライヤーに拡張内径と肉厚の公差の厳密な管理を要求し、検証されたプロセスですべてのロットが同一に動作するようにすること。BH-MT-FEPは、まさにこの理由のために事前拡張公差管理による寸法検査が行われています。
Q4. 現在のスリーブではリフロー中やバルーン形成中に何が起こっているか見えず、欠陥は取り外し後にしか見つかりません。熱サイクル中および直後に組立品を検査する方法はありますか?
A4. はい — これは材料選択の問題です。PTFEベースのスリーブは不透明ですが、FEPは薄い壁でも天然に高い透明性を持ち、プロセス中の視認性が重要な場合のデフォルトの選択肢となっています。透明なBH-MT-FEPスリーブを使用すると、直接観察できます:ブレイド上のジャケットの溶融と流動(ボイドや未溶融ゾーン);マーカーバンドの位置とブレイドのシフト;形成中のバルーンコーンの形成と壁の均一性;スリーブを剥がす前の回収後シャフトの表面仕上げ。プロセス中の視認性は、ライン終盤の驚きを即座の修正に変え、リフローライン上の最も安価なスクラップ削減対策の一つです。
Q5. リフロー後にどの冷却方法を使用すべきですか?水浴温度は実際に重要ですか?そしてスリーブがまだ温かいうちに取り外すと、Pebax / TPUジャケットに付着したり拭き跡が残ったりする原因になりますか?
A5. 冷却はプロセスの一部であり、事後的な考慮事項ではありません。制御されていない不均一な急冷は、シャフトに残留応力を固定させ、楕円形を引き起こし、まだ溶融していた層界面を開くことがあります。一般的なセットアップは、室温から約40°Cまでの均一な水冷(お客様がご自身の構造に合わせて検証)、長いシャフトに沿った温度勾配を避けるための撹拌または浴槽内での移動です。取り外し温度について:はい — スリーブがまだ温かいうちに取り外すことは、拭き跡や付着の典型的な原因です。温かいFEPスリーブは柔らかく柔順であるため、まだ粘着性のあるジャケット表面に局所的に付着し、剥離する代わりに伸び、外観検査に不合格になる光沢のある拭き跡を残すことがあります。薄壁シャフトを冷やしすぎると、代わりに組立品が脆くなり、キンキングしやすくなることがあります。推奨される実践方法:均一に急冷し、組立品を室温近くまで安定化させてから、スコアを入れて剥がすこと。
Q6. 収縮率(1.3:1 vs 1.6:1 vs 2:1)はどう選択すればよいですか?また、拡張内径にはどの公差を要求すべきですか?
A6. 収縮率は、習慣ではなく形状から選択します。スリーブが通過しなければならない最大の外側の特徴(ブレイドの凹凸、マーカーバンド、フレアした移行部、バルーンコーン領域)と、回収しなければならない最小の仕上げ寸法を測定します。収縮率は、その直径範囲を、簡単な装着に十分な余裕を持ってカバーしなければなりませんが、圧力が重要な場所でスリーブが緩く座りすぎるほどの余裕はあってはなりません。経験則:ほぼ均一なシャフトと単一径リフロー → 1.3:1(最も締まり、圧力が最も一貫したフィット);段付きまたはテーパーシャフトおよび遠位移行部 → 1.6:1;大きな径の変化、フレア形成、または急激なテーパー → 2:1で、単一サイクルで広い範囲に回収します。拡張内径の公差について:これは最も過小評価されるパラメータです。拡張内径は、装着クリアランスと回収後の圧力の両方を設定します。緩い公差は、回収力と最終外径がロットごとに変動することを許容し、Q3の外径の帯状模様やボイドとして直接現れます。拡張内径と肉厚の公差の厳密な管理を要求し、縦収縮が管理されていること(通常約±5%以内)を確認してください。BH-MT-FEPは、ご要望に応じて寸法検査データ付きで供給され、各ロットを検証されたプロセスウィンドウに対して適格評価できます。
関連製品・お知らせ