Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
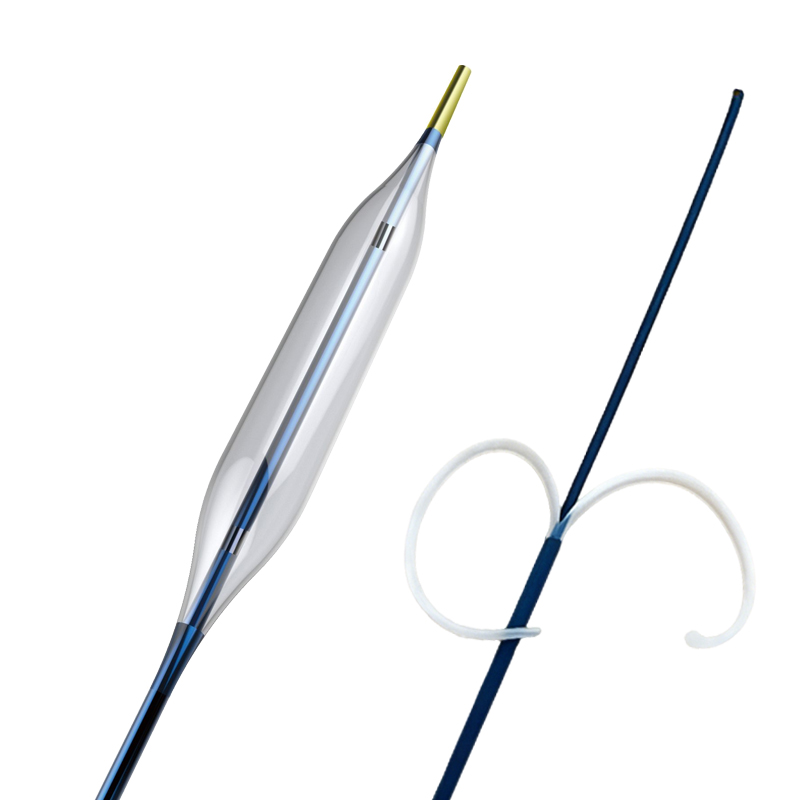
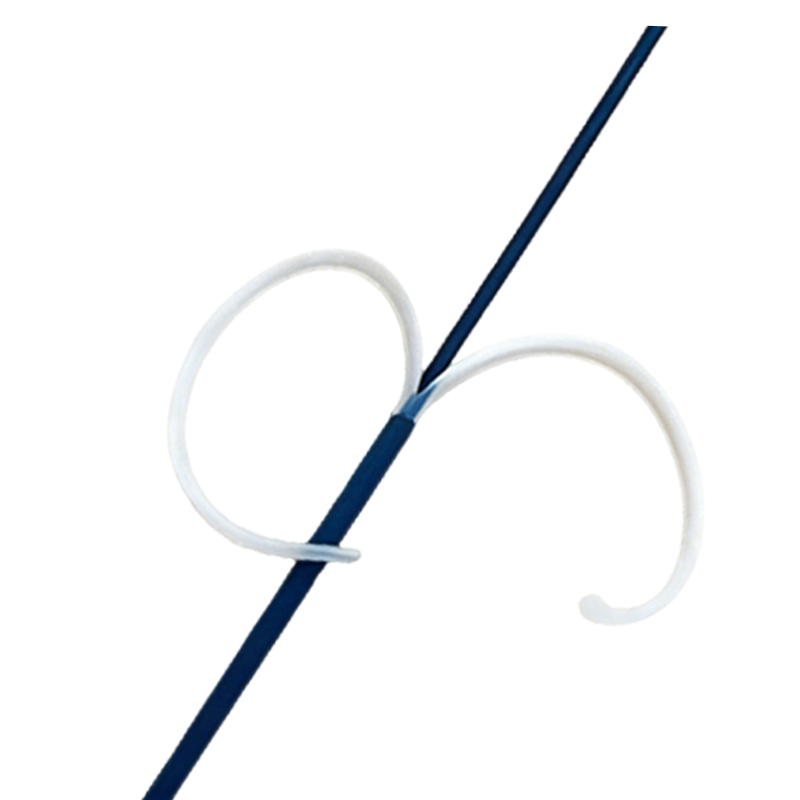
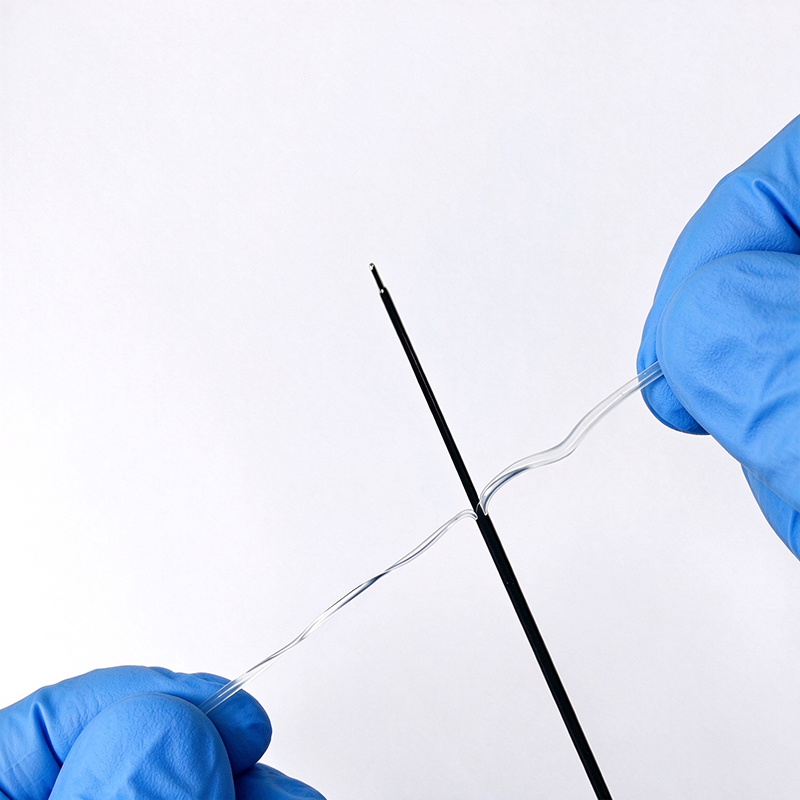
Трубка BH-2(PMT) изготовлена из модифицированного полиолефина медицинского назначения; её можно быстро и легко снять с восстановленного стержня в процессе размягчения под воздействием тепла. Хорошо подходит для лазерной сварки стентов и баллонов, а также для склеивания горячими зажимами. Широко используется в процессах производства катетеров: ламинировании, фиксации баллонов, склеивании трубок и их формовке.
Коэффициент усадки: 2:1
Легко удаляется после нанесения, хорошее распространение разрыва в осевом направлении
Совместимость со стерилизацией гамма-лучами и ЭТО
Упаковка в пластиковые катушки в двойных пакетах
Рабочая температура: от -45 °C до +105 °C
Минимальная температура усадки: 70 °C
Температура полного восстановления: от +130 °C до +260 °C
Благодаря специальной конструкции материал выдерживает температуру до 260 °C в процессе восстановления
Соответствует ISO 10993 и USP класс VI, не содержит тяжелых металлов
|
Модель |
Размер |
Идентификатор в комплекте поставки |
Восстановленный идентификатор (макс.) |
Восстановленный вес |
Упаковка (M/катушка) |
|||
|
Дюймы |
мм |
дюймы |
мм |
Дюймы |
мм |
|||
|
BH-2(PMT)-0,6 |
1/42 |
0,028 ± 0,005 |
0,71 ± 0,10 |
0,011 |
0,28 |
0,010 ± 0,002 |
0,25 ± 0,05 |
200 |
|
BH-2(PMT)-0,8 |
1/32 |
0,040 ± 0,005 |
1,02 ± 0,13 |
0,014 |
0,36 |
0,011 ± 0,002 |
0,28 ± 0,05 |
200 |
|
BH-2(PMT)-1.2 |
3/64 |
0,055 ± 0,005 |
1,40 ± 0,13 |
0,020 |
0,51 |
0,016 ± 0,003 |
0,41 ± 0,08 |
200 |
|
BH-2(PMT)-1,6 |
1/16 |
0,072 ± 0,005 |
1,83 ± 0,13 |
0,028 |
0,71 |
0,020 ± 0,003 |
0,51 ± 0,08 |
200 |
|
BH-2(PMT) -2,0 |
5/64 |
0,078 ± 0,005 |
2,21 ± 0,13 |
0,033 |
0,85 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-2,4 |
3/32 |
0,107 ± 0,008 |
2,72 ± 0,20 |
0,041 |
1,04 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-3.2 |
1/8 |
0,140 ± 0,010 |
3,56 ± 0,25 |
0,057 |
1,45 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-4,8 |
3/16 |
0,205 ± 0,010 |
5,21 ± 0,25 |
0,087 |
2,21 |
0,020 ± 0,003 |
0,51 ± 0,08 |
50 |
|
BH-2(PMT)-6.4 |
1/4 |
0,275 ± 0,015 |
6,99 ± 0,38 |
0,118 |
3,00 |
0,025 ± 0,003 |
0,64 ± 0,08 |
25 |
|
BH-2(PMT)-9,5 |
3/8 |
0,415 ± 0,020 |
10,54 ± 0,51 |
0,170 |
4,30 |
0,025 ± 0,003 |
0,64 ± 0,08 |
Нарезка по длине |
Индивидуальные размеры и коэффициент термоусадки для ваших специальных применений по запросу.
Сравнительная таблица:
Tyco Connectivity / Raychem MT-LWA
Области применения:
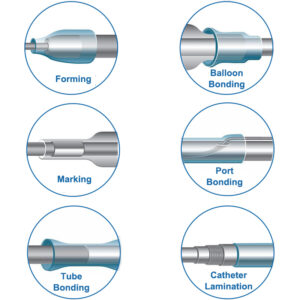
|
Характеристика |
Метод испытания |
Типичные данные |
|
Продольное изменение |
ASTM D 2671 |
-10 % ~ 10 % |
|
Концентричность в состоянии поставки |
ASTM D 2671 |
≥ 70 % |
|
Прочность на разрыв |
ASTM D 2671 |
≥ 10,3 МПа |
|
Относительное удлинение при разрыве |
ASTM D 2671, 20 дюймов/минуту |
≥ 200 % |
|
Модуль секанты (в расширении) |
ASTM D 2671 |
≤ 2,5 × 10⁴ МПа |
|
Относительное удлинение при разрыве после старения |
ASTM D 2671 (175˚C/168 ч) |
≥ 100 % |
|
Электрическая диэлектрическая прочность |
ASTM D 2671 |
≥19,7 кВ/мм |
|
Диэлектрическая прочность |
ASTM D 2671 (3000 В переменного тока/60 Гц) |
60 секунд без пробоя |
|
Анализ на содержание тяжелых металлов |
Физико-химические испытания по USP XXII — пластик |
≤ 1 ppm (сумма всех металлов) |
Материал подготовлен для инженеров‑разработчиков и технологов катетерной продукции, партнёров OEM/ODM и специалистов по закупкам. Данный FAQ посвящён вопросам замены, горячему съёму, термической обработке и нормативной практике. Все физические характеристики, размеры и результаты испытаний приведены в даташите и здесь не повторяются. Полные технические спецификации смотрите на странице продукта BH‑2(PMT) .
Q1. Что нужно проверить перед утверждением BH‑2(PMT) как прямого заменителя MT‑LWA?
A1. Четыре контрольных пункта.
(1) Соответствие размеров: исходный внутренний диаметр должен свободно надеваться на узел катетера, а внутренний диаметр и толщина стенки после усадки должны обеспечивать радиальное сжатие, требуемое вашим технологическим процессом. Сверяйте данные по нашему даташиту, не предполагайте полного совпадения диапазонов допусков.
(2) Совпадение температурного окна: убедитесь, что температурный диапазон восстановления оболочки (см. даташит) соответствует требованиям плавления и рефлоя пакета материалов. Данная марка рассчитана на работу на верхней границе диапазона восстановления, что полезно для высокоплавких материалов, а также для лазерных операций и операций горячими губками.
(3) Валидация горячего съёма на реальных узлах: проведите испытательные циклы на настоящих валах и подтвердите чистый полный съём при ваших реальных временных параметрах процесса.
(4) Проведите собственную валидацию процесса (IQ/OQ/PQ) перед запуском в серийное производство. Оценочные образцы предоставляются специально для этих целей.
Q2. Какие практические отличия стоит ожидать по сравнению с MT‑LWA?
A2. BH‑2(PMT) относится к одному функциональному классу: горяче‑съёмная медицинская оболочка из модифицированного полиолефина для технологических операций, удаляемая после рефлоя, сварки или склеивания. Необходимо учитывать отличия: диапазоны допусков определяются нашим даташитом; стандартный цвет — прозрачный; шланг поставляется на пластиковых бобинах в двойной упаковке‑пакете; по запросу доступны индивидуальные размеры и коэффициенты усадки. Использование второго поставщика позволяет решать часто отмечаемые проблемы фирменных съёмных оболочек: длительные сроки поставки, высокая стоимость малых партий и риск единственного источника. Примечание по товарному знаку: MT‑LWA является товарным знаком TE Connectivity. Мы независимый производитель, не имеем аффилиации с TE Connectivity и не получаем от него одобрения; одобрение TE не распространяется на нашу продукцию.
Q3. Как реализуется процесс горячего съёма и какие виды отказов нужно учитывать?
A3. Данная марка предназначена для съёма в горячем размягчённом под действием технологического тепла состоянии: в этом состоянии модуль упругости материала низкий, межфазное сцепление ещё не сформировано полностью, поэтому оболочка разрывается вдоль оси при небольшом усилии съёма. Горячий съём также исключает известный риск холодного съёма: разрез остывшей плотно сидящей оболочки ножами может повредить чувствительные эластичные баллоны и тонкие оболочки катетеров. Стандартизируйте операцию съёма в рабочей инструкции: заданная точка начала (разрез или надрез), осевое направление тяги и установленный временной интервал после нагрева. Часто встречаемые виды отказов съёмных оболочек при производстве катетеров:
1) Остатки фрагментов на валу, обычно возникающие из‑за чрезмерной обработки или неудачной точки начала съёма;
2) Разрыв во время съёма, чаще при перегреве оболочки и ухудшении свойств распространения разрыва;
3) Прилипание оболочки к внешнему слою и отрыв материала подложки при съёме, вызванное избыточной температурой или временем выдержки. Меры предотвращения: подберите минимально‑достаточные температуру и выдержку для полного рефлоя, производите горячий съём при утверждённом временном режиме и введите визуальный контроль после съёма.
Q4. Как предотвратить образование пузырей при рефлое с данной оболочкой?
A4. Пузыри при рефлое катетеров возникают, как правило, по четырём причинам: влага в гигроскопичных материалах, захват воздуха при усадке, деградация полимера от перегрева и газовыделение из оправки. Практические меры: тщательно высушивайте детали из PEBAX, нейлона и PU перед обработкой; регулируйте направление и скорость усадки, чтобы воздух выходил и не запирался по краям; используйте минимально‑достаточные температуру и выдержку для полного рефлоя; поддерживайте оправки чистыми, без остатков вытяжного масла и растворителей. Оболочка специально разработана для работы на верхней границе температурного окна восстановления (см. даташит), что создаёт запас при обработке высокоплавких материалов. Тем не менее обязательно проводите подбор окна режимов на вашем реальном пакете материалов и избегайте необоснованно высоких температур.
Q5. Совместима ли оболочка с рефлоем и сваркой подложек из PEBAX, нейлона и PU?
A5. Это наиболее распространённые материалы оболочек катетеров, данная оболочка разработана именно для таких операций рефлоя, сварки плавлением и склеивания. Она хорошо подходит для лазерной сварки стентов и баллонов, а также для склеивания горячими губками. Поскольку диапазоны плавления сильно отличаются в зависимости от типа полимера и твёрдости, подбирайте технологическое окно под ваш реальный пакет материалов. Убедитесь в полном восстановлении оболочки при температурах, допустимых для подложки. Валидацию проводите на тех же марках и твёрдостях смол, которые используются в серийном производстве. По запросу предоставляются испытательные бобины для подбора технологических режимов.
Q6. Какие меры предосторожности при контакте с материалами катетера, моющими и технологическими средствами?
A6: Поддерживайте контактные поверхности в чистом состоянии: вытяжное масло на оправке, неиспарившийся изопропиловый спирт, остатки смазок или клеёв на узле могут негативно влиять на качество рефлоя и поведение при горячем съёме. Если в вашем процессе моющие средства, разделители или грунты контактируют с оболочкой, предоставьте нам сведения об их химическом составе, мы проведём оценку совместимости до завершения проектирования. Материал не содержит тяжёлых металлов (см. даташит), это упрощает подготовку деклараций о материалах.
Q7. Влияют ли гамма‑ или ЭтО‑стерилизация на поведение при съёме?
A7. Даташит подтверждает совместимость с гамма‑облучением и стерилизацией оксидом этилена. Как технологическая вспомогательная оболочка она обычно снимается до стерилизации готового изделия. Если по вашему технологическому процессу стерилизация узлов проводится при установленной оболочке, валидируйте поведение съёма по каждой партии, так как облучение и воздействие оксида этилена могут изменять характеристики полимера. Многократная стерилизация самой оболочки не относится к стандартным режимам применения. При необходимости рассматривайте это как отдельную задачу валидации и запрашивайте у нас образцы для испытаний.
Q8. Для каких технологических вспомогательных операций подходит данная оболочка, а для каких не рекомендуется?
A8. Подходит: лазерная сварка стентов и баллонов, склеивание горячими губками, ламинирование катетеров, фиксация баллонов, склеивание и формовка трубок. Не рекомендуется: как постоянный конструктивный элемент на изделии (изоляция, снятие напряжений, имплантируемая оболочка, остающаяся на устройстве — используйте наш ассортимент постоянных медицинских термоусадочных шлангов); как замена клеевых герметизирующих шлангов; при превышении температурного окна, указанного в даташите. Примечание: данная марка рассчитана на горячий съём. Если ваш технологический процесс требует съёма после остывания без дополнительного нагрева, обратитесь к нам за информацией о варианте BH‑2(PMT)‑LS.
Q9. Означает ли соответствие материала ISO 10993 / USP Class VI одобрение готового изделия?
A9. Нет. Мы поставляем только компонент‑оболочку. Соответствие материала требованиям ISO 10993 / USP Class VI является справочным документом, оно не заменяет и не является регуляторным одобрением готового медицинского изделия. Биологическая оценка готового изделия (ISO 10993‑1), валидация стерилизации, валидация технологических процессов и анализ рисков по ISO 14971 лежат на производителе медицинского изделия. Хотя технологическая оболочка, как правило, снимается до завершения изготовления изделия, оценка рисков возможного контакта остатков входит в зону ответственности производителя оборудования. Мы не гарантируем характеристики, выходящие за пределы опубликованного даташита.
Q10. Как хранить шланг и может ли хранение влиять на поведение при съёме?
A10. Храните бобины в исходной двойной упаковке в прохладном сухом месте, вдали от прямого солнечного света, УФ‑источников и тепла. Соблюдайте принцип «первым пришёл‑первым ушёл». В даташите не указан фиксированный срок годности. Поскольку поведение при горячем съёме — ключевая функциональная характеристика технологической оболочки, для долго хранящихся партий перед запуском в производство рекомендуется быстрая проверка качества горячего съёма, а также включение условий хранения в план входного контроля.
Q11. Поддерживаете ли вы вторичную обработку, например резку, как организованы поставки образцов и переход к серийному производству?
A11. Да, доступна поставка нарезанных на заданную длину изделий. Для специальных задач возможно разработка индивидуальных размеров и коэффициентов усадки (см. даташит). Другие виды вторичных операций, такие как маркировка, рассматриваются по запросу; укажите ваши требования в запросе предложения. Оценочные образцы для подбора технологических режимов и валидации горячего съёма предоставляются по запросу. Мы поддерживаем переход от пилотных партий до массового производства, сроки поставки подтверждаются в коммерческом предложении.
Q12. Какая техническая информация должна содержаться в запросе коммерческого предложения?
A12. Для быстрого и точного составления коммерческого предложения предоставьте: требуемый размер (исходный и/или усадочный внутренний диаметр, требования к толщине стенки после усадки); объём заказа и расчётный годовой объём; форма поставки (бобина или нарезка с допуском); технологическая операция, для которой предназначена оболочка (например, лазерная сварка стентов/баллонов, склеивание горячими губками, ламинирование катетера, фиксация баллона, склеивание‑формовка трубок) и материалы подложек (PEBAX, нейлон, PU, при наличии — твёрдость); диапазон технологических температур и тип оборудования; проводится ли стерилизация деталей при установленной оболочке и каким методом; требования по кастомизации (специальные размеры, коэффициент усадки, резка, маркировка); требуемые сертификационные документы (протоколы испытаний материала ISO 10993 / USP Class VI); целевая цена, условия поставки и пункт назначения.