Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
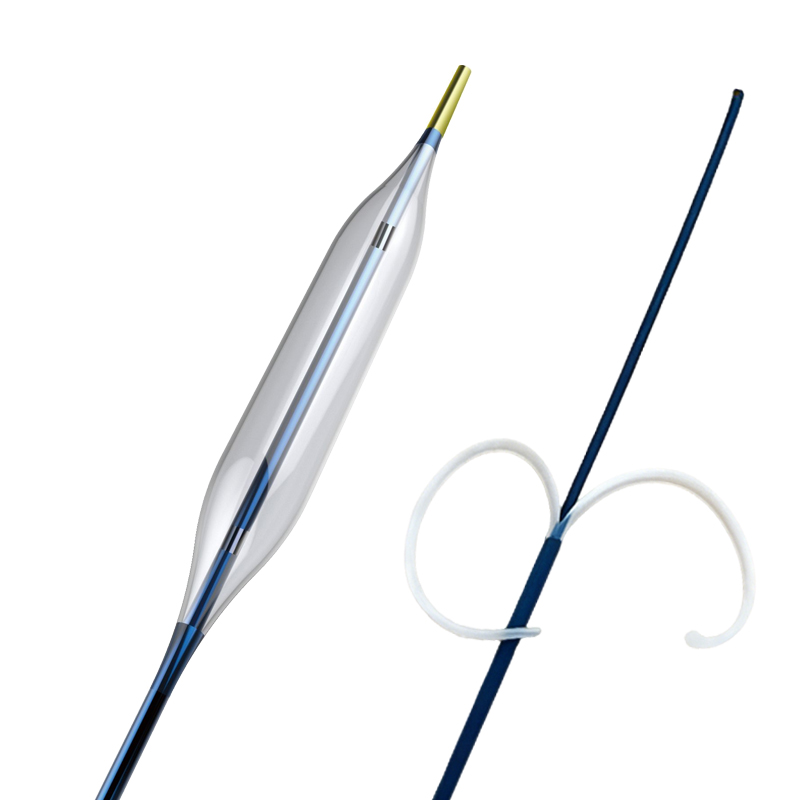
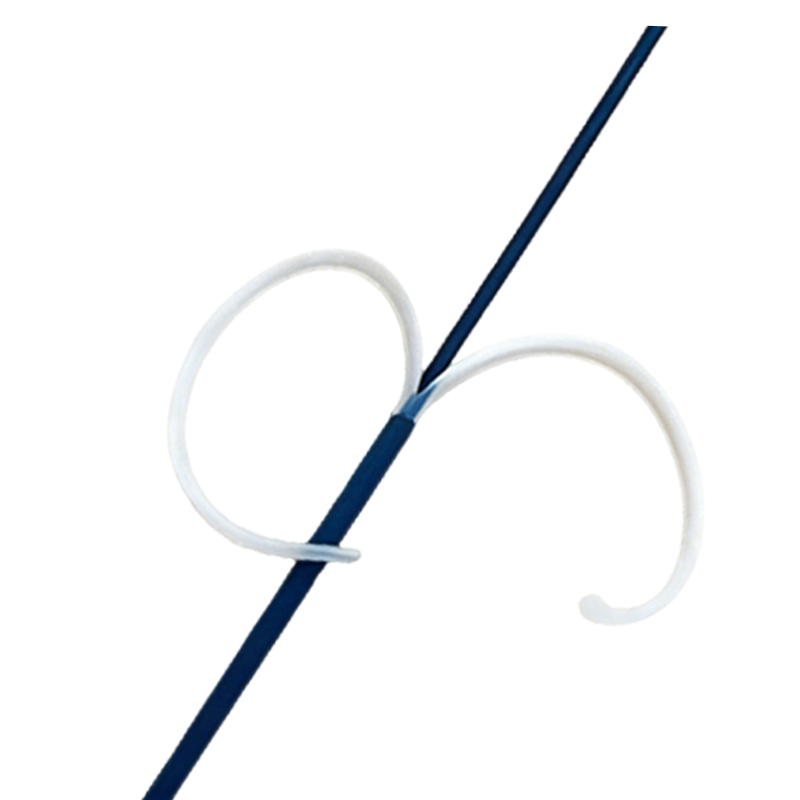
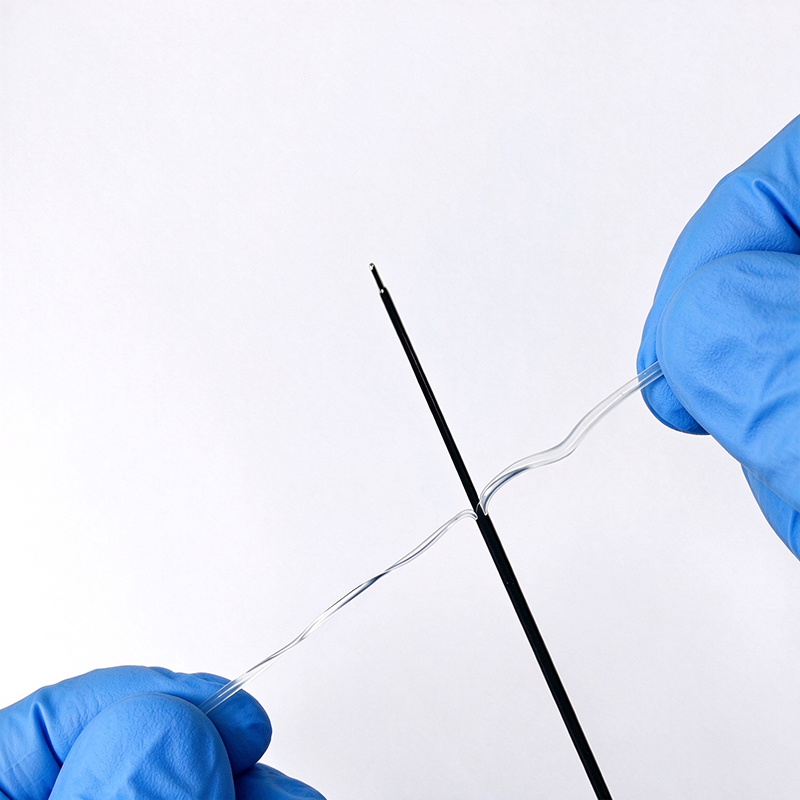
El BH-2(PMT) está fabricado con poliolefina modificada de grado médico; permite retirar rápida y fácilmente el tubo termorretráctil del eje recuperado mientras se ablanda con el calor. Es ideal para operaciones de soldadura láser de stents y balones, así como para la unión con mordazas calientes. Se utiliza ampliamente en los procesos de fabricación de catéteres, como la laminación, la fijación de balones, la unión de tubos y el conformado de tubos.
Relación de contracción: 2:1
Se retira fácilmente tras su aplicación; buena propagación del desgarro axial
Compatible con la esterilización por rayos gamma y con ETO
Envasado en bobinas de plástico con doble bolsa
Temperatura de trabajo: -45 °C ~ +105 °C
Temperatura mínima de contracción: 70 ℃
Temperatura de recuperación total: +130 ℃ ~ +260 ℃
Gracias a su diseño especial, puede soportar una temperatura máxima de 260 ℃ durante el proceso de recuperación
Cumple con ISO 10993 y USP Clase VI, sin metales pesados
|
Modelo |
Tamaño |
ID de suministro |
ID recuperado (máx.) |
Peso recuperado |
Paquete (M/Bobina) |
|||
|
Pulgadas |
mm |
Pulgadas |
mm |
Pulgadas |
mm |
|||
|
BH-2(PMT)-0,6 |
1/42 |
0,028 ± 0,005 |
0,71 ± 0,10 |
0,011 |
0,28 |
0,010 ± 0,002 |
0,25 ± 0,05 |
200 |
|
BH-2(PMT)-0,8 |
1/32 |
0,040 ± 0,005 |
1,02 ± 0,13 |
0,014 |
0,36 |
0,011 ± 0,002 |
0,28 ± 0,05 |
200 |
|
BH-2(PMT)-1.2 |
3/64 |
0,055 ± 0,005 |
1,40 ± 0,13 |
0,020 |
0,51 |
0,016 ± 0,003 |
0,41 ± 0,08 |
200 |
|
BH-2(PMT)-1,6 |
1/16 |
0,072 ± 0,005 |
1,83 ± 0,13 |
0,028 |
0,71 |
0,020 ± 0,003 |
0,51 ± 0,08 |
200 |
|
BH-2(PMT) -2,0 |
5/64 |
0,078 ± 0,005 |
2,21 ± 0,13 |
0,033 |
0,85 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-2,4 |
3/32 |
0,107 ± 0,008 |
2,72 ± 0,20 |
0,041 |
1,04 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-3.2 |
1/8 |
0,140 ± 0,010 |
3,56 ± 0,25 |
0,057 |
1,45 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-4,8 |
3/16 |
0,205 ± 0,010 |
5,21 ± 0,25 |
0,087 |
2,21 |
0,020 ± 0,003 |
0,51 ± 0,08 |
50 |
|
BH-2(PMT)-6,4 |
1/4 |
0,275 ± 0,015 |
6,99 ± 0,38 |
0,118 |
3,00 |
0,025 ± 0,003 |
0,64 ± 0,08 |
25 |
|
BH-2(PMT)-9,5 |
3/8 |
0,415 ± 0,020 |
10,54 ± 0,51 |
0,170 |
4,30 |
0,025 ± 0,003 |
0,64 ± 0,08 |
Corte a medida |
Dimensiones y relación de contracción térmica personalizadas para sus aplicaciones especiales bajo pedido.
Referencias cruzadas:
Tyco Connectivity / Raychem MT-LWA
Aplicaciones:
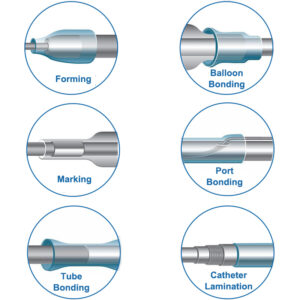
|
Propiedad |
Método de ensayo |
Datos típicos |
|
Variación longitudinal |
ASTM D 2671 |
-10 % ~ 10 % |
|
Concentricidad tal y como se suministra |
ASTM D 2671 |
≥ 70 % |
|
Resistencia a la tracción |
ASTM D 2671 |
≥ 10,3 MPa |
|
Alargamiento a la rotura |
ASTM D 2671, 20″/minuto |
≥ 200 % |
|
Módulo secante (expandido) |
ASTM D 2671 |
≤ 2,5 × 10⁴ MPa |
|
Alargamiento a la rotura tras el envejecimiento |
ASTM D 2671 (175 °C/168 h) |
≥ 100 % |
|
Rigidez dieléctrica |
ASTM D 2671 |
≥19,7 kV/mm |
|
Resistencia dieléctrica |
ASTM D 2671 (3000 V CA/60 Hz) |
60 segundos sin ruptura |
|
Análisis de metales pesados |
Pruebas fisicoquímicas de la USP XXII: plástico |
≤ 1 ppm (total de todos los metales) |
Dirigido a ingenieros de I+D y procesos de catéteres, socios OEM/ODM y equipos de compras. Este FAQ se centra en la sustitución, el despegue en caliente, el procesamiento térmico y las prácticas normativas. Todas las propiedades físicas, dimensiones y valores de ensayo se publican en la hoja de datos y no se repiten deliberadamente aquí — consulte la BH‑2(PMT) página del producto para obtener las especificaciones completas.
Q1. ¿Qué debemos verificar antes de validar BH‑2(PMT) como sustituto directo de MT‑LWA?
A1. Cuatro puntos de comprobación.
(1) Coincidencia dimensional: el diámetro interior suministrado debe deslizarse sobre su conjunto de catéter, y el diámetro interior y el espesor de pared tras contraerse deben generar la compresión radial que necesita su proceso — verifique según nuestra hoja de datos y no asuma bandas de tolerancia idénticas.
(2) Coincidencia de ventana térmica: confirme que la ventana de temperatura de recuperación del manguito (ver hoja de datos) coincide con los requisitos de fusión y reflujo de su apilamiento de sustratos; esta variedad está diseñada para resistir el límite superior de su ventana de recuperación, lo que resulta útil para sustratos de alto punto de fusión y procesos de láser o pinza caliente.
(3) Validación de despegue en caliente sobre su conjunto real: realice ciclos de ensayo en ejes reales y compruebe una eliminación limpia y completa según sus tiempos reales de proceso.
(4) Complete su propia validación de proceso (IQ/OQ/PQ) antes de liberar la producción. Se facilitan muestras de evaluación precisamente para estos fines.
Q2. ¿Qué diferencias prácticas debemos esperar respecto a MT‑LWA?
A2. BH‑2(PMT) pertenece a la misma clase funcional: un manguito auxiliar de proceso de poliolefina modificada médico despegable en caliente que se retira después del reflujo, soldadura o pegado. Diferencias a tener en cuenta: las bandas de tolerancia siguen nuestra propia hoja de datos; el color estándar es transparente; el tubo se suministra sobre bobinas de plástico en embalaje de doble bolsa; y se dispone de dimensiones y relaciones de contracción personalizadas bajo petición. La cualificación de esta segunda fuente suele resolver los largos plazos de distribución, los precios elevados para pequeñas cantidades y el riesgo de fuente única frecuentemente reportados para manguitos despegables de marca. Aviso de marca comercial: MT‑LWA es marca comercial de TE Connectivity. Somos fabricante independiente, no tenemos vinculación ni aval por parte de TE Connectivity; ningún aval de TE se aplica a nuestros productos.
Q3. ¿Cómo funciona el proceso de despegue en caliente y qué modos de fallo debemos vigilar?
A3. Esta variedad está diseñada para despegarse mientras permanece caliente y ablandada por el calor del proceso: en este estado el módulo del material es bajo y la adherencia interfacial no se ha establecido totalmente, por lo que el manguito se rasga longitudinalmente con poca fuerza de despegue. El despegue en caliente evita además un riesgo conocido del despegue en frío: cortar un manguito frío y ajustado con cuchillas puede rayar balones delicados y revestimientos finos de catéter. Normalice el paso de despegue en sus instrucciones de trabajo: punto de inicio definido (corte o muesca), dirección de tracción axial y tiempo definido tras el paso térmico. Modos de fallo habituales con manguitos despegables en fabricación de catéteres:
1) Residuos de fragmentos sobre el eje, normalmente por sobre‑procesamiento o punto de inicio de despegue deficiente;
2) Rotura parcial durante el despegue, a menudo cuando el manguito ha sido sobrecalentado y su propagación de rotura se ha degradado;
3) Adherencia al revestimiento y arrastre de material del sustrato al despegar, causado por temperatura o tiempo de permanencia excesivos. Medidas preventivas: defina la ventana mínima de temperatura y tiempo que logre el reflujo completo, despegue en el tiempo validado y añada una inspección visual tras el despegue.
Q4. ¿Cómo suprimir burbujas durante el reflujo con este manguito?
A4. Las burbujas en reflujo de catéteres suelen provenir de cuatro fuentes: humedad en sustratos higroscópicos, aire atrapado al contraerse, degradación polimérica por sobrecalentamiento y desgasificación del mandril. Medidas prácticas: seque completamente componentes de PEBAX, nailon y PU antes de procesar; controle dirección y velocidad de contracción para que el aire escape y no quede atrapado en los extremos; utilice la menor temperatura y tiempo de permanencia que consigan el reflujo completo; y mantenga mandriles limpios sin residuos de aceite de estirado o disolventes. El manguito está especialmente diseñado para resistir el límite superior de su ventana de recuperación (ver hoja de datos), lo que proporciona margen adicional al procesar materiales de alto punto de fusión — pero siempre valide la ventana sobre su apilamiento real y evite temperaturas innecesariamente altas.
Q5. ¿Es compatible el manguito con reflujo y soldadura de sustratos PEBAX, nailon y PU?
A5. Estos son los materiales de revestimiento más habituales de catéteres y el manguito está concebido exactamente para estos procesos de reflujo, soldadura por fusión y pegado — es muy adecuado para operaciones de soldadura láser de stents y balones, así como para pegado con pinza caliente. Dado que los rangos de fusión varían mucho según familia polimérica y dureza, adapte siempre la ventana de proceso a su apilamiento real. Asegúrese de que el manguito se recupera totalmente dentro de las temperaturas toleradas por el sustrato. Valide con exactamente las calidades y durezas de resina que utilice en producción. Se facilitan bobinas de ensayo para definir la ventana de proceso bajo petición.
Q6. ¿Qué precauciones ante el contacto con sustratos de catéter, agentes de limpieza y ayudas de proceso?
A6: Mantenga las superficies de contacto limpias: aceites de mandril, isopropanol no evaporado, residuos de lubricantes o adhesivos sobre la pieza pueden alterar la calidad del reflujo y el comportamiento de despegue en caliente. Si su proceso utiliza agentes de limpieza, agentes desmoldeantes o imprimadores en contacto con el manguito, compártanos su composición química y realizaremos evaluación de compatibilidad antes de la congelación del diseño. El material no contiene metales pesados (ver hoja de datos), lo que simplifica sus declaraciones de materiales.
Q7. ¿Afectan la esterilización gamma o EtO el comportamiento de despegue?
A7: La hoja de datos indica compatibilidad con irradiación gamma y esterilización por óxido de etileno. Como manguito auxiliar de proceso, normalmente se retira antes de esterilizar el dispositivo terminado. Si su flujo de trabajo esteriliza conjuntos con el manguito todavía montado, valide el comportamiento de despegue lote a lote, ya que la radiación y exposición EtO pueden modificar propiedades poliméricas. La re‑esterilización repetida del propio manguito no es un caso de uso estándar. Si lo requiere, trátelo como punto de validación y solicite muestras de apoyo.
Q8. ¿Para qué aplicaciones auxiliares de proceso es adecuado y cuáles no se recomiendan?
A8: Adecuado: operaciones de soldadura láser de stents y balones, pegado con pinza caliente, laminado de catéteres, fijación de balones, pegado y conformación de tubos. No recomendado: como componente permanente sobre el dispositivo (aislamiento, alivio de tensión o manguito implantable que permanezca en el dispositivo; elija nuestra gama de tubos médicos permanentes); como sustituto de tubos sellantes con adhesivo; o cuando la temperatura de proceso supere la ventana publicada en la hoja de datos. Nota: esta variedad está diseñada para despegue en caliente. Si su flujo requiere despegar tras enfriarse sin calor adicional, consulte nuestra variante BH‑2(PMT)‑LS.
Q9. ¿El cumplimiento ISO 10993 / USP Class VI de material significa aprobación del dispositivo terminado?
A9: No. Suministramos solamente manguitos como componente. El cumplimiento del material ISO 10993 / USP Class VI sirve de soporte, pero no sustituye ni constituye aprobación reglamentaria del dispositivo médico terminado. La evaluación biológica del dispositivo terminado (ISO 10993‑1), validación de esterilización, validación de procesos y análisis de riesgos ISO 14971 son responsabilidad del fabricante del dispositivo. Aunque el manguito auxiliar de proceso normalmente se retira antes de finalizar el dispositivo, toda evaluación de posible contacto por residuos queda dentro de la evaluación del dispositivo final. No afirmamos prestaciones más allá de lo publicado en la hoja de datos.
Q10. ¿Cómo debe almacenarse el tubo y puede el almacenamiento afectar el comportamiento de despegue?
A10: Almacene las bobinas en su embalaje original de doble bolsa en lugar fresco y seco, alejado de luz solar directa, fuentes UV y calor. Aplique rotación de existencias primero en entrar‑primero en salir. La hoja de datos no define una vida útil fija. Dado que el comportamiento de despegue en caliente es su propiedad funcional crítica, recomendamos una comprobación rápida de despegue en caliente para lotes almacenados mucho tiempo antes de pasar a producción, e incluya las condiciones de almacenamiento en su plan de inspección de recepción.
Q11. ¿Soporta el procesado secundario como corte, cómo funcionan las muestras y el escalado productivo?
A11: Sí, se suministra cortado a longitud. Se pueden desarrollar dimensiones y relaciones de contracción personalizadas para aplicaciones especiales (ver hoja de datos). Otras operaciones secundarias como el marcado se evalúan bajo petición; indique sus requisitos en la solicitud de oferta. Se facilitan muestras de evaluación para definición de ventana de proceso y validación de despegue en caliente. Acompañamos desde lotes piloto hasta producción masiva, los plazos de entrega se confirman en la cotización.
Q12. ¿Qué información técnica debe incluir una solicitud de oferta?
A12: Para obtener una cotización rápida y precisa facilite: tamaño requerido (diámetro interior suministrado / recuperado, requisito de espesor de pared tras contraerse); cantidad y volumen anual estimado; formato de suministro (bobina o corte con tolerancia); paso de proceso al que da soporte (ej: soldadura láser de stents o balones, pegado con pinza caliente, laminado de catéter, fijación de balón, pegado o conformación de tubos) y materiales de sustrato (ej: PEBAX, nailon, PU, dureza si dispone de ella); rango de temperatura de proceso y tipo de equipo; si los componentes se esterilizan con el manguito montado y método de esterilización; requisitos de personalización (dimensiones especiales, relación de contracción, cortes a longitud, marcado); documentos de conformidad requeridos (informes de ensayo de material ISO 10993 / USP Class VI); precio objetivo, condiciones de entrega y destino.