Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
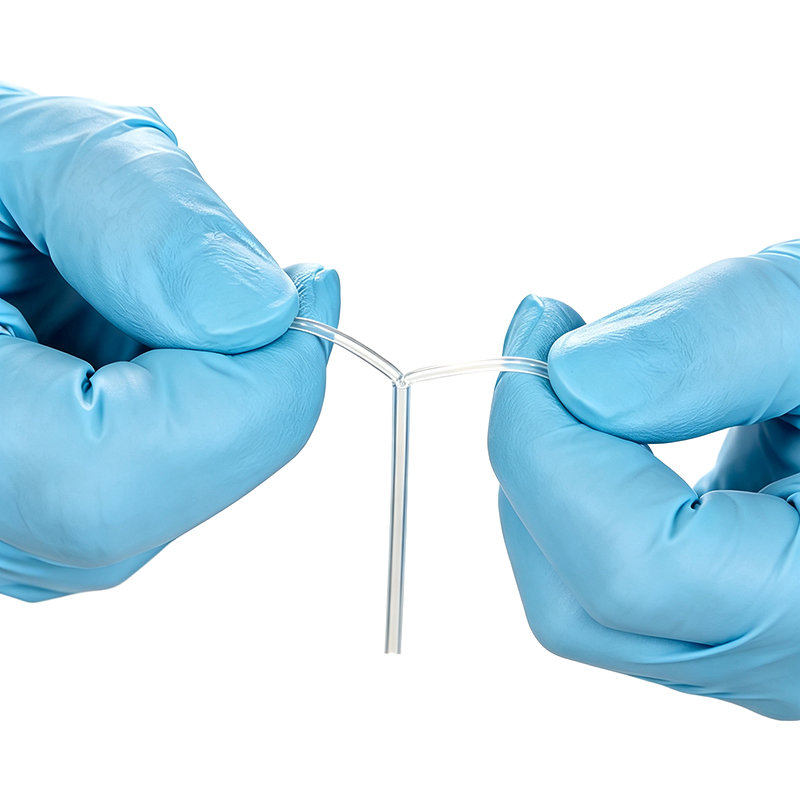
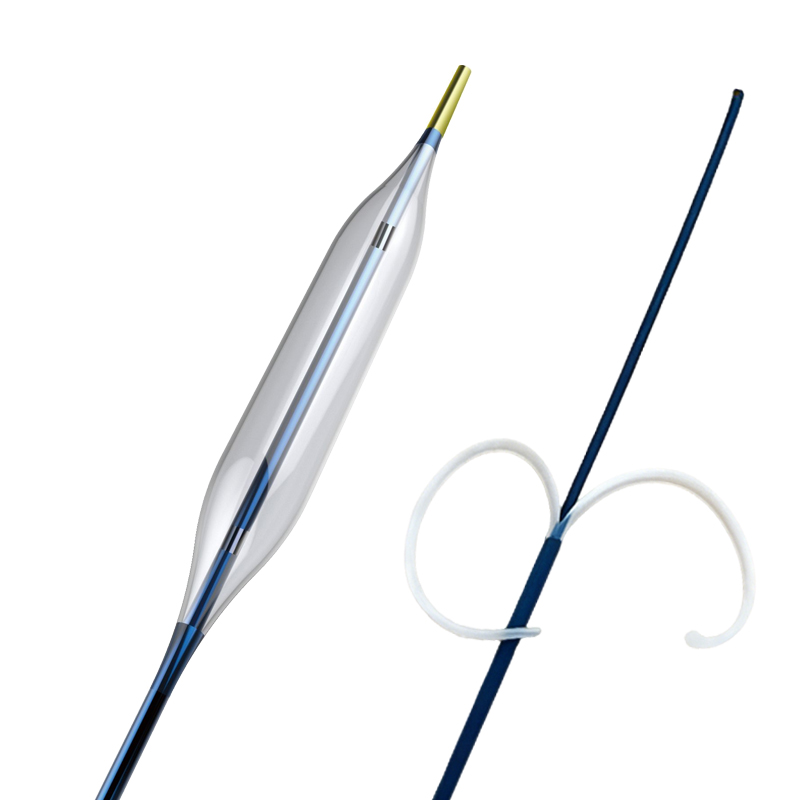
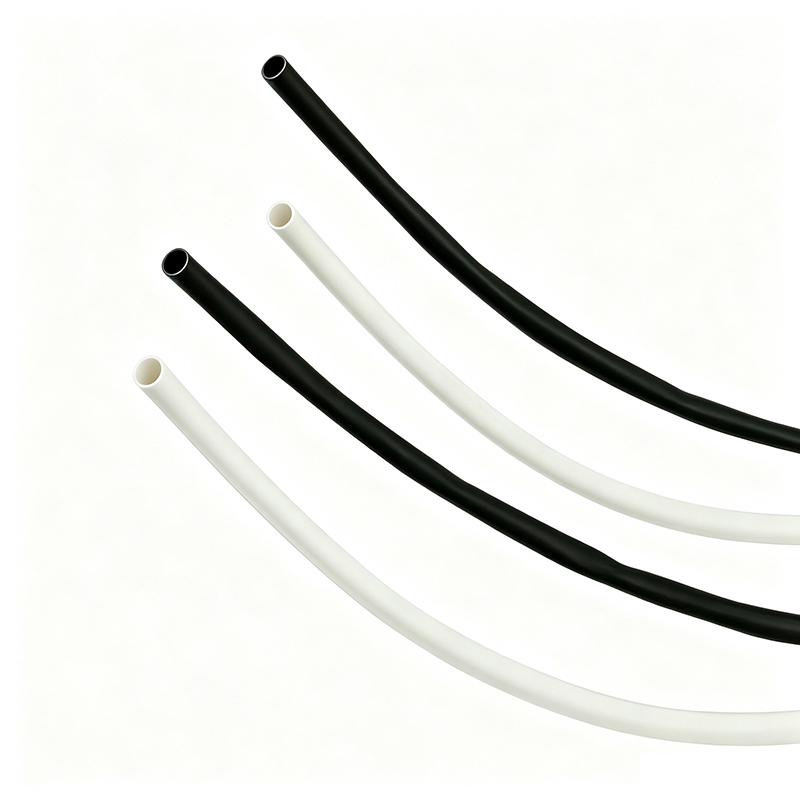
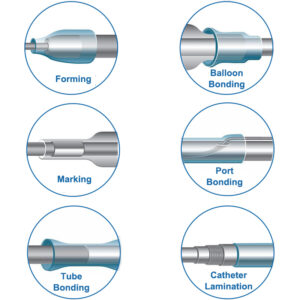
BH-MT-FEP-PL изготавливается из фторированного полимера медицинского назначения. После термоусадки его можно быстро и полностью снять с наружного слоя катетера без использования режущих инструментов и без прилипания. Это значительно повышает эффективность производства и предотвращает потери продукции и отходы, возникающие в результате неправильной резки. Материал подходит для производства различных многослойных медицинских катетеров, а также для реологического процесса сварки баллонов, соединений и т. д.
Коэффициент усадки: 1,3:1/1,6:1 или выше
Высокая прозрачность, что облегчает наблюдение за условиями сварки
Превосходная линейная прочность на разрыв
Превосходная устойчивость к распространению разрыва в осевом направлении
Совместимость со стерилизацией гамма-излучением и ETO
Упаковка в двойной пакет
Рабочая температура: от -55 °C до 200 °C
Минимальная температура усадки: 190 °C
Температура полного восстановления: 260 °C
Соотв. ISO10993, USP класс VI, без тяж. металлов
|
Модель |
Расширенный внутренний диаметр (мин.) |
Полностью восстановленный внутренний диаметр (макс.) |
Толщ. стен. посл. восст. |
Стандартная длина |
||||||
|
1.3:1 |
1.6:1 |
|||||||||
|
Дюйм |
мм |
Дюйм |
мм |
Дюйм |
мм |
Дюйм |
мм |
Дюйм |
мм |
|
|
BH-MT-FEP-PL-0.64 |
0.0252 |
0.64 |
0.0194 |
0.49 |
0.0157 |
0.40 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.80 |
0.0315 |
0.80 |
0.0244 |
0.62 |
0.0197 |
0.50 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.96 |
0.0378 |
0.96 |
0.030 |
0.74 |
0.0236 |
0.60 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.12 |
0.0441 |
1.12 |
0.0339 |
0.86 |
0.0276 |
0.70 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.28 |
0.0504 |
1.28 |
0.0387 |
0.98 |
0.0315 |
0.80 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.44 |
0.0567 |
1.44 |
0.0436 |
1.10 |
0.0354 |
0.90 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.60 |
0.0630 |
1.60 |
0.0484 |
1.23 |
0.0394 |
1.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.00 |
0.0787 |
2.00 |
0.0606 |
1.54 |
0.0492 |
1.25 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.40 |
0.0945 |
2.40 |
0.0728 |
1.85 |
0.0590 |
1.50 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-3.20 |
0.1260 |
3.20 |
0.0969 |
2.46 |
0.0787 |
2.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-4.80 |
0.1890 |
4.80 |
0.1452 |
3.69 |
0.1181 |
3.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-6.40 |
0.2520 |
6.40 |
0.1937 |
4.92 |
0.1574 |
4.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
Индивидуальные размеры и коэффициент термоусадки для ваших специальных применений по запросу.
Перекрестная ссылка:
Junkosha FEP-PHST и Zeus FluoroPEELZ™
Применения:
|
Propiedad |
Método de ensayo |
Datos típicos |
|
Variación longitudinal |
ASTM D2671 |
±10 % |
|
Resistencia a la tracción |
ASTM D2671 |
≥10,3 MPa |
|
Alargamiento a la rotura |
ASTM D2671 |
≥200 % |
|
Resistencia al calor |
260 °C/4 h |
Sin agrietamiento ni decoloración |
Q1: Как предотвратить оставление остатков или прилипание FEP термоусадочной трубки к курткам Pebax во время рефлоу?
A1: Остатки обычно возникают при деградации FEP из-за чрезмерных температур или времени выдержки. BH-MT-FEP-PL разработан для чистого отслаивания после рефлоу. Ключевые практики:
— Поддерживайте температуру рефлоу 200–220°C для курток Pebax (35D–72D)
— Используйте направленный нагрев (от проксимального к дистальному концу), чтобы вытеснять воздух и влагу перед фронтом расплава
— Дайте достаточное время остывания перед началом отслаивания
— При прилипании проверьте, не превышает ли ваш температурный профиль 240°C, что может вызвать деградацию поверхности FEP
Примечание по соответствию: BH-MT-FEP-PL поставляется только как технологическая вспомогательная принадлежность. Любая сертификационная документация (например, безопасность материала, обращение) может быть предоставлена по запросу для вашей внутренней оценки. Этот продукт не предназначен для имплантации или постоянного включения в медицинские изделия.
Q2: Какое соотношение усадки следует выбрать для формования баллонов и ламинации катетеров?
A2: Выбор соотношения зависит от геометрии сборки и требований к сжатию:
| Применение | Рекомендуемое соотношение | Обоснование |
| Соединение горловины баллона | 1.3:1 – 1.6:1 |
Контролируемое давление в деликатных зонах перехода |
| Ламинация вала (оплётка/спираль) | 1.6:1 – 2.0:1 |
Более высокое сжатие для проникновения куртки в армирующий слой |
| Конические или ступенчатые валы | 2.0:1 | Учитывает изменение диаметра по длине |
Важно: Более высокие соотношения создают больше радиальной силы. Чрезмерное сжатие может вызвать деформацию просвета или деформацию оплётки. Проверяйте на вашем конкретном мандреле и суммарном допуске лайнера.
Q3: Как избежать царапин или повреждений мягких курток Pebax/TPU при снятии FEP термоусадочной трубки?
A3: Традиционное срезание лезвиями рискует повредить поверхность. Отслаиваемый FEP BH-MT-FEP-PL исключает контакт с лезвием:
— Сделайте один продольный разрез у проксимального конца
— Отслаивайте продольно вдоль оси катетера
— Контролируемое распространение отслаивания снижает радиальные и поперечные напряжения на тонкостенных валах, баллонах и многослойных ламинатах
Это особенно важно для Pebax с низким дюрометром (25D–40D) и эластичных курток TPU, где дефекты поверхности влияют на характеристики изделия.
Q4: Моя FEP термоусадочная трубка восстанавливается неравномерно, вызывая пустоты и непоследовательное соединение. Какие контроли процесса помогают?
A4: Неравномерное восстановление происходит из-за температурных градиентов или захваченного воздуха:
— Предварительно сушите гигроскопичные материалы: Pebax и нейлон поглощают влагу; сушите при 60–80°C в течение 4–8 часов перед рефлоу
— Направленный нагрев: Перемещайте источник тепла от проксимального к дистальному концу, чтобы вытеснять воздух перед восстановлением
— Посадка мандрела: Убедитесь, что наружный диаметр мандрела соответствует внутреннему диаметру лайнера в пределах 0.0005″, чтобы предотвратить коробление
— Соотношение усадки: Не переусаживайте; чрезмерный зазор захватывает воздух. Выбирайте расширенный внутренний диаметр всего на 15–20% больше максимального наружного диаметра сборки
BH-MT-FEP-PL обеспечивает постоянную толщину стенки и концентричность для поддержания равномерного радиального сжатия.
Q5: Какой метод и температура охлаждения должны использоваться после рефлоу с FEP термоусадочной трубкой?
A5: Скорость охлаждения влияет на остаточные напряжения и размерную стабильность:
— Первоначальное охлаждение: Дайте сборке остыть ниже 100°C на воздухе перед закалкой в воде
— Водяная ванна: Используйте деионизированную воду комнатной температуры (20–25°C); избегайте ледяной воды, которая может зафиксировать напряжения и вызвать расслоение в многослойных конструкциях
— Контролируемое охлаждение: Для критических сборок используйте постепенное охлаждение на воздухе до комнатной температуры в течение 2–5 минут
Быстрая закалка от >200°C может создать тепловой шок и межслойные напряжения, особенно с разнородными материалами (лайнер PTFE + куртка Pebax + металлическая оплётка).
Q6: Как проверить полную консолидацию куртки и качество соединения во время рефлоу, когда я не вижу внутрь FEP?
A6: BH-MT-FEP-PL обеспечивает высокую оптическую прозрачность для визуального мониторинга:
— Наблюдайте за течением куртки, образованием пузырей и положением маркерной полосы в реальном времени во время нагрева
— Ищите равномерный внешний вид без морщин или «рыбьих глаз»
— После рефлоу: Проводите разрушающие испытания на отслаивание образцов для проверки прочности соединения между лайнером, оплёткой и курткой
Q7: Почему следует выбрать отслаиваемый FEP вместо стандартной неотслаиваемой термоусадочной трубки?
A7: Стандартная термоусадочная трубка требует ручного срезания механическими лезвиями, что рискует задеть или поцарапать нижележащий вал катетера, вызывая высокий процент брака. Отслаиваемый FEP имеет спроектированное линейное молекулярное выравнивание, позволяющее операторам надрезать конец и чисто оторвать его одной полосой. Это устраняет повреждения сборки, ускоряет производственный выход и снижает затраты на производственный брак.
Q8: Можно ли адаптировать этот продукт под размеры микрокатетеров?
A8: Да. Мы предлагаем полностью настраиваемые расширенные внутренние диаметры (ID), восстановленные толщины стенки, индивидуальные цвета и предварительно нарезанные длины, адаптированные к вашим точным допускам сборки катетера и требованиям процесса.
— При необходимости используйте ультразвуковой или рентгеновский контроль для неразрушающей внутренней оценки