FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
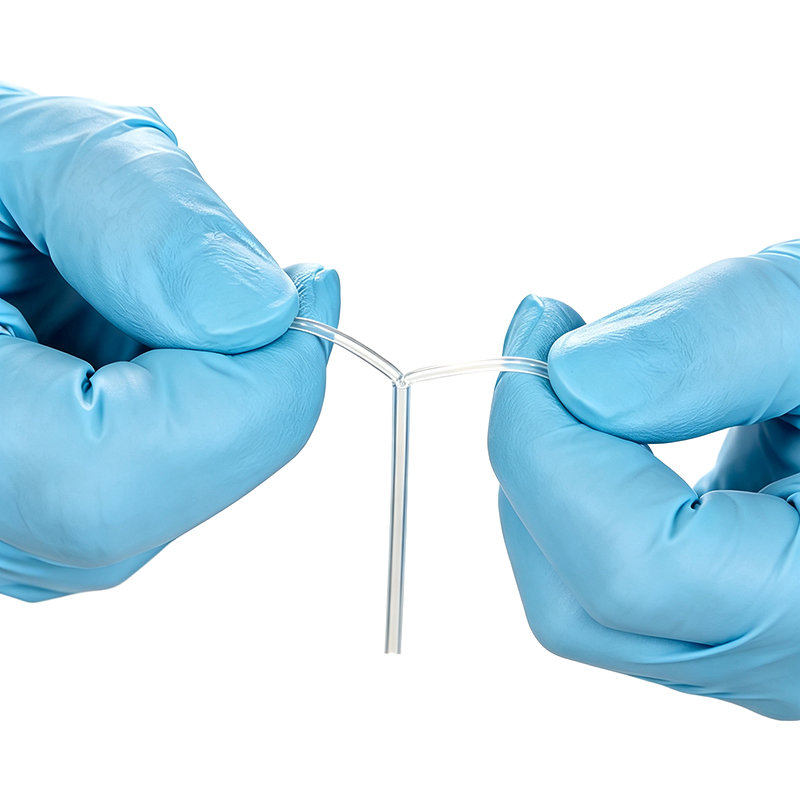
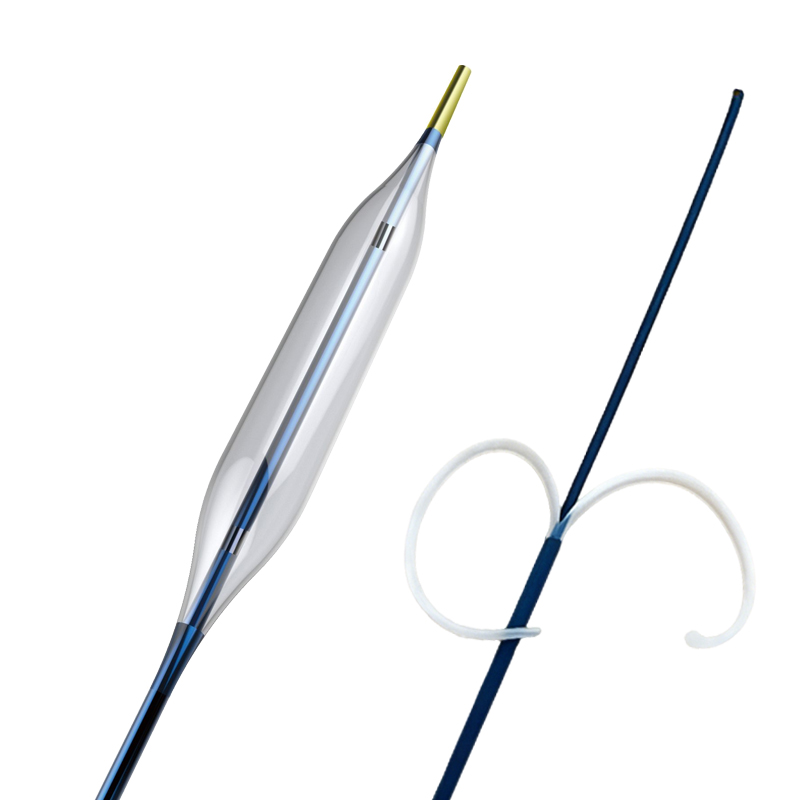
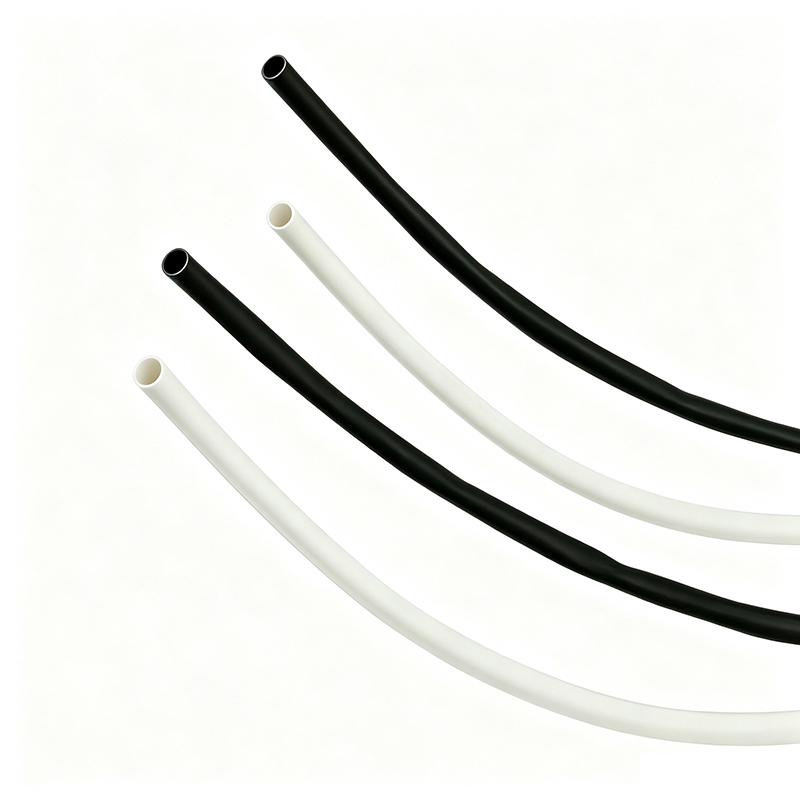
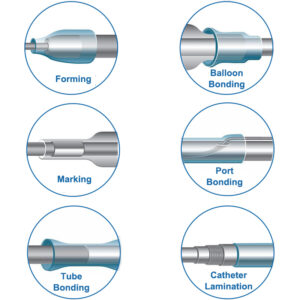
BH-MT-FEP-PL besteht aus einem fluorierten Polymer in medizinischer Qualität. Nach dem Schrumpfen lässt es sich schnell und vollständig von der äußeren Schicht des Katheters abziehen, ohne dass Schneidwerkzeuge erforderlich sind und ohne zu kleben. Dies verbessert die Produktionseffizienz erheblich und verhindert Produktverluste und Abfall durch unsachgemäßes Schneiden. Es eignet sich für die Herstellung verschiedener medizinischer Mehrschichtkatheter sowie für den rheologischen Schweißprozess von Ballons und Verbindungsstellen usw.
Schrumpfverhältnis: 1,3:1/1,6:1 oder höher
Hohe Transparenz, gute Sicht auf die Schweißbedingungen
Hervorragende lineare Zugfestigkeit
Hervorragende axiale Reißausbreitung
Geeignet für die Sterilisation mit Gammastrahlen und ETO
Verpackung in Doppelbeuteln
Betriebstemperatur: -55 °C bis 200 °C
Mindestschrumpftemperatur: 190 °C
Temperatur für vollständige Rückstellung: 260 °C
ISO10993-konform, USP Klasse VI, schwermetallfrei
|
Modell |
Erweiterte ID (Min.) |
Vollständig rückgesetzte ID (Max.) |
Vollständig rückgesetzte Wandstärke |
Standardlänge |
||||||
|
1.3:1 |
1.6:1 |
|||||||||
|
Zoll |
mm |
Zoll |
mm |
Zoll |
mm |
Zoll |
mm |
Zoll |
mm |
|
|
BH-MT-FEP-PL-0.64 |
0.0252 |
0.64 |
0.0194 |
0.49 |
0.0157 |
0.40 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.80 |
0.0315 |
0.80 |
0.0244 |
0.62 |
0.0197 |
0.50 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.96 |
0.0378 |
0.96 |
0.030 |
0.74 |
0.0236 |
0.60 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.12 |
0.0441 |
1.12 |
0.0339 |
0.86 |
0.0276 |
0.70 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.28 |
0.0504 |
1.28 |
0.0387 |
0.98 |
0.0315 |
0.80 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.44 |
0.0567 |
1.44 |
0.0436 |
1.10 |
0.0354 |
0.90 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.60 |
0.0630 |
1.60 |
0.0484 |
1.23 |
0.0394 |
1.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.00 |
0.0787 |
2.00 |
0.0606 |
1.54 |
0.0492 |
1.25 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.40 |
0.0945 |
2.40 |
0.0728 |
1.85 |
0.0590 |
1.50 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-3.20 |
0.1260 |
3.20 |
0.0969 |
2.46 |
0.0787 |
2.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-4.80 |
0.1890 |
4.80 |
0.1452 |
3.69 |
0.1181 |
3.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-6.40 |
0.2520 |
6.40 |
0.1937 |
4.92 |
0.1574 |
4.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
Maßgeschneiderte Abmessungen und Schrumpfraten für Ihre speziellen Anwendungen auf Anfrage.
Querverweis:
Junkosha FEP-PHST und Zeus FluoroPEELZ™
Anwendungen:
|
Eigenschaft |
Prüfverfahren |
Typische Daten |
|
Längenänderung |
ASTM D2671 |
±10 % |
|
Zugfestigkeit |
ASTM D2671 |
≥10,3 MPa |
|
Bruchdehnung |
ASTM D2671 |
≥200 % |
|
Wärmebeständigkeit |
260 °C/4 Std. |
Keine Rissbildung und kein Ausbleichen |
Q1: Wie verhindere ich, dass FEP-Schrumpfschläuche während des Reflows Rückstände hinterlassen oder an Pebax-Mänteln haften?
A1: Rückstände treten typischerweise auf, wenn FEP bei übermäßigen Temperaturen oder Haltezeiten degradiert. BH-MT-FEP-PL ist für sauberes Abziehen nach dem Reflow ausgelegt. Wichtige Praktiken:
– Halten Sie die Reflow-Temperatur für Pebax-Mäntel (35D–72D) bei 200–220°C
– Verwenden Sie gerichtete Erwärmung (proximal nach distal), um Luft und Feuchtigkeit vor der Schmelzfront zu schieben
– Lassen Sie vor dem Abziehen ausreichende Abkühlzeit zu
– Falls Haften auftritt, überprüfen Sie, ob Ihr Temperaturprofil 240°C nicht überschreitet, da dies zur FEP-Oberflächendegradation führen kann
Compliance-Hinweis: BH-MT-FEP-PL wird nur als Prozesshilfsmittel geliefert. Zertifizierungsdokumentationen (z. B. Material-Sicherheit, Handhabung) können auf Anfrage für Ihre interne Bewertung bereitgestellt werden. Dieses Produkt ist nicht für die Implantation oder permanente Einbindung in Medizinprodukte bestimmt.
Q2: Welchen Schrumpfratio soll ich für die Ballonformung und Katheterlaminierung wählen?
A2: Die Ratio-Auswahl hängt von Ihrer Baugruppengeometrie und den Kompressionsanforderungen ab:
| Anwendung | Empfohlene Ratio | Begründung |
| Ballonhalsbonding | 1.3:1 – 1.6:1 | Kontrollierter Druck an empfindlichen Übergangszonen |
| Schaftlaminierung (Braid/Spule) | 1.6:1 – 2.0:1 | Höhere Kompression, um den Mantel in die Verstärkung zu treiben |
| Konische oder gestufte Schäfte | 2.0:1 | Ermöglicht Durchmesservariationen über die Länge |
Kritisch: Höhere Ratios erzeugen mehr Radialkraft. Übermäßige Kompression kann zu Lumendeformation oder Braid-Verformung führen. Validieren Sie mit Ihrem spezifischen Mandrel und dem Toleranzaufbau des Liners.
Q3: Wie kann ich Kratzer oder Beschädigungen an weichen Pebax/TPU-Mänteln beim Entfernen von FEP-Schrumpfschläuchen vermeiden?
A3: Traditionelles Skiving mit Klingen birgt das Risiko von Oberflächenbeschädigungen. BH-MT-FEP-PL abziehbares FEP eliminiert den Klingenkontakt:
– Machen Sie einen einzigen axialen Schlitz am proximalen Ende
– Ziehen Sie längs entlang der Katheterachse ab
– Die kontrollierte Abzugsfortpflanzung reduziert radiale und transversale Spannungen an dünnwandigen Schäften, Ballons und mehrlagigen Laminaten
Dies ist besonders kritisch für niedrige Durometer-Pebax (25D–40D) und kompatible TPU-Mäntel, bei denen Oberflächenfehler die Geräteleistung beeinträchtigen.
Q4: Mein FEP-Schrumpfschlauch erholt sich ungleichmäßig, was zu Hohlräumen und inkonsistenter Bindung führt. Welche Prozesskontrollen helfen?
A4: Ungleichmäßige Erholung resultiert aus Temperaturgradienten oder eingeschlossener Luft:
– Trocknen Sie hygroskopische Materialien vor: Pebax und Nylon absorbieren Feuchtigkeit; bei 60–80°C für 4–8 Stunden vor dem Reflow backen
– Gerichtete Erwärmung: Bewegen Sie die Wärmequelle proximal→distal, um Luft vor der Erholung herauszudrücken
– Mandrel-Passung: Stellen Sie sicher, dass der Mandrel-Außendurchmesser innerhalb von 0.0005″ zum Liner-Innendurchmesser passt, um Knicken zu verhindern
– Schrumpfratio: Nicht überdimensionieren; übermäßiger Spalt fängt Luft ein. Wählen Sie die erweiterte ID nur 15–20% größer als der maximale Baugruppen-Außendurchmesser
BH-MT-FEP-PL bietet konsistente Wandstärke und Konzentrizität zur Unterstützung einer gleichmäßigen radialen Kompression.
Q5: Welche Abkühlmethode und -temperatur sollte ich nach dem Reflow mit FEP-Schrumpfschläuchen verwenden?
A5: Die Abkühlrate beeinflusst Eigenspannungen und dimensionsstabilität:
– Erstabkühlung: Baugruppe in ruhender Luft auf unter 100°C abkühlen lassen, bevor Wasserabschreckung
– Wasserbad: Raumtemperatur (20–25°C) deionisiertes Wasser verwenden; Eiswasser vermeiden, da es Spannungen einfrieren und Delamination in mehrlagigen Konstruktionen verursachen kann
– Kontrollierte Abkühlung: Für kritische Baugruppen allmähliche Luftabkühlung auf Raumtemperatur über 2–5 Minuten
Schnelles Abschrecken von >200°C kann thermischen Schock und Schichtspannungen erzeugen, besonders bei unähnlichen Materialien (PTFE-Liner + Pebax-Mantel + Metallbraid).
Q6: Wie überprüfe ich die vollständige Mantelkonsolidierung und Bindungsqualität während des Reflows, wenn ich nicht ins FEP hineinsehen kann?
A6: BH-MT-FEP-PL bietet hohe optische Klarheit für visuelle Überwachung:
– Beobachten Sie Mantelfluss, Blasenbildung und Markerbandposition in Echtzeit während der Erwärmung
– Achten Sie auf gleichmäßiges Oberflächenbild ohne Falten oder „Fischaugen“
– Nach dem Reflow: Zerstörende Peel-Tests an Musterbauteilen durchführen, um die Bindungsfestigkeit zwischen Liner, Braid und Mantel zu verifizieren
Q7: Warum abziehbares FEP gegenüber standardmäßigen nicht-abziehbaren Schrumpfschläuchen wählen?
A7: Standard-Schrumpfschläuche erfordern manuelles Skiving mit mechanischen Klingen, was das Risiko von Kerben oder Kratzern am zugrundeliegenden Katheterschaft birgt und hohe Ausschussraten verursacht. Abziehbares FEP verfügt über eine konstruierte lineare molekulare Ausrichtung, die es Bedienern ermöglicht, das Ende anzukerben und es sauber in einem einzigen Streifen abzureißen. Dies eliminiert Montagebeschädigungen, beschleunigt den Produktionsdurchsatz und senkt die Fertigungsausschusskosten.
Q8: Kann dieses Produkt für Mikrokatheterdimensionen angepasst werden?
A8: Ja. Wir bieten vollständig anpassbare erweiterte Innendurchmesser (ID), rückgesetzte Wandstärken, individuelle Farben und vorgeschnittene Längen, die auf Ihre genauen Katheterbaugruppentoleranzen und Prozessanforderungen zugeschnitten sind.
– Verwenden Sie Ultraschall- oder Röntgenprüfung für zerstörungsfreie interne Bewertung falls erforderlich