Consejos para el uso del tubo termorretráctil de pared ultradelgada BH-MT-PET-CB
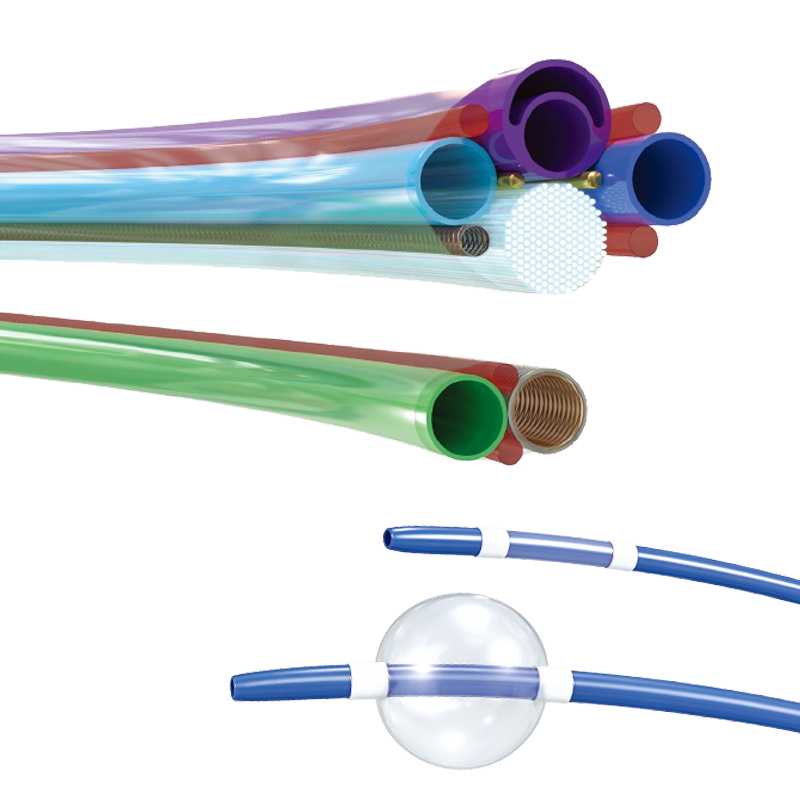
BH-MT-PET-CB Tubo termorretráctil PET de pared ultrafina grado médico, evita la formación de arrugas
P1: ¿Cómo elijo el tamaño adecuado que coincida con mi pieza?
R1:El ajuste ceñido es el mejor: una holgura del 15% o menos. El tamaño del tubo de PET no debe superar el 15% del diámetro máximo de la pieza.
P2: ¿Cuál es la temperatura de contracción?
R2:Aproximadamente de 70 °C a 190 °C. La temperatura de contracción recomendada para la mayoría de las aplicaciones es de 150 °C.
P3: ¿Cómo controlo la contracción?
R3:Cuando la contracción no está controlada, el tubo termorretráctil BH-MT-PET-CB se contrae simultáneamente en dirección radial y axial. En la mayoría de los casos, el rendimiento general óptimo se logra con una contracción mínima (menos del 15%–20%), a menos que se utilice el proceso de estirado del tubo descrito a continuación o se restrinja la contracción axial. Durante el calentamiento, puede restringir la contracción axial fijando los extremos del tubo termorretráctil para evitar que se contraiga en longitud. De este modo, la relación de contracción radial puede alcanzar hasta el 50% o más, según la temperatura.
P4: ¿Cómo logro una alta contracción radial (estirado del tubo)?
R4:Utilice el proceso de estirado del tubo para lograr una relación de contracción radial muy alta (hasta el 50% o más). Basta con aplicar tensión axial y estirar el tubo termorretráctil mientras se calienta. A temperaturas inferiores a 100 °C, el diámetro puede reducirse más de un 50%; a temperaturas más altas de hasta aproximadamente 190 °C, el diámetro se reduce aún más.
P5: ¿Cómo evito las arrugas durante el termorretractado?
Causa de las arrugas: contracción no controlada — cuando el material de PET se somete a un proceso de termorretracción sin restricciones, las dimensiones radiales y axiales disminuyen simultáneamente, lo que provoca arrugas en la superficie. Procedimiento recomendado: Paso 1: Coloque el tubo termorretráctil sobre el componente objetivo y mantenga la tensión en los extremos de ambos lados durante todo el proceso de calentamiento para limitar las arrugas. Paso 2: Comience el calentamiento en el punto medio con un movimiento de rotación, extendiendo gradualmente el calor hacia ambos extremos longitudinales, manteniendo una rotación constante del material. Nota: Para aumentar la relación de contracción radial, se puede aplicar una tensión longitudinal controlada durante la fase de calentamiento, logrando así una mayor contracción.

Descargar: Tips-of-using-ultra-thin-wall-heat-shrink-tubing-.pdf