超薄医疗级PET热缩管BH-MT-PET-CB的使用建议
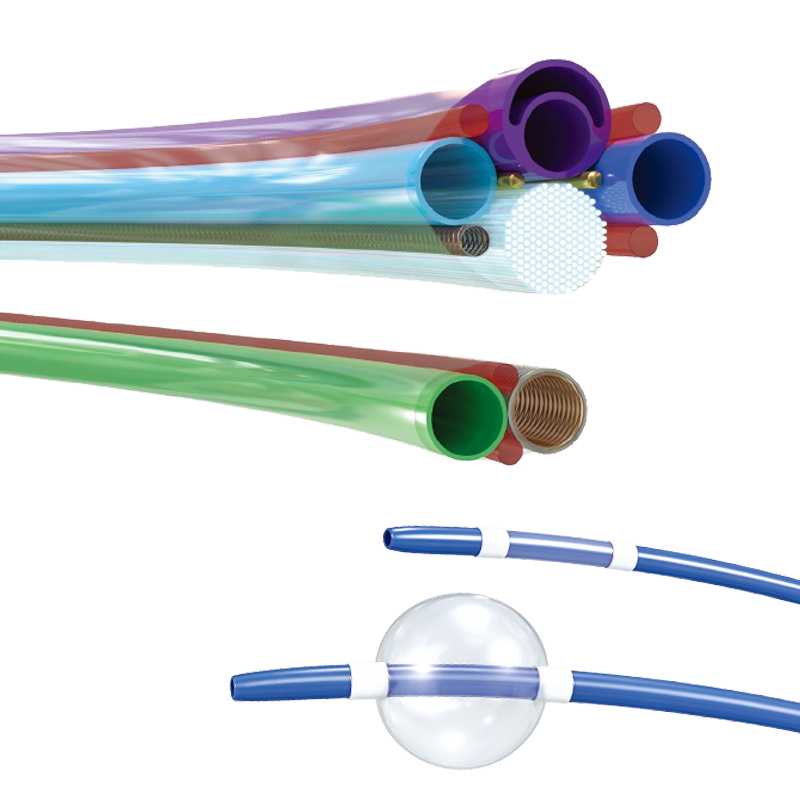
BH-MT-PET-CB 医疗级超薄 PET 热缩管,防止起皱
Q1:如何选择与您的零件相匹配的合适尺寸?
A1:紧密配合是最好的:间隙控制在 15% 或更小。即 PET 热缩管的尺寸不应超过零件最大直径的 15%。
Q2:收缩温度是多少?
A2:约 70°C 至 190°C。大多数应用推荐的收缩温度为 150°C。
Q3:如何控制收缩?
A3:不受控制的收缩会使 BH-MT-PET-CB 热缩管在径向和轴向同时收缩。在大多数情况下,最佳的整体性能伴随最小收缩(小于 15%–20%),除非采用下述 “管材拉拔” 工艺,或对轴向收缩加以限制。
在加热过程中,可以通过固定热缩管两端来限制轴向收缩,防止其长度方向收缩。这样操作可使径向收缩率高达 50% 或更多,具体取决于温度。
Q4:如何实现高径向收缩(管材拉拔)?
A4:使用管材拉拔工艺可实现非常高的径向收缩率(高达 50% 或更多)。操作要点:施加轴向张力,在加热热缩管的同时进行拉伸。在 100°C 以下温度,直径可减小 50% 以上;在高达约 190°C 的较高温度下,直径会进一步减小。
Q5:如何避免热缩过程中的起皱问题?
A5:起皱原因:收缩失控 — 当 PET 材料经历不受限制的热收缩过程时,径向和轴向尺寸同时减小,导致表面起皱。
推荐操作:
- 步骤 1:将热缩套管放置在目标组件上,并在整个加热过程中保持两端尾部的张力,以限制皱纹的产生。
- 步骤 2:以旋转运动从中点开始加热,逐渐向长度方向两端延伸加热,同时保持材料旋转的一致性。
提示:为提高径向收缩率,可在加热阶段实施受控的纵向张力,从而获得更大的收缩率。

文档下载:超薄医疗级PET热缩管使用建议