Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
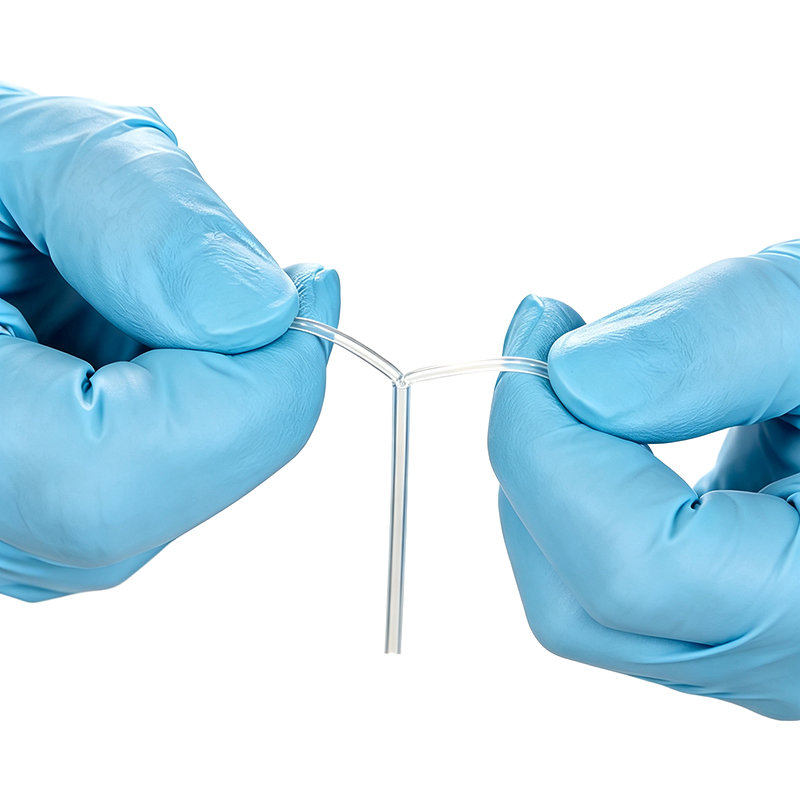
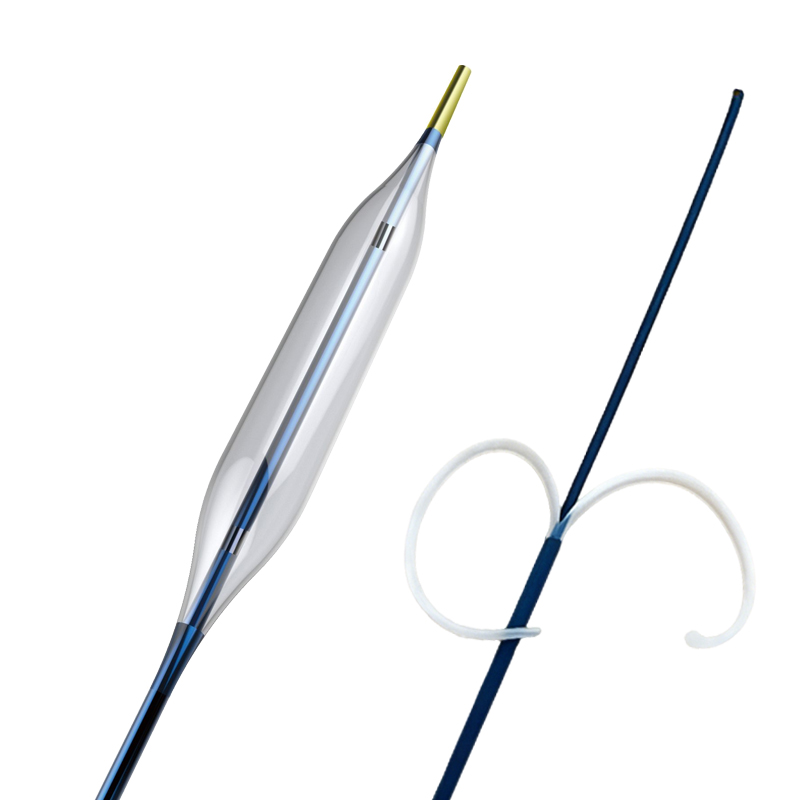
El BH-MT-FEP-PL está fabricado con un polímero fluorado de grado médico. Tras el termorretracto, se puede despegar rápida y completamente de la capa exterior del catéter sin necesidad de utilizar herramientas de corte y sin que se pegue. Esto mejora considerablemente la eficiencia de la producción y evita la pérdida de producto y los residuos debidos a un corte inadecuado. Es adecuado para la fabricación de diversos catéteres médicos multicapa y para el proceso reológico de soldadura de globos y uniones, entre otros.
Relación de contracción: 1,3:1/1,6:1 o superior
Alta transparencia, lo que facilita la observación de las condiciones de soldadura
Excelente resistencia a la tracción lineal
Excelente propagación axial del desgarro
Compatibilidad con la esterilización por rayos gamma y con ETO
Embalaje en doble bolsa
Temperatura de funcionamiento: -55 ℃ a 200 ℃
Temperatura mínima de contracción: 190 ℃
Temperatura de recuperación total: 260 ℃
Cumple ISO10993, USP Clase VI, sin metales pesados
|
Modelo |
ID expandido (Mín.) |
ID completamente recuperado (Máx.) |
Espesor de pared completamente recuperado |
Longitud estándar |
||||||
|
1.3:1 |
1.6:1 |
|||||||||
|
Pulgada |
mm |
Pulgada |
mm |
Pulgada |
mm |
Pulgada |
mm |
Pulgada |
mm |
|
|
BH-MT-FEP-PL-0.64 |
0.0252 |
0.64 |
0.0194 |
0.49 |
0.0157 |
0.40 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.80 |
0.0315 |
0.80 |
0.0244 |
0.62 |
0.0197 |
0.50 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.96 |
0.0378 |
0.96 |
0.030 |
0.74 |
0.0236 |
0.60 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.12 |
0.0441 |
1.12 |
0.0339 |
0.86 |
0.0276 |
0.70 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.28 |
0.0504 |
1.28 |
0.0387 |
0.98 |
0.0315 |
0.80 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.44 |
0.0567 |
1.44 |
0.0436 |
1.10 |
0.0354 |
0.90 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.60 |
0.0630 |
1.60 |
0.0484 |
1.23 |
0.0394 |
1.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.00 |
0.0787 |
2.00 |
0.0606 |
1.54 |
0.0492 |
1.25 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.40 |
0.0945 |
2.40 |
0.0728 |
1.85 |
0.0590 |
1.50 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-3.20 |
0.1260 |
3.20 |
0.0969 |
2.46 |
0.0787 |
2.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-4.80 |
0.1890 |
4.80 |
0.1452 |
3.69 |
0.1181 |
3.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-6.40 |
0.2520 |
6.40 |
0.1937 |
4.92 |
0.1574 |
4.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
Dimensiones personalizadas y relación de contracción para sus aplicaciones especiales bajo petición.
Referencia cruzada:
Junkosha FEP-PHST y Zeus FluoroPEELZ™
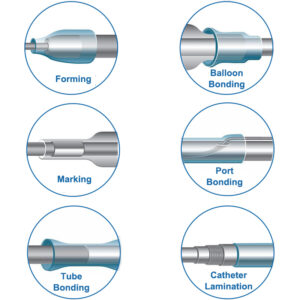
Aplicaciones:
|
Propiedad |
Método de ensayo |
Datos típicos |
|
Variación longitudinal |
ASTM D2671 |
±10 % |
|
Resistencia a la tracción |
ASTM D2671 |
≥10,3 MPa |
|
Alargamiento a la rotura |
ASTM D2671 |
≥200 % |
|
Resistencia al calor |
260 °C/4 h |
Sin agrietamiento ni decoloración |
Q1: ¿Cómo evito que el termorretráctil FEP deje residuos o se adhiera a las cubiertas de Pebax durante el reflujo?
A1: Los residuos ocurren típicamente cuando el FEP se degrada a temperaturas excesivas o con tiempos de permanencia prolongados. BH-MT-FEP-PL está diseñado para un pelado limpio después del reflujo. Prácticas clave:
– Mantener la temperatura de reflujo entre 200–220°C para cubiertas de Pebax (35D–72D)
– Utilizar calentamiento direccional (de proximal a distal) para empujar el aire y la humedad por delante del frente de fusión
– Permitir un tiempo de enfriamiento suficiente antes de iniciar el pelado
– Si ocurre adherencia, verifique que su perfil térmico no exceda los 240°C, lo cual puede causar degradación superficial del FEP
Nota de cumplimiento: BH-MT-FEP-PL se suministra únicamente como ayuda de proceso. Cualquier documentación de certificación (por ejemplo, seguridad del material, manipulación) puede proporcionarse a petición para su evaluación interna. Este producto no está destinado a la implantación o incorporación permanente en dispositivos médicos.
Q2: ¿Qué relación de contracción debo seleccionar para la formación de balones y la laminación de catéteres?
A2: La selección de la relación depende de la geometría de su conjunto y los requisitos de compresión:
| Aplicación | Relación recomendada | Justificación |
| Unión de cuello de balón | 1.3:1 – 1.6:1 | Presión controlada en zonas de transición delicadas |
| Laminación de eje (trenzado/bobina) | 1.6:1 – 2.0:1 |
Mayor compresión para impulsar el flujo de la cubierta hacia el refuerzo |
| Ejes cónicos o escalonados | 2.0:1 |
Acomoda la variación de diámetro a lo largo de la longitud |
Crítico: Las relaciones más altas generan más fuerza radial. La compresión excesiva puede causar distorsión del lumen o deformación del trenzado. Valide con su mandril específico y la acumulación de tolerancias del revestimiento.
Q3: ¿Cómo puedo evitar rayar o dañar las cubiertas blandas de Pebax/TPU al retirar el termorretráctil FEP?
A3: El desbastado tradicional con cuchillas conlleva riesgo de daño superficial. El FEP pelable BH-MT-FEP-PL elimina el contacto con cuchillas:
– Hacer una sola ranura axial en el extremo proximal
– Pelar longitudinalmente a lo largo del eje del catéter
– La propagación controlada del pelado reduce el estrés radial y transversal en ejes de pared delgada, balones y laminaciones multicapa
Esto es especialmente crítico para Pebax de baja dureza (25D–40D) y cubiertas de TPU flexibles donde las imperfecciones superficiales afectan el rendimiento del dispositivo.
Q4: Mi termorretráctil FEP se recupera de manera desigual, causando vacíos y unión inconsistente. ¿Qué controles de proceso ayudan?
A4: La recuperación desigual se origina por gradientes térmicos o aire atrapado:
– Pre-secar materiales higroscópicos: Pebax y Nylon absorben humedad; hornear a 60–80°C durante 4–8 horas antes del reflujo
– Calentamiento direccional: Mover la fuente de calor de proximal→distal para empujar el aire hacia afuera por delante de la recuperación
– Ajuste del mandril: Asegurar que el OD del mandril coincida con el ID del revestimiento dentro de 0.0005″ para prevenir pandeo
– Relación de contracción: No sobredimensionar; el espacio excesivo atrapa aire. Seleccionar el ID expandido solo 15–20% mayor que el OD máximo del conjunto
BH-MT-FEP-PL proporciona espesor de pared consistente y concentricidad para soportar compresión radial uniforme.
Q5: ¿Qué método y temperatura de enfriamiento debo usar después del reflujo con termorretráctil FEP?
A5: La velocidad de enfriamiento afecta el estrés residual y la estabilidad dimensional:
– Enfriamiento inicial: Permitir que el conjunto se enfríe por debajo de 100°C en aire quieto antes del choque térmico con agua
– Baño de agua: Usar agua desionizada a temperatura ambiente (20–25°C); evitar agua con hielo que puede bloquear el estrés y causar delaminación en construcciones multicapa
– Enfriamiento controlado: Para construcciones críticas, usar enfriamiento gradual con aire a temperatura ambiente durante 2–5 minutos
El choque térmico rápido desde >200°C puede crear choque térmico y estrés entre capas, particularmente con materiales disimilares (revestimiento de PTFE + cubierta de Pebax + trenzado metálico).
Q6: ¿Cómo verifico la consolidación completa de la cubierta y la calidad de unión durante el reflujo cuando no puedo ver dentro del FEP?
A6: BH-MT-FEP-PL ofrece alta claridad óptica para monitoreo visual:
– Observar el flujo de la cubierta, formación de burbujas y posición de la banda marcadora en tiempo real durante el calentamiento
– Buscar apariencia superficial uniforme sin arrugas ni «ojos de pez»
– Post-reflujo: Realizar prueba de pelado destructivo en unidades de muestra para verificar la resistencia de unión entre revestimiento, trenzado y cubierta
Q7: ¿Por qué elegir FEP pelable sobre tubo termorretráctil estándar no pelable?
A7: El termorretráctil estándar requiere desbastado manual con cuchillas mecánicas, lo cual arriesga muescas o rayones en el eje subyacente del catéter, causando altas tasas de desperdicio. El FEP pelable presenta alineación molecular lineal diseñada, permitiendo a los operadores hacer una muesca en el extremo y arrancarlo limpiamente en una sola tira. Esto elimina daños de ensamblaje, acelera el rendimiento de producción y reduce los costos de desperdicio de fabricación.
Q8: ¿Puede este producto personalizarse para dimensiones de microcatéteres?
A8: Sí. Ofrecemos diámetros internos expandidos (ID) completamente personalizables, espesores de pared recuperados, colores personalizados y longitudes precortadas adaptadas a sus tolerancias exactas de ensamblaje de catéter y requisitos de proceso.
– Use inspección ultrasónica o de rayos X para evaluación interna no destructiva si es necesario