Fundada en 2010, FLYPOWER es una empresa de alta tecnología especializada en la investigación, el desarrollo, la producción y la venta de materiales poliméricos. Apoyándose en sus fortalezas tecnológicas clave y comenzando con los materiales termorretráctiles, la compañía estableció su División Médica en 2018, ampliando su negocio y su cartera de productos hacia el ámbito de los dispositivos médicos y los catéteres, con la misión de convertirse en un proveedor líder mundial de materiales para dispositivos médicos de intervención.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
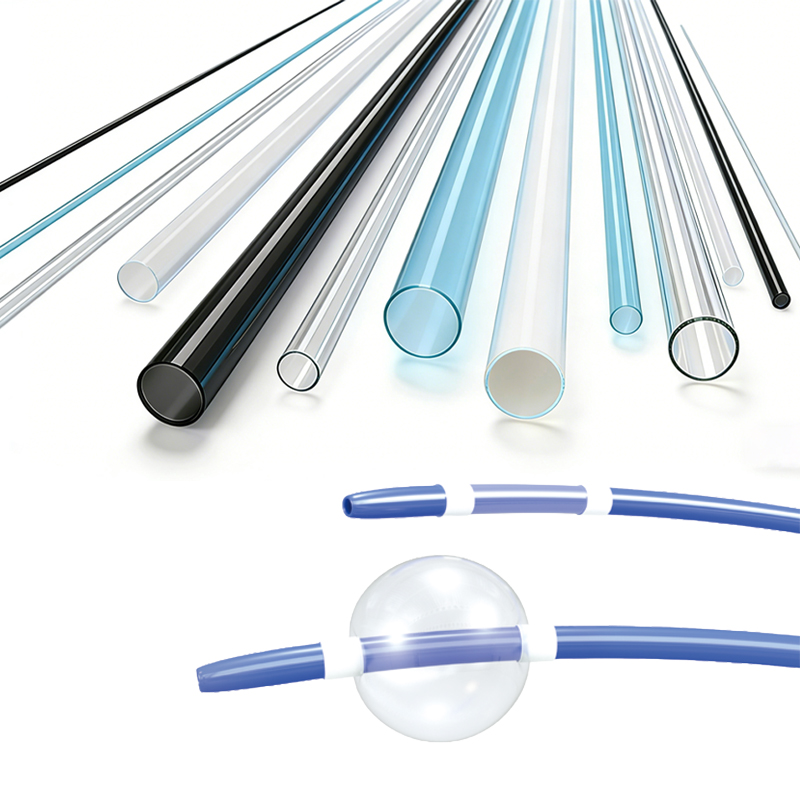
El tubo termorretráctil de PTFE de pared ultrafina de grado médico BH-MT-PTFE-UTW está fabricado con politetrafluoroetileno (PTFE). Se utiliza ampliamente para recubrimientos, aislamiento y modificaciones de alisado en dispositivos de precisión mínimamente invasivos, tales como microcatéteres, sistemas de liberación con balón, fundas para alambres guía intervencionistas, electrodos de ablación electroquirúrgicos y alambres de control endoscópicos.
Relación de contracción: 1,7:1
Diseño de pared ultrafina, que prácticamente no añade volumen al perfil del dispositivo tras la contracción térmica
bajo coeficiente de fricción
excelente resistencia a la corrosión provocada por soluciones farmacéuticas
resistencia a altas temperaturas
Compatibilidad con la esterilización a alta presión, con ETO, con vapor y con calor seco
Temperatura de funcionamiento: -65 ℃ a 260 ℃
Temperatura mínima para la recuperación total: 350 ℃
Cumple con la norma ISO 10993 y la Clase VI de la USP
|
Modelo |
Diámetro interior mínimo suministrado |
Diámetro interior tras contracción completa (Mín.) |
Grosor de pared tras contracción completa (Valor normal) |
|||
|
In. |
mm |
In. |
mm |
In. |
mm |
|
|
BH‑MT‑PTFE‑1.7X‑UTW‑26 |
0,046 |
1,17 |
0,022 |
0,56 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑24 |
0,050 |
1,27 |
0,027 |
0,69 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑22 |
0,055 |
1,40 |
0,032 |
0,82 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑20 |
0,060 |
1,52 |
0,039 |
0,99 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑18 |
0,076 |
1,94 |
0,049 |
1,25 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑16 |
0,093 |
2,36 |
0,061 |
1,54 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑14 |
0,120 |
3,00 |
0,072 |
1,83 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑12 |
0,150 |
3,80 |
0,089 |
2,26 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑10 |
0,191 |
4,85 |
0,112 |
2,85 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑8 |
0,240 |
6,10 |
0,141 |
3,58 |
0,0025 |
0,064 |
Se admiten especificaciones personalizadas bajo petición del cliente. La tolerancia para la mayoría de tamaños se puede controlar dentro de ±0,025 mm (0,001”)
Referencia cruzada:
ZEUS: Sub‑Lite‑Wall™ Tubo termorretráctil de PTFE
|
Propiedad |
Requisito de especificación |
Método de ensayo |
Valor típico |
|
Resistencia a la tracción |
≥17,3 MPa |
ASTM D2671 |
≥22 MPa |
|
Alargamiento a la rotura |
≥200 % |
ASTM D2671 |
≥300 % |
|
Choque térmico |
Sin agrietamiento |
ASTM D2671 |
Sin agrietamiento |
|
Flexibilidad a baja temperatura |
Sin agrietamiento |
ASTM D2671 |
Sin agrietamiento |
|
Resistividad volumétrica |
≥1015Ω‧ cm |
ASTM D2671 |
≥1015Ω‧ cm |
|
Rigidez dieléctrica |
≥34 kV/mm |
ASTM D2671 |
34 kV/mm |
|
Corrosión del cobre |
Sin corrosión |
ASTM D2671 |
Sin corrosión |
Redactado para ingenieros de I+D y de procesos de microcatéteres, alambres guía y dispositivos electroquirúrgicos, socios OEM/ODM y equipos de abastecimiento. Estas preguntas frecuentes se centran en la selección de producto, prácticas de procesamiento de pared ultrafina, modos de fallo, esterilización, límites de cumplimiento normativo y aprovisionamiento. Todas las propiedades físicas, dimensiones, espesores de pared y valores de ensayo se publican en la hoja de datos del producto y no se repiten intencionadamente aquí; consulte la página del producto BH‑MT‑PTFE‑UTW para obtener las especificaciones completas. Sub‑Lite‑Wall™ es una marca registrada de Zeus Industrial Products, Inc.; somos un fabricante independiente y no estamos afiliados a Zeus ni contamos con su aval.
P1. ¿Qué debe verificarse antes de cualificar BH‑MT‑PTFE‑UTW como alternativa directa para Sub‑Lite‑Wall™?
R1. Cuatro puntos de comprobación.
(1) Coincidencia dimensional antes y después del contraído: el diámetro interior suministrado debe deslizarse sobre su alambre, mandril o eje con una holgura controlada; el diámetro interior y el espesor de pared después del contraído completo deben ajustarse a sus límites de diseño. En las fundas de pared ultrafina, la tolerancia del espesor de pared consume directamente el margen dimensional disponible, por lo que compare los intervalos de tolerancia de nuestra hoja de datos con su plano, no asuma tolerancias idénticas con productos de terceros.
(2) Confirme la versión necesaria: la hoja de datos incluye tanto la versión termorretráctil como la no retráctil; ambas no son intercambiables desde el punto de vista del procesamiento.
(3) Requisitos previos de procesamiento: el PTFE requiere temperaturas de recuperación mucho más elevadas que las fundas de poliolefina o PVDF (consulte la hoja de datos), por lo que compruebe su equipo de calefacción y la resistencia térmica de todos los componentes bajo la funda.
(4) Realice sus propias validaciones IQ/OQ/PQ antes de la liberación de serie; existen muestras de evaluación destinadas precisamente a estos trabajos de cualificación. Aviso de marca: Sub‑Lite‑Wall™ es una marca registrada de Zeus Industrial Products, Inc. Somos un fabricante independiente y no estamos afiliados a Zeus ni contamos con su aval; ningún aval de Zeus se aplica a nuestros productos.
P2. ¿Qué equipos de calefacción son adecuados para la recuperación térmica del PTFE de pared ultrafina y qué modos de fallo deben tenerse en cuenta?
R2. Utilice calor uniforme y regulado: hornos de convección forzada calibrados, túneles infrarrojos o estaciones de mandril calentado con control de lazo cerrado. Las pistolas de aire caliente comerciales o las llamas abiertas generan puntos calientes locales que la pared ultrafina no tolera. Modos de fallo frecuentes en fundas UTW de PTFE:
(1) Agujeros de alfiler: defecto crítico para este espesor de pared, normalmente originado por sobrecalentamiento local, partículas contaminantes o sobreestiramiento durante la manipulación; los agujeros de alfiler provocan posteriormente ruptura dieléctrica o desprendimiento del recubrimiento, por lo que añada una etapa de inspección de agujeros de alfiler / continuidad eléctrica;
(2) Burbujas o ampollas: el PTFE no es higroscópico, las burbujas suelen aparecer por aire atrapado en los extremos, desgasificación del sustrato o mandril o un calentamiento demasiado rápido;
(3) Blanqueamiento o marcas calcáreas: blanqueamiento por tensión originado por pliegues o curvas cerradas; en paredes ultrafinas no se trata de un simple defecto estético, sino de una señal de alerta grave;
(4) Aplastamiento o impresión de micro‑sustratos frágiles: la fuerza de contracción puede deformar alambres finos y tubos poliméricos delgados, por lo que realice ensayos con el conjunto real;
(5) Desplazamiento longitudinal del contraído: caliente de forma simétrica desde el centro hacia afuera y posicione la funda con margen suficiente para evitar extremos expuestos o fisuras.
P3. ¿Qué hay que saber sobre el contacto con PEBAX, PFA, FEP, metales y adhesivos médicos?
R3. Primero la temperatura: la temperatura de recuperación del PTFE supera el intervalo de fusión de PEBAX, nailon y PU. No realice el contraído de la funda directamente sobre estos revestimientos a menos que el conjunto esté soportado y la exposición térmica haya sido validada. Para procesos de reflujo de revestimientos de baja temperatura, elija una funda auxiliar de proceso de menor temperatura de nuestra gama. Sobre metales: núcleos de alambres guía, hipotubos, electrodos de ablación, alambres de control endoscópicos; el PTFE UTW es una solución clásica, aporta aislamiento y lubricidad con un aumento de perfil mínimo (consulte aplicaciones en la hoja de datos). Los componentes PFA/FEP soportan temperaturas elevadas, pero valide la pila exacta, ya que el proceso de recuperación alcanza el límite superior de su rango de servicio. En materia de adherencia: el PTFE es químicamente inerte y antiadherente; sin tratamientos superficiales como grabado con sodio o tratamiento de plasma, los adhesivos médicos, imprimadores o materiales de revestimiento exterior no generan uniones fiables. Si su diseño requiere adherencia sobre o a través de la funda, planifique explícitamente esta etapa o contáctenos para analizar alternativas.
P4. ¿Existen precauciones para productos químicos y desinfectantes y qué declaraciones de materiales están disponibles?
R4. El PTFE es uno de los polímeros con mayor resistencia química existente, prácticamente no se ve afectado por desinfectantes hospitalarios comunes, alcoholes y la mayoría de disolventes, y resiste la corrosión por soluciones farmacéuticas (consulte la hoja de datos). Si su dispositivo estará expuesto repetidamente a un agente específico, comparta la composición química y los ciclos de exposición y le ayudaremos a realizar la evaluación de compatibilidad. Documentación: suministramos declaraciones de composición e informes de ensayo de materiales ISO 10993 / USP Clase VI para respaldar sus declaraciones de materiales. Tenga en cuenta que los fluoropolímeros reciben una atención normativa creciente en algunas regiones. Si su equipo de acceso al mercado necesita declaraciones a nivel de sustancia (por ejemplo para el cribado EU MDR 10.4 o cuestionarios de clientes sobre PFAS), indíquelo en la solicitud de oferta para preparar la documentación adecuada desde el principio.
P5. ¿Qué métodos de esterilización son compatibles y qué cambios se pueden esperar con ciclos repetidos?
R5. La hoja de datos indica compatibilidad con esterilización por vapor a alta presión (autoclave), EtO y calor seco; esto supone una diferencia importante respecto a los grados de PTFE de pared estándar, donde la esterilización por vapor no siempre está cualificada. Dos notas prácticas.
(1) La irradiación gamma no figura como método cualificado para este grado; si su dispositivo se esteriliza por gamma, trátelo como punto de validación y solicite muestras para ensayos posteriores a la irradiación.
(2) Incluso con métodos cualificados, los ciclos repetidos deben validarse en la funda ya contraída del dispositivo real. En paredes ultrafinas compruebe la estabilidad dimensional y el estado superficial; cuando la funda actúe como aislante, verifique la integridad dieléctrica y la ausencia de agujeros de alfiler después del número previsto de ciclos, ya que la expansión térmica repetida contra un sustrato metálico puede provocar con el tiempo retracción de los extremos y fluencia en los puntos de curvatura.
P6. ¿Para qué aplicaciones es adecuado el PTFE de pared ultrafina y en cuáles no se recomienda?
R6. Aplicaciones adecuadas (consulte aplicaciones en la hoja de datos): recubrimiento, aislamiento y suavizado superficial de dispositivos mínimamente invasivos de precisión: microcatéteres, sistemas de suministro de balones, fundas de alambres guía intervencionistas, electrodos de ablación electroquirúrgica y alambres de control endoscópicos; donde se requiere un aumento de perfil casi nulo, baja fricción, resistencia a la corrosión, resistencia a altas temperaturas y aislamiento eléctrico. Usar con precaución o no recomendado: uniones sometidas a flexión dinámica continua. El PTFE es más rígido que el FEP/PFA; las paredes ultrafinas sufren fatiga y blanqueamiento por tensión más rápidamente con radios de curvatura pequeños repetidos. Contacto deslizante con alto desgaste: las fundas FEP o PFA suelen ofrecer mejor resistencia al desgaste. Cualquier aplicación que espere que la funda soporte cargas estructurales o de tracción: a este espesor de pared se trata de un recubrimiento, no de un componente estructural. También no se recomienda realizar el contraído directamente sobre revestimientos termoplásticos de bajo punto de fusión (consulte la pregunta de compatibilidad de sustratos). Si la fatiga por flexión o el desgaste son los factores dominantes de su diseño, comuníquenoslo antes de la congelación del diseño y analizaremos alternativas abiertamente.
P7. ¿La conformidad ISO 10993 / USP Clase VI o los valores dieléctricos publicados suponen la aprobación del dispositivo terminado?
R7. No; esta distinción es fundamental en auditorías. Solo suministramos tubos como componente. La conformidad a nivel de material según ISO 10993 / USP Clase VI sirve como documentación de apoyo, no sustituye ni equivale a la aprobación normativa del dispositivo médico terminado. La evaluación biológica del dispositivo final (ISO 10993‑1), validación de esterilización, validación de procesos (IQ/OQ/PQ) y análisis de riesgos (ISO 14971) son responsabilidad del fabricante del dispositivo. La misma lógica aplica para el ámbito eléctrico: las propiedades dieléctricas de la hoja de datos son valores de ensayo a nivel de material, no una certificación de seguridad eléctrica de su instrumento. En paredes ultrafinas esto es especialmente crítico: un único agujero de alfiler anula las propiedades dieléctricas del material. La comprobación de resistencia dieléctrica (hi‑pot), corriente de fuga, distancias de fuga y aire en el dispositivo terminado (cuando proceda, según la serie IEC 60601) debe ser realizada y documentada por usted en el conjunto final, incluyendo después de la esterilización y el envejecimiento. No asumimos prestaciones que superen los datos publicados en la hoja de datos.
P8. ¿Cómo deben almacenarse los tubos de pared ultrafina y el almacenamiento prolongado modifica sus propiedades?
R8. El PTFE presenta una excelente resistencia al envejecimiento: no contiene plastificantes migratorios, no absorbe humedad, es estable frente a radiación UV y oxidación; la hoja de datos no establece una vida útil fija. Los riesgos reales de almacenamiento para paredes ultrafinas son mecánicos, no químicos: mantenga las bobinas en su embalaje original, en lugar limpio, seco y alejado de fuentes de calor; protéjalas contra aplastamientos, pliegues y curvas agudas (las deformaciones previas al contraído generan marcas de blanqueamiento y provocan contraídos desiguales o agujeros de alfiler); minimice la manipulación y la exposición al polvo, ya que una partícula contaminante incrustada puede originar agujeros de alfiler; aplique el principio FIFO (primero en entrar, primero en salir). Para lotes almacenados durante mucho tiempo, realice una comprobación visual y de contraído rápido sobre una muestra antes de liberar el lote a producción e incluya las condiciones de almacenamiento en su plan de inspección de entrada.
P9. ¿Se admiten cortes a medida, punzonado, dimensiones personalizadas o tolerancias especiales?
R9. Se suministran cortes a longitud fija, que constituye la operación secundaria más habitual de este producto. Se admiten especificaciones personalizadas bajo petición, la mayoría de tamaños pueden mantenerse con tolerancias dimensionales ajustadas (consulte la hoja de datos). Indíquenos qué tolerancia es funcionalmente relevante (diámetro interior tras contraído, espesor de pared tras contraído o longitud) para confirmar la viabilidad. Para punzonado u otras características similares: el PTFE se puede mecanizar, pero cualquier corte en la pared ultrafina modifica el comportamiento de recuperación local y genera puntos de inicio de fisuras. Por ello evaluamos estas solicitudes junto con su equipo de procesos antes de comprometernos. Describa los requisitos en la solicitud de oferta y confirmaremos su viabilidad.
P10. ¿Cómo funcionan las muestras y la transición desde ensayos hasta la producción en serie?
R10. Disponemos de muestras de evaluación de tamaños estándar para definir la ventana de recuperación térmica con sus equipos y sustratos reales. En el caso del PTFE UTW esta etapa es indispensable, ya que la pared no tolera errores y el perfil de calefacción debe definirse con muestras antes de la congelación del diseño. Posteriormente suministramos lotes piloto hasta producción en serie; los plazos de entrega se confirman en la oferta. Muchos clientes nos eligen como segunda fuente de aprovisionamiento, cuando sufren plazos de entrega prolongados o riesgos de asignación con su proveedor habitual de polímero fluorado. Si es su caso, comparta la especificación de referencia y buscaremos la equivalencia más cercana para realizar ensayos comparativos.
P11. ¿Qué información técnica debe incluirse en una solicitud de oferta?
R11. Para obtener una oferta rápida y precisa, facilite: tamaño requerido (diámetro interior suministrado y/o diámetro interior tras contraído completo) y requisito de espesor de pared tras contraído, indicando qué tolerancia es funcionalmente crítica; si necesita versión termorretráctil o no retráctil; cantidad y volumen anual estimado; formato de suministro (bobina o corte a longitud, con requisitos de tolerancia y calidad de bordes); aplicación y componentes bajo la funda (material y diámetro exterior de alambre / hipotubo / electrodo o sustrato polimérico); aumento de perfil máximo permitido de la funda contraída; tipo de equipo de calefacción y temperatura de proceso disponible; si requiere adherencia o sobremoldeo de la funda (si está previsto tratamiento superficial); método de esterilización y número de ciclos que debe soportar el dispositivo; requisitos eléctricos si se usa como aislante (tensión de trabajo, nivel de ensayo hi‑pot del dispositivo terminado, si se requiere inspección de agujeros de alfiler); operaciones secundarias (corte, punzonado); documentación de cumplimiento necesaria (informes de material ISO 10993 / USP Clase VI, declaraciones de composición); precio objetivo, condiciones de entrega y destino.
P12. ¿Qué hay que saber sobre declaraciones de materiales, documentos MDM y archivos maestros FDA?
R12. Puntos prácticos.
(1) Suministramos documentación a nivel de material: declaraciones de composición e informes de ensayo ISO 10993 / USP Clase VI para su expediente técnico, documentación EU MDR o registros de cualificación de proveedores.
(2) Cuando sea adecuado hacer referencia a un archivo maestro de dispositivo (MAF), podemos analizar cartas de autorización para que su equipo normativo pueda citar nuestros datos de material en sus presentaciones; el alcance se acuerda caso por caso.
(3) Lo que no hacemos: no asumimos compromisos en nombre de su dispositivo terminado. Nuestros documentos de material no implican aprobación FDA a nivel de dispositivo, ni conformidad CE, ni aprobación de seguridad biológica o eléctrica del dispositivo.
(4) Control de cambios: si su expediente normativo requiere acuerdos de notificación ante cambios de material o proceso, indíquenoslo antes de la congelación del diseño para incluirlo en el acuerdo de suministro.
(5) Aviso de marca para su documentación: Sub‑Lite‑Wall™ es una marca registrada de Zeus Industrial Products, Inc. Citar marcas de terceros en sus matrices internas de equivalencia es una práctica ingenieril habitual. Nuestros productos se fabrican de forma independiente y no mantienen afiliación ni aval por parte de Zeus.