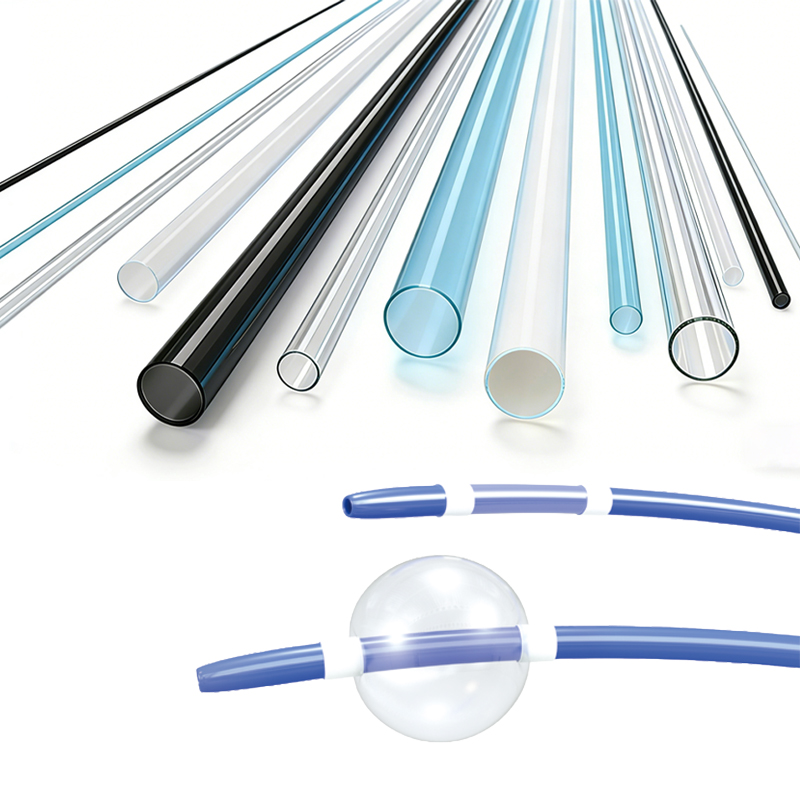
FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PET-CB熱収縮チューブは、医療用グレードのポリエチレンテレフタレート(PET)で製造されています。医療機器の絶縁、剛性が異なるカテーテル、保護被覆・コーティングおよび結束、補強、先端成形、チューブ製造および印刷、ならびに電気絶縁に適しています。その高い材料硬度と極薄の肉厚により、厚みの影響を受けることなく、極めて細い製品を完全に保護することができます。
薄肉、高引張強度、高絶縁耐力
収縮比:1.3:1 および 1.6:1
ほとんどの化学薬品や油に対して耐性あり
電子ビーム、ガンマ線、EtO、オートクレーブによる滅菌に対応
従来の技術を用いて印刷可能
熱収縮前の内径:0.3~8mm。
熱収縮前の肉厚:0.0064~0.05mm
最低収縮温度:85℃
完全回復に必要な最低温度:190℃
ほとんどの用途で推奨される標準的な収縮温度:150°C
連続使用温度:-40˚C~170˚C
ISO 10993 および USP Class VI に適合
|
品番 |
単位 |
拡張内径 |
拡張肉厚 |
収縮後 内径 |
収縮後肉厚 |
標準 長さ |
||||||||
|
XS |
S |
M |
L |
XL |
XS |
S |
M |
L |
XL |
|||||
|
1.3:1 Shrink ratio |
||||||||||||||
|
MT-PET-CB-1.3X-□-0.30 |
Inch |
0.012±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
– |
– |
– |
0.01 |
0.0004 |
0.0006 |
– |
– |
– |
50 |
|
mm |
0.30±0.03 |
0.008±0.003 |
0.0127±0.003 |
– |
– |
– |
0.23 |
0.0104 |
0.0165 |
– |
– |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.41 |
Inch |
0.016±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.013 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.41±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.32 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.53 |
Inch |
0.021±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.016 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.53±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.41 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.69 |
Inch |
0.027±0.002 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.021 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.69±0.05 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.53 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.89 |
Inch |
0.035±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.027 |
– |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.89±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.69 |
– |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-1.17 |
Inch |
0.046±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.035 |
– |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
1.17±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.9 |
– |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-1.50 |
Inch |
0.059±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.045 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
1.50±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.15 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-1.96 |
Inch |
0.077±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.059 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
1.96±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.51 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-2.54 |
Inch |
0.100±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.077 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
2.54±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.95 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-3.33 |
Inch |
0.131±0.008 |
– |
0.0006±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.101 |
– |
0.0008 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
3.33±0.20 |
– |
0.0152±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
2.56 |
– |
0.0198 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-4.32 |
Inch |
0.170±0.008 |
– |
0.0007±0.0001 |
0.0010±0.0002 |
0.0014±0.0002 |
0.0020±0.0004 |
0.131 |
– |
0.0009 |
0.0013 |
0.0018 |
0.0026 |
50 |
|
mm |
4.32±0.20 |
– |
0.0178±0.003 |
0.026±0.004 |
0.0360±0.005 |
0.051±0.01 |
3.32 |
– |
0.0231 |
0.0338 |
0.0468 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-5.61 |
Inch |
0.221±0.011 |
– |
0.0008±0.0001 |
0.0012±0.0002 |
0.0017±0.0002 |
0.0020±0.0004 |
0.17 |
– |
0.001 |
0.0015 |
0.0021 |
0.0026 |
50 |
|
mm |
5.61±0.28 |
– |
0.0203±0.003 |
0.030±0.004 |
0.0420±0.005 |
0.051±0.01 |
4.32 |
– |
0.0264 |
0.039 |
0.0546 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-7.29 |
Inch |
0.287±0.015 |
– |
0.0009±0.0001 |
0.0013±0.0002 |
0.0019±0.0002 |
0.0020±0.0004 |
0.221 |
– |
0.0012 |
0.0017 |
0.0024 |
0.0026 |
50 |
|
mm |
7.29±0.38 |
– |
0.0229±0.003 |
0.034±0.004 |
0.0470±0.005 |
0.051±0.01 |
5.61 |
– |
0.0298 |
0.0442 |
0.0611 |
0.0663 |
1270 |
|
|
1.6:1 Shrink ratio |
||||||||||||||
|
MT-PET-CB-1.6X-□-0.30 |
Inch |
0.012±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
– |
– |
– |
0.007 |
0.0005 |
0.0008 |
– |
– |
– |
50 |
|
mm |
0.30±0.03 |
0.008±0.003 |
0.0127±0.003 |
– |
– |
– |
0.19 |
0.0128 |
0.0203 |
– |
– |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.41 |
Inch |
0.016±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.01 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.41±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.26 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.53 |
Inch |
0.021±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.013 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.53±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.33 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.69 |
Inch |
0.027±0.002 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.017 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.69±0.05 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.43 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.89 |
Inch |
0.035±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.022 |
– |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.89±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.56 |
– |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-1.17 |
Inch |
0.046±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.029 |
– |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
1.17±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.73 |
– |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-1.50 |
Inch |
0.059±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.037 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
1.50±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
0.94 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-1.96 |
Inch |
0.077±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.048 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
1.96±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.23 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-2.54 |
Inch |
0.100±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.063 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
2.54±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.59 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-3.33 |
Inch |
0.131±0.008 |
– |
0.0006±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.082 |
– |
0.001 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
3.33±0.20 |
– |
0.0152±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
2.08 |
– |
0.0243 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-4.32 |
Inch |
0.170±0.008 |
– |
0.0007±0.0001 |
0.0010±0.0002 |
0.0014±0.0002 |
0.0020±0.0004 |
0.106 |
– |
0.0011 |
0.0016 |
0.0023 |
0.0032 |
50 |
|
mm |
4.32±0.20 |
– |
0.0178±0.003 |
0.026±0.004 |
0.0360±0.005 |
0.051±0.01 |
2.7 |
– |
0.0285 |
0.0416 |
0.0576 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-5.61 |
Inch |
0.221±0.011 |
– |
0.0008±0.0001 |
0.0012±0.0002 |
0.0017±0.0002 |
0.0020±0.0004 |
0.138 |
– |
0.0013 |
0.0019 |
0.0026 |
0.0032 |
50 |
|
mm |
5.61±0.28 |
– |
0.0203±0.003 |
0.030±0.004 |
0.0420±0.005 |
0.051±0.01 |
3.51 |
– |
0.0325 |
0.048 |
0.0672 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-7.29 |
Inch |
0.287±0.015 |
– |
0.0009±0.0001 |
0.0013±0.0002 |
0.0019±0.0002 |
0.0020±0.0004 |
0.18 |
– |
0.0014 |
0.0021 |
0.003 |
0.0032 |
50 |
|
mm |
7.29±0.38 |
– |
0.0229±0.003 |
0.034±0.004 |
0.0470±0.005 |
0.051±0.01 |
4.56 |
– |
0.0366 |
0.0544 |
0.0752 |
0.0816 |
1270 |
|
* 製品型番 BH-MT-PET-CB の「□」は、壁厚の仕様を表しており、XS、S、M、L、XL の各数字は異なる壁厚を示しています。
* お客様の特別な用途に合わせて、寸法や熱収縮率をカスタマイズすることも可能です(要相談)。
対照品番:
Nordson社製 超薄肉 PET 熱収縮チューブ、ZEUS社製 Sub-Lite-Wall PET 熱収縮チューブ
|
特性 |
単位 |
性能 |
|
縦方向の変化 |
% |
-50% ~ -30% |
|
引張強度 |
MPa |
10以上(または20,000 PSI以上) |
|
破断伸び |
% |
≥62% |
|
絶縁耐力 |
KV/mm |
≥15 |
|
絶縁耐力定格 |
V/mil |
>4,000 (60Hz) |
|
誘電率 |
ε |
3.3 |