Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.

联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
重要信息

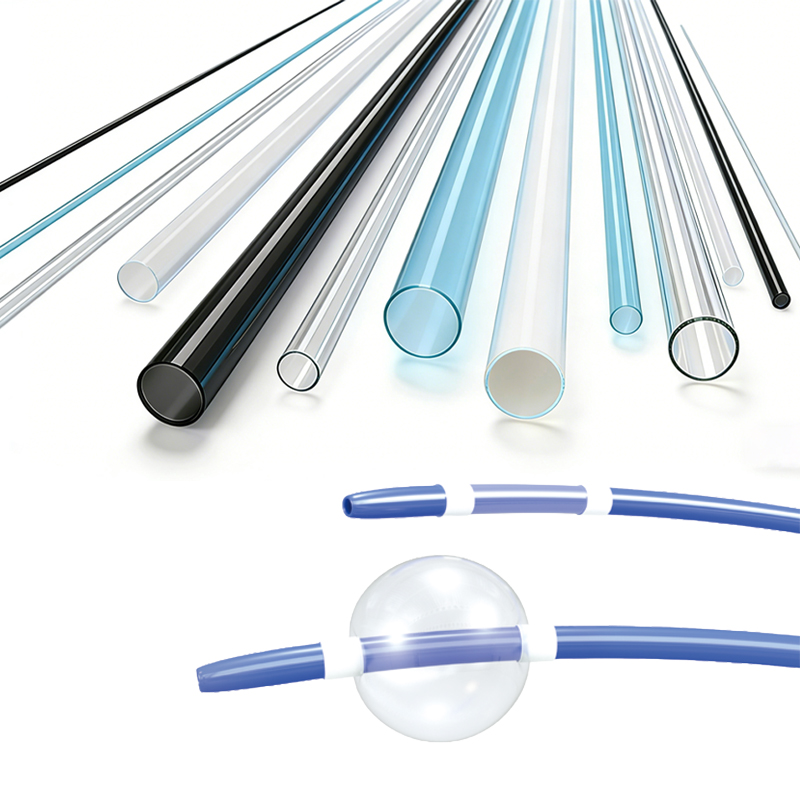
Медицинский термоусадочный шланг из ПЭТ (Полиэстер) с ультратонкой стенкой BH-MT-PET-CB

Применение:

Термоусадочные трубки BH-MT-PET-CB изготовлены из полиэтилентерефталата медицинского назначения. Подходят для изоляции медицинских устройств, катетеров с переменной жесткостью, создания защитного покрытия и обвязки, армирования, формовки наконечников, изготовления трубок и печати, а также для электрической изоляции. Благодаря высокой прочности материала и ультратонким стенкам эти трубки обеспечивают полную защиту чрезвычайно тонких изделий, не ухудшая их характеристики за счет толщины.

Характеристики:

Тонкостенные, обладающие высокой прочностью на разрыв и высокой диэлектрической прочностью
Коэффициент усадки: 1,3:1 и 1,6:1
Устойчивы к воздействию большинства химических веществ и масел
Совместимы со стерилизацией электронно-лучевым излучением, гамма-излучением, EtO и в автоклаве
Подходят для печати с использованием стандартных технологий
Внутренний диаметр до термоусадки: 0,3–8 мм.
Толщина стенки до термоусадки: 0,0064–0,05 мм

Рабочая температура:

Минимальная температура усадки: 85 ℃
Минимальная температура полного восстановления: 190 ℃
Типичная температура усадки, рекомендуемая для большинства случаев применения: 150 °C
Температура непрерывной эксплуатации: от -40 °C до 170 °C

Одобрения/Сертификаты:

Соответствует ISO 10993 и USP класс VI

Цвет:
Прозрачный, Чёрный и Белый
Артикул
Ед.
Вн. диаметр
расш.
Толщ. стенки расш.
Вн. диаметр
сж.
Толщ. стенки сж.
Станд.
длина
XS
S
M
L
XL
XS
S
M
L
XL
1.3:1 Коэф. усадки
MT-PET-CB-1.3X-□-0.30
Inch
0.012±0.001
0.0003±0.0001
0.0005±0.0001
—
—
—
0.01
0.0004
0.0006
—
—
—
50
mm
0.30±0.03
0.008±0.003
0.0127±0.003
—
—
—
0.23
0.0104
0.0165
—
—
—
1270
MT-PET-CB-1.3X-□-0.41
Inch
0.016±0.001
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.013
0.0004
0.0006
0.001
0.0013
—
50
mm
0.41±0.03
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.32
0.0104
0.0165
0.0247
0.033
—
1270
MT-PET-CB-1.3X-□-0.53
Inch
0.021±0.001
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.016
0.0004
0.0006
0.001
0.0013
—
50
mm
0.53±0.03
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.41
0.0104
0.0165
0.0247
0.033
—
1270
MT-PET-CB-1.3X-□-0.69
Inch
0.027±0.002
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.021
0.0004
0.0006
0.001
0.0013
—
50
mm
0.69±0.05
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.53
0.0104
0.0165
0.0247
0.033
—
1270
MT-PET-CB-1.3X-□-0.89
Inch
0.035±0.002
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.027
—
0.0006
0.001
0.0013
—
50
mm
0.89±0.05
—
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.69
—
0.0165
0.0247
0.033
—
1270
MT-PET-CB-1.3X-□-1.17
Inch
0.046±0.002
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.035
—
0.0006
0.001
0.0013
—
50
mm
1.17±0.05
—
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.9
—
0.0165
0.0247
0.033
—
1270
MT-PET-CB-1.3X-□-1.50
Inch
0.059±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.045
—
0.0006
0.001
0.0013
0.0026
50
mm
1.50±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
1.15
—
0.0165
0.0247
0.033
0.0663
1270
MT-PET-CB-1.3X-□-1.96
Inch
0.077±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.059
—
0.0006
0.001
0.0013
0.0026
50
mm
1.96±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
1.51
—
0.0165
0.0247
0.033
0.0663
1270
MT-PET-CB-1.3X-□-2.54
Inch
0.100±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.077
—
0.0006
0.001
0.0013
0.0026
50
mm
2.54±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
1.95
—
0.0165
0.0247
0.033
0.0663
1270
MT-PET-CB-1.3X-□-3.33
Inch
0.131±0.008
—
0.0006±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.101
—
0.0008
0.001
0.0013
0.0026
50
mm
3.33±0.20
—
0.0152±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
2.56
—
0.0198
0.0247
0.033
0.0663
1270
MT-PET-CB-1.3X-□-4.32
Inch
0.170±0.008
—
0.0007±0.0001
0.0010±0.0002
0.0014±0.0002
0.0020±0.0004
0.131
—
0.0009
0.0013
0.0018
0.0026
50
mm
4.32±0.20
—
0.0178±0.003
0.026±0.004
0.0360±0.005
0.051±0.01
3.32
—
0.0231
0.0338
0.0468
0.0663
1270
MT-PET-CB-1.3X-□-5.61
Inch
0.221±0.011
—
0.0008±0.0001
0.0012±0.0002
0.0017±0.0002
0.0020±0.0004
0.17
—
0.001
0.0015
0.0021
0.0026
50
mm
5.61±0.28
—
0.0203±0.003
0.030±0.004
0.0420±0.005
0.051±0.01
4.32
—
0.0264
0.039
0.0546
0.0663
1270
MT-PET-CB-1.3X-□-7.29
Inch
0.287±0.015
—
0.0009±0.0001
0.0013±0.0002
0.0019±0.0002
0.0020±0.0004
0.221
—
0.0012
0.0017
0.0024
0.0026
50
mm
7.29±0.38
—
0.0229±0.003
0.034±0.004
0.0470±0.005
0.051±0.01
5.61
—
0.0298
0.0442
0.0611
0.0663
1270
1.6:1 Коэф. усадки
MT-PET-CB-1.6X-□-0.30
Inch
0.012±0.001
0.0003±0.0001
0.0005±0.0001
—
—
—
0.007
0.0005
0.0008
—
—
—
50
mm
0.30±0.03
0.008±0.003
0.0127±0.003
—
—
—
0.19
0.0128
0.0203
—
—
—
1270
MT-PET-CB-1.6X-□-0.41
Inch
0.016±0.001
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.01
0.0005
0.0008
0.0012
0.0016
—
50
mm
0.41±0.03
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.26
0.0128
0.0203
0.0304
0.0406
—
1270
MT-PET-CB-1.6X-□-0.53
Inch
0.021±0.001
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.013
0.0005
0.0008
0.0012
0.0016
—
50
mm
0.53±0.03
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.33
0.0128
0.0203
0.0304
0.0406
—
1270
MT-PET-CB-1.6X-□-0.69
Inch
0.027±0.002
0.0003±0.0001
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.017
0.0005
0.0008
0.0012
0.0016
—
50
mm
0.69±0.05
0.008±0.003
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.43
0.0128
0.0203
0.0304
0.0406
—
1270
MT-PET-CB-1.6X-□-0.89
Inch
0.035±0.002
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.022
—
0.0008
0.0012
0.0016
—
50
mm
0.89±0.05
—
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.56
—
0.0203
0.0304
0.0406
—
1270
MT-PET-CB-1.6X-□-1.17
Inch
0.046±0.002
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
—
0.029
—
0.0008
0.0012
0.0016
—
50
mm
1.17±0.05
—
0.0127±0.003
0.019±0.004
0.0254±0.005
—
0.73
—
0.0203
0.0304
0.0406
—
1270
MT-PET-CB-1.6X-□-1.50
Inch
0.059±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.037
—
0.0008
0.0012
0.0016
0.0032
50
mm
1.50±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
0.94
—
0.0203
0.0304
0.0406
0.0816
1270
MT-PET-CB-1.6X-□-1.96
Inch
0.077±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.048
—
0.0008
0.0012
0.0016
0.0032
50
mm
1.96±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
1.23
—
0.0203
0.0304
0.0406
0.0816
1270
MT-PET-CB-1.6X-□-2.54
Inch
0.100±0.004
—
0.0005±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.063
—
0.0008
0.0012
0.0016
0.0032
50
mm
2.54±0.10
—
0.0127±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
1.59
—
0.0203
0.0304
0.0406
0.0816
1270
MT-PET-CB-1.6X-□-3.33
Inch
0.131±0.008
—
0.0006±0.0001
0.0007±0.0002
0.0010±0.0002
0.0020±0.0004
0.082
—
0.001
0.0012
0.0016
0.0032
50
mm
3.33±0.20
—
0.0152±0.003
0.019±0.004
0.0254±0.005
0.051±0.01
2.08
—
0.0243
0.0304
0.0406
0.0816
1270
MT-PET-CB-1.6X-□-4.32
Inch
0.170±0.008
—
0.0007±0.0001
0.0010±0.0002
0.0014±0.0002
0.0020±0.0004
0.106
—
0.0011
0.0016
0.0023
0.0032
50
mm
4.32±0.20
—
0.0178±0.003
0.026±0.004
0.0360±0.005
0.051±0.01
2.7
—
0.0285
0.0416
0.0576
0.0816
1270
MT-PET-CB-1.6X-□-5.61
Inch
0.221±0.011
—
0.0008±0.0001
0.0012±0.0002
0.0017±0.0002
0.0020±0.0004
0.138
—
0.0013
0.0019
0.0026
0.0032
50
mm
5.61±0.28
—
0.0203±0.003
0.030±0.004
0.0420±0.005
0.051±0.01
3.51
—
0.0325
0.048
0.0672
0.0816
1270
MT-PET-CB-1.6X-□-7.29
Inch
0.287±0.015
—
0.0009±0.0001
0.0013±0.0002
0.0019±0.0002
0.0020±0.0004
0.18
—
0.0014
0.0021
0.003
0.0032
50
mm
7.29±0.38
—
0.0229±0.003
0.034±0.004
0.0470±0.005
0.051±0.01
4.56
—
0.0366
0.0544
0.0752
0.0816
1270

* Символ «□» в обозначении модели BH-MT-PET-CB соответствует спецификациям толщины стенок, где цифры XS, S, M, L и XL обозначают различные толщины.

* По запросу возможны индивидуальные размеры и коэффициент термоусадки для ваших специальных задач.

Сравнительная таблица:

Ультратонкостенные ПЭТ-термоусадочные трубки Nordson, термоусадочные трубки Zeus Sub-Lite-Wall из ПЭТ

Характеристика

Единица измерения

Показатель

Продольное изменение

%

-50 % ~ -30 %

Предел прочности при растяжении

МПа

≥10 (или >20 000 PSI)

Относительное удлинение при разрыве

%

≥62 %

Диэлектрическая прочность

кВ/мм

≥15

Номинальная прочность диэлектрика

В/мил

>4 000 (60 Гц)

Диэлектрическая проницаемость

ε

3,3

объёмное удельное сопротивление

Ом·см

≥1018

Температура плавления

°C

235 °C

Вопрос 1: Мы нанесли термоусадочную трубку из ПЭТ на оплетенный вал с мягкой оболочкой из ТПУ/уретана, и после охлаждения трубка прилипла к оболочке — её невозможно аккуратно снять. Несовместим ли ПЭТ с уретанами с низким показателем твердости, или существует способ исправить ситуацию?
Ответ 1: ПЭТ легко отделяется от большинства распространенных термопластов, но уретаны с низкой твердостью и очень мягкие марки ТПУ являются задокументированным исключением: при охлаждении они могут прилипать к ПЭТ. Это проблема совместимости материалов, а не обязательно дефект термоусадочной трубки. Есть два практических способа снизить риск: во-первых, дайте сборке отстояться — во многих случаях период отстоя при комнатной температуре продолжительностью примерно один час позволяет оболочке полностью затвердеть и снижает прилипание настолько, что термоусадочную трубку можно аккуратно снять спиральным движением; во-вторых, заранее проведите тестирование на ваших реальных материалах, поскольку некоторые очень мягкие по твердости уретаны могут просто не подходить для использования с ПЭТ и их лучше обрабатывать с использованием трубки из ФЭП или конструкции из ПЭТ, поддающейся отслоению. Образцы BH-MT-PET-CB предназначены именно для такого рода проверки совместимости перед запуском конструкции в производство.
Вопрос 2: Как определить размер расширенного внутреннего диаметра термоусадочной трубки из ПЭТ? Я слышал противоречивые советы о том, какой зазор следует оставлять над деталью.
Ответ 2: В отрасли принято руководствоваться правилом «плотная посадка — лучший вариант»: указывайте внутренний диаметр в расширенном состоянии не более чем на 15 % выше максимального диаметра вашей сборки, в идеале — так, чтобы он едва его превышал. ПЭТ при низких коэффициентах расширения создает высокую сжимающую силу именно благодаря плотной посадке; увеличение размера рукава для облегчения загрузки снижает давление уплотнения и впоследствии приводит к появлению пустот, зон несцепленной оплетки и отклонений наружного диаметра. Если на вашей линии требуется облегчить установку, решите эту проблему с помощью техники установки или выбора размера, который будет немного больше, но по-прежнему не превышает 15 %, вместо того чтобы переходить на следующий размерный ряд. Укажите максимальный наружный диаметр вашей детали и минимальный готовый наружный диаметр, и восстановленный внутренний диаметр можно подобрать так, чтобы гильза оставалась в плотном контакте на протяжении всего цикла рефлоу-пайки.
В3: Термоусадочная ПЭТ-трубка обычно имеет низкий коэффициент усадки — как справиться с переходами диаметра, конусами или валами с переменной жёсткостью, когда одна трубка должна покрывать диапазон диаметров? Можно ли добиться усадки, превышающей номинальное значение?
Ответ 3: Стандартные коэффициенты усадки ПЭТ умеренны (примерно от 1,1:1 до 2:1 в зависимости от конструкции), чего обычно достаточно для ламинирования валов, где применяется правило «плотной посадки». В тех случаях, когда действительно необходимо охватить диапазон диаметров — конические катушки, раструбные переходы, конструкции с переменной жесткостью — ПЭТ имеет документально подтвержденное преимущество: восстановление, превышающее номинальный коэффициент, можно достичь путем вытяжки или удержания/натяжения концов гильзы во время нагрева, причем при контролируемом натяжении восстановление может достигать примерно 3:1 на одной детали. Обратите внимание на компромисс: агрессивная вытяжка еще больше утоньшает восстановленную стенку и увеличивает осевой притяг, поэтому необходимо скорректировать длину отрезов и допустимые значения наружного диаметра. Для большинства работ по ламинированию валов с однородным сечением придерживайтесь плотной посадки с низким коэффициентом; оставляйте восстановление с натяжением для элементов, которые действительно в этом нуждаются.
Вопрос 4: Когда следует выбирать термоусадочную трубку из ПЭТ вместо FEP или ПТФЭ для процесса рефлоу или ламинирования катетеров?
A4: Выбирайте исходя из физики процесса, а не из привычки. ПЭТ восстанавливается при температуре примерно 85–190 °C — это примерно в два раза меньше тепловой энергии, чем обычно требуется для FEP, и значительно ниже температуры восстановления ПТФЭ (~330 °C и выше) — поэтому это более щадящий вариант для термочувствительных подложек, таких как мягкие оболочки из Пебакса и баллоны. Его стенки можно сделать гораздо тоньше, чем у PTFE (до долей мили), сохранив при этом прочность на разрыв выше 20 000 psi, что означает меньшее увеличение наружного диаметра, очень гладкий внутренний диаметр, обеспечивающий превосходную чистоту поверхности детали, а также оптическую прозрачность, обеспечивающую видимость в процессе производства. PTFE по-прежнему остается правильным выбором в тех случаях, когда преобладают крайняя химическая стойкость, смазывающая способность или очень высокие рабочие температуры, а также в связи с тем, что он не поддается гамма-стерилизации, что имеет значение для программ, отказывающихся от использования EtO. FEP занимает промежуточное положение между этими двумя материалами и широко используется там, где приоритетами являются прозрачность и свойства отделения при умеренных соотношениях. Для тонкостенного ламинирования, заделки оплетки и рефло-пайки с критическими требованиями к профилю, где ограничивающими факторами являются тепловая нагрузка и допустимый диапазон наружного диаметра, ПЭТ обычно является наиболее эффективным решением — именно для этого проектного пространства и разработана система BH-MT-PET-CB.
Вопрос 5: После усадки гильза укорачивается в длину и оттягивается от соединения — в результате наши маркировочные ленты остаются непокрытыми, а зоны склеивания смещаются. На какую продольную усадку термоусадочной трубки из ПЭТ следует рассчитывать и как учесть это при проектировании?
Ответ 5: Учитывайте это, поскольку любая термоусадочная трубка укорачивается в осевом направлении при восстановлении формы; у тонкостенных изделий продольное изменение длины обычно не превышает примерно 10 % от исходной длины, и этот параметр часто упускается из виду при проектировании с первого раза. Три способа минимизации последствий: нарезать рукав длиннее, чем зона соединения, и позволить осевому укорочению поглотить лишнюю длину; нагревать постепенно, начиная с одного конца, или удерживать концы рукава во время восстановления, чтобы контролировать направление усадки; а также располагать критические элементы (маркеры, переходы) вдали от свободных концов, где концентрируется движение. Осевая усадка также имеет полезную сторону: продольное укорочение сжимает соседние трубки друг к другу, что способствует соединению трубок и сцеплению горловины баллона. Укажите желаемое поведение при изменении длины при заказе — BH-MT-PET-CB поставляется с данными о размерах для каждой партии, что позволяет вам учесть усадку при определении спецификации длины отреза, а не обнаруживать её на линии.
В6: Наше устройство проходит конечную стерилизацию — выдержит ли термоусадочная ПЭТ-пленка облучение гамма-лучами, электронным пучком, обработку этиленоксидом или стерилизацию в автоклаве, и изменятся ли при этом ее размеры или оптические характеристики?
О6: Термоусадочная ПЭТ-пленка совместима со стандартными методами конечной стерилизации: обработкой этиленоксидом, гамма-облучением и электронным пучком, а также выдерживает стерилизацию в автоклаве — хотя повторные циклы автоклавирования не рекомендуются. Документированные характеристики, которые следует учитывать при проектировании: гамма-облучение может со временем вызвать незначительное пожелтение (имеющее косметический, а не функциональный характер); долгосрочная эксплуатация допускается при температуре до 135 °C, а кратковременное воздействие — до 200 °C; при обработке парами перекиси водорода термоусадочная пленка сохраняет большую часть своей механической прочности даже после многократных циклов. Если втулка является съемным технологическим приспособлением, стерилизация самой втулки, как правило, не имеет значения — однако если на готовом изделии (электрохирургическая изоляция, чехлы для маркеров) остаются следы ПЭТ, необходимо провести валидацию всей сборки после стерилизации на соответствие размерам, диэлектрическим характеристикам и внешнему виду. Данные проверки размеров BH-MT-PET-CB дают вам исходные значения до стерилизации для такой валидации.
В7: В настоящее время мы наносим на металлические валы распылительное покрытие для электрохирургической изоляции и постоянно сталкиваемся с проблемой появления микроотверстий и сложностями при работе с растворителями. Существует ли термоусадочная альтернатива, достаточно тонкая для этих целей?
Ответ 7: Да — ПЭТ является единственным термоусадочным материалом, достаточно тонким, чтобы заменить покрытие на металлических валах, иглах и электродах. Толщина стенок до долей мил при прочности диэлектрика свыше 4 000 В/мил означает, что изоляция практически не увеличивает профиль, одновременно устраняя риск образования микроотверстий, присущий поверхностям с покрытием, а также избавляя от необходимости использования растворителей и этапов отверждения. Она плотно облегает валы, конические участки и элементы лазерной резки, которые сложно покрыть равномерно, а прозрачные варианты позволяют визуально контролировать степень покрытия. Многие программы по производству электрохирургического и стимулирующего оборудования заменили процессы нанесения покрытий термоусадочными рукавами из ПЭТ именно по этим причинам; проверьте диэлектрическую прочность и износостойкость при изгибе для вашей конкретной геометрии.
В8: Как рассчитать восстановленную толщину стенки после усадки и до какой толщины реально можно уменьшить толщину, не создавая новых проблем?
О8: Восстановленная толщина стенки зависит от трех факторов: исходной толщины стенки в расширеном состоянии, фактически достигнутого коэффициента усадки (свободное восстановление по сравнению с восстановлением под натяжением) и степени фиксации рукава деталью. Коммерческий ПЭТ медицинского класса поставляется с толщиной стенок в диапазоне примерно от 0,00015 дюйма до 0,004 дюйма, при этом в диапазоне тонких стенок можно достичь узких допусков (порядка ±0,0001 дюйма для самых тонких стенок). Два инженерных предостережения из практики: во-первых, не следует по умолчанию выбирать самую тонкую стенку — подбирайте толщину стенки в соответствии с фактическими требованиями к сжатию, поскольку втулка действует как форма, и текстура её внутренней поверхности переносится на оболочку под давлением; стенка, толще необходимой, оказывает большее усилие и может оставить дефекты на мягкой подложке. Во-вторых, помните о «остаточной стенке»: какова бы ни была исходная толщина стенки, она сохраняется после восстановления и влияет на конечный наружный диаметр и жесткость в местах переходов. Моделируйте конечный наружный диаметр как «изделие плюс остаточная стенка» и запрашивайте у поставщика данные о толщине стенки по каждой партии — продукция BH-MT-PET-CB поставляется с протоколами контроля размеров именно для того, чтобы этот расчет был исходными данными для проектирования, а не неожиданностью на производственной линии.
В9: Мы соединяем эластичные баллоны с валами с помощью клея, но при номинальном давлении горловины баллонов проскальзывают и растягиваются — клеи, похоже, работают только при низком давлении. Может ли процесс термоусадки обеспечить более прочное соединение баллона, и как предотвратить деформацию баллона под воздействием тепла?
A9: Соединение баллонов исключительно с помощью клея имеет ограничения, поскольку нагрузка на отрыв концентрируется в области горловины, а клей под давлением подвергается ползучести. Термическое соединение с помощью термоусадочной ПЭТ-рукавной гильзы решает эту проблему иначе: во время термообработки гильза оказывает равномерное радиальное сжатие вокруг горловины баллона, а её осевое сжатие добавляет линейное сжатие, которое сближает соединяемые трубки — это сочетание фиксирует горловину как микро-хомут и укрепляет соединение практически без увеличения профиля. Документированный риск процесса связан с управлением температурой: баллоны чувствительны к нагреву, и неконтролируемый поток горячего воздуха может деформировать их, поэтому следует использовать контролируемый ламинатор/термосварку с утвержденным диапазоном температур и скоростей вместо ручного источника тепла. При наличии соответствующего диапазона параметров низкая температура восстановления ПЭТ в данном случае является преимуществом — вы укрепляете соединение при условиях восстановления рукава примерно в диапазоне 85–190 °C, что значительно ниже температур, способных повредить баллоны, а затем снимаете рукав одним разрезом и спиральным отрывом.
В10: Если вы рассматриваете FLYPOWER в качестве второго поставщика ультратонкостенных ПЭТ-термоусадочных трубок и в настоящее время используете продукцию крупного западного бренда, что именно следует сравнивать, помимо основных показателей в техническом паспорте?
О10: Сравнивайте параметры, определяющие производительность линии, от партии к партии: допуск на внутренний диаметр в расширенном состоянии (он определяет зазор при загрузке и усилие сжатия при восстановлении), допуск на толщину стенок и концентричность (они определяют стабильность внешнего диаметра после восстановления и качество переноса поверхности), поведение при продольной усадке (длина отреза и позиционирование маркеров), стабильность коэффициента усадки, прозрачность (контроль в процессе производства), чистоту и вспомогательные материалы (поставка без силикона), а также протоколы проверки размеров по каждой партии, которые вы можете включить в пакет валидации. Проведите объективное сравнение опубликованных классами допусков на толщину стенок и характеристиками восстановления существующего поставщика с измеренными данными BH-MT-PET-CB, а также протестируйте параллельные партии в вашем окне рефлоу — усилие отрыва, восстановленный наружный диаметр и прочность соединения на ваших собственных оправках и оболочках являются решающими показателями. Компания FLYPOWER может предоставить образцы и данные по партиям специально для проведения сравнительных квалификационных испытаний.
Сопутствующие продукты и новости