В чём заключается разница между свободно экструдированной травленой PTFE-вставкой и травленой PTFE-вставкой OTW с оправкой?
В1. В чем заключается фундаментальная разница между свободно экструдированным травленым PTFE-лайнером и OTW-травленым PTFE-лайнером с мандрелем?
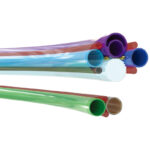
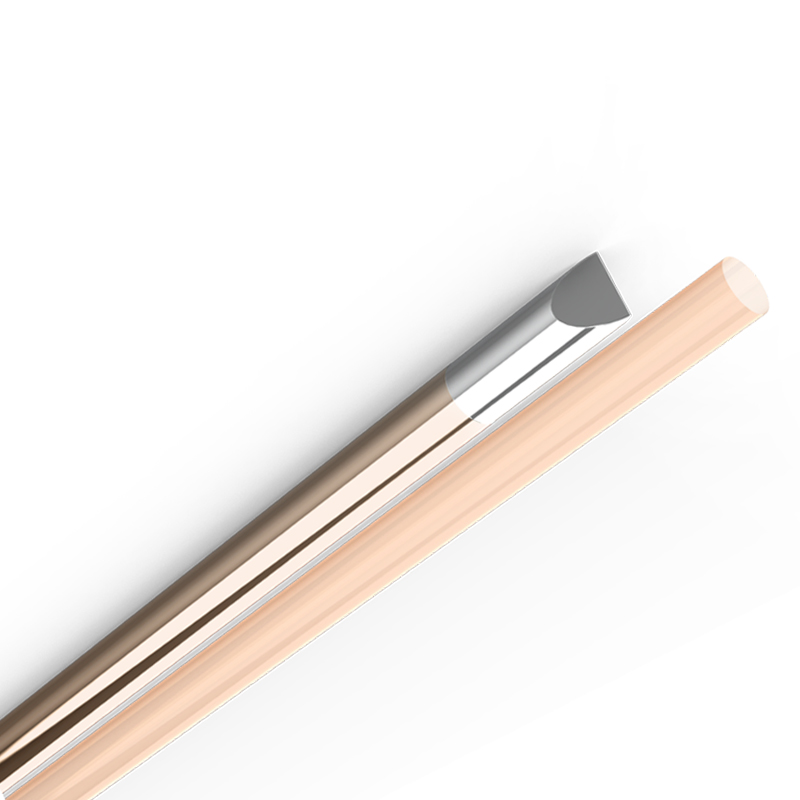
О1. Оба продукта являются медицинскими PTFE-лайнерами с натрий-травленой наружной поверхностью для склеивания и нативной малотрогой внутренней поверхностью. Разница заключается в методе экструзии. Свободно экструдированный лайнер (BH-MT-PTFE-ETCH) производится методом свободной экструзии — PTFE-паста экструдируется без опорного мандреля, образуя самостоятельную трубку. OTW-лайнер (BH-MT-PTFE-ETCH-OTW) производится методом Over-The-Wire (OTW) — PTFE экструдируется непосредственно над мандрелем из посеребренной медной проволоки, поставляясь в виде готового к процессу лайнера на одноразовом мандреле, что максимизирует эффективность производства и снижает последующие затраты на обработку.
В2. Как процесс OTW с мандрелем из посеребренной медной проволоки выгоден для моей производственной линии?
О2. OTW-лайнер поставляется в дискретных отрезках, экструдированных над посеребренной медной проволокой, что дает вам готовый к процессу лайнер, максимизирующий эффективность и снижающий затраты. Вам не нужно закупать, очищать или управлять собственными формующими мандрелями. Посеребренная медная проволока обеспечивает прецизионную, малотрагую поверхность мандреля, поддерживающую строгий контроль внутреннего диаметра во время экструзии и спекания, и может быть удалена после ваших операций рефлоу или оболочечной экструзии. Инженеры на r/MedicalDevices часто отмечают, что закупка прецизионных лайнеров с надежными сроками поставки является повторяющейся проблемой цепочки поставок; готовый к процессу OTW-лайнер решает эту проблему напрямую.
В3. Существует ли разница в молекулярной ориентации PTFE (фибриллярная структура) между свободной экструзией и OTW-экструзией?
О3. Оба продукта используют экструзию PTFE-пасты с последующим спеканием, поэтому оба развивают характерную фибриллированную микроструктуру, придающую PTFE прочность и гибкость. Практическая разница носит геометрический, а не химический характер:
|
Аспект |
Свободная экструзия (BH-MT-PTFE-ETCH) |
OTW с мандрелем (BH-MT-PTFE-ETCH-OTW) |
|
Поддержка во время спекания |
Без поддержки |
Мандрель из посеребренной медной проволоки |
|
Контроль геометрии стенки |
Конечный внутренний диаметр определяется собранной катетерной конструкцией |
Мандрель физически поддерживает трубку, минимизируя провисание стенки и овальность |
|
Ориентация фибрилл |
Контролируется через процесс свободной экструзии |
Способствует равномерной циркулярной ориентации фибрилл |
|
Наиболее подходит для |
Больших внутренних диаметров и более длинных непрерывных отрезков |
Малых внутренних диаметров, требующих строгого геометрического контроля |
В4. Каковы диапазоны внутренних диаметров и допуски для каждого продукта?
О4.
|
Параметр |
Свободная экструзия (BH-MT-PTFE-ETCH) |
OTW с мандрелем (BH-MT-PTFE-ETCH-OTW) |
|
Диапазон внутреннего диаметра |
0,01–0,40 in (0,30–10,0 mm) |
0,01–0,11 in (0,30–2,79 mm) |
|
Допуск внутреннего диаметра |
±0,001–0,003 in (±0,025–0,076 mm) |
±0,001–0,003 in (±0,025–0,076 mm) |
|
Типичные применения |
Устройства доставки большего калибра |
Микрокатетеры, платформы направляющих проводов 0,014″/0,018″ |
В5. Какие диапазоны толщины стенки доступны и чем они различаются?
О5.
|
Параметр |
Свободная экструзия (BH-MT-PTFE-ETCH) |
OTW с мандрелем (BH-MT-PTFE-ETCH-OTW) |
|
Номинальная толщина стенки |
0,001–0,003 in (0,025–0,076 mm) |
0,0004–0,0008 in (0,01–0,02 mm) |
|
Допуск стенки |
±0,0005 in (±0,0127 mm) |
±0,0002–0,00025 in (±0,005–0,00635 mm) |
|
Ключевое преимущество |
Большая собственная прочность стенки |
Среди самых тонких доступных стенок PTFE-лайнеров |
|
Рекомендуется когда |
Требования к стенке ≥ 0,001 in |
Дизайн требует стенок менее 0,001 in для максимизации рабочего просвета |
В6. Какие длины резки доступны?
О6. Оба продукта поставляются в отрезках длиной 39–78 in (1.000–2.000 mm).
В7. В чем различия в механических характеристиках между двумя продуктами?
О7. Оба продукта изготовлены из медицинского PTFE и разделяют один и тот же базовый набор механических свойств: класс воспламеняемости UL94 V0, отличная химическая стойкость, отсутствие растрескивания после теплового шока по ASTM D2671 (400 °C/4 ч), отсутствие растрескивания после испытания на гибкость при низкой температуре по ASTM D2671 (-65 °C/4 ч) и диапазон рабочих температур от -65 °C до 260 °C. Механическая разница обусловлена геометрией: OTW-лайнер со сверхтонкой стенкой (до 0,0004 in) обеспечивает максимальную гибкость и минимальный вклад стенки в жесткость вала, в то время как свободно экструдированный лайнер (стенка 0,001–0,003 in) обеспечивает большую собственную прочность стенки и вклад в проходимость для устройств большего калибра.
В8. Совпадают ли свойства травления и склеивания для обоих продуктов?
О8. Да. Оба продукта имеют натрий-травленую наружную поверхность с углом травления менее 70° (типичное значение 60°), подтверждая активацию поверхности для адгезивной ламинации и термического рефлоу-склеивания с Pebax, нейлоном, TPU и плетеными оболочечными структурами. Внутренняя просветная поверхность остается нетравленой, сохраняя нативную смазочность PTFE для прохождения направляющего провода. Оба не содержат тяжелых металлов.
В9. Каковы проблемы удаления мандреля и устраняет ли их продукт OTW?
О9. При конвенциональной экструзии с мандрелем удаление мандреля после спекания является известной технологической проблемой — усилие удаления должно тщательно контролироваться, чтобы избежать овализации просвета или возникновения микротрещин в тонких стенках, а поверхность мандреля должна быть отполирована или покрыта разделительным агентом. Продукт OTW решает эту проблему, поставляя лайнер, преэкструдированный над мандрелем из посеребренной медной проволоки: проволока служит прецизионной формующей поверхностью во время вашего процесса рефлоу/оболочечной экструзии и удаляется после простым механическим вытягиванием. Посеребренная поверхность обеспечивает малотрагие характеристики освобождения, устраняя необходимость управлять закупкой, очисткой или нанесением разделительного агента мандреля.
В10. Какие методы стерилизации совместимы с каждым продуктом?
О10. Оба продукта совместимы с этиленоксидом (EtO), паром и сухожаровой стерилизацией. Свободно экструдированный лайнер дополнительно рассчитан на стерилизацию высоким давлением. Оба изготовлены из смолы, соответствующей ISO 10993-1 и USP Class VI, поддерживая валидацию биосовместимости на уровне устройства для применений с контактом с кровью.
В11. Какие катетерные применения наиболее подходят для каждого продукта?
О11. Оба продукта служат смазочным внутренним слоем в интервенционных рефлоу-устройствах доставки и других минимально инвазивных устройствах доставки, включая системы доставки стентов, управляемые оболочки, микрокатетеры, катетеры для абляции и аспирационные катетеры. OTW-лайнер со сверхтонкой стенкой (внутренний диаметр 0,01–0,11 in, стенка 0,0004–0,0008 in) специально разработан для микрокатетеров и систем доставки стентов, где максимизация рабочего просвета в пределах минимального профиля критична. Свободно экструдированный лайнер (внутренний диаметр до 0,40 in, стенка 0,001–0,003 in) подходит для управляемых оболочек большего калибра, аспирационных катетеров и катетеров для абляции, где требуются большие рабочие каналы. Инженеры на r/MedicalDevices отмечают, что PTFE остается золотым стандартом для извилистых, требовательных катетерных применений, и что согласование характеристик лайнера с профилем устройства является ключевым проектным решением.
В12. Как выбрать между свободно экструдированным и OTW-травленым PTFE-лайнером?
О12. Используйте эту структуру принятия решений: (1) Если внутренний диаметр вашего устройства находится в диапазоне 0,01–0,11 in и вам требуются сверхтонкие стенки (0,0004–0,0008 in) для максимизации размера просвета — типично для микрокатетеров и коронарных/нейроваскулярных систем доставки стентов — выберите продукт OTW (BH-MT-PTFE-ETCH-OTW). (2) Если внутренний диаметр вашего устройства находится в диапазоне 0,01–0,40 in с требованиями к стенке 0,001–0,003 in — типично для управляемых оболочек, аспирационных катетеров и устройств доставки большего калибра — выберите свободно экструдированный продукт (BH-MT-PTFE-ETCH). (3) Если вы хотите исключить закупку и обработку мандрелей из вашего процесса, продукт OTW поставляется готовым к процессу на посеребренной медной проволоке. (4) Оба продукта разделяют идентичное качество травления (угол <70°, типично 60°), совместимость стерилизации, соответствие биосовместимости (ISO 10993-1, USP Class VI) и температурный рейтинг (-65 °C до 260 °C), поэтому характеристики на уровне материала эквивалентны — выбор определяется геометрией и предпочтением процесса.

Технический паспорт:
BH-MT-PTFE-ETCH-EN.pdf
BH-MT-PTFE-ETCH-OTW-EN.pdf