Was ist der Unterschied zwischen einer frei extrudierten, geätzten PTFE-Auskleidung und einer OTW-geätzten PTFE-Auskleidung mit Dorn?
F1. Was ist der grundlegende Unterschied zwischen einem frei extrudierten geätzten PTFE-Liner und einem OTW-geätzten PTFE-Liner mit Mandrel?
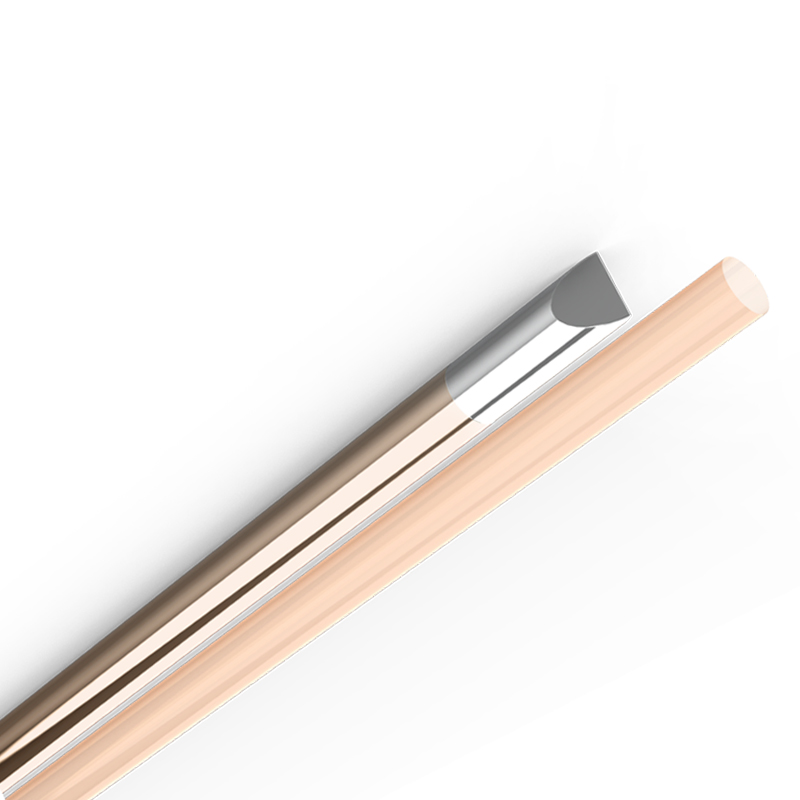
A1. Beide Produkte sind medizinische PTFE-Liner mit einer natriumgeätzten Außenoberfläche für das Bonding und einer nativen, reibungsarmen Innenoberfläche. Der Unterschied liegt im Extrusionsverfahren. Der frei extrudierte Liner (BH-MT-PTFE-ETCH) wird im Freiextrusionsverfahren hergestellt – die PTFE-Paste wird ohne stützenden Mandrel extrudiert und erzeugt ein eigenständiges Rohr. Der OTW-Liner (BH-MT-PTFE-ETCH-OTW) wird im Over-The-Wire (OTW)-Verfahren hergestellt – das PTFE wird direkt über einen versilberten Kupferdraht-Mandrel extrudiert und liefert einen prozessfertigen Liner auf einem Einweg-Mandrel, der die Fertigungseffizienz maximiert und die nachgelagerten Verarbeitungskosten reduziert.
F2. Wie profitiert meine Produktionslinie vom OTW-Verfahren mit versilbertem Kupferdraht-Mandrel?
A2. Der OTW-Liner wird in diskreten Längen über versilbertem Kupferdraht extrudiert geliefert und bietet Ihnen einen prozessfertigen Liner, der die Effizienz maximiert und die Kosten senkt. Sie müssen keine eigenen Formmandrels beschaffen, reinigen oder verwalten. Der versilberte Kupferdraht bietet eine präzise, reibungsarme Mandreloberfläche, die eine enge ID-Kontrolle während Extrusion und Sinterung unterstützt und nach Ihren Reflow- oder Ummantelungsoperationen entfernt werden kann. Ingenieure auf r/MedicalDevices weisen häufig darauf hin, dass die Beschaffung präziser Liner mit zuverlässigen Lieferzeiten ein wiederkehrender Lieferketten-Schmerzpunkt ist; ein prozessfertiger OTW-Liner adressiert dies direkt.
F3. Gibt es einen Unterschied in der PTFE-Molekülorientierung (Fibrillstruktur) zwischen Freiextrusion und OTW-Extrusion?
A3. Beide Produkte verwenden PTFE-Paste-Extrusion mit anschließender Sinterung, sodass sich beide die charakteristische fibrillierte Mikrostruktur entwickeln, die PTFE seine Festigkeit und Flexibilität verleiht. Der praktische Unterschied ist geometrisch und nicht chemisch:
|
Aspekt |
Frei extrudiert (BH-MT-PTFE-ETCH) |
OTW mit Mandrel (BH-MT-PTFE-ETCH-OTW) |
|
Stütze während Sinterung |
Unterstützt |
Versilberter Kupferdraht-Mandrel |
|
Wandgeometrie-Kontrolle |
Endgültige ID durch montierte Katheterkonstruktion bestimmt |
Mandrel stützt das Rohr physisch, minimiert Wanddurchhang und Ovalität |
|
Fibrillorientierung |
Durch Freiextrusionsprozess kontrolliert |
Fördert gleichmäßige zirkumferenzielle Fibrillorientierung |
|
Am besten geeignet für |
Größere IDs und längere kontinuierliche Längen |
Kleine IDs mit enger geometrischer Kontrolle |
F4. Was sind die ID-Bereiche und Toleranzen für jedes Produkt?
A4.
|
Parameter |
Frei extrudiert (BH-MT-PTFE-ETCH) |
OTW mit Mandrel (BH-MT-PTFE-ETCH-OTW) |
|
ID-Bereich |
0,01–0,40 in (0,30–10,0 mm) |
0,01–0,11 in (0,30–2,79 mm) |
|
ID-Toleranz |
±0,001–0,003 in (±0,025–0,076 mm) |
±0,001–0,003 in (±0,025–0,076 mm) |
|
Typische Anwendungen |
Größere Liefersysteme |
Mikrokatheter 0,014″/0,018″ Führungsdrahtplattformen |
F5. Welche Wandstärkenbereiche sind verfügbar und wie unterscheiden sie sich?
A5.
|
Parameter |
Frei extrudiert (BH-MT-PTFE-ETCH) |
OTW mit Mandrel (BH-MT-PTFE-ETCH-OTW) |
|
Nennwandstärke |
0,001–0,003 in (0,025–0,076 mm) |
0,0004–0,0008 in (0,01–0,02 mm) |
|
Wandtoleranz |
±0,0005 in (±0,0127 mm) |
±0,0002–0,00025 in (±0,005–0,00635 mm) |
|
Wesentlicher Vorteil |
Größere inhärente Wandfestigkeit |
Zu den dünnsten verfügbaren PTFE-Linerwänden |
|
Empfohlen wenn |
Wandanforderungen ≥ 0,001 in |
Design erfordert Wände unter 0,001 in, um das Arbeitslumen zu maximieren |
F6. Welche Schnittlängen sind verfügbar?
A6. Beide Produkte werden in Schnittlängen von 39–78 in (1.000–2.000 mm) geliefert.
F7. Was sind die mechanischen Leistungsunterschiede zwischen den beiden Produkten?
A7. Beide Produkte werden aus medizinischem PTFE hergestellt und teilen denselben Kernmechanik-Eigenschaftssatz: UL94 V0-Entflammbarkeitsbewertung, ausgezeichnete Chemikalienbeständigkeit, keine Rissbildung nach Hitzeschock gemäß ASTM D2671 (400 °C/4 Std.), keine Rissbildung nach Tieftemperaturflexibilitätstest gemäß ASTM D2671 (-65 °C/4 Std.) und ein Betriebstemperaturbereich von -65 °C bis 260 °C. Der mechanische Unterschied wird durch die Geometrie bestimmt: Der OTW-Ultradünnwand-Liner (bis zu 0,0004 in) bietet maximale Flexibilität und minimalen Wandbeitrag zur Schaftsteifigkeit, während der frei extrudierte Liner (0,001–0,003 in Wand) größere inhärente Wandfestigkeit und Pushability-Beitrag für größere Geräte bietet.
F8. Sind die Ätz- und Bondingeigenschaften für beide Produkte gleich?
A8. Ja. Beide Produkte verfügen über eine natriumgeätzte Außenoberfläche mit einem Ätzwinkel unter 70° (typischer Wert 60°), was die Oberflächenaktivierung für Klebelaminierung und thermisches Reflow-Bonding mit Pebax, Nylon, TPU und geflochtenen Mantelstrukturen bestätigt. Die innere Lumenoberfläche bleibt ungeätzt und bewahrt die native PTFE-Gleitfähigkeit für die Führungsdrahtpassage. Beide enthalten keine Schwermetalle.
F9. Was sind die Herausforderungen der Mandrelentfernung und beseitigt das OTW-Produkt sie?
A9. Bei der konventionellen Mandrel-Extrusion ist die Mandrelentfernung nach dem Sinterung eine bekannte Verarbeitungsherausforderung – die Entfernungskraft muss sorgfältig kontrolliert werden, um eine Ovalisierung des Lumens oder die Induktion von Mikrorissen in dünnen Wänden zu vermeiden, und die Mandreloberfläche muss poliert oder mit Trennmittel beschichtet sein. Das OTW-Produkt adressiert dies, indem es den Liner vorextrudiert über einen versilberten Kupferdraht-Mandrel liefert: Der Draht dient als präzise Formgebungsoberfläche während Ihres Reflow-/Ummantelungsprozesses und wird danach durch einfaches mechanisches Ziehen entfernt. Die versilberte Oberfläche bietet reibungsarme Freigabeeigenschaften und eliminiert die Notwendigkeit, Mandrel-Beschaffung, Reinigung oder Trennmittelanwendung zu verwalten.
F10. Welche Sterilisationsmethoden sind mit jedem Produkt kompatibel?
A10. Beide Produkte sind mit Ethylenoxid (EtO), Dampf und Trockenhitze-Sterilisation kompatibel. Der frei extrudierte Liner ist zusätzlich für Hochdrucksterilisation ausgelegt. Beide werden aus Harz hergestellt, das ISO 10993-1 und USP Class VI entspricht, und unterstützen die biokompatibilitätsvalidierung auf Geräteebene für blutkontaktierende Anwendungen.
F11. Welche Katheteranwendungen eignen sich am besten für jedes Produkt?
A11. Beide Produkte dienen als gleitfähige Innenschicht in Reflow-Interventions- und anderen minimalinvasiven Liefersystemen, einschließlich Stent-Liefersystemen, steuerbaren Schleusen, Mikrokathetern, Ablationkathetern und Aspirationskathetern. Der OTW-Ultradünnwand-Liner (ID 0,01–0,11 in, Wand 0,0004–0,0008 in) ist speziell für Mikrokatheter und Stent-Liefersysteme konzipiert, wo die Maximierung des Arbeitslumens innerhalb eines minimalen Profils kritisch ist. Der frei extrudierte Liner (ID bis zu 0,40 in, Wand 0,001–0,003 in) eignet sich für größere steuerbare Schleusen, Aspirationskatheter und Ablationkatheter, wo größere Arbeitskanäle erforderlich sind. Ingenieure auf r/MedicalDevices vermerken, dass PTFE der Goldstandard für gewundene, anspruchsvolle Katheteranwendungen bleibt und dass die Anpassung der Liner-Leistung an das Geräteprofil eine wichtige Designentscheidung ist.
F12. Wie wähle ich zwischen dem frei extrudierten und dem OTW-geätzten PTFE-Liner?
A12. Verwenden Sie diesen Entscheidungsrahmen: (1) Wenn Ihre Geräte-ID zwischen 0,01–0,11 in liegt und Sie ultradünne Wände (0,0004–0,0008 in) benötigen, um die Lumengröße zu maximieren – typisch für Mikrokatheter und koronare/neurovaskuläre Stent-Liefersysteme – wählen Sie das OTW-Produkt (BH-MT-PTFE-ETCH-OTW). (2) Wenn Ihre Geräte-ID zwischen 0,01–0,40 in liegt mit Wandanforderungen von 0,001–0,003 in – typisch für steuerbare Schleusen, Aspirationskatheter und größere Liefersysteme – wählen Sie das frei extrudierte Produkt (BH-MT-PTFE-ETCH). (3) Wenn Sie die Mandrel-Beschaffung und -Handhabung aus Ihrem Prozess eliminieren möchten, kommt das OTW-Produkt prozessfertig auf versilbertem Kupferdraht an. (4) Beide Produkte teilen identische Ätzqualität (Winkel <70°, typisch 60°), Sterilisationskompatibilität, Biokompatibilität (ISO 10993-1, USP Class VI) und Temperaturbewertung (-65 °C bis 260 °C), sodass die Materialleistung äquivalent ist – die Wahl wird durch Geometrie und Prozesspräferenz bestimmt.

Datenblatt:
BH-MT-PTFE-ETCH-EN.pdf
BH-MT-PTFE-ETCH-OTW-EN.pdf