FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
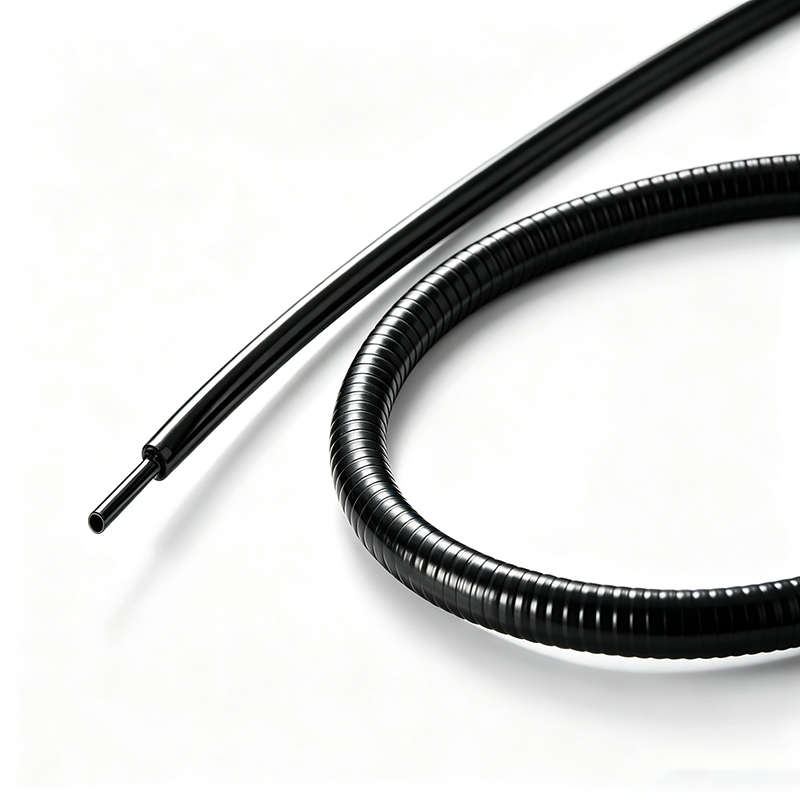
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-2-X ist ein nicht flammhemmender Schrumpfschlauch mit hohem Schrumpfverhältnis (4:1 oder höher) aus LDPE in medizinischer Qualität, der die Anforderungen an dünne Wände und glatte Oberflächen erfüllt, die für invasive chirurgische Instrumente erforderlich sind. Dank seiner hervorragenden elektrischen Isolationseigenschaften eignet er sich für den Isolationsschutz von elektrochirurgischen Instrumenten und wird daher häufig in medizinischen Geräten eingesetzt.
Schrumpfverhältnis: 4:1 oder höher
Niedrige Schrumpftemperatur
Gute physikalische, chemische und elektrische Eigenschaften
Hervorragende elektrische Isolationseigenschaften
Geeignet für die Sterilisation mit Gamma-Strahlung (γ) und Ethylenoxid (ETO)
Betriebstemperatur: -45 °C bis 90 °C
Mindestschrumpftemperatur: 80 °C
Mindesttemperatur für vollständige Rückstellung: 110 °C
Entspricht ISO 10993, USP Klasse VI und der RoHS-Richtlinie
|
Modell |
Innendurchmesser im Lieferzustand |
Abmessungen nach vollständiger Schrumpfung (mm) |
|
|
Min.(mm) |
Innendurchmesser (ID) |
Wanddicke |
|
|
BH‑MT‑2‑X‑4.8 |
5,20±0,30 |
<1,20 mm |
0,51±0,08 |
|
BH‑MT‑2‑X‑6.4 |
7,00±0,30 |
<1,60 mm |
0,51±0,08 |
|
BH‑MT‑2‑X‑9.5 |
10,00±0,30 |
<2,40 mm |
0,51±0,08 |
|
BH‑MT‑2‑X‑12.7 |
13,50±0,40 |
<3,20 mm |
0,64±0,08 |
* Kundenspezifische Abmessungen sind auf Anfrage erhältlich.
Produktvergleich:
TE Connectivity / Raychem: MT‑6000
|
Eigenschaft |
Prüfverfahren |
Typische Werte |
|
Längenänderung % |
ASTM D 2671 |
-10~+5 |
|
Zugfestigkeit/MPa |
ASTM D 2671 |
≥10,4 |
|
Bruchdehnung/% |
ASTM D 2671 |
≥200 |
|
Kaltbiegefestigkeit (-30 °C, 1 h) |
ASM‑DTL‑23053 |
Keine Rissbildung |
|
Hitzeschock (180 °C/4 h) |
ASTM D2671 |
Keine Rissbildung |
|
Dielektrische Festigkeit/kV/mm |
ASTM D 2671 |
≥15,0 |
|
Volumenwiderstand/Ω·cm |
ASTM D 876 |
≥1015 |
|
Wasseraufnahme (%) (23 °C,24 h) |
ASTM D 2671 B |
≤0,4 |
Erstellt für F‑E‑ und Prozessingenieure von Medizinprodukten, OEM/ODM‑Partner und Beschaffungsteams, die mit elektrochirurgischen Instrumenten, invasiven chirurgischen Geräten und anderen medizinischen Baugruppen arbeiten. Diese FAQ konzentriert sich auf Auswahl und Migration als direkter Ersatz (u. a. für Tyco‑Raychem MT‑6000), praktische Hinweise zur Wärmeverarbeitung bei hohem Schrumpfverhältnis, Ausfallmodi, Substratverträglichkeit, Sterilisation, Compliance‑Grenzen und Beschaffung. Alle physikalischen Eigenschaften, Abmessungen, Schrumpfverhältnisse und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt – beachten Sie die BH‑MT‑2‑X‑Produktseite für die vollständigen Spezifikationen. MT‑6000™ ist eine Marke von TE Connectivity; Verweise dienen ausschließlich dem Kompatibilitätsvergleich und bedeuten keine Zugehörigkeit oder Billigung.
F1. Was muss geprüft werden, bevor BH‑MT‑2‑X ausgewählt oder als direkter Ersatz für Tyco‑Raychem MT‑6000 eingesetzt wird?
A1. BH‑MT‑2‑X ist ein medizinischer LDPE‑Wärmeschrumpfschlauch mit hohem Schrumpfverhältnis, der als direkter Ersatz für MT‑6000 konzipiert ist. Er wird eingesetzt, wenn ein Schlauch große Durchmesserübergänge abdecken muss – konische Wellen, Verbindungen, Steckverbinder, gestufte Strukturen – die ein Schlauch mit niedrigem Schrumpfverhältnis nicht abdecken kann. Prüfen Sie vier Prüfpunkte:
(1) Passgenauigkeit in beiden Zuständen unter Berücksichtigung der Dimensionierung für hohes Schrumpfverhältnis: Der Innendurchmesser im Lieferzustand muss über das GRÖSSTE Merkmal des Bauteils gleiten, und der freigeschrumpfte Innendurchmesser muss kleiner sein als der KLEINSTE Querschnitt, den der Schlauch umgreifen soll. Prüfen Sie beide Enden Ihrer Geometrie anhand der Größenbereiche im Datenblatt, nicht nur anhand der Nenngröße.
(2) Wanddicke und Oberfläche: Diese Type ist für die dünne Wand und glatte Oberfläche ausgelegt, die invasive Geräte erfordern. Prüfen Sie die Wanddicke nach dem Schrumpfen anhand des Toleranzbereichs (nicht nur des Nennwerts) auf Übereinstimmung mit Ihren Bauraum‑ und Isolationsanforderungen.
(3) Prozessvoraussetzungen: Der Schrumpfvorgang beginnt bei niedriger Temperatur (siehe Datenblatt), was für wärmeempfindliche Bauteile vorteilhaft ist. Dennoch erfordern Schläuche mit hohem Schrumpfverhältnis eine höhere Heizgleichmäßigkeit als Schläuche mit niedrigem Schrumpfverhältnis (siehe Frage zur Verarbeitung).
(4) Migration: Selbst bei einem echten Direktersatz führen Sie parallele Schrumpfversuche mit dem bisherigen Produkt an Ihrem realen Aufbau durch. Prüfen Sie, ob Temperatur, Haltezeit und Vorschubgeschwindigkeit unverändert übernommen werden können oder geringfügig angepasst werden müssen. Führen Sie anschließend Ihre eigenen IQ/OQ/PQ‑Prüfungen und die Bewertung der Designänderung durch, bevor Sie das Produkt freigeben. Für diese Arbeiten stehen Bewertungsmuster zur Verfügung.
F2. Welche Heizgeräte eignen sich für Schläuche mit hohem Schrumpfverhältnis und welche Ausfallmodi gilt es zu beachten?
A2. Verwenden Sie validierte Umluftofen, automatisierte Heißlufringe oder Infrarot‑Stationen, die den gesamten Umfang synchron erwärmen, mit geschlossener Temperaturregelung und festen Vorschubgeschwindigkeiten. Handgeführte Heißluftpistolen sind die Hauptursache für Ausschuss bei Schläuchen mit hohem Schrumpfverhältnis: Die zuerst erwärmte Seite schrumpft und klemmt auf dem Bauteil fest, wodurch die kältere Seite überdehnt wird – dies ist der typische Mechanismus für einseitige Wanddickenverminderung. Schwere Metallwellen und Gerätekörper vorheizen: Ein dicker Metallkern wirkt als Wärmesenke, sodass die Innenseite des Schlauches nicht die Schrumpftemperatur erreicht. Das Ergebnis ist ein unvollständiger Schrumpfvorgang mit verborgenen Lufteinschlüssen. Häufig beobachtete Ausfallmodi bei medizinischen Polyolefin‑Wärmeschrumpfschläuchen mit hohem Schrumpfverhältnis:
(1) Exzentrizität und lokale Wanddickenverminderung durch ungleichmäßige Umfangserwärmung; die dünner gewordene Stelle wird zur elektrisch schwachen Stelle.
(2) Rissbildung oder Aufplatzen: Ausgelöst durch scharfe Kanten, Grate und Verbindungsübergänge, verstärkt durch hohe molekulare Restspannungen, die Schläuche mit hohem Schrumpfverhältnis nach dem Schrumpfen behalten. Entfernen Sie alle Grate und vermeiden Sie einen blockierten Schrumpfvorgang.
(3) Weißfärbung oder kreidige Markierungen: Spannungsweißfärbung durch Überdehnung, Abknicken oder übermäßige lokale Dehnung; ein ausschlussrelevanter Defekt, der auf eine beschädigte Polymerstruktur hinweist.
(4) Blasen, Pusteln und Lufteinschlüsse: Eingeschlossene Luft an Enden oder Vertiefungen oder zu schnelle Erwärmung. Schrumpfen Sie schrittweise von der Mitte zu den Enden. Bei Hochfrequenz‑Hochspannungsanwendungen können Lufteinschlüsse Koronaentladungen auslösen und das Material verkohlen. Daher ist die Beseitigung von Lufteinschlüssen eine elektrische Anforderung und kein rein optisches Kriterium.
(5) Längsverschiebung: Diese Produktfamilie ändert ihre Länge während des Schrumpfprozesses (siehe Datenblatt). Positionieren Sie mit ausreichend Spiel und prüfen Sie die Endpositionen bei Erstmustern.
F3. Was ist beim Kontakt mit Gerätesubstraten, Metallen und medizinischen Klebstoffen zu beachten?
A3. Die niedrige Schrumpftemperatur macht diesen Schlauch für Konstruktionen aus unterschiedlichen Materialien geeignet. Er kann üblicherweise über Edelstahlwellen, Nitinol‑Bauteile und viele thermoplastische Konstruktionen (PEBAX, Nylon, PU) geschrumpft werden, ohne diese zu beschädigen. Dennoch prüfen Sie dies an Ihrem konkreten Aufbau, da das Erweichungsverhalten je nach Type und Härtegrad stark variiert. Bei Metallen ist der Oberflächenzustand eine zentrale Voraussetzung: Entgraten, verrunden oder trommeln Sie alle Kanten, Schweißnähte, Verbindungen und Stufen, über die der Schlauch gezogen wird. Aufgrund der hohen Schrumpfspannung von Schläuchen mit hohem Schrumpfverhältnis bilden scharfe Merkmale Rissausgangsstellen. Bei beweglichen Geräten führen wiederholte Bewegungen zu Durchstichen. Halten Sie die Kontaktflächen sauber: Bearbeitungsöle, Poliermittel und nicht vollständig verdampfte Isopropanol‑Rückstände beeinträchtigen die Schrumpfqualität und begünstigen Blasenbildung. Zum Kleben: LDPE ist ein Polyolefin mit niedriger Oberflächenenergie. Medizinische Klebstoffe, Grundierungen und Umspritzmaterialien haften ohne Oberflächenbehandlung (Korona, Plasma oder chemische Grundierung) nicht zuverlässig. Falls Ihr Design Klebverbindungen oder Umspritzungen über dem Schlauch vorsieht, planen Sie diesen Schritt explizit ein oder kontaktieren Sie uns zur Besprechung von Lösungen.
F4. Gibt es Vorsichtsmaßnahmen bei Chemikalien und Desinfektionsmitteln und welche Erklärungen sind verfügbar?
A4. Der Schlauch verträgt übliche Krankenhausreinigungen und gängige Desinfektionsmittel wie Alkohole. Polyolefine sind jedoch chemisch weniger inert als Fluorpolymere. Vermeiden Sie langanhaltenden Kontakt mit starken Oxidationsmitteln sowie aromatischen und chlorierten Lösungsmitteln. Wenn Ihr Gerät wiederholt bestimmten Stoffen ausgesetzt ist – z. B. aggressiven Aufbereitungschemikalien bei wiederverwendbaren Geräten – teilen Sie uns die Chemikalie, Konzentration und Belastungszyklen mit. Wir unterstützen Sie bei der Verträglichkeitsbewertung. Zur Dokumentation: Das Material erfüllt ISO 10993 und RoHS (siehe Datenblatt). Wir unterstützen Ihre Materialerklärungen mit Zusammensetzungsangaben und Materialprüfberichten. Nennen Sie Anforderungen an stoffspezifische Erklärungen (SVHC, REACH, spezielle verbotene Stoffe) bereits in der Anfrage, damit die erforderlichen Unterlagen von Anfang an erstellt werden können.
F5. Welche Sterilisationsverfahren werden unterstützt und welche Veränderungen sind bei wiederholten Zyklen zu erwarten?
A5. Das Datenblatt gibt die Eignung für Gammabestrahlung und Ethylenoxid‑Sterilisation (EtO) an. Zwei wichtige Hinweise zu den Grenzen:
(1) Dampfautoklavierung und Heißluftsterilisation werden von dieser Materialfamilie nicht unterstützt. Der Dauerbetriebsbereich von LDPE (siehe Datenblatt) liegt deutlich unter den Autoklavierbedingungen. Ein Dampfzyklus führt zu Verformungen oder Nachschrumpfen des geschrumpften Schlauches. Wenn Ihr Gerät eine dampfbasierte Aufbereitung erfordert, fragen Sie uns nach höher temperaturfesten Typen.
(2) Auch bei den zugelassenen Verfahren ist eine Validierung am geschrumpften Schlauch auf Ihrem tatsächlichen Gerät über die gesamte vorgesehene Zyklenzahl erforderlich. Wiederholte Bestrahlungs‑ oder EtO‑Zyklen können die Eigenschaften von Polyolefinen verändern. Schläuche mit hohem Schrumpfverhältnis weisen höhere Restspannungen auf als Typen mit niedrigem Schrumpfverhältnis, sodass Kriechverformungen unter dieser Spannung zyklenbedingt schneller zunehmen. Prüfen Sie die Dimensionsstabilität (einschließlich Länge), den Oberflächenzustand, die Haltekraft am kleinsten Querschnitt und – bei Verwendung als Isolierung – die dielektrische Integrität nach der Belastung. Berücksichtigen Sie in Ihrem Validierungsplan den ungünstigsten Zykluswert, nicht nur einen einzelnen Durchlauf.
F6. Für welche Anwendungen ist BH‑MT‑2‑X geeignet und wo wird die Verwendung nicht empfohlen?
A6. Gut geeignet für die Isolationsschutz von elektrochirurgischen Instrumenten und anderen invasiven chirurgischen Geräten, bei denen ein Schlauch große Durchmesserübergänge abdecken muss – konische Wellen, Griffe, Verbindungen und Steckerbereiche – und die dünne Wand sowie glatte Oberfläche benötigt werden, die diese Geräte erfordern. Vorsicht oder nicht empfohlen bei Geräten mit Dampfautoklavierung oder Heißluftaufbereitung (siehe Frage zur Sterilisation); Dauerbetrieb außerhalb des spezifizierten Temperaturbereichs des Materials (siehe Datenblatt); Anwendungen, bei denen der Schlauch mechanische oder Torsionslasten tragen soll – er ist eine Isolierhülle, kein Strukturbauteil; Baugruppen mit nicht entfernbaren scharfen Kanten oder Graten; stark bewegte Bereiche, bei denen wiederholte starke Biegungen Ermüdungserscheinungen in der vollständig geschrumpften Wand mit hohem Schrumpfverhältnis verursachen. Falls ein solcher Bereich unvermeidbar ist, besprechen Sie mit uns Konzepte zur Spannungsentlastung. Ebenso bei starkem Gleitverschleiß an scharfen Gegenflächen. Wenn Ihre Anwendung von hohen Temperaturen, aggressiven Chemikalien oder starker mechanischer Beanspruchung geprägt ist, teilen Sie uns dies vor Abschluss des Designs mit. Wir weisen Sie auf passende Materialfamilien aus unserem Portfolio hin.
F7. Bedeutet die Einhaltung von ISO 10993 oder die angegebene dielektrische Bemessung, dass unser fertiges Gerät zugelassen ist?
A7. Nein – diese Unterscheidung ist bei Audits von großer Bedeutung. Wir liefern ausschließlich Schläuche als Bauteil. Die materialseitige Einhaltung von ISO 10993 unterstützt die Zulassung, ersetzt aber keine regulatorische Genehmigung Ihres fertigen Medizinprodukts und stellt diese auch nicht dar. Die biologische Bewertung des fertigen Geräts (ISO 10993‑1), die Sterilisationsvalidierung, die Prozessvalidierung (IQ/OQ/PQ) und die Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Dasselbe gilt für elektrische Eigenschaften – dies ist besonders wichtig für den typischen Einsatz bei chirurgischen Stromgeräten. Die dielektrischen Werte im Datenblatt sind materialbezogene Prüfwerte, keine elektrische Sicherheitszertifizierung Ihres Instruments. Die Prüfung der Spannungsfestigkeit (Hochspannungsprüfung), des Ableitstroms, der Kriech‑ und Luftstrecken am fertigen Gerät (gegebenenfalls nach IEC 60601‑Reihe) muss von Ihnen an der endgültigen Baugruppe durchgeführt und dokumentiert werden – auch nach Sterilisation und Alterung. Beachten Sie: Die spezifizierten Materialeigenschaften werden nur bei kontrollierter Verarbeitung erreicht. Eine dünne exzentrische Stelle, eingeschlossene Luft oder ein verarbeitungsbedingter Riss machen diese zunichte. Daher ist die elektrische Endprüfung Teil des Designs und keine optionale Zusatzmaßnahme. Wir machen keine Leistungsangaben über die im Datenblatt veröffentlichten Werte hinaus.
F8. Wie soll der Schlauch gelagert werden und beeinflusst eine Langzeitlagerung die Leistung?
A8. Polyolefine reagieren empfindlicher auf Lagerbedingungen als Fluorpolymere. Schläuche mit hohem Schrumpfverhältnis sind hier am empfindlichsten, da sie große innere Dehnspannungen speichern. Bewahren Sie den Schlauch in der Originalverpackung an einem kühlen, trockenen Ort auf, fern von direkter Sonneneinstrahlung / UV‑Strahlung und Wärmequellen. Erhöhte Lagertemperaturen können den expandierten Zustand langsam abbauen und das verfügbare Schrumpfvermögen verringern. Bei Typen mit hohem Schrumpfverhältnis schmälert dies direkt die bei der Auslegung berücksichtigten Dimensionierungsreserven. Schützen Sie vor Quetschung, Abknickung und Kantenbeschädigungen bei der Handhabung und wenden Sie das First‑in‑First‑out‑Prinzip an. Im Datenblatt ist keine feste Haltbarkeit angegeben. Bei lang gelagerten Chargen führen Sie vor der Produktionsfreigabe eine kurze Schrumpfprüfung an einem Muster unter Ihren validierten Prozessbedingungen durch – prüfen Sie dabei, ob der geschrumpfte Innendurchmesser immer noch den kleinsten Querschnitt umgreift. Berücksichtigen Sie die Lagerbedingungen in Ihrem Wareneingangsprüfplan. Zur Sicherstellung der Chargenkonsistenz bei laufenden Projekten vereinbaren Sie mit uns im Liefervertrag ein Musteraufbewahrungs‑ und Chargenrückverfolgungskonzept.
F9. Unterstützen Sie Zuschnitte, kundenspezifische Abmessungen, Sonderfarben oder spezielle Schrumpfverhältnisse?
A9. Eine Lieferung mit festen Zuschnittlängen ist möglich. Die Schnittqualität ist eine funktionelle Anforderung, kein rein optisches Kriterium. Stumpfe Messer oder Scheren erzeugen Mikrorisse und scharfe Schnittkanten, die unter der hohen Schrumpfspannung von Schläuchen mit hohem Schrumpfverhältnis zu Rissausgangsstellen werden. Wir schneiden mit scharfen, spezialisierten Werkzeugen und prüfen die Schnittkanten. Wenn Sie intern schneiden, halten Sie denselben Standard ein. Standardfarben sind schwarz und transparent; weitere Farben sind auf Anfrage möglich. Abweichende Abmessungen außerhalb des Standardbereichs und kundenspezifische Schrumpfverhältnisse können für spezielle Anwendungen besprochen werden (siehe Datenblatt). Markierungen und ähnliche Nachbearbeitungen werden auf Anfrage bewertet. Nennen Sie die Anforderungen in Ihrer Anfrage, dann bestätigen wir die Machbarkeit und erreichbaren Toleranzen. Aufgrund der Längenänderung dieser Produktfamilie während des Schrumpfens (siehe Datenblatt) klären Sie, ob die Zuschnittlänge sich auf den Lieferzustand oder den geschrumpften Zustand bezieht – dies ist eine häufige Ursache für Unstimmigkeiten bei Zeichnungen bei Ersatzprojekten.
F10. Wie laufen Musterlieferungen und der Übergang von Versuchen zur Massenproduktion ab – insbesondere beim Ersatz von Produkten wie MT‑6000?
A10. Bewertungsmuster in Standardgrößen sind verfügbar. Dadurch können Sie das Prozessfenster für das Schrumpfen an Ihren Geräten und Bauteilen prüfen, bevor Sie Verpflichtungen eingehen. Bei Ersatzprojekten mit hohem Schrumpfverhältnis bestätigen Sie mit den Mustern, ob Ihr bestehendes Heizprofil unverändert übernommen werden kann oder ob Temperatur, Haltezeit oder Vorschubgeschwindigkeit geringfügig angepasst werden müssen. Außerdem prüfen Sie, ob die Schrumpfgleichmäßigkeit (Umfangsverteilung der Wanddicke) an Ihrer tatsächlichen Geometrie Ihre Isolationsanforderungen erfüllt. Wir unterstützen Sie von Pilotchargen bis zur Massenproduktion. Lieferzeiten werden im Angebot bestätigt. Wenn Sie eine Zweitbeschaffung aufgrund langer Lieferzeiten, Zuteilungen oder hoher Mindestbestellmengen bei markengebundenen medizinischen Schläuchen aufbauen möchten, teilen Sie uns die Spezifikationen des bisherigen Produkts mit (Abmessungsklasse, Wanddicke nach Schrumpfung, Farbe, Leistungsanforderungen). Wir ermitteln das passende Äquivalent für vergleichende Versuche. Empfohlene Vorgehensweise bei der Einführung einer zweiten Bezugsquelle: Prüfen Sie erste Produktionschargen im Wareneingang anhand Ihrer validierten Referenzmuster. Bewahren Sie Goldmuster aus den Qualifizierungschargen für spätere Chargenvergleiche auf.
F11. Welche technischen Informationen soll eine Angebotsanfrage enthalten?
A11. Für eine schnelle und genaue Angebotsstellung geben Sie bitte an: Benötigte Größe (Innendurchmesser im Lieferzustand und/oder nach dem Schrumpfen) sowie Anforderungen an die Wanddicke nach dem Schrumpfen mit Angabe, welche Toleranzen funktional kritisch sind; den GRÖSSTEN Durchmesser, über den der Schlauch gezogen werden muss, und den KLEINSTEN Durchmesser, den er umgreifen soll – dieses Paar ist ausschlaggebend für die Größenauswahl bei Typen mit hohem Schrumpfverhältnis; Bestellmenge und geschätztes Jahresvolumen; Lieferform (auf Spule oder mit festen Zuschnittlängen inkl. Toleranz und Angabe, ob sich die Länge auf den Liefer‑ oder geschrumpften Zustand bezieht); Farbe; Anwendung und Bauteile unter dem Schlauch (Material, Durchmesserbereich und Toleranzen, Oberflächenzustand, Vorhandensein von Konen, Verbindungen oder Stufen); maximaler Bauraum, den der geschrumpfte Schlauch einnehmen darf; Typ Ihres Heizgeräts und Prozesstemperatur; ob der Schlauch verklebt oder umspritzt werden soll (d. h. ob eine Oberflächenbehandlung vorgesehen ist); Sterilisationsverfahren und Zyklenzahl; elektrische Anforderungen bei Einsatz als Isolierung (Betriebsspannung und Signalform, Hochspannungsprüfpegel des fertigen Geräts, Notwendigkeit von Nadel‑ / Durchgangsprüfungen); Spezifikation des bisherigen Produkts, falls es sich um einen Ersatz für MT‑6000 oder eine andere Zweitbeschaffung handelt; Nachbearbeitungen (Zuschneiden, Markieren); erforderliche Compliance‑Dokumente (ISO 10993‑Materialprüfberichte, RoHS‑ und Zusammensetzungserklärungen); Zielpreis, Lieferbedingungen und Lieferort.
F12. Was ist zu Materialerklärungen, MAF‑Dateien und Änderungskontrolle zu wissen?
A12. Praktische Hinweise:
(1) Wir stellen materialbezogene Dokumente zur Verfügung: Zusammensetzungserklärungen, RoHS‑Erklärung und ISO 10993‑Materialprüfberichte für Ihre technischen Unterlagen, EU‑MDR‑Dokumentationen oder Lieferantenqualifizierungsunterlagen.
(2) Falls eine Geräte‑Hauptdatei (MAF‑Referenz) der geeignete Mechanismus ist, können wir über Autorisierungsschreiben sprechen, damit Ihr Regulatory‑Team unsere Materialdaten in Ihren Einreichungen referenzieren kann. Der Geltungsbereich wird projektbezogen vereinbart.
(3) Was wir nicht leisten: Wir geben keine Zusagen oder Zusicherungen bezüglich Ihres fertigen Geräts ab. Unsere Materialdokumente implizieren keine FDA‑Zulassung, keine CE‑Konformität und keine geräteseitige biologische oder elektrische Sicherheitsgenehmigung.
(4) Änderungskontrolle: Wenn Ihre regulatorische Einreichung Benachrichtigungsvereinbarungen für Material‑ oder Prozessänderungen erfordert, sprechen Sie dies vor Abschluss des Designs an, damit dies im Liefervertrag abgedeckt ist. Zweitquellen‑Migrationen und Materialänderungen sind bei vielen Geräteeinreichungen meldepflichtige Ereignisse. Es ist wesentlich einfacher, Benachrichtigungspflichten vertraglich festzulegen, als diese nachträglich nachzurüsten.