FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
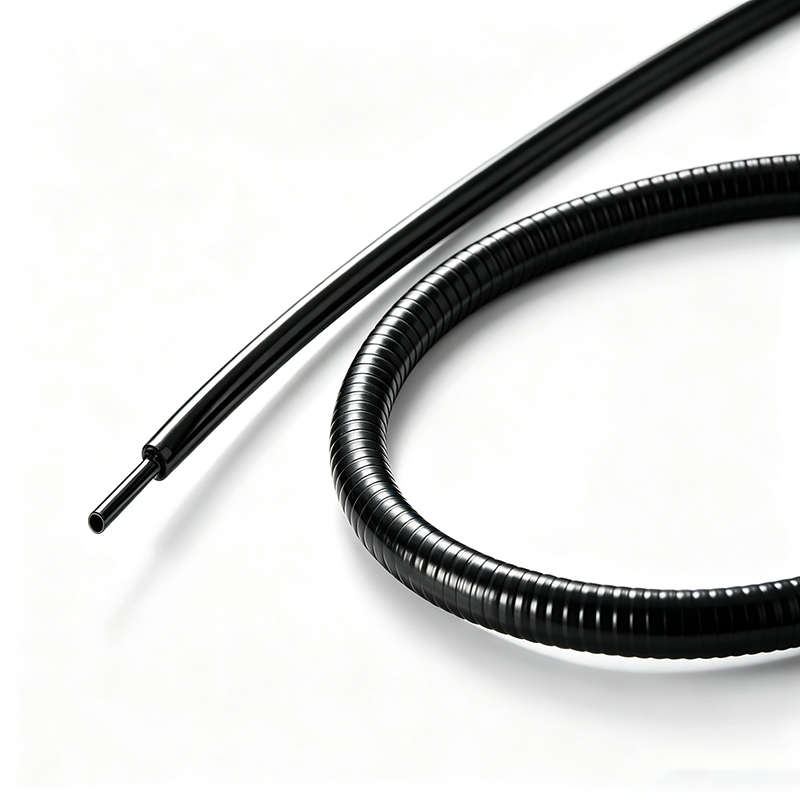
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-2-H ist ein wärmeschrumpfbarer Schlauch in medizinischer Qualität mit einem Schrumpfverhältnis von 2:1, der aus Polyolefin in medizinischer Qualität hergestellt wird. Im Vergleich zum medizinischen Schlauch BH-MT-2 weist er eine größere Wandstärke auf und erfüllt die strengeren Anforderungen an die elektrische Isolierung sowie an die mechanische Abriebfestigkeit. Er ist in der Regel für den Isolationsschutz von medizinischen Geräten im Bauchraum vorgesehen.
Schrumpfverhältnis: 2:1
Niedrige Schrumpftemperatur
Hohe Transparenz, weich
Gute physikalische, chemische und elektrische Eigenschaften
Hervorragende elektrische Isolationseigenschaften
Geeignet für die Sterilisation mit Gamma-Strahlen (γ) und Ethylenoxid (ETO)
Betriebstemperatur: -30 °C bis +105 °C
Temperatur bei Beginn der Schrumpfung: ≥ 60 °C
Mindesttemperatur für vollständiges Zurückziehen: 110 °C
Entspricht ISO 10993, USP Klasse VI und der RoHS-Richtlinie
|
Modell |
Lieferzustand |
Nach Schrumpfung (mm) |
Verpackung (Meter / Spule) |
||
|
Min. Innendurchmesser |
Wandstärke |
Innendurchmesser |
Wandstärke |
||
|
BH‑MT‑2‑H‑1.2 |
1,2 |
0,20±0,05 |
≤0,6 |
0,41±0,08 |
200 |
|
BH‑MT‑2‑H‑1.6 |
1,6 |
0,20±0,05 |
≤0,8 |
0,43±0,08 |
200 |
|
BH‑MT‑2‑H‑2.4 |
2,4 |
0,25±0,05 |
≤1,20 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑H‑3.2 |
3,2 |
0,25±0,05 |
≤1,6 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑H‑4.8 |
4,8 |
0,25±0,05 |
≤2,40 |
0,51±0,08 |
100 |
|
BH‑MT‑2‑H‑6.4 |
6,4 |
0,30±0,05 |
≤3,2 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑H‑9.5 |
9,5 |
0,30±0,05 |
≤4,8 |
0,64±0,08 |
50 |
|
BH‑MT‑2‑H‑12.7 |
12,7 |
0,30±0,05 |
≤6,40 |
0,64±0,08 |
50 |
|
BH‑MT‑2‑H‑19.1 |
19,1 |
0,35±0,05 |
≤9,5 |
0,76±0,08 |
50 |
|
BH‑MT‑2‑H‑25.4 |
25,4 |
0,45±0,05 |
≤12,7 |
0,89±0,08 |
50 |
Auf Anfrage sind kundenspezifische Abmessungen und Schrumpfverhältnisse für Ihre speziellen Anwendungen verfügbar.
Vergleichsdaten:
Tyco‑Raychem: MT‑5000
|
Property |
Test Method |
Typical Data |
|
Longitudinal change % |
ASTM D 2671 |
-10~+10 |
|
Concentricity |
ASTM D 2671 |
≥70% |
|
Tensile strength/MPa |
ASTM D 638 |
≥10.3 |
|
Elongation at break/% |
ASTM D 638 |
≥120 |
|
Low temperature flexibility(-55°C/4h) |
ASTM D2671 |
No cracking |
|
Heat shock(180˚C/4 h) |
ASTM D2671 |
No cracking |
|
Dielectric strength/kV/mm |
ASTM D 2671 |
≥19.7 |
|
Volume resistivity/Ω·cm |
ASTM D 876 |
≥1015 |
Erstellt für F&E‑ und Projektingenieure von Medizinprodukten, OEM/ODM‑Partner und Einkaufsteams, die an laparoskopischen und abdominalen chirurgischen Instrumenten, elektrochirurgischen Geräten und anderen invasiven Baugruppen arbeiten. Diese FAQ befasst sich mit der Auswahl und dem Migrieren als direkt austauschbare Alternative (u. a. zu Tyco‑Raychem MT‑5000), thermischen Verarbeitungspraktiken, Ausfallmodi, Substratverträglichkeit, Sterilisationsverfahren, Compliance‑Grenzen und Beschaffung. Alle physikalischen Eigenschaften, Abmessungen, Schrumpffaktoren und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt – entnehmen Sie die vollständigen Spezifikationen der BH‑MT‑2‑H Produktseite. MT‑2000™ und MT‑5000™ sind Warenzeichen von TE Connectivity; die Verweise dienen ausschließlich dem Kompatibilitätsvergleich und implizieren keine Zugehörigkeit oder Empfehlung.
F1. Was muss geprüft werden, bevor BH‑MT‑2‑H ausgewählt oder als direkt austauschbare Alternative für Tyco‑Raychem MT‑5000 migriert wird?
A1. BH‑MT‑2‑H ist ein medizinischer Polyolefin‑Typ mit dickerer Wand, der als direkter Ersatz für MT‑5000 konzipiert ist. Er wird typischerweise dort eingesetzt, wo die Isolationsschutzfunktion von abdominalen chirurgischen Geräten sowohl elektrische Isolierung als auch Abriebfestigkeit erfordert. Prüfen Sie vier Prüfpunkte.
(1) Passgenauigkeit in beiden Zuständen: Der Innendurchmesser im Lieferzustand muss frei über Ihr Bauteil gleiten, und der Innendurchmesser nach dem Schrumpfen muss es mit positivem Übermaß umgreifen – vergleichen Sie die Größenbereiche unseres Datenblatts mit Ihrer Zeichnung und verlassen Sie sich nicht nur auf die Nenngröße.
(2) Wandstärke und Profil: Dieser Typ gehört zu den Varianten mit dickerer Wand der BH‑MT‑2‑Familie. Prüfen Sie daher, ob die Wandstärke nach dem Schrumpfen und der zusätzliche Außendurchmesser, den der Schlauch Ihrem Instrument hinzufügt, Ihrem Profilbudget entsprechen. Beachten Sie, dass Wandstärketoleranz und Konzentrizität die Isolationsgleichmäßigkeit direkt beeinflussen – verwenden Sie den Toleranzbereich, nicht nur den Nennwert.
(3) Verarbeitungsvoraussetzungen: Der Schrumpfvorgang erfolgt bei niedrigen Temperaturen (siehe Datenblatt) und ist schonend für hitzeempfindliche Bauteile. Dennoch benötigen Sie eine Anlage mit geregelter, gleichmäßiger Heizung.
(4) Migration: Auch bei einem echten direkt austauschbaren Produkt führen Sie parallele Schrumpfversuche mit dem bisherigen Produkt an Ihrer realen Baugruppe durch. Stellen Sie sicher, dass Ihr Prozessfenster höchstens geringfügig angepasst werden muss. Vor der Freigabe schließen Sie Ihre eigenen IQ/OQ/PQ‑Validierungen und die Bewertung der Designänderung ab. Für diese Arbeiten stehen Bewertungsmuster zur Verfügung.
F2. Welche Heizanlagen eignen sich für diesen Schlauch und welche Ausfallmodi sind zu beachten?
A2. Verwenden Sie validierte Konvektionsöfen, automatisierte Heißluftringe oder Infrarot‑Stationen mit geschlossener Temperaturregelung und festen Vorschubgeschwindigkeiten. Hand‑Heißluftpistolen sind die Hauptursache für Ausschuss und Feldausfälle: Sie erzeugen Hot‑Spots, bei denen das Material lokal übermäßig schrumpft oder abgebaut wird, während benachbarte Bereiche nicht vollständig schrumpfen. Das Ergebnis hängt vom Bediener ab – das ist in einem validierten medizinischen Prozess unzulässig. Beim Schrumpfen über massiven Metallwellen oder Instrumentenkörpern heizen Sie den Kern vor, damit der Schlauch innen keine Wärme abgibt. Häufig auftretende Ausfallmodi bei medizinischen Polyolefinschläuchen:
(1) Risse oder Aufspaltungen – entstehen meist an scharfen Kanten, Graten, lasergeschnittenen Bereichen oder Stufen oder werden durch Temperaturspitzen und gehemmtes Schrumpfen verursacht, bei dem Rest‑Hoop‑Spannungen eingeschlossen werden. Entgraten Sie alle Kanten und vermeiden Sie Dimensionierungen, bei denen der Schlauch gegen einen deutlich kleineren Dorn frei schrumpfen muss;
(2) Weiß‑ oder kreidige Markierungen – Spannungsaufhellung durch Knicken, Überdehnung bei der Montage oder übermäßige lokale Beanspruchung. Betrachten Sie dies als ausschussrelevanten Defekt; er weist auf geschädigtes Polymer hin;
(3) Blasen oder Beulen – eingeschlossene Luft an den Enden oder zu schnelles Aufheizen. Schrumpfen Sie schrittweise von der Mitte zu den Enden, damit die Luft entweichen kann;
(4) Ungleichmäßiges Schrumpfen oder Oberflächenwelligkeit – ungleichmäßige Wärmeverteilung. Drehen Sie das Bauteil oder verwenden Sie eine 360°‑Heizung; (5) Längsverschiebung – diese Familie ändert ihre Länge beim Schrumpfen (siehe Datenblatt). Positionieren Sie den Schlauch mit Spiel und prüfen Sie die Endpositionen an Erstmustern, bevor Sie den Prozess festlegen.
F3. Was ist beim Kontakt mit Instrumentensubstraten, Metallen und medizinischen Klebstoffen zu beachten?
A3. Die niedrige Schrumpftemperatur macht diesen Schlauch für Baugruppen aus unterschiedlichen Materialien geeignet. Er kann in der Regel über Edelstahlwellen, Nitinol‑Bauteilen und vielen thermoplastischen Konstruktionen (PEBAX, Nylon, PU) geschrumpft werden, ohne diese zu beschädigen. Dennoch führen Sie Prüfungen an Ihrer exakten Schichtfolge durch, da das Erweichungsverhalten je nach Typ und Härtegrad stark variiert. Bei Metallen ist der Oberflächenzustand eine zentrale Voraussetzung: Entgraten, polieren oder trommeln Sie jede Kante, Schweißnaht und Stufe, über die der Schlauch läuft. Eine scharfe Kontur unter der umschließenden Schrumpfspannung wird zur Rissausgangsstelle. Halten Sie Kontaktflächen sauber – Bearbeitungsöle, Poliermittel und nicht vollständig verdunstete Isopropanol‑Rückstände beeinträchtigen die Schrumpfqualität und können Blasen verursachen. Zum Thema Haftung: LDPE ist ein Polyolefin mit niedriger Oberflächenenergie. Medizinische Klebstoffe, Grundierungen und Umspritzmaterialien haften ohne Oberflächenbehandlung (Korona, Plasma oder chemische Grundierung) nicht zuverlässig. Wenn Ihr Design eine Verklebung oder Umspritzung über dem Schlauch vorsieht, planen Sie diesen Behandlungsschritt explizit ein oder kontaktieren Sie uns zur Besprechung von Lösungen.
F4. Gibt es Vorsichtsmaßnahmen bei Chemikalien und Desinfektionsmitteln und welche Erklärungen sind verfügbar?
A4. Der Schlauch verträgt übliche Krankenhausreinigungen und gängige Desinfektionsmittel wie Alkohole. Polyolefine sind jedoch chemisch weniger inert als Fluorpolymere: Vermeiden Sie längeren Kontakt mit starken Oxidationsmitteln sowie aromatischen oder chlorierten Lösungsmitteln. Wenn Ihr Gerät wiederholt einem bestimmten Stoff ausgesetzt ist – z. B. aggressiven Aufbereitungschemikalien bei wiederverwendbaren Instrumenten – teilen Sie uns Chemie, Konzentration und Belastungszyklen mit, dann unterstützen wir Sie bei der Verträglichkeitsbewertung. Zur Dokumentation: Das Material erfüllt ISO 10993, USP‑Klasse VI und RoHS (siehe Datenblatt). Wir unterstützen Ihre Materialdeklarationen mit Zusammensetzungserklärungen und Materialprüfberichten. Nennen Sie Anforderungen an stoffspezifische Erklärungen (SVHC, REACH, bestimmte beschränkte Stoffe) bereits in der Angebotsanfrage, damit die korrekten Dokumente von Anfang an vorbereitet werden.
F5. Welche Sterilisationsverfahren werden unterstützt und welche Veränderungen sind bei wiederholten Zyklen zu erwarten?
A5. Das Datenblatt gibt die Eignung für Gammabestrahlung und Ethylenoxid‑Sterilisation (EtO) an. Zwei wichtige Hinweise zu den Grenzen.
(1) Dampfautoklavierung und Heißluftsterilisation werden von dieser Materialfamilie nicht unterstützt: Die Einsatztemperatur von LDPE liegt deutlich unter den Autoklav‑Bedingungen. Ein Dampfzyklus verformt oder schrumpft den bereits geschrumpften Schlauch erneut. Wenn Ihr Gerät eine dampfbasierte Wiederaufbereitung erfordert, fragen Sie uns nach höher temperaturfesten Typen.
(2) Auch bei den qualifizierten Verfahren validieren Sie am geschrumpften Schlauch Ihres realen Geräts über die gesamte vorgesehene Zykluszahl. Wiederholte Bestrahlungs‑ oder EtO‑Zyklen können die Eigenschaften von Polyolefinen verändern. Prüfen Sie nach der Belastung die Dimensionsstabilität (einschließlich Länge), den Oberflächenzustand, die Haltekraft und – sofern der Schlauch als Isolierung dient – die dielektrische Integrität. Das Kriechen unter Rest‑Hoop‑Spannungen sammelt sich mit den Zyklen an. Berücksichtigen Sie daher die ungünstigste Zykluszahl in Ihrem Validierungsplan, nicht nur einen einzelnen Durchlauf.
F6. Wofür ist BH‑MT‑2‑H geeignet – und wofür wird es nicht empfohlen?
A6. Gut geeignet: Isolationsschutz von abdominalen medizinischen Geräten und vergleichbaren invasiven Instrumenten – laparoskopische und elektrochirurgische Wellen, Griffe, Leitungen und Verbindungsstellen – überall dort, wo das Design die Kombination aus elektrischer Isolierung und mechanischer Abriebfestigkeit der dicken Wand benötigt, eine schonende Niedertemperatur‑Verarbeitung erfolgt und eine glatte Oberfläche gefordert ist. Mit Vorsicht verwenden oder nicht empfohlen: Geräte, die einer Dampfautoklavierung oder Heißluft‑Wiederaufbereitung unterzogen werden (siehe Frage zur Sterilisation); Dauerbetrieb bei erhöhten Temperaturen; Anwendungen, bei denen der Schlauch strukturelle oder Torsionslasten tragen soll – er ist eine Isolierhülle, kein Strukturbauteil; Baugruppen mit scharfen Kanten oder Graten, die nicht geglättet werden können; starker Gleitabrieb an scharfen Gegenflächen, bei dem kein Polymerschlauch eine konstruktive Schutzmaßnahme ersetzen kann. Wenn Ihre Anwendung von hohen Temperaturen, aggressiven Chemikalien oder extremer mechanischer Beanspruchung geprägt ist, teilen Sie uns dies vor dem Design‑Freeze mit, dann weisen wir Sie auf die passende Materialfamilie aus unserem Sortiment hin.
F7. Bedeutet die Einhaltung von ISO 10993 / USP‑Klasse VI oder die angegebene dielektrische Nennspannung, dass unser fertiges Gerät zugelassen ist?
A7. Nein – diese Unterscheidung ist bei Audits wichtig. Wir liefern nur den Schlauch als Bauteil. Die materialseitige Konformität mit ISO 10993 / USP‑Klasse VI ist unterstützend, ersetzt aber keine regulatorische Zulassung Ihres fertigen Medizinprodukts: Die biologische Bewertung des Endprodukts (ISO 10993‑1), die Sterilisationsvalidierung, die Prozessvalidierung (IQ/OQ/PQ) und die Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Gleiches gilt für den elektrischen Bereich – besonders wichtig für den typischen Einsatz dieses Produkts bei chirurgischen Stromgeräten: Die dielektrischen Werte in unserem Datenblatt sind materialbezogene Prüfwerte, keine elektrische Sicherheitszertifizierung Ihres Instruments. Die Prüfung der Spannungsfestigkeit (Hipot), der Leckströme, der Kriech‑ und Luftstrecken am fertigen Gerät (ggf. nach der IEC 60601‑Reihe) muss von Ihnen an der Endbaugruppe durchgeführt und dokumentiert werden – auch nach Sterilisation und Alterung, da sich die Isoliereigenschaften verändern können. Ein einzelnes Nadelöhr, eine Kerbe oder ein Verarbeitungsriss hebt die materialseitige Nennleistung auf. Daher gehört eine elektrische Endprüfung zur Umsetzung der Spezifikation. Wir beanspruchen keine Leistungen über die veröffentlichten Datenblattwerte hinaus.
F8. Wie soll der Schlauch gelagert werden und beeinträchtigt Langzeitlagerung die Leistung?
A8. Polyolefine reagieren empfindlicher auf Lagerbedingungen als Fluorpolymere. Bewahren Sie den Schlauch in der Originalverpackung an einem kühlen, trockenen Ort fern von direkter Sonneneinstrahlung/UV‑Strahlung und Wärmequellen auf: Erhöhte Lagertemperaturen können den expandierten Zustand langsam entspannen und das Schrumpfvermögen verringern; UV‑Strahlung und Ozon lassen Polyethylen‑Oberflächen altern. Schützen Sie vor Quetschen, Knicken und Kerben an den Kanten bei der Handhabung und wenden Sie das First‑in‑First‑out‑Prinzip an. Im Datenblatt ist keine feste Haltbarkeit angegeben. Bei lang gelagerten Chargen führen Sie vor der Freigabe zur Produktion eine kurze Schrumpfprüfung an einem Muster unter Ihren qualifizierten Einstellungen durch und berücksichtigen die Lagerbedingungen in Ihrem Wareneingangsprüfplan. Für eine laufende Serie mit Batch‑zu‑Batch‑Konsistenz vereinbaren Sie mit uns bereits in der Liefervereinbarung ein Rückstellmuster‑ und Chargenrückverfolgbarkeitskonzept – das ist die kostengünstigste Absicherung gegen Risiken bei eingehendem Material.
F9. Unterstützen Sie Zuschnitte, kundenspezifische Abmessungen, Sonderfarben oder spezielle Schrumpffaktoren?
A9. Zuschnitt auf gewünschte Länge ist möglich. Die Schnittqualität ist eine funktionelle Anforderung, keine optische: Stumpfe Messer und Scheren hinterlassen Mikrokerben und gezackte Ränder, die unter der Schrumpf‑Hoop‑Spannung zu Rissausgangsstellen werden. Wir schneiden mit scharfen, spezialisierten Werkzeugen und prüfen die Kanten. Wenn Sie intern schneiden, halten Sie denselben Standard ein. Standardfarben sind Schwarz und Transparent. Weitere Farben, Sonderabmessungen und angepasste Schrumpffaktoren sind für spezielle Anwendungen auf Anfrage verfügbar (siehe Datenblatt). Markierungen und vergleichbare Nachbearbeitungen können auf Anfrage bewertet werden. Nennen Sie die Anforderungen in der Angebotsanfrage, dann bestätigen wir Machbarkeit und erreichbare Toleranzen. Aufgrund der Längenänderung dieser Familie beim Schrumpfen (siehe Datenblatt) vereinbaren Sie zudem, ob die Schnittlänge auf den Lieferzustand oder den Zustand nach dem Schrumpfen bezogen ist – dies ist eine typische Quelle für Zeichnungsstreitigkeiten bei Ersatzprojekten.
F10. Wie funktionieren Muster und der Hochlauf von Versuchen zur Massenproduktion – insbesondere beim Ersatz eines bestehenden Produkts wie MT‑5000?
A10. Bewertungsmuster in Standardgrößen sind verfügbar, damit Sie das Schrumpffenster an Ihren realen Geräten und Bauteilen vor jeder Verpflichtung qualifizieren können. Bei einem Ersatzprojekt bestätigen Sie hier, ob Ihr bestehendes Heizrezept unverändert übernommen werden kann oder ob Temperatur oder Haltezeit geringfügig angepasst werden müssen. Anschließend unterstützen wir Sie von Pilotchargen bis zur Massenproduktion; Lieferzeiten werden im Angebot bestätigt. Wenn Sie aufgrund langer Lieferzeiten, Zuteilungen oder hoher Mindestbestellmengen bei markengebundenen medizinischen Schläuchen eine Zweitlieferantenstrategie verfolgen, teilen Sie uns die Spezifikation des Altprodukts mit (Größenklasse, Wandstärke nach Schrumpfung, Farbe, Leistungsanforderungen). Wir ermitteln das am besten passende Äquivalent für parallele Versuche. Empfohlene Vorgehensweise bei der Einführung eines Zweitlieferanten: Führen Sie bei ersten Produktionschargen eine Wareneingangsprüfung anhand Ihrer qualifizierten Referenzmuster durch und bewahren Sie Gold‑Muster aus den Qualifizierungschargen für spätere Chargenvergleiche auf.
F11. Welche technischen Informationen soll eine Angebotsanfrage enthalten?
A11. Für ein schnelles und genaues Angebot geben Sie bitte an: Benötigte Größe (Innendurchmesser im Liefer‑ und/oder geschrumpften Zustand) sowie Anforderungen an die Wandstärke nach dem Schrumpfen mit Angabe der funktional kritischen Toleranz; Menge und geschätztes Jahresvolumen; Lieferform (Spule oder Zuschnitt mit Toleranz sowie Definition der Länge auf Liefer‑ oder Schrumpfzustand bezogen); Farbe; Anwendung und Bauteil unter dem Schlauch (Material, Durchmesserbereich mit Toleranzen, Oberflächenzustand); das Profilbudget, das der geschrumpfte Schlauch hinzufügen darf; Typ Ihrer Heizanlage und Prozesstemperatur; ob der Schlauch verklebt oder umspritzt werden muss (d. h. ob eine Oberflächenbehandlung geplant ist); Sterilisationsverfahren und Zykluszahl; elektrische Anforderungen bei Einsatz als Isolierung (Betriebsspannung, Hipot‑Niveau des fertigen Geräts sowie Notwendigkeit einer Nadelöhr‑/Kontinuitätsprüfung); Spezifikation des Altprodukts, falls es sich um einen MT‑5000‑Ersatz oder eine andere Zweitlieferanten‑Migration handelt; Nachbearbeitungen (Zuschnitt, Markierung); erforderliche Compliance‑Dokumente (ISO 10993 / USP‑Klasse VI‑Materialberichte, RoHS‑ und Zusammensetzungserklärungen); Zielpreis, Lieferbedingungen und Empfangsort.
F12. Was ist zu Materialerklärungen, Geräte‑Hauptdateien (MAF) und Änderungssteuerung zu wissen?
A12. Praktische Hinweise.
(1) Wir liefern materialbezogene Dokumente – Zusammensetzungserklärungen, RoHS‑Erklärung sowie ISO 10993 / USP‑Klasse VI‑Materialprüfberichte – für Ihre technische Datei, EU‑MDR‑Dokumentation oder Lieferantenqualifizierungsunterlagen.
(2) Wenn der Verweis auf eine Geräte‑Hauptdatei (MAF) der geeignete Mechanismus ist, können wir über Autorisierungsschreiben sprechen, damit Ihr regulatorisches Team unsere Materialdaten in Ihren Einreichungen zitieren kann; der Geltungsbereich wird fallweise vereinbart.
(3) Was wir nicht tun: Wir übernehmen keine Zusagen für Ihr fertiges Gerät. Unsere Materialdokumente implizieren keine geräteseitige FDA‑Freigabe, keine CE‑Konformität und keine geräteseitige Zulassung für biologische oder elektrische Sicherheit.
(4) Änderungssteuerung: Wenn Ihre regulatorische Einreichung Benachrichtigungsvereinbarungen für Material‑ oder Prozessänderungen erfordert, sprechen Sie dies vor dem Design‑Freeze an, damit es in der Liefervereinbarung abgedeckt ist. Sowohl Zweitlieferanten‑Migrationen als auch Materialänderungen sind bei vielen Geräte‑Einreichungen meldepflichtige Ereignisse. Es ist deutlich einfacher, Benachrichtigungspflichten bereits im Vertrag festzulegen, als sie nachträglich einzufügen.