|
MERKMAL
|
ZOLL
|
MM
|
|
INNENDURCHMESSER (ID)
|
0,01 -0,40
|
0,30 – 10,0
|
|
TOLERANZ INNENDURCHMESSER
|
± 0,001 – 0,003
|
± 0,025 – 0,076
|
|
NOMINALE WANDSTÄRKE
|
0,001 – 0,003
|
0,025 – 0,076
|
|
TOLERANZ WANDSTÄRKE
|
± 0,0005
|
± 0,0127
|
|
SCHNITTLÄNGE
|
39-78
|
1.000-2.000
|
|
Eigenschaft
|
Spezifikationsanforderung
|
Prüfmethode
|
Typischer Wert
|
|
Ätzwinkel
|
<70°
|
–
|
60°
|
|
Entflammbarkeit
|
V0
|
UL94
|
V0
|
|
Chemikalienbeständigkeit
|
ausgezeichnet
|
–
|
ausgezeichnet
|
|
Hitzeschock
|
Keine Rissbildung
|
ASTM D2671
(400 °C/4 Std.)
|
Keine Rissbildung
|
|
Tieftemperaturflexibilität
|
Keine Rissbildung
|
ASTM D2671
(-65 °C/4 Std.)
|
Keine Rissbildung
|
|
Enthält keine Schwermetalle
|
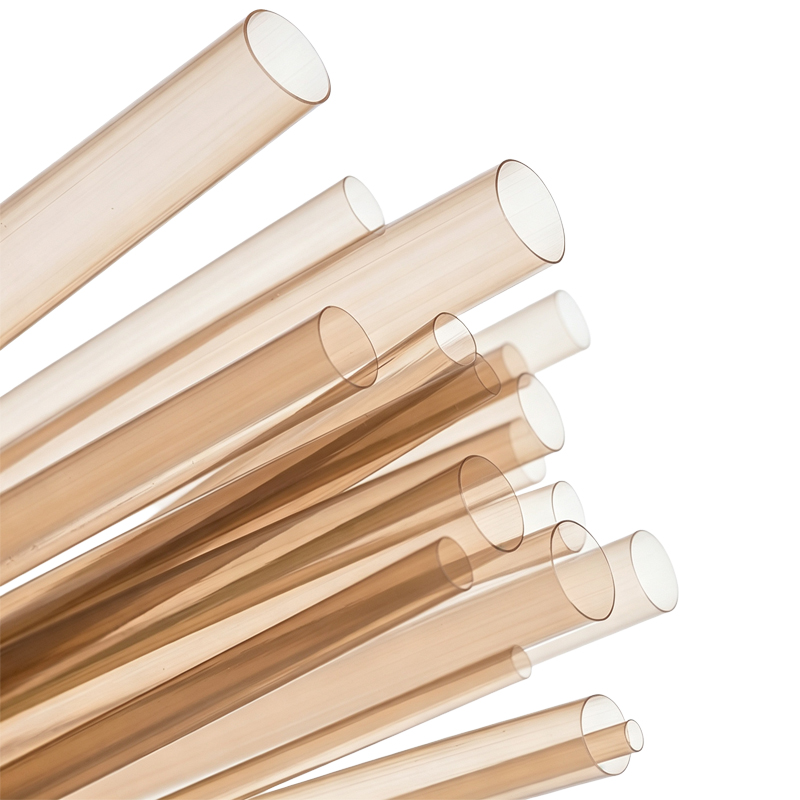
F1. Was ist ein medizinischer, frei extrudierter, geätzter PTFE-Liner?
A1. Ein frei extrudierter PTFE-Liner ist ein dünnwandiges Polytetrafluoroethylen-Rohr, das im Paste-Extrusionsverfahren ohne stützende Dornformgebung in der Endkalibrierung hergestellt wird und dadurch eine gleichmäßige, konzentrische Wandung ergibt. „Geätzt“ bedeutet, dass die Außenoberfläche chemisch behandelt wurde (typischerweise mit einer Natriumnaphthalinid-Lösung), um die Oberflächenenergie von 18 dynes/cm auf über 50 dynes/cm zu erhöhen und so eine Klebe- oder Thermoverbindung mit dem Kathetermantel zu ermöglichen. Die Innenoberfläche (Blut-/Produktkontakt) behält den nativen, ultraniedrigen Reibungskoeffizienten von PTFE (0,04–0,10), während die Außenoberfläche verklebbar wird. Im Katheteraufbau dient er als innerste Schicht eines mehrschichtigen Schafts – ein Aufbau, den Katheter-F&E-Ingenieure als einen Pebax-Mantel beschreiben, der über einen oberflächengeätzten PTFE-Liner gekapselt ist, um innen geringe Reibung zu erzielen.
F2. Was ist der Unterschied zwischen frei extrudierten und dorngeformten (Paste-)extrudierten PTFE-Linern?
A2. Beide sind Paste-Extrusionsverfahren – PTFE kann nicht wie Pebax, Nylon oder FEP im Schmelzextrusionsverfahren verarbeitet werden, da seine Schmelzviskosität zu hoch ist; es erfordert Paste-Extrusion mit anschließender Hochtemperatursinterung. Bei der dornbasierten Extrusion wird das Rohr auf einem Präzisionsdorn geformt und gesintert, was eine ausgezeichnete Innendurchmesser-Kontrolle ermöglicht, aber die Länge begrenzt und zusätzliche Schritte zum Einsetzen/Entfernen des Dorns erfordert. Die Freiextrusion produziert das Rohr ohne Abstützung, was sich für die kontinuierliche, großvolumige Produktion langer Längen eignet und nach Branchenliteratur durch kontrollierte Fibrillenorientierung die Streckgrenze und axiale Festigkeit erhöhen kann. Frei extrudierte Liner eignen sich gut für Anwendungen, in denen der Liner in einen geflochtenen oder ummantelten Schaft laminiert/geklebt wird und der endgültige Innendurchmesser von der montierten Konstruktion und nicht allein vom Liner bestimmt wird.
F3. Wie funktioniert das Ätzen von PTFE und warum ist es notwendig?
A3. Die extrem niedrige Oberflächenenergie von PTFE (18 dynes/cm) – dieselbe Eigenschaft, die ihm seine Gleitfähigkeit verleiht – macht es im Wesentlichen antihaftbeschichtet, sodass Klebstoffe und geschmolzene Mantelpolymere (Pebax, Nylon, TPU) es nicht benetzen oder daran haften können. Die chemische Ätzung mit einer Natrium-basierten Lösung (üblicherweise Natriumnaphthalinid) entfernt Fluoratome von der Oberfläche und führt sauerstoffhaltige funktionelle Gruppen ein, wodurch die Oberflächenenergie auf über 50 dynes/cm erhöht und eine mikroskopisch raue Oberfläche für mechanische Verklammerung geschaffen wird. Dies ist die Standardvorbehandlung vor dem Ummanteln; Ingenieure auf Reddit bezeichnen das Bonding von PTFE durchgehend als die größte Verarbeitungsherausforderung dieses Materials.
F4. Wie verklebe ich einen geätzten PTFE-Liner mit Pebax-, Nylon- oder TPU-Mantelmaterialien?
A4. Es werden zwei Hauptansätze verwendet, die von Ingenieuren ausführlich diskutiert werden: (1) Chemisches Ätzen der Liner-Außenoberfläche mit anschließender Klebelaminierung oder Reflow – die geätzte Oberfläche akzeptiert Klebstoffe und verbessert zudem die mechanische Verklammerung mit dem Mantel während des thermischen Reflows. (2) Haftvermittler-Technologie (Tie-Layer) – eine dünne thermoplastische Elastomerschicht (z. B. modifiziertes Pebax oder Polyurethan) wird auf die PTFE-Außenoberfläche aufgebracht; die Haftvermittlerschicht verschmilzt unter Hitze und Druck mit PTFE, während ihre Außenoberfläche gut mit dem Mantel verklebt. Haftvermittler sind besonders bei ultradünnwandigen Konstruktionen wertvoll, wo die geätzte Oberfläche allein möglicherweise keine ausreichende Bondfläche bietet. Die Wahl hängt von Ihrem Mantelmaterial, dem Reflow-Prozess und davon ab, ob das Produkt Biegeermüdung sehen wird.
F5. Welche Bondfestigkeit ist zu erwarten und wie wird sie überprüft?
A5. Die Bondfestigkeit wird typischerweise durch Abreiß- oder Zugversuche an der Liner-Mantel-Grenzfläche nach Reflow/Laminierung sowie durch Kontaktwinkelmessung an der geätzten Oberfläche zur Bestätigung der Oberflächenenergie (>50 dynes/cm oder gleichwertige Benetzung) verifiziert. Lieferanten geätzter Liner zertifizieren die Ätzqualität üblicherweise pro Charge über Kontaktwinkel und Abreißfestigkeit. Die Validierung auf Produktebene sollte simulierte Anwendungsbiegeermüdung sowie Burst-/Knicktests der gesamten mehrschichtigen Konstruktion umfassen, da das Delaminationsrisiko mit jeder zusätzlichen Schicht in einem 4–6-schichtigen Katheterschaft ansteigt.
F6. Ist geätztes PTFE für blutkontaktierende Anwendungen biokompatibel?
A6. Ja. Medizinisches PTFE ist ein etabliertes blutkontaktierendes Material mit einer klinischen Geschichte bis in die 1950er Jahre; es ist relativ thrombogenarm, chemisch inert und dimensionsstabil (Wasseraufnahme <0,01%). Eine biokompatibilitätsbewertung auf Produktebene gemäß ISO 10993-1 (Zytotoxizität, Sensibilisierung, Irritation, ggf. Hämkompatibilität) ist für das fertige Produkt dennoch erforderlich – die Konformität auf Materialebene (z. B. USP Class VI Harz) ersetzt keine Produkt-Level-Prüfung. Beachten Sie, dass das Ätzen nur auf die Außenoberfläche angewendet wird; die innere Lumenoberfläche bleibt natives PTFE.
F7. Welche Maßtoleranzen können bei frei extrudierten, geätzten PTFE-Linern eingehalten werden?
A7. Die Freiextrusion von PTFE kann sehr dünne Wände erreichen – Branchenliteratur berichtet von Wandstärken bis etwa 0,0005 Zoll (12,7 µm) für pasteextrudierte PTFE-Liner mit Toleranzen in der Größenordnung von ±0,0003 Zoll und mit speziellen Verfahren noch dünner (bis etwa 0,0003 Zoll / 7,6 µm). Typische Lumendurchmesser-Toleranzen im fertigen mehrschichtigen Katheterschaft liegen bei etwa ±0,001 Zoll, Außendurchmesser-Toleranzen je nach Mantel- und Flechtkonfiguration bei etwa ±0,002–±0,003 Zoll. Da PTFE praktisch keine Feuchtigkeit aufnimmt, sind geätzte Liner durch Herstellung, Lagerung und Anwendung hinweg dimensionsstabil – anders als Nylon, das 0,6–1,0 % Feuchtigkeit aufnimmt und in feuchter Umgebung driften kann.
F8. Für welche Katheteranwendungen eignen sich geätzte PTFE-Liner am besten?
A8. PTFE-Liner sind die Standardwahl, wo Gleitfähigkeit kritisch ist: Führungskatheter, diagnostische Angiographiekatheter, neurovaskuläre Mikrokatheter, steuerbare/ablenkbare Katheter, Einführschleusen sowie Stent-/Ballon-Delivery-Systeme – im Wesentlichen jedes Produkt, bei dem Führungsdrähte oder Implantate mit minimaler Kraft durch den Arbeitskanal passieren müssen. Ingenieure vermerken, dass PTFE seinen Platz als Goldstandard für gewundene, anspruchsvolle Katheteranwendungen verdient hat. Bei größerdurchmessrigen peripheren und urologischen Produkten, wo extreme Miniaturisierung weniger wichtig ist, können Pebax, Nylon oder FEP kosteneffizienter sein; PTFE wird in diesen Fällen manchmal nur für distale Spitzenabschnitte verwendet.
F9. Wie wird die Ätzqualität und Linerqualität bei Wareneingang und im Prozess geprüft?
A9. Standardmäßige Wareneingangs- und Prozessprüfungen umfassen: (1) Kontaktwinkel-/Oberflächenenergiemessung an der geätzten Außenoberfläche (Dyn-Niveau oder Wasserkontaktwinkel) zur Verifizierung der Ätzaktivierung; (2) Sichtprüfung unter Vergrößerung auf Ätzgleichmäßigkeit, Verfärbung (Überätzung zeigt sich als bräunlicher Farbton, was für natriumgeätztes PTFE normal ist), Kratzer und Pinholes; (3) dimensionale Verifikation – ID, OD, Wandstärke und Konzentrizität per Laser-Mikrometer oder Bildverarbeitung; (4) Abreißfestigkeitsprüfung an gebundenen Proben pro Charge; (5) für das fertige Produkt: Burst-Druck, Dichtheitsprüfung und simulierte Anwendungsbiegeermüdung, um beginnende Delamination zu erfassen. Die Ätzkonsistenz zwischen Chargen ist ein häufiger Diskussionspunkt der Ingenieure zur Lieferantenqualität.
F10. Was sind die häufigsten Ausfallmodi und wie werden sie verhindert?
A10. Die am häufigsten diskutierten Ausfallmodi: (1) Delamination des Liners vom Mantel oder Flechtwerk – gemindert durch verifizierte Ätzqualität, Haftvermittler bei ultradünnen Wänden und validierte Reflow-Parameter; (2) Knicken oder Lumenkollaps bei engen Biegeradien – gesteuert durch Wandstärkenauswahl, Flecht-/Spiralenverstärkung und Wahl zwischen anisotropen und isotropen Linern; (3) Kratzen oder Abrieb des Liners beim Führungsdrahtdurchgang – PTFE ist relativ weich und kriech-/kaltfließanfällig, daher ist die Stützung durch den Außenschaft wesentlich; (4) Bondlinienversagen nach Sterilisation oder Biegeermüdung – durch produktlevel-simulierte Anwendungstests abgesichert; (5) Verarbeitungsgefahren – PTFE-Dämpfe bei Überhitzung sind giftig, und die Natriumätzchemikalie erfordert strenge Handhabungskontrollen. Ein wiederkehrendes Thema in Ingenieursforen: Der Reibungsvorteil von PTFE und seine Bondschwierigkeit sind dieselbe Eigenschaft – die Prozesskontrolle um die geätzte Oberfläche ist der kritische Kontrollpunkt.
F11. Wie wirkt sich die Sterilisation auf geätzte PTFE-Liner aus?
A11. PTFE gehört zu den sterilisationstauglichsten Katheterpolymeren: Es toleriert EtO, Dampfsterilisation (121–134 °C), Gamma, E-Beam und verdampftes Wasserstoffperoxid ohne nennenswerte Degradation – ein wesentlicher Vorteil gegenüber Nylon und Pebax, die unter Gamma/E-Beam degradieren und bei der Dampfsterilisation Feuchtigkeit aufnehmen. Dadurch eignen sich PTFE-beschichtete Katheter für wiederverwendbare Produkte mit wiederholten Autoklavierzyklen. Verifizieren Sie stets das vollständig montierte Produkt (Liner + Mantel + Klebstoff) über den gewählten Sterilisationzyklus, da der Mantel oder die Bondlinie üblicherweise der limitierende Faktor ist, nicht das PTFE.
F12. Was ist mit dem PFAS-Regulierungsdruck – sollte ich eine Post-PTFE-Strategie planen?
A12. Dies ist eine zunehmend häufige Frage in Ingenieursdiskussionen. Medizinisches PTFE gilt bei der FDA weiterhin als sicher und unverzichtbar, fällt aber als Fluorpolymer unter den breiteren PFAS-Prüfdruck (ECHA-Beschränkungen, EPA/MDR-Aufmerksamkeit), und Lieferketten beginnen sich zu verschieben. Bewertete Alternativen umfassen UHMWPE-Liner (geringe Reibung, ISO-10993-bewährt, aber die niedrigere Reflow-Temperatur von 130–150 °C kann während des Pebax-Mantel-Reflows zum Lumenkollaps führen, und es weicht/fließt während der Verarbeitung anders als PTFE), PFAS-freie Gleitadditive für Mäntel sowie hybride PI/PTFE-Verbundwerkstoffe. Der Konsens in Ingenieursforen ist, PTFE nicht sofort zu ersetzen, sondern Alternativen früh in der Entwicklung zu bewerten, damit Materialentscheidungen später nicht erzwungen werden. Für neue Designs mit 5–10-jährigen Lebenszyklen ist eine Zwei-Gleise-Materialqualifizierung ratsam.