|
Modell
|
Erweiterte ID
(Min.) (mm)
|
Vollständig rückgesetzte
ID (Max.) (mm)
|
Vollständig rückgesetzte
Wandstärke (mm)
|
Standardlänge
(mm)
|
|
1.3:1
|
1.6:1
|
|
BH-MT-FEP-0.64
|
0.64
|
0.50
|
0.40
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.80
|
0.80
|
0.61
|
0.50
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.96
|
0.96
|
0.74
|
0.60
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.1
|
1.10
|
0.85
|
0.70
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.6
|
1.60
|
1.24
|
1.00
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.0
|
2.00
|
1.54
|
1.25
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.5
|
2.50
|
1.93
|
1.57
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.0
|
3.00
|
2.30
|
1.88
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.5
|
3.50
|
2.70
|
2.19
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.0
|
4.00
|
3.08
|
2.50
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.5
|
4.50
|
3.62
|
2.81
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-5.0
|
5.00
|
3.85
|
3.12
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-6.0
|
6.00
|
4.62
|
3.75
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-7.0
|
7.00
|
5.4
|
4.38
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-8.0
|
8.00
|
6.16
|
5.00
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-9.0
|
9.00
|
6.93
|
5.63
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-10.0
|
10.00
|
7.7
|
6.25
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-11.0
|
11.00
|
8.47
|
6.88
|
0.35±0.05
|
1220±10
|
Maßgeschneiderte Abmessungen und Schrumpfraten für Ihre speziellen Anwendungen auf Anfrage.
|
Eigenschaft
|
Prüfverfahren
|
Typische Daten
|
|
Längsverformung/%
|
ASTM D 2671
|
±10
|
|
Zugfestigkeit/MPa
|
ASTM D 638
|
≥13,8
|
|
Bruchdehnung/%
|
ASTM D 638
|
≥200
|
|
Tiefkühlflexibilität
|
AMS-DTL-23053 (-65 °C, 4 h)
|
Keine Risse
|
|
Durchschlagfestigkeit/kV/mm
|
ASTM D 2671
|
≥19,7
|
|
Spannungsfestigkeit
|
ASTM D 149
|
4000 V, 60 s, kein Durchschlag
|
Q1. Nach dem Reflow lässt sich die FEP-Schrumpfhülle nicht sauber entfernen — sie zerbricht in Fragmente oder hinterlässt Rückstände, und die Bediener müssen sie mit Klingen herauslösen. Wie kann ich sie entfernen, ohne Rückstände auf dem Schaft zu hinterlassen?
A1. FEP ist von Natur aus antihaftend, daher sind echte „Rückstände“ selten das Polymer selbst. In der Praxis stammen Fragmente und Rückstände üblicherweise aus drei Quellen: Klingenabtragung, die die Hülle in Splitter zerhackt; silikonbasierte Verarbeitungshilfsmittel, die in einigen minderwertigen Schläuchen verwendet werden und auf den Mantel übergehen; und Abziehen, während die Baugruppe noch warm ist, wenn die Hülle weich ist und reißt statt abzuziehen. Empfohlene Praxis: Lassen Sie die Baugruppe vor der Entfernung vollständig auf nahezu Umgebungstemperatur abkühlen; machen Sie einen flachen axialen Schnitt oder Schlitz am Abzuganfang (tiefes Einkerben schneidet in den darunterliegenden Mantel); ziehen Sie bei flachem Winkel mit stetigem axialem Zug ab; spezifizieren Sie silikonfreie Schläuche mit konsistenter Wandstärke. BH-MT-FEP wird als temporäre Prozesshülle geliefert, die für sauberes Lösen nach dem Reflow ausgelegt ist; Materialzertifikate und Prüfberichte sind auf Anfrage für Ihre eigene Bewertung erhältlich.
Q2. Wenn wir die Schrumpfhülle nach dem Reflow entfernen, verkratzen oder beschädigen wir ständig die weichen Pebax (25D–45D)- und TPU-Außenmäntel — und manchmal erscheint der Schaden erst bei der Endkontrolle. Wie schützen wir diese weichen Mäntel?
A2. Die Hauptursache ist das Abtrag mit Rasiermessern einer nicht abziehbaren Hülle in der Nähe eines weichen, niedrigdurometrischen Mantels: Ein Ausrutscher und die Klinge läuft entlang des Schafts, und der Kratzer kann flach genug sein, um bis zur finalen visuellen Inspektion zu überstehen. Die Lösung ist, die Entfernungsmethode zu ändern, nicht die Bediener zu bitten, vorsichtiger zu sein. Ersetzen Sie das Klingenabtrag wo möglich durch Schnitt-und-Abzug-Verfahren; stützen Sie den Schaft während des Abziehens in einem weichen V-Block oder einer Vorrichtung, um Biegespannungen auf dem frisch laminierten Abschnitt zu vermeiden; halten Sie den Abzugswinkel flach und den Zug axial — Verdrehen oder radiales Hebeln hinterlässt Spuren auf weichen Mänteln. Die Klarheit von BH-MT-FEP ermöglicht auch die Überprüfung des Mantelzustands unter Vergrößerung sofort nach dem Reflow, statt Schäden erst bei der Endkontrolle zu entdecken — einer der Hauptgründe, warum Ingenieure FEP gegenüber opaken PTFE-Hüllen für weiche Mantelkonstruktionen wählen.
Q3. Nach der Mantellaminierung über dem Braid sehen wir ungebundene Stellen, Hohlräume und OD-Variationen entlang des Schafts — der radiale Druck der Schrumpfhülle scheint ungleichmäßig. Was verursacht das und wie beheben wir es?
A3. Ungleichmäßige Konsolidierung ist ein Druckproblem, ein Wärmeproblem oder beides. Typische Ursachen: Erweiterte ID zu groß relativ zur Baugruppe (eine lose Hülle kann nicht genügend radialen Druck erzeugen, um den geschmolzenen Mantel in die Braid-Zwischenräume zu treiben); inkonsistente Wandstärke oder Vor-Expansions-Toleranz der Hülle (dicke und dünne Zonen schrumpfen mit unterschiedlicher Kraft und erzeugen OD-Bänder entlang des Schafts); unzureichende Reflow-Temperatur oder Haltezeit (der Mantel schmilzt nie vollständig und benetzt den geätzten Liner nicht); thermische Gradienten im Ofen und Braid-Dichteänderungen entlang des Schafts. Empfohlene Praxis: Wählen Sie eine rückgesetzte ID nahe dem Ziel-Außendurchmesser; wählen Sie das Schrumpfverhältnis passend zum Profil (siehe Q6); und verlangen Sie eine enge Kontrolle der erweiterten ID- und Wandtoleranz von Ihrem Schlauchlieferanten, damit sich jede Charge in einem validierten Prozess identisch verhält. BH-MT-FEP wird aus genau diesem Grund mit Vor-Expansions-Toleranzkontrolle dimensional geprüft.
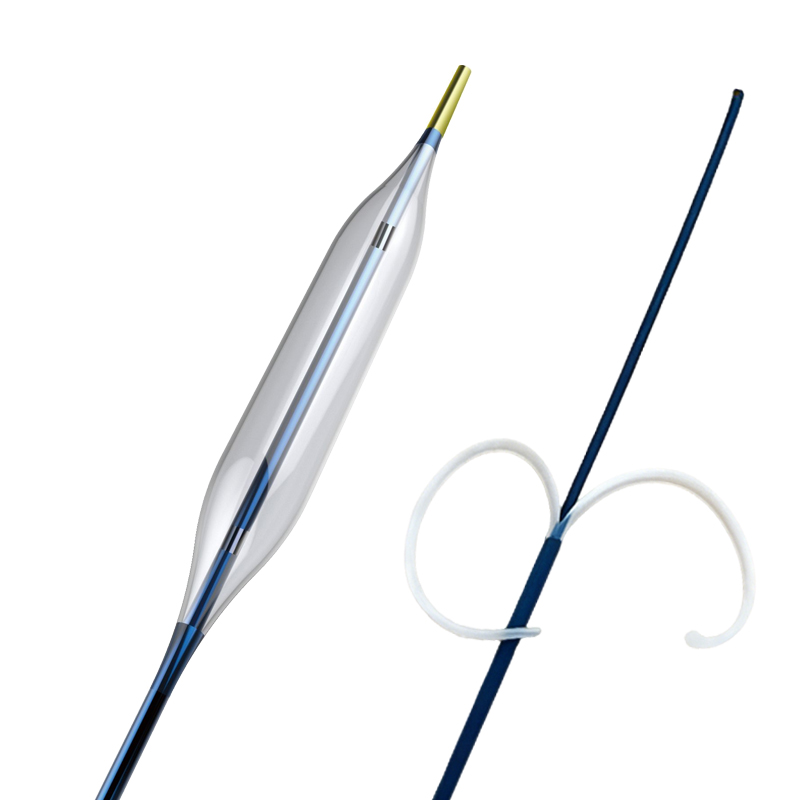
Q4. Wir können nicht sehen, was während des Reflows oder der Ballonformung mit unserer aktuellen Hülle passiert, und Defekte werden erst nach der Entfernung gefunden. Gibt es eine Möglichkeit, die Baugruppe während und direkt nach dem thermischen Zyklus zu prüfen?
A4. Ja — das ist eine Materialauswahlfrage. PTFE-basierte Hüllen sind opak; FEP ist von Natur aus hochtransparent, selbst bei dünnen Wänden, weshalb es die Standardwahl ist, wo Prozesssichtbarkeit wichtig ist. Mit einer klaren BH-MT-FEP-Hülle können Sie direkt beobachten: Mantelschmelze und Fluss über dem Braid (Hohlräume und ungeschmolzene Zonen); Markerband-Position und Braid-Verschiebung; Ballonkegelbildung und Wandgleichmäßigkeit während der Formung; Oberflächenqualität des rückgesetzten Schafts vor dem Abziehen der Hülle. Prozesssichtbarkeit verwandelt End-of-Line-Überraschungen in sofortige Korrekturen und ist eine der billigsten Ausschussreduzierungsmaßnahmen auf einer Reflow-Linie.
Q5. Welche Kühlmethode sollten wir nach dem Reflow verwenden? Ist die Wasserbad-Temperatur wirklich wichtig, und könnte das Entfernen der Hülle, während sie noch warm ist, dazu führen, dass sie am Pebax-/TPU-Mantel haftet oder verschmiert?
A5. Kühlung ist Teil des Prozesses, keine Nachsorge. Eine unkontrollierte oder ungleichmäßige Abschreckung friert Eigenspannungen in den Schaft ein, verursacht Ovalität und kann Schichtgrenzen öffnen, die noch geschmolzen waren. Eine übliche Einrichtung ist eine gleichmäßige Wasserabschreckung bei etwa Umgebungstemperatur bis etwa 40 °C (Kunde validiert für seine Konstruktion), mit Bewegung oder Durchführung durch das Bad, um thermische Gradienten entlang eines langen Schafts zu vermeiden. Zur Entfernungstemperatur: Ja — das Entfernen der Hülle, während sie noch warm ist, ist eine klassische Ursache für Verschmieren und Haften. Eine warme FEP-Hülle ist weich und nachgiebig, daher kann sie lokal an der noch klebrigen Manteloberfläche haften, sich eher dehnen als lösen und glänzende Verschmierungen hinterlassen, die die kosmetische Inspektion nicht bestehen; übermäßiges Kühlen eines dünnwandigen Schafts kann die Baugruppe stattdessen spröde und knickanfällig machen. Empfohlene Praxis: Gleichmäßig abschrecken, Baugruppe auf nahezu Umgebungstemperatur stabilisieren lassen, dann schneiden und abziehen.
Q6. Wie wähle ich das Schrumpfverhältnis (1.3:1 vs. 1.6:1 vs. 2:1), und welche Toleranz sollte ich für die erweiterte ID fordern?
A6. Das Schrumpfverhältnis wird aus der Geometrie gewählt, nicht aus Gewohnheit. Messen Sie das größte Außenmerkmal, über das die Hülle gleiten muss (Braid-Erhöhungen, Markerbänder, aufgeweitete Übergänge, der Ballonkegelbereich), und die kleinste Fertigabmessung, auf die sie sich zurücksetzen muss; das Verhältnis muss diesen Durchmesserbereich mit genügend Spiel für einfaches Laden abdecken, aber nicht so viel Spiel, dass die Hülle dort lose sitzt, wo Druck wichtig ist. Faustregel: Nahezu gleichmäßige Schäfte und Einzeldurchmesser-Reflow → 1.3:1 (engste, druckkonstanteste Passung); gestufte oder konische Schäfte und distale Übergänge → 1.6:1; große Durchmessersprünge, Aufweitungsformung oder aggressive Kegel → 2:1, Rücksetzung über einen weiten Bereich in einem einzigen Zyklus. Zur Toleranz der erweiterten ID: Das ist der am häufigsten unterschätzte Parameter. Die erweiterte ID bestimmt sowohl Ladespiel als auch rückgesetzten Druck; eine lose Toleranz lässt Rückstellkraft und endgültige OD von Charge zu Charge driften, was sich direkt als die OD-Bänder und Hohlräume in Q3 zeigt. Fordern Sie eine enge Toleranz für erweiterte ID und Wandstärke, und bestätigen Sie, dass die Längsschrumpfung kontrolliert ist (typischerweise innerhalb von etwa ±5%). BH-MT-FEP wird auf Anfrage mit dimensionalen Prüfdaten geliefert, damit jede Charge gegen Ihr validiertes Prozessfenster qualifiziert werden kann.