FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
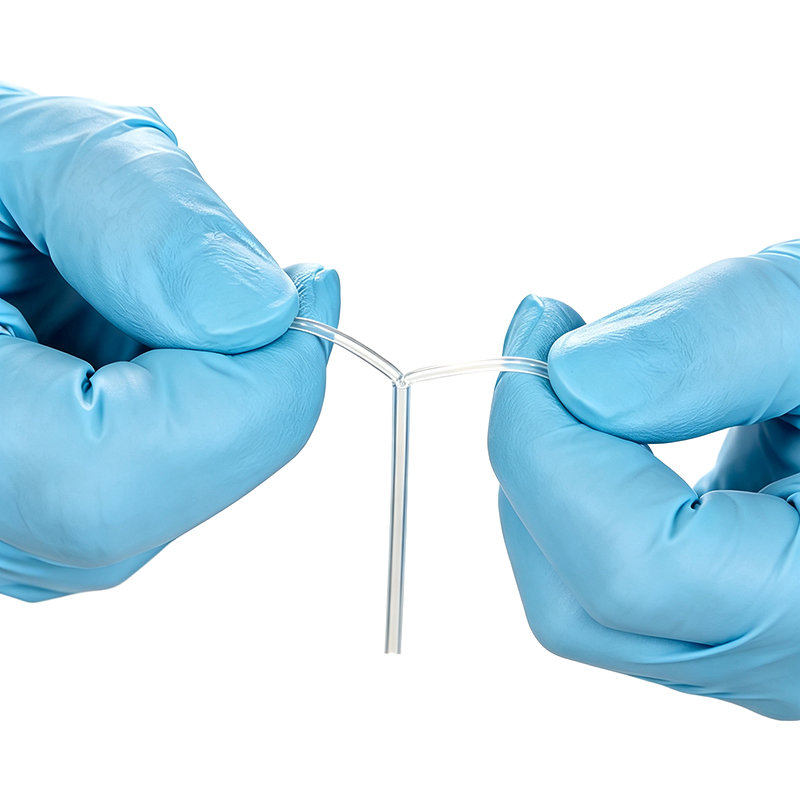
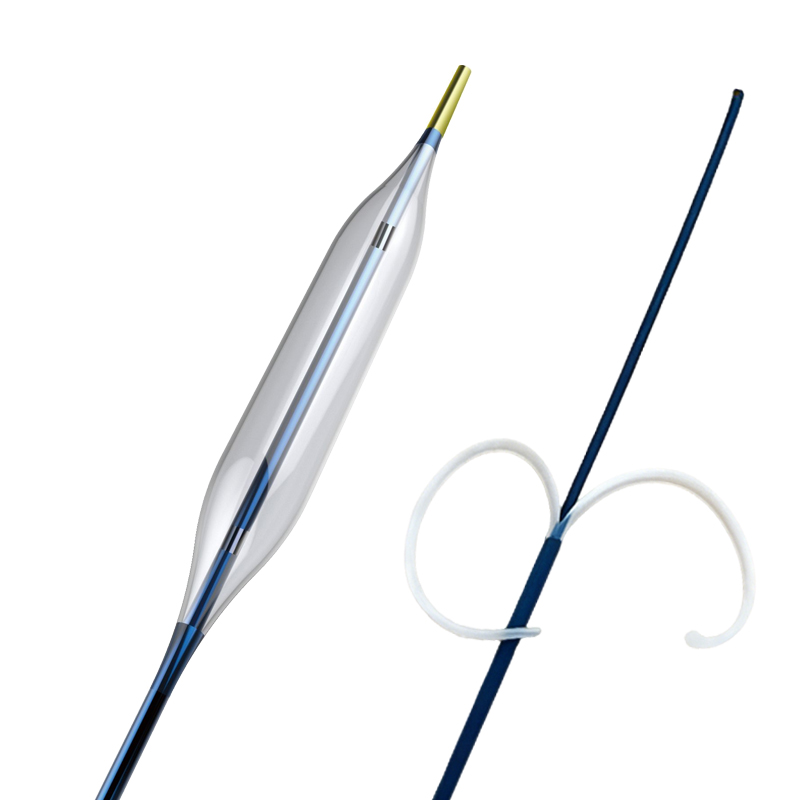
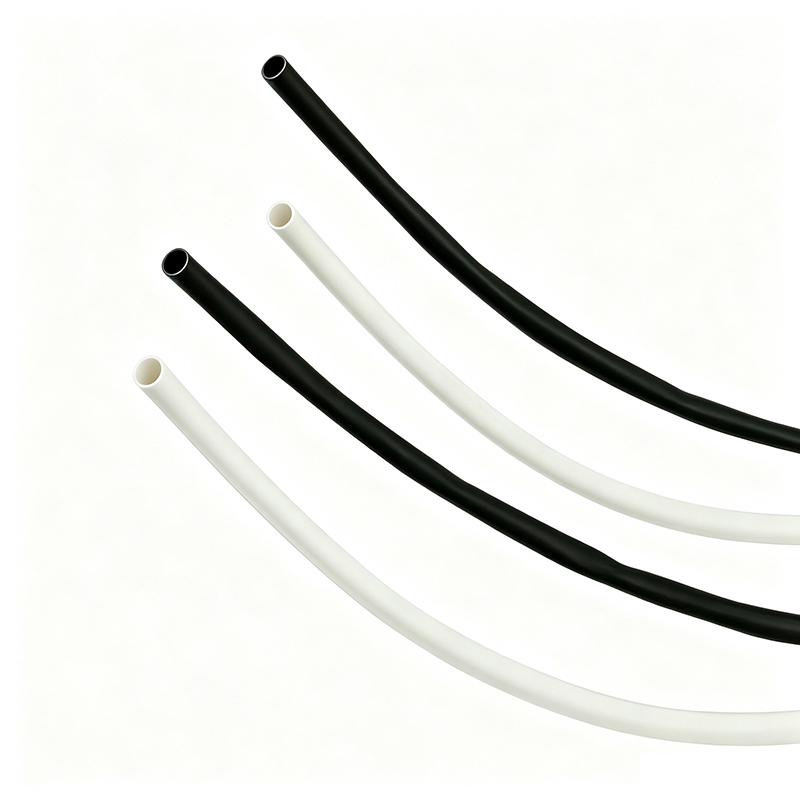
BH-MT-FEP-PLは、医療用グレードのフッ素系ポリマーでできています。熱収縮後、切断工具を使用することなく、また粘着することなく、カテーテルの外層から素早く完全に剥がすことができます。これにより、生産効率が大幅に向上し、不適切な切断による製品のロスや廃棄を防ぐことができます。各種医療用多層カテーテルの製造や、バルーンや接合部などの溶着レオロジー工程に適しています。
収縮率:1.3:1/1.6:1以上
透明性が高く、溶接状態を容易に確認可能
優れた線形引張強度
優れた軸方向の引き裂き伝播性
ガンマ線およびETO滅菌に対応
二重袋包装
使用温度:-55℃ ~200℃
最小収縮温度:190℃
完全回復温度:260℃
ISO 10993 および USP Class VI 適合、重金属不含有
|
型番 |
拡張内径(最小) |
完全回収内径(最大) |
完全回収壁厚 |
標準長さ |
||||||
|
1.3:1 |
1.6:1 |
|||||||||
|
インチ |
mm |
インチ |
mm |
インチ |
mm |
インチ |
mm |
インチ |
mm |
|
|
BH-MT-FEP-PL-0.64 |
0.0252 |
0.64 |
0.0194 |
0.49 |
0.0157 |
0.40 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.80 |
0.0315 |
0.80 |
0.0244 |
0.62 |
0.0197 |
0.50 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.96 |
0.0378 |
0.96 |
0.030 |
0.74 |
0.0236 |
0.60 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.12 |
0.0441 |
1.12 |
0.0339 |
0.86 |
0.0276 |
0.70 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.28 |
0.0504 |
1.28 |
0.0387 |
0.98 |
0.0315 |
0.80 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.44 |
0.0567 |
1.44 |
0.0436 |
1.10 |
0.0354 |
0.90 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.60 |
0.0630 |
1.60 |
0.0484 |
1.23 |
0.0394 |
1.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.00 |
0.0787 |
2.00 |
0.0606 |
1.54 |
0.0492 |
1.25 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.40 |
0.0945 |
2.40 |
0.0728 |
1.85 |
0.0590 |
1.50 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-3.20 |
0.1260 |
3.20 |
0.0969 |
2.46 |
0.0787 |
2.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-4.80 |
0.1890 |
4.80 |
0.1452 |
3.69 |
0.1181 |
3.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-6.40 |
0.2520 |
6.40 |
0.1937 |
4.92 |
0.1574 |
4.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
特殊な用途に合わせたカスタム寸法および熱収縮率も承ります。
対照品番:
Junkosha FEP-PHST、Zeus FluoroPEELZ™
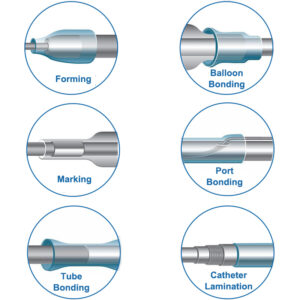
応用例:
|
特性 |
試験方法 |
代表データ |
|
長さ方向の変化 |
ASTM D2671 |
±10% |
|
引張強度 |
ASTM D2671 |
≥10.3MPa |
|
破断伸び |
ASTM D2671 |
≥200% |
|
耐熱性 |
260˚C/4時間 |
ひび割れや退色なし |
Q1: リフロー中にFEP熱収縮チューブが残留物を残したり、Pebaxジャケットに付着したりするのを防ぐにはどうすればよいですか?
A1: 残留物は通常、過度の温度または保持時間によってFEPが劣化したときに発生します。BH-MT-FEP-PLは、リフロー後のクリーンな剥離のために設計されています。重要な実践方法:
– Pebaxジャケット(35D–72D)の場合、リフロー温度を200–220°Cに維持する
– 指向性加熱(近位から遠位へ)を使用して、空気と水分を溶融フロントの前方に押し出す
– 剥離開始前に十分な冷却時間を確保する
– 付着が発生した場合、温度プロファイルが240°Cを超えていないか確認してください。これはFEP表面の劣化を引き起こす可能性があります
コンプライアンスノート:BH-MT-FEP-PLはプロセス補助材料としてのみ供給されます。認証文書(例:材料安全性、取り扱い)は、社内評価用にご要望に応じて提供可能です。この製品は、医療機器への移植または恒久的な組み込みを目的としていません。
Q2: バルーン形成およびカテーテルラミネーションにはどの収縮率を選択すべきですか?
A2: 収縮率の選択は、組立品の形状と圧縮要件によって異なります:
| 用途 | 推奨収縮率 | 理由 |
| バルーンネック接合 | 1.3:1 – 1.6:1 | 繊細な移行ゾーンでの制御された圧力 |
| シャフトラミネーション(ブレイド/コイル) | 1.6:1 – 2.0:1 | ジャケットを補強材に流入させるための高い圧縮 |
| テーパーまたは段付きシャフト | 2.0:1 | 長さ方向の直径変化に対応 |
重要:高い収縮率はより大きな半径方向の力を発生させます。過度の圧縮は内腔の歪みやブレイドの変形を引き起こす可能性があります。特定のマンドレルとライナーの公差スタックアップで検証してください。
Q3: FEP熱収縮チューブを取り外す際に、柔らかいPebax/TPUジャケットの傷や損傷を避けるにはどうすればよいですか?
A3: 従来のブレードによるスカイビングは表面損傷のリスクがあります。BH-MT-FEP-PL剥離可能FEPはブレード接触を排除します:
– 近位端で単一の軸方向スリットを入れる
– カテーテル軸に沿って縦方向に剥がす
– 制御された剥離伝播は、薄壁シャフト、バルーン、および多層ラミネートへの半径方向および横方向の応力を低減します
これは、表面の不完全さがデバイス性能に影響を与える低デュロメーターPebax(25D–40D)およびコンプライアントTPUジャケットにとって特に重要です。
Q4: FEP熱収縮チューブが不均一に回復し、ボイドや不整合な接着を引き起こします。どのようなプロセス管理が役立ちますか?
A4: 不均一な回復は、温度勾配または閉じ込められた空気に起因します:
– 吸湿性材料の事前乾燥:Pebaxとナイロンは水分を吸収します。リフロー前に60–80°Cで4–8時間ベーキングしてください
– 指向性加熱:熱源を近位→遠位に移動して、回復の前に空気を押し出す
– マンドレル適合:マンドレル外径がライナー内径と0.0005″以内で一致していることを確認し、座屈を防ぐ
– 収縮率:過大サイズにしないでください。過度のクリアランスは空気を閉じ込めます。拡張内径は最大組立外径より15–20%大きいだけに選択してください
BH-MT-FEP-PLは、一貫した肉厚と同心度を提供し、均一な半径方向圧縮をサポートします。
Q5: FEP熱収縮チューブでのリフロー後、どの冷却方法と温度を使用すべきですか?
A5: 冷却速度は残留応力と寸法安定性に影響します:
– 初期冷却:水冷する前に、静止空气中で組立品を100°C以下に冷却する
– 水浴:室温(20–25°C)の脱イオン水を使用してください。氷水は応力を閉じ込め、多層構造で層間剥離を引き起こす可能性があるため避けてください
– 制御冷却:重要な構造の場合、2–5分かけて室温まで徐々に空気冷却する
200°C以上からの急速な冷却は、熱衝撃と層間応力を引き起こす可能性があります。特に異種材料(PTFEライナー + Pebaxジャケット + メタルブレイド)の場合に顕著です。
Q6: FEPの内部が見えない場合、リフロー中にジャケットの完全な固化と接着品質をどう確認しますか?
A6: BH-MT-FEP-PLは、視覚モニタリング用の高い光学透明度を提供します:
– 加熱中にリアルタイムでジャケットの流動、気泡形成、マーカーバンド位置を観察する
– しわや「魚眼」がない均一な表面外観を確認する
– リフロー後:ライナー、ブレイド、ジャケット間の接着強度を確認するために、サンプル品で破壊的剥離テストを実施する
Q7: なぜ標準的な非剥離熱収縮チューブではなく、剥離可能FEPを選ぶべきですか?
A7: 標準的な熱収縮チューブは、機械ブレードによる手動スカイビングが必要であり、これは下層のカテーテルシャフトに刻み傷や傷を付けるリスクがあり、高い不良率を引き起こします。剥離可能FEPは設計された線状分子配向を特徴とし、オペレーターが端部に切り込みを入れ、単一のストリップでクリーンに引き裂いて取り外すことを可能にします。これにより組立損傷が排除され、生産スループットが向上し、製造不良コストが削減されます。
Q8: この製品はマイクロカテーテル寸法にカスタマイズできますか?
A8: はい。完全にカスタマイズ可能な拡張内径(ID)、回復後肉厚、カスタムカラー、および正確なカテーテル組立公差とプロセス要件に合わせた事前切断長さを提供します。
– 必要に応じて、超音波またはX線検査を使用して非破壊内部評価を行ってください