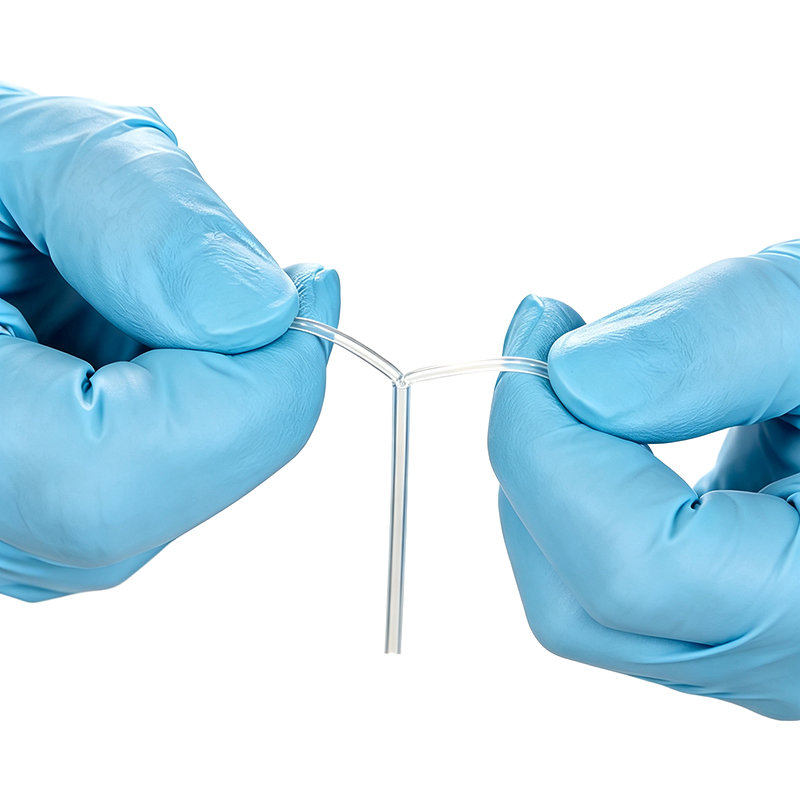
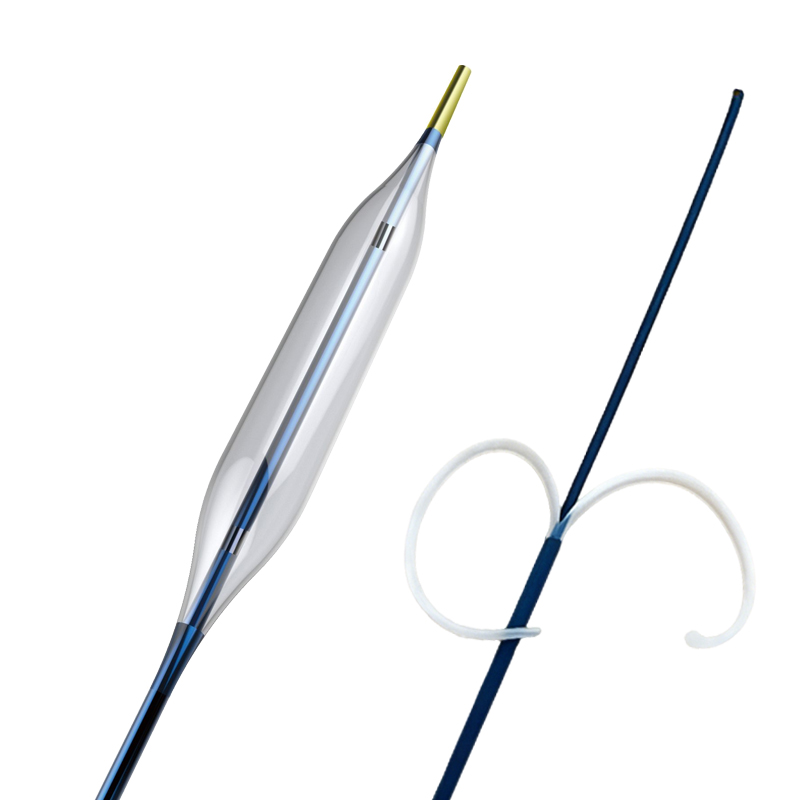
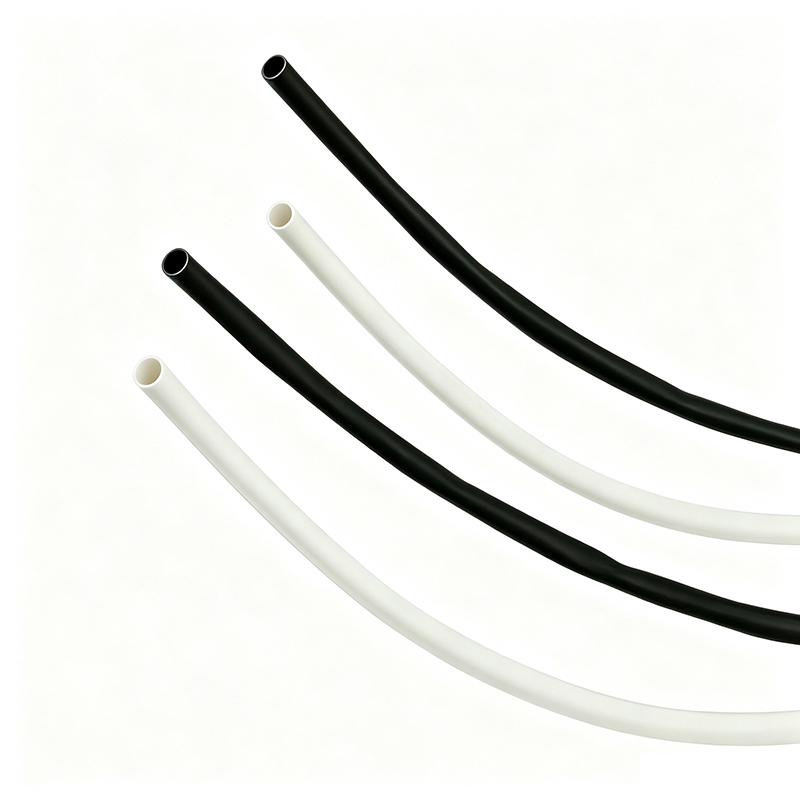
自2018年起,公司战略布局医疗领域,聚焦医用热缩产品及高分子材料的研发攻关,现已成功开发出医用FEP、聚烯烃、PET、PTFE、PVDF等多系列核心产品。我们的优势产品可撕热缩管及超薄PET热缩管打破了外国公司在此类产品的垄断,填补了国内生产此类产品的空白,大大降低了客户采购成本及采购便利性。

联系我们 深圳市龙岗区龙岗街道南联社区宝南路77号 0755 2917 9250 [email protected]
客服 公众号 微博
重要信息

医疗级聚全氟乙丙烯FEP热缩管BH-MT-FEP

产品分类:
产品应用:

BH-MT-FEP 聚全氟乙丙烯医疗热缩管拥有出色的电绝缘与耐高温性能,适用于工况高温、绝缘要求严苛的器械部件;同时具备优良耐液体、耐腐蚀特性,生理惰性佳,可直接接触人体皮肤,多用于导管回流成型以及微创、电外科器械的绝缘防护。

产品特性:

收缩比例:1.3:1和1.6:1或更大倍率
优异的电绝缘性能,生理惰性
满足环氧乙烷(ET0)灭菌

使用温度:

工作温度:-55℃ ~200℃
起始收缩温度:≥100℃
完全回缩最小温度: 210℃

产品认证:

符合ISO 10993, USP Class VI

产品颜色:
透明

型号

收缩前

最小内径(mm)

收缩后最大内径(mm)

收缩后壁厚

(mm)

标准长度

(mm)

1.3:1

1.6:1

BH-MT-FEP-0.64

0.64

0.50

0.40

0.20±0.05

1220±10

BH-MT-FEP-0.80

0.80

0.61

0.50

0.20±0.05

1220±10

BH-MT-FEP-0.96

0.96

0.74

0.60

0.20±0.05

1220±10

BH-MT-FEP-1.1

1.10

0.85

0.70

0.20±0.05

1220±10

BH-MT-FEP-1.6

1.60

1.24

1.00

0.25±0.05

1220±10

BH-MT-FEP-2.0

2.00

1.54

1.25

0.25±0.05

1220±10

BH-MT-FEP-2.5

2.50

1.93

1.57

0.25±0.05

1220±10

BH-MT-FEP-3.0

3.00

2.30

1.88

0.25±0.05

1220±10

BH-MT-FEP-3.5

3.50

2.70

2.19

0.25±0.05

1220±10

BH-MT-FEP-4.0

4.00

3.08

2.50

0.25±0.05

1220±10

BH-MT-FEP-4.5

4.50

3.62

2.81

0.25±0.05

1220±10

BH-MT-FEP-5.0

5.00

3.85

3.12

0.25±0.05

1220±10

BH-MT-FEP-6.0

6.00

4.62

3.75

0.35±0.05

1220±10

BH-MT-FEP-7.0

7.00

5.4

4.38

0.35±0.05

1220±10

BH-MT-FEP-8.0

8.00

6.16

5.00

0.35±0.05

1220±10

BH-MT-FEP-9.0

9.00

6.93

5.63

0.35±0.05

1220±10

BH-MT-FEP-10.0

10.00

7.7

6.25

0.35±0.05

1220±10

BH-MT-FEP-11.0

11.00

8.47

6.88

0.35±0.05

1220±10

可按客户要求定制尺寸及收缩率。

性能

检测标准

指标

纵向变化率/%

ASTM D 2671

±10

拉伸强度/MPa

ASTM D 638

≥13.8

断裂伸长率/%

ASTM D 638

≥200

低温性能

AMS-DTL-23053

-65℃, 4h 无裂纹

介电强度/kV/mm

ASTM D 2671

≥19.7

绝缘耐压

ASTM D 149

4000V, 60s 不击穿

Q1. Reflow 之后,FEP 热缩套管无法干净剥离——碎裂成渣或留下残留,操作员最后只能用刀片去抠。怎样才能在剥离时不让管身上留下残留?
A1. FEP 本身具有不粘性,所谓”残留”很少是聚合物本身。实际生产中,碎渣与残留通常来自三个来源:刀片削切把套管切成碎渣;部分低等级管材使用的硅基加工助剂转移到外鞘上;在组件尚未冷却时剥离,套管仍偏软,只能撕裂而无法整体剥离。建议做法:剥离前让组件充分冷却至接近室温;仅在剥离起始处划一道浅轴向刻痕(刻得太深会伤及下层外鞘);以低角度、沿轴向平稳撕剥,让氟聚合物自行释放;选用无硅油、壁厚一致的管材。BH‑MT‑FEP 作为临时工艺套管,其设计目标即是 reflow 后的洁净剥离;材料证书与检验报告可按需提供,供贵方自行评估。
Q2. Reflow 后剥离热缩管时,我们经常刮伤或刻伤较软的 Pebax(25D–45D)与 TPU 外鞘——有时直到最终目检才发现损伤。如何保护这些软质外鞘?
A2. 主要原因是刀片削切不可剥型套管时贴近软质低硬度外鞘:一失手刀片就会沿管身滑动,而浅划痕可能要到最终目检才暴露。解决之道是改变剥离方式,而不是要求操作员更小心。凡条件允许,以”刻痕—撕剥”方式替代刀片削切;剥离时用软质 V 型块或夹具支撑管身,避免新层压区段承受弯曲应力;保持低撕剥角度、沿轴向施力——扭转或径向撬剥都会在软质外鞘上留下痕迹。BH‑MT‑FEP 的高透明度还允许在 reflow 后立即用放大镜检查外鞘状况,而不必等到最终目检才发现损伤——这也是工程师在为软质外鞘结构选型时优先 FEP、弃用不透明 PTFE 套管的主要原因之一。
Q3. 编织层上的外鞘层压合后,我们沿管身看到未粘合点、气孔和 OD 波动——热缩套管施加的径向压力似乎不均匀。原因是什么,如何解决?
A3. 固化不均要么是压力问题,要么是热问题,或两者兼有。典型根因:扩张后内径相对组件过大(松动的套管无法产生足够径向压力,把熔融外鞘压入编织缝隙);套管壁厚或预扩张公差不一致(厚区与薄区收缩力不同,沿管身形成 OD 带状波动);reflow 温度不足或保温时间不够(外鞘从未完全熔融并润湿蚀刻后的内衬);烘箱内温度梯度以及沿管身编织密度的变化。建议做法:回收后内径尽量贴近目标成品 OD;按产品结构选择收缩比(见 Q6);并要求管材供应商严格控制扩张内径与壁厚公差,使每一批次在已验证的工艺中表现一致。BH‑MT‑FEP 正是为此对预扩张公差进行管控并做尺寸检验。
Q4. 使用现有套管时,我们无法看到 reflow 或球囊成型过程中发生了什么,缺陷要等剥离后才发现。有没有办法在热循环期间及之后立即检查组件?
A4. 可以——这属于材料选型问题。PTFE 基套管不透明;而 FEP 即使壁厚很薄也天然具有高透明度,因此在需要过程中可视性的场合,FEP 是默认选择。使用透明的 BH‑MT‑FEP 套管,可直接观察到:外鞘在编织层上的熔融与流动(气孔、未熔区);显影环位置及编织层是否移位;球囊成型过程中的锥部成形与壁厚均匀性;剥离前已回收管身的表面质量。过程可视性把”产线末端的意外”变成”工位上的即时纠正”,是 reflow 产线上成本最低的降废手段之一。
Q5. Reflow 后应采用什么冷却方式?冷却水槽温度真的重要吗?套管还带着余温时剥离,会不会粘连或蹭花 Pebax/TPU 外鞘?
A5. 冷却是工艺的一部分,不是收尾杂事。不受控或不均匀的淬火会把残余应力冻结在管身中,造成椭圆度问题,还可能使仍处于熔融状态的层间界面张开。常见做法是均匀水淬,水温约室温至 40 ℃(具体由客户按自身结构验证),并通过搅动或让组件在水中移动,避免长管身上出现温度梯度。关于剥离温度:确实——带余温剥离是造成粘连与蹭花的经典原因。温热的 FEP 套管偏软,会局部粘附在外鞘仍发黏的表面,拉伸而非释放,留下过不了外观检验的亮痕;反过来,把薄壁管身过度冷却,又会使组件变脆、操作易折。建议做法:均匀淬火,待组件稳定至接近室温后再刻痕撕剥。
Q6. 收缩比(1.3:1、1.6:1、2:1)该怎么选?扩张后内径(expanded ID)应要求多严的公差?
A6. 收缩比应按几何尺寸确定,而不是凭习惯。测量套管必须套入的最大外径特征(编织鼓包、显影环、扩口过渡区、球囊锥部区域),以及它必须回缩贴合的最小成品尺寸;收缩比须覆盖这一直径范围——既要留出便于套入的余量,又不能余量过大以致需要施压的部位松动。经验法则:近等径管身、单一直径 reflow → 1.3:1(贴合最紧、压力最一致);阶梯或锥形管身、远端过渡 → 1.6:1;大直径跳变、扩口成型或陡锥度 → 2:1,一次热循环即可覆盖大范围回缩,省去第二次收缩工序。关于扩张内径公差:这是最常被低估的参数。扩张内径同时决定套入间隙与回收压力;公差过松会使回收力和成品 OD 在批次间漂移,直接表现为 Q3 中的 OD 带状波动与气孔。应要求供应商严格控制扩张内径与壁厚公差,并确认纵向收缩受控(典型控制在 ±5% 以内)。BH‑MT‑FEP 可按需提供尺寸检验数据,以便每一批次对照贵方已验证的工艺窗口进行确认。
相关产品及资讯