|
项目
|
INCH
|
MM
|
|
内径 (ID )
|
0.01 – 0.11
|
0.30 – 2.79
|
|
内径公差
|
± 0.001 – 0.003
|
± 0.025 – 0.076
|
|
标称壁厚
|
0.0004 – 0.0008
|
0.01 – 0.02
|
|
壁厚公差
|
± 0.0002 – 0.00025
|
± 0.005 – 0.00635
|
|
裁切长度
|
39-78
|
1,000-2,000
|
|
性能
|
检测标准
|
指标
|
|
蚀刻角度
|
–
|
<70°
|
|
阻燃性
|
UL94
|
V0
|
|
耐化学性
|
–
|
优秀
|
|
热冲击
|
ASTM D2671
(400˚C/4 小时)
|
无裂纹
|
|
低温柔软性
|
ASTM D2671
(-65˚C/4 小时)
|
无裂纹
|
|
不含重金属。
|
Q1. 什么是医用级OTW蚀刻PTFE内衬管(带芯轴)?
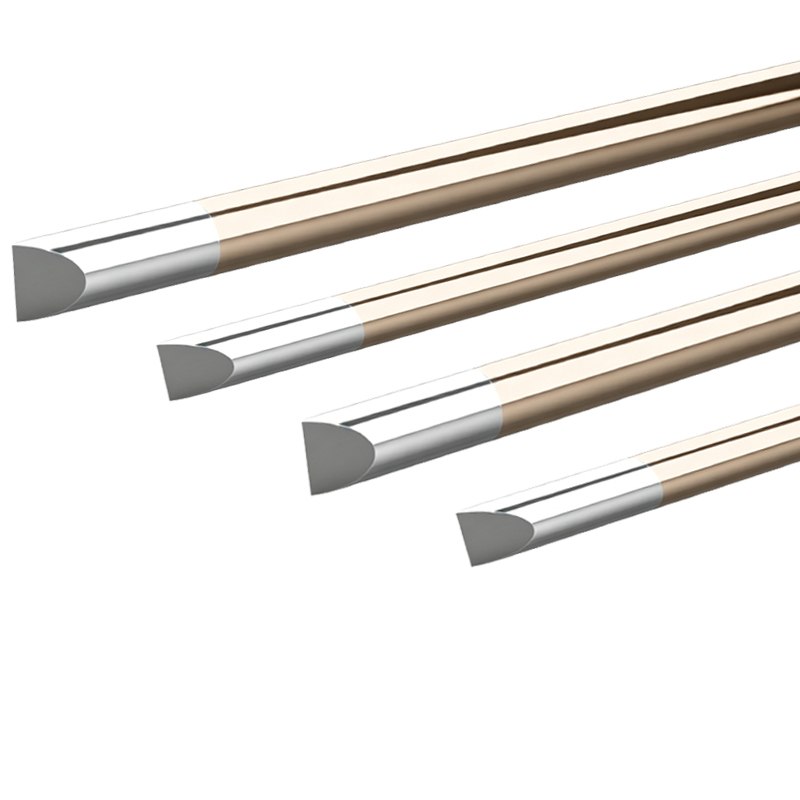
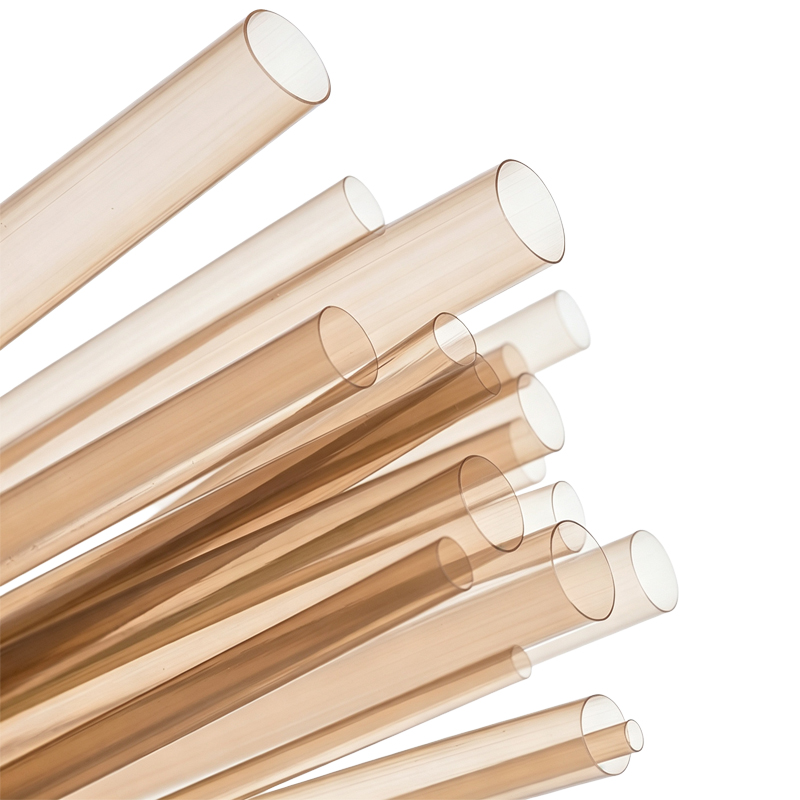
A1. OTW(over-the-wire)蚀刻PTFE内衬管是一种薄壁聚四氟乙烯管材,采用精密芯轴通过糊料挤出工艺制成,外表面经过化学蚀刻处理(通常使用萘钠溶液)以使其可粘接。在挤出和烧结过程中,芯轴保持原位,以保证严格的内径控制和同心度——这对于导丝通过工作腔的OTW导管平台至关重要。内表面保留PTFE固有的超低摩擦系数(约0.04–0.10),而蚀刻后的外表面可接受粘合剂并与Pebax、尼龙、TPU或编织护套结构进行热粘合。在导管结构中,工程师将其描述为多层管体的基础层:外层Pebax护套包覆在表面蚀刻的PTFE内衬管上,以实现内腔低摩擦。
Q2. 为什么PTFE仍是介入导管内衬材料的首选?
A2. r/MedicalDevices上的工程师一致将PTFE描述为”在迂曲路径的苛刻导管应用中赢得了金标准地位”。其超低摩擦、化学惰性、尺寸稳定性(吸水率<0.01%)以及可追溯至20世纪50年代的血液接触临床历史,在导丝通过和植入物输送方面仍然无可匹敌。对于穿越神经血管或外周迂曲段的微导管和支架输送系统而言,PTFE内衬管腔的润滑性可直接转化为更低的手术操作力和血管损伤风险。
Q3. PTFE内衬管的OTW芯轴挤出与自由挤出有何区别?
A3. 两者都属于糊料挤出工艺路线——由于PTFE的熔体粘度极高,无法像Pebax或尼龙那样进行熔融挤出。在OTW芯轴挤出中,PTFE糊料在精密金属丝或针状芯轴上挤出,并在芯轴保持原位的情况下进行烧结。这可在管腔侧提供卓越的内径公差、壁厚同心度和表面光洁度——这对于内衬管内径必须与导丝精确匹配的OTW平台至关重要。自由挤出则在无支撑状态下生产管材;它适合长尺寸的连续大批量生产,并可通过控制的原纤取向提高轴向强度,但其内径由组装后的整体结构决定,而非单独由内衬管决定。对于内腔精度至关重要的微导管和输送系统,芯轴挤出内衬管是标准选择。
Q4. 壁厚可以做到多薄?能达到怎样的公差?
A4. 行业文献和供应商数据显示,糊料挤出PTFE内衬管的壁厚可低至约0.0005英寸(12.7 µm),公差约为±0.0003英寸,特殊工艺可实现低至约0.0003英寸(7.6 µm)的壁厚。对于芯轴挤出的OTW内衬管,典型的内径公差控制在±0.0005英寸或更严格,壁厚同心度对于均匀的回流粘合至关重要。在成品多层导管管体中,组装后的内腔公差通常为±0.001英寸,外径公差根据护套和编织层配置约为±0.002至±0.003英寸。由于PTFE几乎不吸水,这些尺寸在制造、储存和使用过程中保持稳定——这是相对于尼龙的关键优势,尼龙会吸收0.6–1.0%的水分,在潮湿环境中可能发生尺寸漂移。
Q5. 为什么PTFE在粘合前必须蚀刻?钠蚀刻的原理是什么?
A5. PTFE极低的表面能(约18 dynes/cm)——赋予其润滑性的同一特性——使其本质上呈不粘特性。粘合剂和熔融的护套聚合物(Pebax、尼龙、TPU)不会润湿或粘合到未经处理的PTFE上。Reddit上的工程师一致将PTFE粘合视为该材料的第一大加工挑战。钠蚀刻(通常为萘钠溶液)会去除外表面的氟原子并引入含氧官能团,将表面能提高到50 dynes/cm以上,并形成微观粗糙表面以实现机械互锁。这是护套包覆前的标准预处理。请注意,蚀刻仅应用于外表面;内腔表面保持原生PTFE状态。
Q6. 蚀刻OTW PTFE内衬管有哪些有效的粘合方法?
A6. 目前有两种主流方法:(1) 通过粘合剂层压或热回流直接粘合到蚀刻后的外表面——蚀刻表面可接受粘合剂,并在回流过程中改善与护套的机械互锁。(2) 粘接层(tie-layer)技术——在PTFE外表面涂覆一层薄薄的热塑性弹性体(例如改性Pebax或聚氨酯);粘接层在热压下与PTFE熔合,其外表面则易于与护套粘合。对于超薄壁结构,当蚀刻表面单独无法提供足够的粘合面积时,粘接层技术尤为有价值。选择取决于护套材料、回流工艺以及产品是否会承受弯曲疲劳。
Q7. 如何验证蚀刻质量?应向供应商指定哪些指标?
A7. 标准验证包括:(1) 对蚀刻表面进行接触角测量——正确蚀刻的PTFE表面显示的水接触角应低于70°(通常为约60°);(2) 达因水平或表面能测试,以确认活化度>50 dynes/cm;(3) 目视检查均匀的棕褐色调(钠蚀刻的正常指标;缺少色度提示蚀刻不足,深色变色提示过度蚀刻);(4) 每批次粘合样品的剥离强度测试。批次间的蚀刻一致性是工程师们常见的供应商质量讨论点,因此建议将接触角和剥离强度指定为批次放行标准。
Q8. 挤出和烧结后何时以及如何取出芯轴?
A8. 在OTW芯轴挤出中,芯轴在烧结后通过机械拉拔取出,对于长尺寸或薄壁段,可辅以液压或气动辅助。芯轴表面通常经过抛光,并可涂覆脱模剂以防止烧结过程中PTFE粘附。必须仔细控制取出力——过大的力可能使内腔椭圆化或在薄壁中诱发微裂纹。某些工艺使用可溶性或可折叠芯轴来处理复杂几何形状。关键工艺窗口是烧结后的受控冷却:PTFE的收缩率大于芯轴材料,因此适当的热管理可确保干净脱模而不产生尺寸变形。
Q9. 芯轴取出会损伤蚀刻表面或影响粘合吗?
A9. 不会——蚀刻在挤出、烧结和芯轴取出之后进行。工序顺序为:芯轴上糊料挤出 → 烧结 → 芯轴取出 → 表面蚀刻 → 清洗/漂洗 → 干燥 → 检验 → 包装。这确保了蚀刻表面在粘合时新鲜且无污染。蚀刻后的操作需要小心:蚀刻表面处于活化状态,应尽快粘合或加以保护,因为表面能会随着长时间暴露于空气、水分或污染物而下降。
Q10. 哪些灭菌方法与蚀刻OTW PTFE内衬管兼容?
A10. PTFE是耐灭菌性最好的导管聚合物之一。它可耐受环氧乙烷(EtO)、蒸汽高压灭菌(121–134°C)、伽马射线、电子束和气化过氧化氢(VHP)而无明显降解——这是相对于尼龙和Pebax的关键优势,因为尼龙和Pebax在伽马/电子束下会降解,并在高压灭菌过程中吸收水分。这使得PTFE内衬导管既适用于经EtO或伽马灭菌的单次使用器械,也适用于需要反复高压灭菌的重复使用器械。请务必对完全组装的器械(内衬管+护套+粘合剂)进行所选灭菌周期的验证,因为限制因素通常是护套或粘合线,而非PTFE。
Q11. 钠蚀刻PTFE对血液接触应用是否具有生物相容性?
A11. 是的。医用级PTFE树脂是一种成熟的血液接触材料,其临床应用历史可追溯至20世纪50年代。相对于大多数聚合物,它具有低血栓性、化学惰性和尺寸稳定性。成品器械仍需按照ISO 10993-1进行器械级别的生物相容性评估(细胞毒性、致敏性、刺激性以及适用的血液相容性)——材料级别的合规性(如USP Class VI树脂)不能替代器械级别的测试。钠蚀刻工艺仅应用于外表面,并随后进行彻底的漂洗和清洗;蚀刻剂残留被去除至不可检测水平。整个过程中,内腔表面始终保持原生、未蚀刻的PTFE状态。
Q12. 哪些导管应用最适合使用蚀刻OTW PTFE内衬管?
A12. 在导丝润滑性和内腔精度至关重要的应用中,蚀刻OTW PTFE内衬管是默认选择:导引导管、诊断性血管造影导管、神经血管微导管、可转向/可偏转导管、导引鞘以及支架/球囊输送系统。对于支架输送系统而言,低摩擦内腔与精确内径控制的组合可确保支架平滑展开,避免卡顿或不均匀扩张。对于直径较大的外周和泌尿器械,当极致微型化不那么重要时,Pebax、尼龙或FEP内衬管可能更具成本效益;在这些情况下,PTFE有时仅保留用于远端尖端部分。
Q13. 已知的限制和常见失效模式有哪些?
A13. 工程师讨论最多的失效模式:(1) 内衬管与护套或编织层分层——通过验证蚀刻质量、为超薄壁采用粘接层以及验证回流参数来缓解;(2) 小弯曲半径处的折弯或内腔塌陷——通过壁厚选择、编织/线圈增强以及内衬管各向异性选择来管理;(3) 导丝通过时划伤或磨损内衬管——PTFE相对较软且易发生蠕变/冷流,因此外管支撑必不可少;(4) 灭菌后或弯曲疲劳后的粘合线失效——通过器械级别的模拟使用测试进行筛查;(5) 加工危害——PTFE过热时产生的烟气有毒,且钠蚀刻化学品需要严格的操作控制。工程论坛中反复出现的主题:PTFE的低摩擦优势和粘合难度源于同一特性——对蚀刻表面的工艺控制是关键控制点。
Q14. 我是否应该担心PTFE面临的PFAS监管压力?
A14. 这是工程讨论中越来越常见的问题。FDA仍认为医用级PTFE是安全且必不可少的,但作为含氟聚合物,它处于更广泛的PFAS监管审查之下(ECHA限制、EPA/MDR关注),供应链已开始转变。正在评估的替代方案包括UHMWPE内衬管(低摩擦、ISO 10993验证过,但较低的回流温度约130–150°C可能导致Pebax护套回流时内腔塌陷,且与PTFE不同,它在加工过程中会软化/流动)、用于护套的无PFAS润滑添加剂以及PI/PTFE混合复合材料。工程论坛的共识不是立即替换PTFE,而是尽早评估替代方案,以免日后被迫做出材料决策。对于生命周期为5–10年的新设计,双轨材料认证是审慎的做法。
Q15. 如何为我的应用选择OTW芯轴挤出与自由挤出的蚀刻PTFE内衬管?
A15. 请考虑以下因素:(1) 内腔精度——如果您的器械要求严格的内径公差以匹配导丝(例如0.014英寸或0.018英寸OTW平台),则优先选择芯轴挤出;(2) 壁厚——对于低于0.001英寸的壁厚,芯轴挤出可提供更好的同心度控制;(3) 长度和产量——自由挤出适合长尺寸的连续大批量生产;(4) 粘合结构——如果内衬管将回流到编织管体中,两种类型均可使用,但由于壁厚均匀,芯轴挤出内衬管具有更一致的回流行为;(5) 成本——对于不需要极高内径精度的大批量生产,自由挤出通常更经济。对于微导管和支架输送系统,芯轴挤出的OTW内衬管是行业标准。