FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]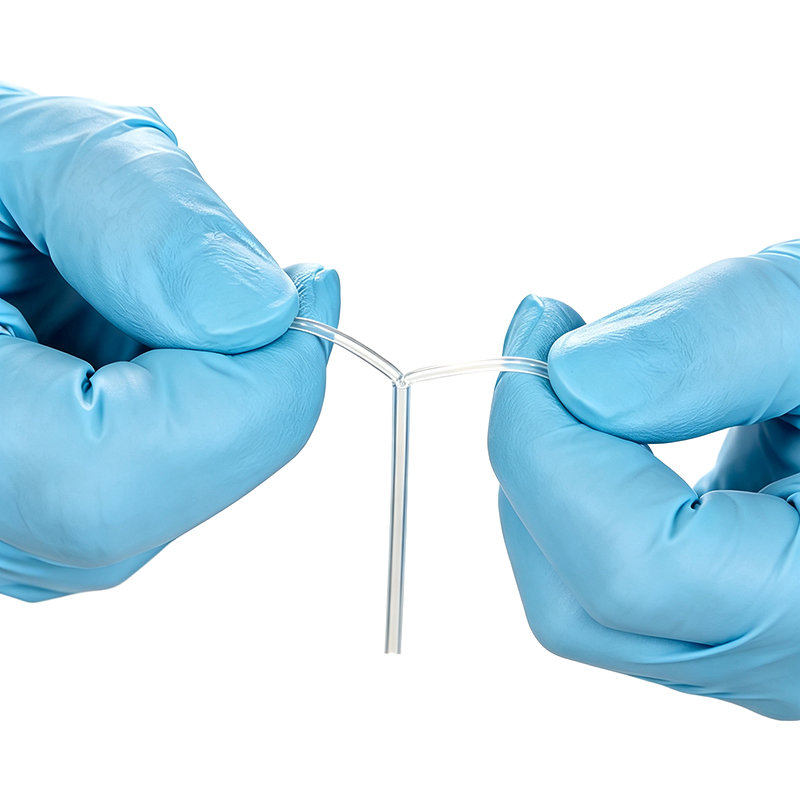
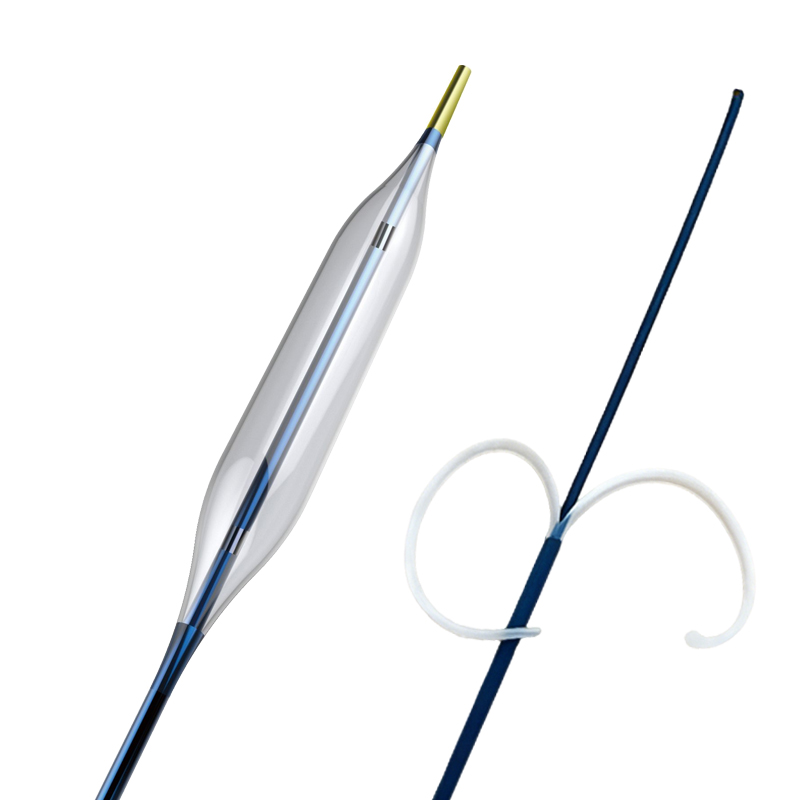
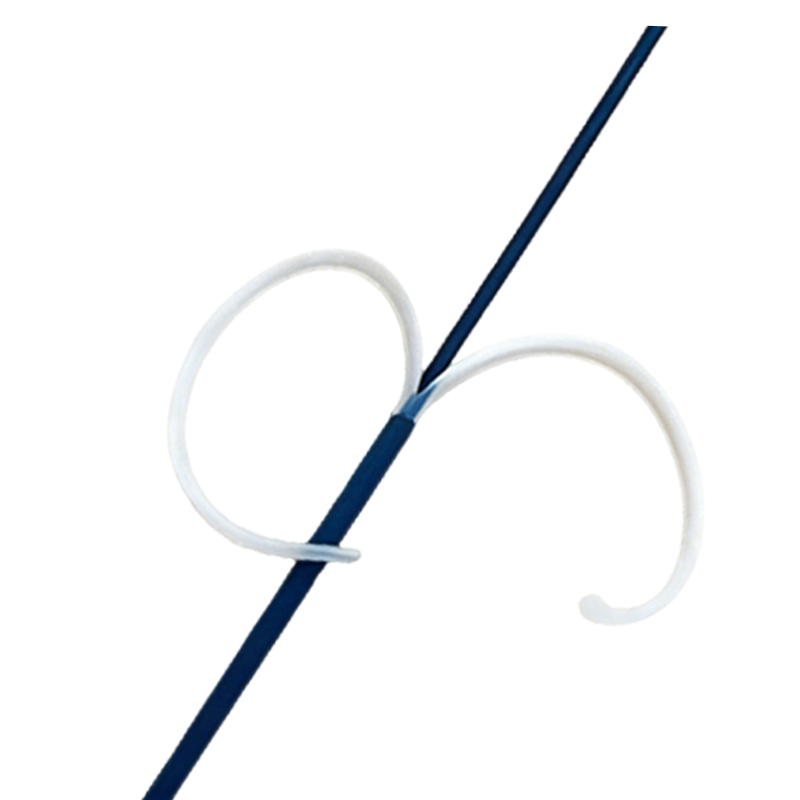
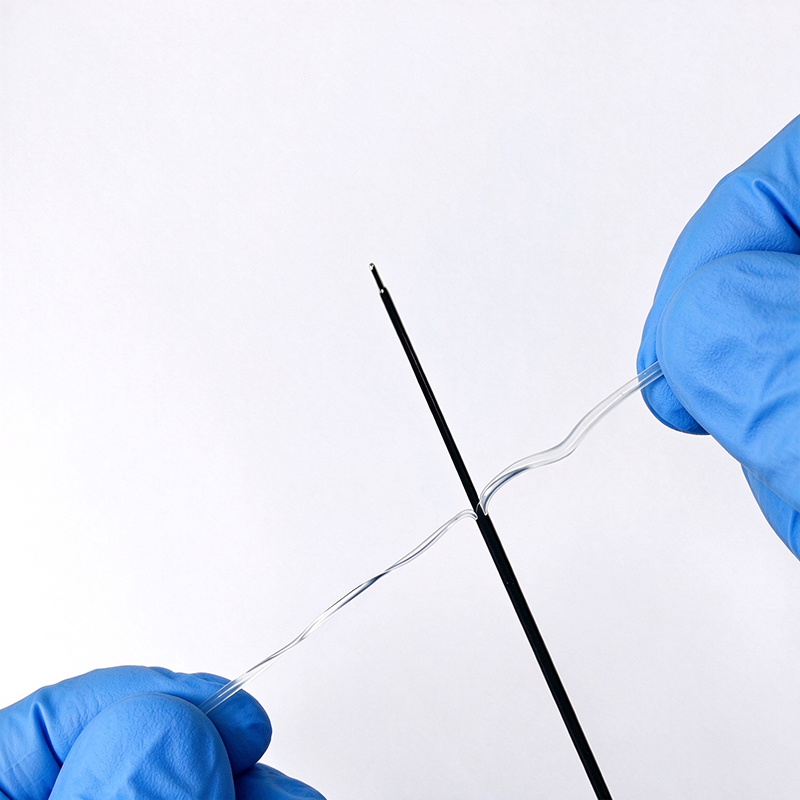
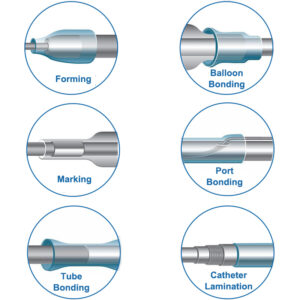
BH-2(PMT) wird aus modifiziertem Polyolefin in medizinischer Qualität hergestellt. Der Schrumpfschlauch lässt sich schnell und einfach vom wiedergewonnenen Schaft abziehen, während er durch Wärme erweicht. Er eignet sich besonders gut für das Laserschweißen von Stents und Ballons sowie für das Heißkleben. Er wird häufig bei der Herstellung von Kathetern eingesetzt, beispielsweise beim Laminieren, Befestigen von Ballons, Verkleben von Schläuchen und beim Schlauchformen.
Schrumpfverhältnis: 2:1
Lässt sich nach dem Anbringen leicht entfernen, gute axiale Reißausbreitung
Verträglichkeit mit Gammastrahlen und ETO-Sterilisation
Verpackung auf Kunststoffspulen in Doppelbeutelverpackung
Betriebstemperatur: -45 °C bis +105 °C
Mindestschrumpftemperatur: 70 °C
Vollständige Rückstelltemperatur: +130 °C bis +260 °C
Dank seiner speziellen Konstruktion hält es im Rückstellprozess Temperaturen von bis zu 260 °C stand
Konform mit ISO 10993 und USP Klasse VI, frei von Schwermetallen
|
Modell |
Größe |
Liefer-ID |
Wiedergewonnene ID (max.) |
Wiedergewonnenes Gewicht |
Verpackung (M/Spule) |
|||
|
Zoll |
mm |
Zoll |
mm |
Zoll |
mm |
|||
|
BH-2(PMT)-0,6 |
1/42 |
0,028 ± 0,005 |
0,71 ± 0,10 |
0,011 |
0,28 |
0,010 ± 0,002 |
0,25 ± 0,05 |
200 |
|
BH-2(PMT)-0,8 |
1/32 |
0,040 ± 0,005 |
1,02 ± 0,13 |
0,014 |
0,36 |
0,011 ± 0,002 |
0,28 ± 0,05 |
200 |
|
BH-2(PMT)-1.2 |
3/64 |
0,055 ± 0,005 |
1,40 ± 0,13 |
0,020 |
0,51 |
0,016 ± 0,003 |
0,41 ± 0,08 |
200 |
|
BH-2(PMT)-1,6 |
1/16 |
0,072 ± 0,005 |
1,83 ± 0,13 |
0,028 |
0,71 |
0,020 ± 0,003 |
0,51 ± 0,08 |
200 |
|
BH-2(PMT) -2,0 |
5/64 |
0,078 ± 0,005 |
2,21 ± 0,13 |
0,033 |
0,85 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-2,4 |
3/32 |
0,107 ± 0,008 |
2,72 ± 0,20 |
0,041 |
1,04 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-3.2 |
1/8 |
0,140 ± 0,010 |
3,56 ± 0,25 |
0,057 |
1,45 |
0,020 ± 0,003 |
0,51 ± 0,08 |
100 |
|
BH-2(PMT)-4,8 |
3/16 |
0,205 ± 0,010 |
5,21 ± 0,25 |
0,087 |
2,21 |
0,020 ± 0,003 |
0,51 ± 0,08 |
50 |
|
BH-2(PMT)-6,4 |
1/4 |
0,275 ± 0,015 |
6,99 ± 0,38 |
0,118 |
3,00 |
0,025 ± 0,003 |
0,64 ± 0,08 |
25 |
|
BH-2(PMT)-9,5 |
3/8 |
0,415 ± 0,020 |
10,54 ± 0,51 |
0,170 |
4,30 |
0,025 ± 0,003 |
0,64 ± 0,08 |
Auf Länge zugeschnitten |
Maßgeschneiderte Abmessungen und Schrumpfverhältnis für Ihre speziellen Anwendungen auf Anfrage.
Querverweis:
Tyco Connectivity / Raychem MT-LWA
Anwendungen:
|
Eigenschaft |
Prüfverfahren |
Typische Daten |
|
Längsänderung |
ASTM D 2671 |
-10 % bis 10 % |
|
Rundlaufgenauigkeit im Auslieferungszustand |
ASTM D 2671 |
≥ 70 % |
|
Zugfestigkeit |
ASTM D 2671 |
≥ 10,3 MPa |
|
Bruchdehnung |
ASTM D 2671, 20″/Minute |
≥ 200 % |
|
Sekantenmodul (expandiert) |
ASTM D 2671 |
≤ 2,5 × 10⁴ MPa |
|
Bruchdehnung nach Alterung |
ASTM D 2671 (175 °C/168 Std.) |
≥ 100 % |
|
Elektrische Durchschlagfestigkeit |
ASTM D 2671 |
≥19,7 kV/mm |
|
Dielektrische Festigkeit |
ASTM D 2671 (AC 3000 V/60 Hz) |
60 Sekunden ohne Durchschlag |
|
Schwermetallanalyse |
USP XXII Physikalisch-chemische Prüfungen – Kunststoff |
≤ 1 ppm (Gesamtgehalt aller Metalle) |
Erstellt für Katheter‑Forschungs‑ und Projektingenieure, OEM/ODM‑Partner und Einkaufsteams. Dieser FAQ behandelt Ersatzmöglichkeiten, Heissabziehverhalten, thermische Verarbeitung und regulatorische Praxis. Alle physikalischen Eigenschaften, Abmessungen und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt — die vollständigen Spezifikationen finden Sie auf der BH‑2(PMT) ‑Produktseite.
Q1. Was muss geprüft werden, bevor BH‑2(PMT) als direkter Ersatz für MT‑LWA freigegeben wird?
A1. Vier Prüfpunkte.
(1) Maßliche Übereinstimmung: Der Innendurchmesser im Lieferzustand muss frei über Ihre Katheter‑Baugruppe gleiten. Der Innendurchmesser und die Wanddicke nach Schrumpfung müssen den von Ihrem Prozess benötigten Radialdruck erzeugen. Prüfen Sie anhand unseres Datenblattes und gehen Sie nicht von identischen Toleranzbereichen aus.
(2) Thermisches Fenster: Stellen Sie sicher, dass das Temperaturfenster des Schlauches (siehe Datenblatt) zu den Schmelz‑ und Reflow‑Anforderungen Ihrer Materialschichtung passt. Diese Sorte ist dafür ausgelegt, das obere Ende des Rückstelltemperaturfensters zu vertragen, was sich für hochschmelzende Substrate sowie Laser‑ oder Heißzangen‑Prozesse als nützlich erweist.
(3) Heissabziehprüfung an Ihren Originalbauteilen: Führen Sie Versuchszyklen an echten Wellen durch und bestätigen Sie das saubere, einstückige Entfernen unter Ihren realen Prozesszeitvorgaben.
(4) Führen Sie vor der Serienfreigabe Ihre vollständige Prozessvalidierung (IQ/OQ/PQ) durch. Evaluierungsmuster stehen genau für diese Zwecke zur Verfügung.
Q2. Welche praktischen Unterschiede sollten wir im Vergleich zu MT‑LWA erwarten?
A2. BH‑2(PMT) gehört zur gleichen Funktionsklasse: ein heissabziehbarer medizinischer modifizierter Polyolefin‑Prozesshilfsschlauch, der nach Reflow, Schweißen oder Kleben entfernt wird. Zu berücksichtigende Unterschiede: Die Toleranzbereiche richten sich nach unserem eigenen Datenblatt; die Standardfarbe ist klar; der Schlauch wird auf Kunststoffrollen in Doppeltaschenverpackung geliefert; kundenspezifische Abmessungen und Schrumpfverhältnisse sind auf Anfrage erhältlich. Die Qualifizierung dieser zweiten Bezugsquelle löst häufig Probleme wie lange Lieferzeiten, hohe Preise bei Kleinstmengen und Single‑Source‑Risiken, die im Zusammenhang mit markengebundenen abziehbaren Schläuchen berichtet werden. Markenhinweis: MT‑LWA ist eine Marke von TE Connectivity. Wir sind ein unabhängiger Hersteller, stehen in keiner Verbindung zu TE Connectivity und erhalten keine Zulassung von diesem. Es gilt keine Zulassung von TE für unsere Produkte.
Q3. Wie funktioniert der Heissabziehprozess und welche Ausfallmodi sind zu beachten?
A3. Diese Sorte ist dafür ausgelegt, im durch Prozesswärme erweichten heißen Zustand abgezogen zu werden. In diesem Zustand ist der E‑Modul des Materials niedrig und die Grenzflächenhaftung noch nicht vollständig ausgebildet. Der Schlauch reißt mit geringer Abziehkraft axial auf. Das Heissabziehen vermeidet zudem ein bekanntes Risiko des Kaltabziehens: Das Zuschneiden eines abgekühlten, fest sitzenden Schlauches mit Messern kann empfindliche nachgiebige Ballone und dünne Katheterummantelungen verkratzen. Definieren Sie den Abziehschritt in Ihrer Arbeitsanweisung: festgelegter Startpunkt (Schnitt oder Kerbe), axiale Zugrichtung sowie festgelegte Zeit nach dem Heizschritt. Häufige Ausfallmodi bei abziehbaren Schläuchen in der Katheterfertigung:
1) Fragmentrückstände auf der Welle, meist durch Überverarbeitung oder ungünstigen Abziehstart verursacht;
2) Reißen während des Abziehens, oft wenn der Schlauch überhitzt wurde und seine Rissfortpflanzung beeinträchtigt ist;
3) Anhaften des Schlauches an der Ummantelung, sodass beim Abziehen Substratmaterial mitgerissen wird, verursacht durch zu hohe Temperatur oder zu lange Haltezeit. Maßnahmen: Ermitteln Sie das minimal erforderliche Temperatur‑Zeit‑Fenster für einen vollständigen Reflow, ziehen Sie zum festgelegten Zeitpunkt heiß ab und fügen Sie eine Sichtprüfung nach dem Abziehen hinzu.
Q4. Wie können wir Blasen während des Reflows mit diesem Schlauch unterdrücken?
A4: Blasen beim Katheter‑Reflow entstehen üblicherweise aus vier Quellen: Feuchtigkeit in hygroskopischen Substraten, Lufteinschlüsse beim Schrumpfen, Polymerabbau durch Überhitzung und Ausgasungen des Dorns. Praktische Gegenmaßnahmen: PEBAX‑, Nylon‑ und PU‑Bauteile vor der Verarbeitung gründlich trocknen; Schrumpfrichtung und Geschwindigkeit steuern, damit Luft entweichen kann und nicht an den Enden eingeschlossen wird; niedrigste mögliche Temperatur und Haltezeit verwenden, die für einen vollständigen Reflow ausreichen; Dorne sauber und frei von Ziehöl‑ oder Lösungsmittelrückständen halten. Der Schlauch ist speziell konstruiert, um auch am oberen Ende des Rückstelltemperaturfensters beständig zu sein (siehe Datenblatt). Das gibt zusätzlichen Spielraum bei der Verarbeitung hochschmelzender Substrate. Validieren Sie dennoch das Prozessfenster an Ihrer realen Materialschichtung und vermeiden Sie unnötig hohe Temperaturen.
Q5. Ist der Schlauch für Reflow‑ und Schweißprozesse mit PEBAX‑, Nylon‑ und PU‑Substraten geeignet?
A5: Dies sind die gängigsten Katheter‑Ummantelungsmaterialien. Der Schlauch ist genau für diese Reflow‑, Schmelzschweiß‑ und Klebeprozesse ausgelegt und eignet sich hervorragend für Laserschweißen von Stents und Ballonen sowie für Heißzangen‑Kleben. Da Schmelzbereiche je nach Polymer‑Typ und Härte stark variieren, passen Sie das Prozessfenster immer Ihrer realen Materialschichtung an. Stellen Sie sicher, dass der Schlauch vollständig innerhalb der substratverträglichen Temperaturen zurückstellt. Validieren Sie mit exakt den Harz‑ und Härtegraden, die in der Serienfertigung verwendet werden. Versuchsrollen zur Ermittlung des Prozessfensters sind auf Anfrage erhältlich.
Q6. Welche Vorsichtsmaßnahmen gelten bei Kontakt mit Kathetermaterialien, Reinigungs‑ und Prozesshilfsmitteln?
A6: Halten Sie Kontaktflächen sauber: Ziehöl auf Dornen, nicht verdampftes Isopropanol, Schmier‑ oder Kleberückstände auf der Baugruppe können Reflow‑Qualität und Heissabziehverhalten beeinträchtigen. Wenn Reiniger, Trennmittel oder Primer mit dem Schlauch in Kontakt kommen, teilen Sie uns die chemischen Zusammensetzungen mit. Wir führen vor der Design‑Sperre eine Verträglichkeitsprüfung durch. Das Material enthält keine Schwermetalle (siehe Datenblatt), was Ihre Materialdeklaration vereinfacht.
Q7. Beeinflussen Gamma‑ oder EtO‑Sterilisation das Abziehverhalten?
A7: Das Datenblatt bestätigt die Kompatibilität mit Gamma‑Bestrahlung und EtO‑Sterilisation. Als Prozesshilfsschlauch wird er normalerweise vor der Sterilisation des Endgeräts entfernt. Falls in Ihrem Prozess Bauteile mit noch montiertem Schlauch sterilisiert werden, validieren Sie das Abziehverhalten chargenweise, da Strahlung und EtO‑Einwirkung Polymereigenschaften verändern können. Mehrfache Sterilisation des Schlauches selbst gehört nicht zum Standard‑Einsatzfall. Falls benötigt, behandeln Sie es als Validierungsaufgabe und fordern Sie Muster bei uns an.
Q8. Für welche Prozesshilfsanwendungen ist der Schlauch geeignet, wo ist er nicht zu empfehlen?
A8: Geeignet: Laserschweißen von Stents und Ballonen, Heißzangen‑Kleben, Katheter‑Laminieren, Ballon‑Fixieren, Rohrkleben und Rohrformen. Nicht empfohlen: als Dauerbauteil am Gerät (Isolierung, Zugentlastung oder implantierbare Hülse am Gerät – nutzen Sie stattdessen unsere dauerhaften medizinischen Schläuche); als Ersatz für kleberbeschichtete Dichtungsschläuche; bei Prozesstemperaturen außerhalb des im Datenblatt angegebenen Fensters. Hinweis: Diese Sorte ist für Heissabziehen konzipiert. Falls Ihr Prozess ein Abziehen nach Abkühlung ohne zusätzliche Heizung erfordert, fragen Sie nach unserer Variante BH‑2(PMT)‑LS.
Q9. Bedeutet die Materialkonformität nach ISO 10993 / USP Class VI eine Zulassung des fertigen Gerätes?
A9: Nein. Wir liefern nur Schlauch‑Komponenten. Die Materialkonformität nach ISO 10993 / USP Class VI ist unterstützend, ersetzt aber keine behördliche Zulassung des fertigen Medizingerätes. Die biologische Bewertung des fertigen Gerätes (ISO 10993‑1), Sterilisations‑ und Prozessvalidierung sowie Risikoanalyse nach ISO 14971 liegen in der Verantwortung des Geräteherstellers. Obwohl der Schlauch als Prozesshilfsmittel üblicherweise vor Fertigstellung des Gerätes entfernt wird, verbleibt jede Bewertung von möglichen Rückstandskontakten im Rahmen der geräteseitigen Risikobewertung. Wir geben keine Leistungsangaben über den Inhalt des veröffentlichten Datenblattes hinaus.
Q10. Wie ist der Schlauch zu lagern und kann die Lagerung das Abziehverhalten beeinflussen?
A10: Rollen in der Original‑Doppeltaschenverpackung kühl, trocken, fern von Sonneneinstrahlung, UV‑Quellen und Wärme lagern. First‑in‑First‑out‑Lagerrotation verwenden. Im Datenblatt ist keine feste Haltbarkeit angegeben. Da das Heissabziehverhalten die zentrale Funktions‑Eigenschaft eines Prozesshilfsschlauches darstellt, empfehlen wir bei lang gelagerten Chargen eine kurze Funktionsprüfung vor Serieneinsatz und die Aufnahme der Lagerbedingungen in Ihren Wareneingangsprüfplan.
Q11. Unterstützen Sie Sekundärverarbeitung wie Zuschnitt, wie laufen Muster‑ und Serienlieferungen ab?
A11: Ja, Zuschnitt auf gewünschte Länge ist lieferbar. Kundenspezifische Abmessungen und Schrumpfverhältnisse für Sonderanwendungen können entwickelt werden (siehe Datenblatt). Weitere Sekundäroperationen wie Markieren werden auf Anfrage geprüft. Teilen Sie uns Ihre Anforderungen bei der Angebotsanfrage mit. Evaluierungsmuster für Prozess‑ und Heissabziehvalidierung sind auf Anfrage verfügbar. Wir unterstützen den Hochlauf von Pilotchargen bis zur Massenproduktion, Lieferzeiten werden im Angebot bestätigt.
Q12. Welche technischen Informationen soll eine Angebotsanfrage enthalten?
A12: Für ein schnelles und genaues Angebot geben Sie bitte an: benötigte Größe (Innendurchmesser im Lieferzustand / nach Schrumpfung, Anforderung an Wanddicke nach Schrumpfung); Menge und geschätztes Jahresvolumen; Lieferform (Rolle oder Zuschnitt mit Toleranz); unterstützter Prozess‑Schritt (z. B. Laserschweißen von Stents/Ballonen, Heißzangen‑Kleben, Katheter‑Laminieren, Ballon‑Fixieren, Rohrkleben‑/‑Formen) sowie Substratmaterialien (z. B. PEBAX, Nylon, PU, ggf. Härtegrad); Ihr Prozesstemperaturfenster und Gerätetyp; ob Bauteile mit montiertem Schlauch sterilisiert werden und mit welchem Verfahren; kundenspezifische Anforderungen (Sonderabmessungen, Schrumpfverhältnis, Zuschnitt, Markierung); benötigte Konformitätsdokumente (ISO 10993 / USP Class VI Materialprüfberichte); Zielpreis, Lieferbedingungen und Bestimmungsort.