FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
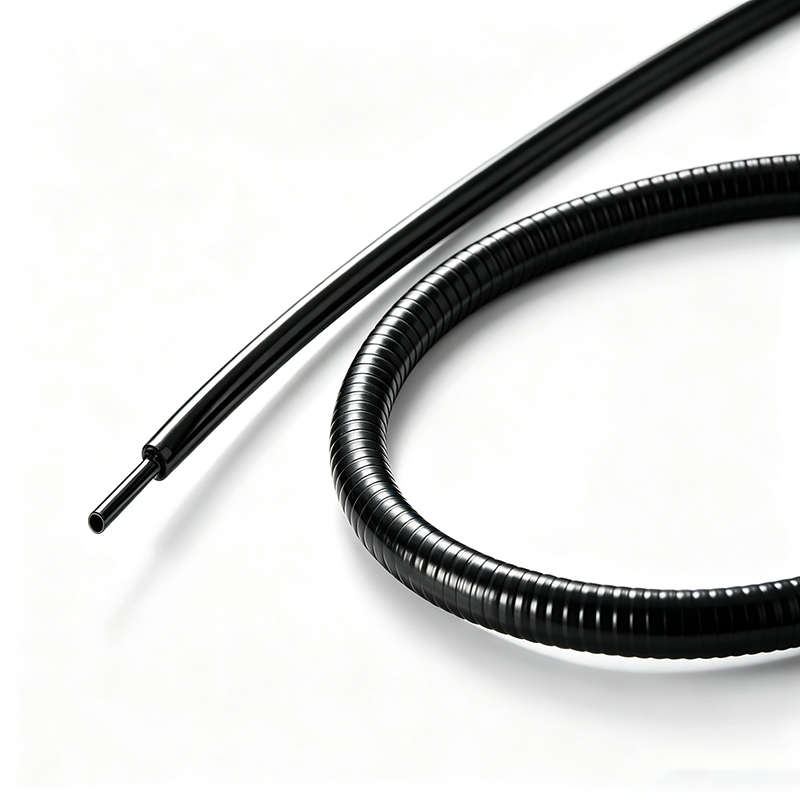
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-2-F bietet hervorragende Flexibilität und wurde speziell entwickelt, um medizinischen Geräten, die Biegsamkeit und Biegefestigkeit erfordern, einen isolierenden Schutz zu bieten. Seine Schrumpfeigenschaften bei niedrigen Temperaturen minimieren Schäden an wärmeempfindlichen Bauteilen.
Schrumpfverhältnis: 2:1 oder höher
Niedrige Schrumpftemperatur
Sehr flexibel
Gute physikalische, chemische und elektrische Eigenschaften
Hervorragende elektrische Isolationseigenschaften
Verträglichkeit mit Gamma-Strahlung und ETO-Sterilisation
Betriebstemperatur: -55 °C bis 105 °C
Mindestschrumpftemperatur: 60 °C
Mindesttemperatur für vollständige Rückstellung: 110 °C
Entspricht ISO 10993, USP Klasse VI und der RoHS-Richtlinie
|
Modell |
Lieferzustand |
Nach Schrumpfung (mm) |
Verpackung (Meter / Spule) |
||
|
Min. ID |
Wanddicke |
ID |
Wanddicke |
||
|
BH‑MT‑2‑F‑1.2 |
1,2 |
0,20±0,05 |
≤0,6 |
0,41±0,08 |
200 |
|
BH‑MT‑2‑F‑1.6 |
1,6 |
0,20±0,05 |
≤0,8 |
0,43±0,08 |
200 |
|
BH‑MT‑2‑F‑2.4 |
2,4 |
0,25±0,05 |
≤1,20 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑3.2 |
3,2 |
0,25±0,05 |
≤1,6 |
0,51±0,08 |
200 |
|
BH‑MT‑2‑F‑4.8 |
4,8 |
0,25±0,05 |
≤2,40 |
0,51±0,08 |
100 |
|
BH‑MT‑2‑F‑6.4 |
6,4 |
0,30±0,05 |
≤3,2 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑9.5 |
9,5 |
0,30±0,05 |
≤4,8 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑12.7 |
12,7 |
0,30±0,05 |
≤6,40 |
0,64±0,08 |
100 |
|
BH‑MT‑2‑F‑19.1 |
19,1 |
0,35±0,05 |
≤9,5 |
0,76±0,08 |
50 |
Kundenspezifische Abmessungen und Schrumpfverhältnisse für spezielle Anwendungen auf Anfrage erhältlich.
|
Eigenschaft |
Prüfverfahren |
Typische Werte |
|
Längenänderung % |
ASTM D 2671 |
-10~+10 |
|
Konzentrizität |
ASTM D 2671 |
≥70 % |
|
Zugfestigkeit/MPa |
ASTM D 638 |
≥10,3 |
|
Bruchdehnung/% |
ASTM D 638 |
≥120 |
|
Kaltbiegefestigkeit (-55 °C/4 h) |
ASTM D2671 |
Keine Rissbildung |
|
Hitzeschock (180 °C/4 h) |
ASTM D2671 |
Keine Rissbildung |
|
Dielektrische Festigkeit/kV/mm |
ASTM D 2671 |
≥19,7 |
|
Volumenwiderstand/Ω·cm |
ASTM D 876 |
≥1015 |
Erstellt für F&E‑ und Prozesstechniker von Medizinprodukten, OEM‑/ODM‑Partner sowie Einkaufsteams, die mit flexiblen Medizinprodukten, gelenkigen Instrumenten, Kabelbaugruppen und weiteren medizinischen Geräten arbeiten, die im Betrieb gebogen werden müssen. Diese FAQ konzentriert sich auf Auswahl, thermische Verarbeitung, Ausfallarten, Substratverträglichkeit, Sterilisation, Compliance‑Grenzen, Lagerung, Nachbearbeitung, Qualifizierung bis zur Serienproduktion und Beschaffung. Alle physikalischen Eigenschaften, Abmessungen, Schrumpffaktoren und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt – für die vollständigen Spezifikationen besuchen Sie bitte die BH‑MT‑2‑F‑Produktseite.
1. Auswahl und Vorprüfungen
F1. Was muss überprüft werden, bevor BH‑MT‑2‑F für flexible oder biegkritische Anwendungen ausgewählt wird?
A1. BH‑MT‑2‑F ist die hochflexible dünnwandige Variante dieser Produktreihe, ausgelegt für die isolierende Schutzbeschichtung von Geräten, die Biegsamkeit und Biegefestigkeit erfordern. Überprüfen Sie vier Prüfpunkte:
(1) Passung in beiden Zuständen: Der Innendurchmesser im Lieferzustand muss frei über das Bauteil gleiten, und der geschrumpfte Innendurchmesser muss mit ausreichender Überdeckung greifen. Vergleichen Sie die Größenbereiche des Datenblattes mit Ihrer Zeichnung, verlassen Sie sich nicht nur auf die Nennbezeichnung.
(2) Biegegeometrie: Die Flexibilität ist nicht unbegrenzt. Prüfen Sie den minimalen Biegeradius Ihrer Konstruktion am fertig montierten Schlauch. Ein zu enger Biegeradius für die Kombination aus geschrumpfter Wand und darunterliegendem Bauteil führt unabhängig von der Materialflexibilität zu Knickbildung.
(3) Bauraumbudget: Bei dünnwandigen Typen verbraucht die Toleranz der geschrumpften Wand direkt Ihren Außendurchmesser‑Bauraum. Prüfen Sie daher den Größenbereich, nicht nur den Nennwert.
(4) Prozessvoraussetzungen: Dieser Typ schrumpft bei niedriger Temperatur (siehe Datenblatt). Sein Niedertemperatur‑Schrumpfverhalten schont hitzeempfindliche Bauteile. Dennoch benötigen Sie eine geregelte, gleichmäßige Heizeinrichtung. Planen Sie dies vor dem Design‑Freeze und fordern Sie Muster für Versuche mit Ihrer realen Baugruppe an.
F2. Welche Heizgeräte eignen sich für diesen Schlauch und welche Ausfallarten gilt es zu beachten?
A2. Verwenden Sie validierte Umluftofen, automatisierte Heißlufringe oder Infrarot‑Stationen mit geschlossener Temperaturregelung und festen Vorschubgeschwindigkeiten. Handheißluftpistolen sind die Hauptursache für Ausschuss und latente Feldausfälle: Lokale Hot‑Spots verursachen örtliches Überschrumpfen oder Polymerabbau, während Nachbarbereiche ungeschrumpft bleiben. Das Ergebnis hängt vom Bediener ab – in validierten medizinischen Prozessen unzulässig. Beim Schrumpfen über massiven Metallteilen erwärmen Sie zuerst den Kern, damit der Schlauch innen nicht zu schnell Wärme verliert. Häufige Ausfallarten bei flexiblen dünnwandigen medizinischen Schrumpfschläuchen:
(1) Risse oder Brüche: Ausgelöst durch scharfe Kanten, Grate oder Stufen, oder durch Temperaturspitzen und übermäßige Hitzebelastung, die das Polymer abbaut und versprödet. Entgraten Sie alle Kanten und halten Sie sich innerhalb des qualifizierten Prozessfensters.
(2) Weiße oder kreidige Verfärbungen: Spannungsweißung durch Überdehnung bei der Montage, Knickbildung oder übermäßige lokale Dehnung. Ein nicht akzeptabler Defekt, der auf beschädigtes Polymer hinweist und künftige Rissstellen bildet.
(3) Blasen oder Pusteln: Eingeschlossene Luft an den Enden oder zu schnelles Aufheizen. Schrumpfen Sie schrittweise von einem Ende zum anderen in einem gleichmäßigen Durchgang, damit Luft entweichen kann.
(4) Ungleichmäßiges Schrumpfen oder Wellenbildung: Ungleichmäßige Erwärmung. Drehen Sie das Bauteil oder verwenden Sie eine 360°‑Heizung.
(5) Knicken oder Zusammendrücken bei weichen Substraten während der Verarbeitung: Beim Schrumpfen über sehr weichen Bauteilen verhindert ein innerer Stützstift während des Schrumpfens eine dauerhafte Verformung.
(6) Längenänderung: Diese Baureihe ändert während des Schrumpfens ihre Länge (siehe Datenblatt). Positionieren Sie mit ausreichendem Spiel und prüfen Sie die Endpositionen an Erstmustern.
F3. Was ist beim Kontakt mit Gerätesubstraten, Metallen und medizinischen Klebstoffen zu beachten?
A3. Die niedrige Schrumpftemperatur macht diesen Schlauch gut geeignet für Mischmaterial‑Baugruppen. Er kann üblicherweise über Edelstahl, Nitinol und vielen thermoplastischen Konstruktionen (PEBAX, Nylon, PU) geschrumpft werden, ohne diese zu beschädigen. Dennoch prüfen Sie an Ihrer exakten Baugruppe, da das Erweichungsverhalten je nach Werkstoff und Härtegrad stark variiert. Bei Metallen ist der Oberflächenzustand eine zentrale Voraussetzung: Entgraten, polieren oder trommeln Sie alle Kanten, Schweißnähte und Stufen, über die der Schlauch läuft. Scharfe Strukturen unter der Schrumpfspannung werden zu Rissinitiatoren. Bei wechselnder Biegebeanspruchung entwickeln sich daraus durchgehende Risse. Halten Sie Kontaktflächen sauber. Bearbeitungsöle, Poliermittel und nicht vollständig verdampfte Isopropanol‑Rückstände beeinträchtigen das Schrumpfergebnis und fördern Blasenbildung. Zum Kleben: Es handelt sich um ein Polyolefin mit niedriger Oberflächenenergie. Medizinische Klebstoffe, Primer und Umspritzmaterialien haften ohne Oberflächenbehandlung (Corona, Plasma oder chemischer Primer) nicht zuverlässig. Falls Ihre Konstruktion Klebung oder Umspritzung über dem Schlauch vorsieht, planen Sie diesen Schritt explizit oder kontaktieren Sie uns für Lösungsvorschläge.
F4. Gibt es Vorsichtsmaßnahmen bei Chemikalien und Desinfektionsmitteln, und welche Dokumente stehen zur Verfügung?
A4. Der Schlauch verträgt übliche Krankenhausreinigung und gängige Desinfektionsmittel. Bei flexiblen Bauteilen sind zwei Hinweise wichtig. Erstens: Polyolefine sind chemisch weniger inert als Fluorpolymere. Vermeiden Sie langanhaltenden Kontakt mit starken Oxidationsmitteln sowie aromatischen und chlorierten Lösemitteln. Zweitens: Achten Sie auf umgebungsbedingte Spannungsrisse. Die Kombination aus Desinfektionsmittel‑Einwirkung bei gleichzeitiger Biegebeanspruchung – zum Beispiel an der Übergangsstelle Griff‑Kabel – beschleunigt Rissbildung über die Lebensdauer des Gerätes. Wenn Biegebereiche häufig desinfiziert werden, integrieren Sie diese Belastung in Ihre Validierung. Falls ein bestimmter Chemikalieneinsatz unvermeidbar ist, teilen Sie uns Wirkstoff, Konzentration und Belastungszyklen mit. Wir unterstützen Sie bei der Verträglichkeitsbewertung. Zur Dokumentation: Das Material erfüllt ISO 10993, USP Class VI und RoHS (siehe Datenblatt). Wir stellen Zusammensetzungserklärungen und Materialprüfberichte für Ihre Materialdokumentation zur Verfügung. Teilen Sie uns Anforderungen zu SVHC, REACH oder spezifischen beschränkten Stoffen bereits bei der Anfrage mit, damit die erforderlichen Unterlagen von Anfang an vorbereitet werden.
F5. Welche Sterilisationsverfahren werden unterstützt und welche Veränderungen treten bei wiederholten Zyklen auf?
A5. Das Datenblatt bestätigt die Verträglichkeit mit Gammabestrahlung und Ethylenoxid‑Sterilisation (EtO). Zwei wichtige Einschränkungen:
(1) Dampfautoklavierung und Heißluftsterilisation werden von dieser Materialreihe nicht unterstützt. Der Temperaturarbeitsbereich liegt weit unter den Autoklavbedingungen. Ein Dampfzyklus verformt oder schrumpft den fertigen Schlauch erneut. Falls Ihr Gerät eine Dampfwiederaufbereitung erfordert, fragen Sie uns nach höhertemperaturfesten Typen.
(2) Auch bei zugelassenen Verfahren validieren Sie den geschrumpften Schlauch am echten Gerät über die volle vorgesehene Zyklenzahl. Wiederholte Bestrahlung oder EtO‑Zyklen können die Polyolefineigenschaften verändern. Bei flexiblen Anwendungen prüfen Sie nicht nur Maßhaltigkeit, Oberflächenzustand und Haltekraft, sondern auch den Erhalt der Biegsamkeit. Bei isolierender Funktion prüfen Sie zudem die dielektrische Integrität nach Belastung – Versprödung tritt zuerst an Biegestellen auf. Nutzen Sie für die Validierung die Worst‑Case‑Zyklenzahl, nicht nur einen einzelnen Durchlauf.
F6. Wofür ist BH‑MT‑2‑F geeignet – und wofür wird es nicht empfohlen?
A6. Gut geeignet für isolierende Schutzbeschichtungen und leichte Zugentlastung bei Medizinprodukten, die im Betrieb gebogen werden: flexible Gerätebereiche, gelenkige Instrumentenbereiche, Übergänge Kabel‑Stecker und Kabelbaugruppen überall dort, wo Biegsamkeit, Biegefestigkeit und elektrische Isolation benötigt werden und eine schonende Niedertemperaturverarbeitung möglich ist. Mit Vorsicht verwenden oder nicht empfohlen: Geräte mit Dampf‑ oder Heißluft‑Wiederaufbereitung (siehe Sterilisations‑Frage); Dauerbetrieb über dem spezifizierten Temperaturbereich (siehe Datenblatt); Anwendungen, bei denen der Schlauch mechanische Zug‑ oder Torsionslasten tragen soll – es handelt sich um eine Isolierhülle, kein Strukturbauteil; Biegeradien unterhalb der knickfreien Grenze des geschrumpften Schlauches. Wenn das Problem ein sprungartiger Steifigkeitswechsel ist, ziehen Sie eine konische oder gestufte Zugentlastung in Betracht, statt sich allein auf den Schlauch zu verlassen; Baugruppen mit nicht beseitigbaren scharfen Kanten; starke gleitende Abriebbelastung. Beachten Sie zudem: Biegsamkeit und Abriebfestigkeit stehen im Trade‑off zueinander. Wenn Ihre Anwendung vor allem mechanischem Verschleiß, hohen Temperaturen oder aggressiven Chemikalien ausgesetzt ist, teilen Sie uns dies vor dem Design‑Freeze mit. Wir empfehlen Ihnen passende Typen aus unserem Portfolio.
F7. Bedeutet die Einhaltung von ISO 10993 / USP Class VI oder die angegebene dielektrische Bewertung, dass das fertige Gerät zugelassen ist?
A7. Nein – diese Unterscheidung ist bei Audits wichtig. Wir liefern nur den Bauteilschlauch. Die materialseitige Einhaltung von ISO 10993 / USP Class VI ist eine Unterstützungsgrundlage, ersetzt aber keine regulatorische Zulassung des fertigen Medizinproduktes und stellt diese auch nicht dar. Die biologische Bewertung des Endproduktes (ISO 10993‑1), Sterilisationsvalidierung, Prozessvalidierung (IQ/OQ/PQ) und Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Gleiches gilt für den elektrischen Bereich: Die im Datenblatt angegebenen dielektrischen Werte sind Materialprüfwerte, keine elektrische Sicherheitszertifizierung Ihres Gerätes. Die Prüfung von Spannungsfestigkeit, Ableitstrom, Kriech‑ und Luftstrecken am fertigen Gerät (ggf. nach IEC 60601‑Reihe) muss von Ihnen am Endprodukt durchgeführt und dokumentiert werden – auch nach Sterilisation, Alterung und Biegezyklen. Isoliereigenschaften können sich verschlechtern; Verarbeitungsrisse oder Knicke machen die materialseitigen Werte zunichte. Wir geben keine Leistungsangaben über das veröffentlichte Datenblatt hinaus.
F8. Wie soll der Schlauch gelagert werden und beeinflusst Langzeitlagerung die Leistung?
A8. Polyolefine reagieren empfindlicher auf Lagerbedingungen als Fluorpolymere. Bewahren Sie den Schlauch in der Originalverpackung an kühlen, trockenen Orten auf, fern von direkter Sonneneinstrahlung/UV‑Licht und Wärmequellen. Erhöhte Lagertemperatur kann den expandierten Zustand langsam abbauen und das verfügbare Schrumpfmaß verringern. UV‑ und Ozoneinwirkung altert die Polyethylenoberfläche. Lagern Sie Spulen und Zuschnitte ohne Knicke oder Druckbelastung. Ein dauerhafter Knick aus der Lagerung wird nach dem Schrumpfen zu einer durch Spannungsweißung geschwächten Stelle. Halten Sie sich an das First‑in‑First‑out‑Prinzip. Im Datenblatt ist keine feste Haltbarkeit angegeben. Bei lang gelagerten Chargen führen Sie vor der Freigabe zur Produktion eine kurze Schrumpfprüfung mit Ihren qualifizierten Parametern durch. Berücksichtigen Sie die Lagerbedingungen in Ihrer Wareneingangsprüfung. Für laufende Serienproduktionen vereinbaren Sie mit uns im Liefervertrag ein Rückstellmuster‑ und Chargenrückverfolgbarkeitskonzept. Dies ist die kostengünstigste Maßnahme gegen Risiken bei eingehendem Material.
F9. Unterstützen Sie Zuschnitte, kundenspezifische Abmessungen, Farben oder spezielle Schrumpffaktoren?
A9. Lieferung auf Länge zugeschnitten ist möglich. Die Schnittqualität ist eine funktionelle Anforderung, keine rein optische. Stumpfe Messer oder Scheren erzeugen Mikrorisse und unsaubere Ränder, die unter Schrumpfspannung und nachfolgender Biegebeanspruchung zu Rissquellen werden. Wir schneiden mit spezialisierten scharfen Werkzeugen und prüfen die Schnittkanten. Wenn Sie intern schneiden, halten Sie denselben Standard ein. Standardfarben sind schwarz und transparent. Weitere Farben sind auf Anfrage erhältlich. Kundenspezifische Abmessungen und Schrumpffaktoren können für spezielle Anwendungen besprochen werden (siehe Datenblatt). Markierungen und weitere Nachbearbeitungen werden auf Anfrage geprüft. Teilen Sie uns Ihre Anforderungen bereits bei der Anfrage mit, damit wir Machbarkeit und erreichbare Toleranzen bestätigen können. Aufgrund der Längenänderung während des Schrumpfens (siehe Datenblatt) klären Sie zudem, ob die Schnittlänge sich auf den Liefer‑ oder den geschrumpften Zustand bezieht.
F10. Wie funktionieren Musterlieferung und der Übergang von Versuchen zur Massenproduktion?
A10. Muster in Standardabmessungen sind verfügbar, damit Sie das Schrumpffenster an Ihren Geräten und Bauteilen vor einer Bestellung qualifizieren können. Bei flexiblen Anwendungen prüfen Sie im Musterstadium nicht nur das Schrumpfverhalten, sondern auch das Biegeverhalten der fertigen Verbindung: minimaler knickfreier Biegeradius, Haptik und ggf. die Lebensdauer unter Biegezyklen an repräsentativen Baugruppen. Wir unterstützen Sie von Pilotchargen bis zur Serienproduktion. Lieferzeiten werden im Angebot bestätigt. Wenn Sie eine Zweitquelle zu einem bestehenden Lieferanten aufbauen möchten, teilen Sie uns die Referenzspezifikation mit (Maßklasse, geschrumpfte Wanddicke, Farbe, Leistungsanforderungen). Wir ermitteln die passende Entsprechung für vergleichende Versuche. Empfehlung für die Einführung einer Zweitquelle: Führen Sie bei ersten Serienchargen eine Wareneingangsprüfung gegen Ihre qualifizierten Referenzmuster durch und bewahren Sie Gold‑Muster aus den Qualifizierungschargen für spätere Chargenvergleiche auf.
F11. Welche technischen Informationen soll eine Angebotsanfrage enthalten?
A11. Für eine schnelle und genaue Angebotserstellung bitten wir um: Benötigte Abmessungen (Innendurchmesser im Lieferzustand und/oder geschrumpfter Innendurchmesser), Anforderungen an die geschrumpfte Wanddicke mit Angabe funktional kritischer Toleranzen; Menge und geschätztes Jahresvolumen; Lieferform (Spule oder Zuschnitt mit Toleranz, Angabe ob die Länge auf Liefer‑ oder Schrumpfzustand bezogen ist); Farbe; Anwendung und umhülltes Bauteil (Material, Durchmesserbereich, Toleranzen, Oberflächenzustand); Biegeanforderungen (minimaler Biegeradius im Betrieb, statische/dynamische Biegung, erwartete Biegezyklenzahl); zulässiger zusätzlicher Bauraum durch den geschrumpften Schlauch; Heizgerätetyp und Prozesstemperatur; ob der Schlauch verklebt oder umspritzt werden soll (geplante Oberflächenbehandlung); Sterilisationsverfahren und Zyklenzahl; elektrische Anforderungen bei Isolationsfunktion (Betriebsspannung, Spannungsfestigkeit des Endgerätes, Notwendigkeit von Loch‑ oder Durchgangsprüfung); Nachbearbeitungen (Zuschnitt, Markierung); benötigte Compliance‑Dokumente (ISO 10993 / USP Class VI‑Berichte, RoHS‑ und Zusammensetzungserklärungen); Zielpreis, Lieferbedingungen und Bestimmungsort.
F12. Was ist zu Materialerklärungen, MAF‑Dateien und Änderungskontrolle zu wissen?
A12. Praktische Hinweise:
(1) Wir stellen materialbezogene Dokumente zur Verfügung: Zusammensetzungserklärungen, RoHS‑Erklärung sowie ISO 10993 / USP Class VI‑Prüfberichte für Ihre technische Dokumentation, EU‑MDR‑Unterlagen oder Lieferantenqualifizierung.
(2) Falls ein MAF‑Verfahren sinnvoll ist, können wir über Autorisationsschreiben sprechen, damit Ihr Regulatorik‑Team unsere Materialdaten in Ihrer Einreichung referenzieren kann. Der Geltungsbereich wird projektbezogen vereinbart.
(3) Wir übernehmen keine Zusagen für Ihr fertiges Gerät. Unsere Materialdokumente bedeuten keine FDA‑Zulassung, keine CE‑Konformität und keine sicherheitstechnische Zulassung des Endproduktes auf biologischer oder elektrischer Ebene.
(4) Änderungskontrolle: Wenn Ihre regulatorische Einreichung Benachrichtigungen bei Material‑ oder Prozessänderungen erfordert, sprechen Sie dies vor dem Design‑Freeze an, damit es im Liefervertrag abgedeckt ist. Zweitquellenwechsel und Materialänderungen sind bei vielen Medizinprodukte‑Einreichungen meldepflichtig. Es ist deutlich einfacher, Benachrichtigungspflichten vertraglich festzulegen, als diese nachträglich einzufügen.