FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
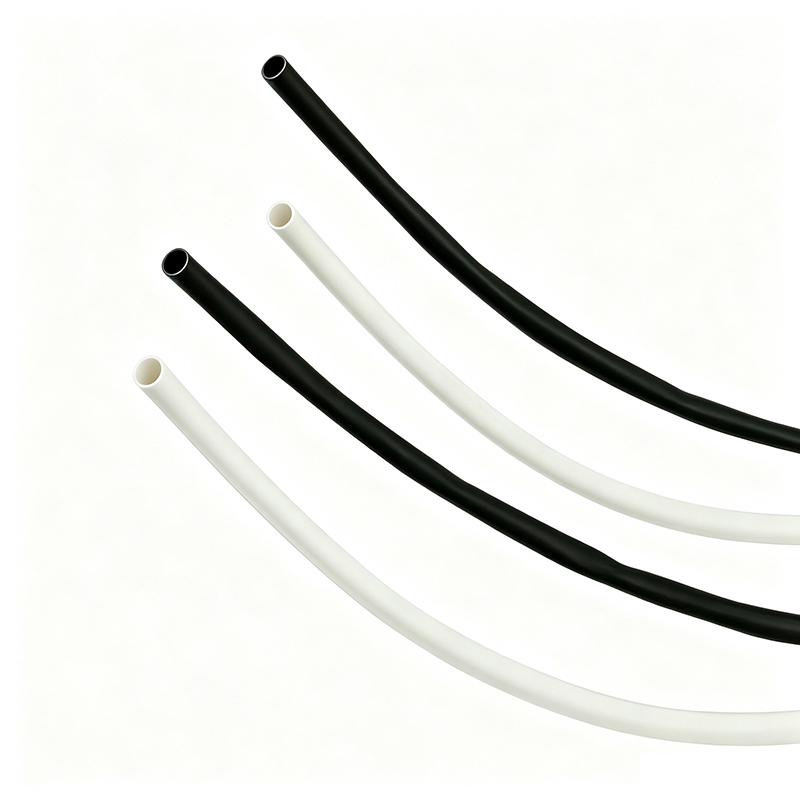
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PTFE besteht aus hochleistungsfähigem Polytetrafluorethylen (PTFE) in medizinischer Qualität. PTFE weist die besten physikalischen Eigenschaften unter den Kunststoffen auf und zeichnet sich durch hervorragende elektrische Eigenschaften, einen niedrigen Reibungskoeffizienten, Lösungsmittelbeständigkeit sowie hohe Temperaturbeständigkeit aus. Es bietet den zuverlässigsten Schutz für ummantelte medizinische Geräte.
Schrumpfverhältnis: 1,7:1/4:1
Hervorragende physikalische, chemische und elektrische Eigenschaften
Hervorragende elektrische Isolationseigenschaften
Hohe Temperatur- und Abriebfestigkeit
Verträglichkeit mit Gamma-Strahlung und ETO-Sterilisation
Verpackung in doppelten Plastikbeuteln und auf einer Kunststoffspule
Betriebstemperatur: -65 °C bis 260 °C
Mindesttemperatur für vollständige Rückgewinnung: 350 °C
Entspricht ISO 10993 und USP Klasse VI
|
Modell‑Nr. |
Lieferzustand (mm) |
Nach vollständiger Schrumpfung (mm) |
Standard‑Länge (Meter/Rolle) |
||
|
I.D. |
W.T. |
I.D.(max) |
W.T. |
||
|
1,7:1 Schrumpfverhältnis (Dickwandige Ausführung) |
|||||
|
BH‑MT‑PTFE‑1.7X‑H‑0.5 |
0.5±0.2 |
0.15±0.05 |
0.4 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑1.0 |
1.0±0.2 |
0.15±0.05 |
0.6 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑1.5 |
1.5±0.2 |
0.20±0.05 |
0.9 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑2.0 |
2.0±0.2 |
0.20±0.05 |
1.2 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑2.5 |
2.5±0.3 |
0.20±0.05 |
1.5 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑3.0 |
3.0±0.3 |
0.20±0.05 |
1.8 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑3.5 |
3.5±0.3 |
0.20±0.05 |
2.1 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑4.0 |
4.0±0.3 |
0.20±0.05 |
2.4 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑4.5 |
4.5±0.3 |
0.20±0.05 |
2.7 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑5.0 |
5.0±0.3 |
0.20±0.05 |
3.1 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑5.5 |
5.5+0.5/-0.2 |
0.20±0.05 |
3.3 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑6.0 |
6.0+0.5/-0.2 |
0.25±0.05 |
3.6 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑6.5 |
6.5+0.5/-0.2 |
0.25±0.05 |
3.8 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑7.0 |
7.0+0.5/-0.2 |
0.25±0.05 |
4.2 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑7.5 |
7.5+0.5/-0.2 |
0.25±0.05 |
4.5 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑8.0 |
8.0+0.8/-0.2 |
0.25±0.05 |
4.8 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑8.5 |
8.5+0.8/-0.2 |
0.25±0.05 |
5.0 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑9.0 |
9.0+0.8/-0.2 |
0.25±0.05 |
5.3 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑9.5 |
9.5+0.8/-0.2 |
0.25±0.05 |
5.6 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑10.0 |
10+0.8/-0.2 |
0.25±0.05 |
5.9 |
0.38±0.05 |
100 |
|
1,7:1 Schrumpfverhältnis (Dünnwandige Ausführung) |
|||||
|
BH‑MT‑PTFE‑1.7X‑B‑0.5 |
0.5±0.2 |
0.10±0.05 |
0.4 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑T1.7X‑B‑1.0 |
1.0±0.2 |
0.10±0.05 |
0.6 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑1.5 |
1.5±0.2 |
0.10±0.05 |
0.9 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑2.0 |
2.0±0.2 |
0.10±0.05 |
1.2 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑2.5 |
2.5±0.3 |
0.10±0.05 |
1.5 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑3.0 |
3.0±0.3 |
0.15±0.05 |
1.8 |
0.20±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑3.5 |
3.5±0.3 |
0.15±0.05 |
2.1 |
0.20±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑4.0 |
4.0±0.3 |
0.15±0.05 |
2.4 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑4.5 |
4.5±0.3 |
0.15±0.05 |
2.7 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑5.0 |
5.0±0.3 |
0.15±0.05 |
3.1 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑5.5 |
5.5+0.5/-0.2 |
0.15±0.05 |
3.3 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑T1.7X‑B‑6.0 |
6.0+0.5/-0.2 |
0.15±0.05 |
3.6 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑6.5 |
6.5+0.5/-0.2 |
0.15±0.05 |
3.8 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑7.0 |
7.0+0.5/-0.2 |
0.18±0.05 |
4.2 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑T1.7X‑B‑7.5 |
7.5+0.5/-0.2 |
0.18±0.05 |
4.5 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑8.0 |
8.0+0.8/-0.2 |
0.18±0.05 |
4.8 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑8.5 |
8.5+0.8/-0.2 |
0.18±0.05 |
5.0 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑9.0 |
9.0+0.8/-0.2 |
0.18±0.05 |
5.3 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑9.5 |
9.5+0.8/-0.2 |
0.18±0.05 |
5.6 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑10.0 |
10+0.8/-0.2 |
0.20±0.05 |
5.9 |
0.25±0.05 |
100 |
|
4:1 Schrumpfverhältnis |
|||||
|
BH‑MT‑PTFE‑4X‑2.5 |
2.5+0.5/-0.2 |
0.10±0.05 |
0.62 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑3.0 |
3.0+0.5/-0.2 |
0.10±0.05 |
0.75 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑3.5 |
3.5+0.5/-0.2 |
0.10±0.05 |
0.87 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑4.0 |
4.0+0.5/-0.2 |
0.10±0.05 |
1.00 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑4.5 |
4.5+0.5/-0.2 |
0.10±0.05 |
1.12 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑5.0 |
5.0+0.8/-0.2 |
0.10±0.05 |
1.25 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑6.0 |
6.0+0.8/-0.2 |
0.10±0.05 |
1.50 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑7.0 |
7.0+0.8/-0.2 |
0.10±0.05 |
1.75 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑8.0 |
8.0+1.0/-0.2 |
0.10±0.05 |
2.00 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑9.0 |
9.0+1.0/-0.2 |
0.10±0.05 |
2.25 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑10.0 |
10+1.0/-0.5 |
0.10±0.05 |
2.50 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑11.0 |
11+1.0/-0.5 |
0.10±0.05 |
2.75 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑12.0 |
12+1.0/-0.5 |
0.10±0.05 |
3.00 |
0.30±0.05 |
100 |
Auf Anfrage sind kundenspezifische Abmessungen für Ihre Sonderanwendungen erhältlich.
|
Eigenschaft |
Spezifikations‑anforderung |
Prüfverfahren |
Typischer Wert |
|
Zugfestigkeit |
≥17,3 MPa |
ASTM D2671 |
≥22 MPa |
|
Bruchdehnung |
≥200 % |
ASTM D2671 |
≥300 % |
|
Hitzeschock |
Keine Rissbildung |
ASTM D2671 |
Keine Rissbildung |
|
Kaltbiegefestigkeit |
Keine Rissbildung |
ASTM D2671 |
Keine Rissbildung |
|
Volumenwiderstand |
≥1015 Ω·cm |
ASTM D2671 |
≥1015 Ω·cm |
|
Dielektrische Festigkeit |
≥34 kV/mm |
ASTM D2671 |
34 kV/mm |
|
Kupferkorrosion |
Keine Korrosion |
ASTM D2671 |
Keine Korrosion |
|
Enthält keine Schwermetalle |
|||
Erstellt für F‑E‑ und Projektingenieure von Kathetern und elektrochirurgischen Geräten, OEM/ODM‑Partner und Einkaufsteams. Dieser FAQ behandelt Produktauswahl, PTFE‑spezifische thermische Verarbeitung, Ausfallmodi, Sterilisation, regulatorische Grenzen und Beschaffungspraxis. Alle physikalischen Eigenschaften, Abmessungen, Schrumpfverhältnisse und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt — die vollständigen Spezifikationen finden Sie auf der Produkseite von BH‑MT‑PTFE .
Q1. Was muss geprüft werden, bevor BH‑MT‑PTFE für ein medizinisches Gerät ausgewählt wird?
A1. Vier Prüfpunkte.
(1) Maßliche Passung: Der Innendurchmesser im Lieferzustand muss frei über Ihr Bauteil gleiten. Der Innendurchmesser und die Wanddicke nach Schrumpfung müssen den von Ihrem Design benötigten Radialdruck erzeugen. Prüfen Sie die Toleranzbereiche anhand unseres Datenblattes und gehen Sie nicht von einer Übereinstimmung mit PTFE‑Schläuchen anderer Lieferanten aus.
(2) Verarbeitungsvoraussetzungen: PTFE schrumpft bei deutlich höheren Temperaturen als Polyolefin‑ oder PVDF‑Wärmeschrumpfschläuche (siehe Datenblatt). Stellen Sie sicher, dass Ihre Anlage über eine geregelte Hochtemperatur‑Heizeinrichtung verfügt und alle Bauteile unter dem Schlauch den Schrumpfschritt vertragen.
(3) Schrumpfverhältnis‑Serien: Es stehen eine Standard‑Serie (dick‑ und dünnwandige Ausführungen) und eine Hochverhältnis‑Serie zur Verfügung. Wählen Sie passend zum Verhältnis von größtem zu kleinstem abzudeckendem Durchmesser.
(4) Führen Sie vor der Serienfreigabe Ihre vollständige Prozessvalidierung (IQ/OQ/PQ) durch. Evaluierungsmuster stehen genau für diese Zwecke zur Verfügung.
Q2. Welche Heizeinrichtungen eignen sich für das Rückstellen von PTFE‑Wärmeschrumpfschläuchen und welche Ausfallmodi sind zu beachten?
A2. Das Rückstelltemperaturfenster von PTFE liegt deutlich oberhalb des gleichmäßigen Leistungsbereichs üblicher Tisch‑Heißluftpistolen (Rückstelltemperatur siehe Datenblatt). In der Praxis verwenden Ingenieure kalibrierte Umluftofen, Infrarot‑Heiztunnel oder beheizte Dorn‑Stationen mit geschlossener Temperaturregelung. Ungesteuerte Flammen oder handelsübliche Heißluftpistolen erzeugen lokale Hot‑Spots und ungleichmäßiges Rückstellen. Häufig berichtete Ausfallmodi bei PTFE‑Schläuchen:
(1) Blasen oder Bläschen — PTFE selbst ist nicht hygroskopisch, daher entstehen Blasen meist durch eingeschlossene Luft an den Enden, Ausgasungen des Substrats oder Dorns oder eine zu schnelle Erwärmung;
(2) Weiß‑ oder kreidige Verfärbungen — Spannungsaufhellung durch Knicken, starkes Biegen oder mechanische Beschädigung während der Handhabung. Eine leichte gleichmäßige Weißfärbung ist meist kosmetischer Natur, aber Weißfärbung in Kombination mit Oberflächenrissen nach Erwärmung deutet auf Überbeanspruchung hin und sollte mittels Querschnittsprüfung untersucht werden;
(3) Eindrücken oder Abdrücken empfindlicher Substrate — PTFE erzeugt hohe Rückstellkräfte. Auf dünnwandigen Polymerschläuchen oder weichen Bauteilen kann dies den Lumen‑Durchmesser verringern oder Oberflächenmarken hinterlassen. Validieren Sie den Druck an Ihrem Originalbauteil;
(4) Axiale Längenänderung beim Schrumpfen — PTFE schrumpft sowohl radial als auch axial. Positionieren Sie den Schlauch mit ausreichendem Spiel und heizen Sie symmetrisch von der Mitte nach außen, um Verschiebungen, freistehende Enden oder Risse zu vermeiden.
Q3. Was ist bei Kontakt mit PEBAX, PFA, FEP, Metallen und medizinischen Klebstoffen zu beachten?
A3. Zwei Faktoren sind entscheidend: Temperatur und Haftverhalten. Zur Temperatur: Die Rückstelltemperatur des PTFE‑Schlauches liegt oberhalb des Schmelzbereichs von PEBAX‑, Nylon‑ und PU‑Ummantelungen. Führen Sie daher keine Rückstellung direkt über diesen Substraten durch, es sei denn, die Baugruppe wird abgestützt und die Hitzebelastung ist nachweislich unschädlich. Für Niedertemperatur‑Reflow‑Arbeiten wählen Sie stattdessen einen unserer Prozesshilfsschläuche mit niedrigerer Rückstelltemperatur. PTFE über Metallen (Edelstahl‑Hyporöhren, Führungsdrähte, elektrochirurgische Wellen, Leitungen und Spulen) ist die klassische Einsatzkombination. PFA‑ und FEP‑Bauteile vertragen erhöhte Temperaturen, validieren Sie aber dennoch Ihre reale Materialschichtung, da der PTFE‑Rückstellschritt tief in deren Einsatz‑Temperaturbereich hineinreicht. Zum Haftverhalten: PTFE ist chemisch inert und antihaftend. Medizinische Klebstoffe, Primer und Vergussmassen haften ohne Oberflächenbehandlung (z. B. Natrium‑Ätzung oder Plasmabehandlung) nicht darauf. Falls Ihr Design eine Haftung auf oder über dem Schlauch erfordert, planen Sie diesen Schritt explizit oder kontaktieren Sie uns für Lösungsvorschläge.
Q4. Gibt es Vorsichtsmaßnahmen bei Chemikalien und Desinfektionsmitteln und welche Materialdeklarationen stehen zur Verfügung?
A4. PTFE zählt zu den chemisch beständigsten Polymeren. Es wird von gängigen Krankenhaus‑Desinfektionsmitteln, Alkoholen und den meisten Lösungsmitteln praktisch nicht angegriffen – dies ist ein zentraler Grund für den Einsatz in anspruchsvollen Wiederaufbereitungsumgebungen. Falls Ihr Gerät wiederholte Abwisch‑ oder Tauch‑Einwirkungen eines bestimmten Mittels ausgesetzt ist, teilen Sie uns die Chemie‑Zusammensetzung und Einwirkungszyklen mit. Wir unterstützen Sie bei der Verträglichkeitsprüfung. Zur Dokumentation: Das Material enthält keine Schwermetalle (siehe Datenblatt). Wir unterstützen Ihre Materialdeklarationen mit Zusammensetzungsangaben sowie ISO 10993 / USP Class VI Materialprüfberichten. Hinweis: Fluorpolymere stehen in einigen Regionen zunehmend im regulatorischen Fokus. Falls Ihr Marktzugangsteam stoffgenaue Deklarationen benötigt (z. B. für EU‑MDR‑10.4‑Screening oder PFAS‑Fragebögen von Kunden), teilen Sie dies bereits in der Angebotsanfrage mit, damit die erforderlichen Dokumente von Anfang an vorbereitet werden.
Q5. Wie wirken sich Dampf‑Autoklavieren, Gamma‑ und EtO‑Sterilisation auf den Schlauch aus – und was gilt für wiederholte Zyklen?
A5. Das Datenblatt bestätigt die Eignung des Schlauches für Gamma‑Bestrahlung und EtO‑Sterilisation. Zwei wichtige Hinweise zu den Grenzen.
(1) Dampf‑Autoklavieren ist keine im Datenblatt qualifizierte Methode für dieses Produkt. Obwohl die PTFE‑Polymer‑Grundsubstanz Autoklav‑Temperaturen physikalisch verträgt, berichten Ingenieure häufig, dass bei zurückgestellten dünnwandigen Schläuchen wiederholte Vor‑Vakuum‑Dampfzyklen zu Rückschrumpfungen an den Schlauchenden, Feuchtigkeitseinschlüssen, Blasenbildung zwischen Schlauch und Metallsubstrat sowie Kriechen an Biegestellen führen. Der Schlauch greift das Substrat rein mechanisch, nicht chemisch. Falls Ihr Gerät eine dampfbasierte Wiederaufbereitung erfordert, behandeln Sie dies als formellen Validierungsgegenstand und fordern Sie Muster für Zyklentests an.
(2) Jede Art wiederholter Sterilisation muss am zurückgestellten Schlauch Ihres realen Gerätes validiert werden: Prüfen Sie Maßstabilität, Oberflächenzustand und dielektrisches Verhalten nach der vollständigen vorgesehenen Anzahl an Zyklen.
Q6. Wann ist PTFE‑Wärmeschrumpfschlauch die richtige Wahl – und wann wird er nicht empfohlen?
A6. Gut geeignet: Elektrische Isolation von elektrochirurgischen Gerätewellen, Leitungen und Verbindungen; Schutz von Metallbauteilen, Führungsdrähten und Sonden; Hochtemperatur‑ und chemisch aggressive Umgebungen; reibungsarme Ummantelung von Wellen und Instrumenten; Prozesse, bei denen das Substrat die Rückstelltemperatur verträgt. Mit Vorsicht oder nicht empfohlen: Verbindungen unter ständiger dynamischer Biegebeanspruchung – PTFE ist steifer als FEP/PFA und neigt bei engen, wiederholten Biegeradien eher zu Ermüdungserscheinungen und Spannungsaufhellung; stark abreibende Gleitkontakte, bei denen FEP‑ oder PFA‑Schläuche in der Regel bessere Verschleißeigenschaften aufweisen; Rückstellung direkt über niedrigschmelzenden thermoplastischen Ummantelungen (siehe Frage zur Substratverträglichkeit). Falls Ihre Anwendung von wiederholtem Biegen oder Abrieb dominiert wird, sprechen Sie uns an. Eine FEP/PFA‑basierte Lösung oder eine andere Wanddicken‑Variante kann die bessere technische Wahl sein. Wir teilen Ihnen dies lieber vor als nach Ihrem Design‑Freeze‑Prozess mit.
Q7. Bedeutet die Einhaltung von ISO 10993 / USP Class VI – oder der im Datenblatt angegebenen dielektrischen Werte – eine Zulassung unseres fertigen Gerätes?
A7. Nein – diese Unterscheidung ist bei Audits relevant. Wir liefern nur Schlauch‑Komponenten. Die Materialkonformität nach ISO 10993 / USP Class VI ist unterstützend, ersetzt aber keine behördliche Zulassung Ihres fertigen Medizingerätes und stellt diese auch nicht dar. Die biologische Bewertung des fertigen Gerätes (ISO 10993‑1), Sterilisationsvalidierung, Prozessvalidierung (IQ/OQ/PQ) sowie Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Dasselbe gilt für den elektrischen Bereich: Die im Datenblatt veröffentlichten dielektrischen Werte sind materialbezogene Prüfwerte, keine elektrische Sicherheitszulassung Ihres Gerätes. Die Prüfung der Spannungsfestigkeit (Hochspannungsprüfung), Ableitströme, Kriech‑ und Luftstrecken am fertigen Gerät (z. B. nach IEC 60601‑Reihe soweit zutreffend) müssen von Ihnen an der fertigen Baugruppe dokumentiert werden – auch nach Sterilisation und Alterung. Wir geben keine Leistungsangaben über den Inhalt des veröffentlichten Datenblattes hinaus.
Q8. Wie soll der Schlauch gelagert werden und verändert langfristige Lagerung seine Eigenschaften?
A8. PTFE zählt zu den alterungsbeständigsten Polymeren. Es enthält keine migrierenden Weichmacher, nimmt keine Feuchtigkeit auf und ist stabil gegenüber UV‑Strahlung und Oxidation. Das Material selbst kennt also keinen praktischen Grund für eine begrenzte Haltbarkeit – im Datenblatt ist keine feste Haltbarkeit angegeben. Praktische Hinweise: Lagern Sie die Rollen in der Originalverpackung an einem sauberen, trockenen Ort fern von direkten Wärmequellen. Vermeiden Sie Zerquetschen, Knicken und scharfes Biegen während Lagerung und Handhabung. Mechanische Verformungen vor dem Schrumpfen können Weißfärbungen und ungleichmäßiges Rückstellen verursachen. Wenden Sie das First‑in‑First‑out‑Lagerprinzip an. Bei lang gelagerten Chargen führen Sie vor der Serienfreigabe eine kurze Rückstellprüfung an einem Musterstück durch und nehmen Sie die Lagerbedingungen in Ihren Wareneingangsprüfplan auf.
Q9. Unterstützen Sie Zuschnitt, Lochstanzen, kundenspezifische Abmessungen oder spezielle Schrumpfverhältnisse?
A9. Zuschnitt auf definierte Länge wird unterstützt und ist die häufigste Sekundäroperation für dieses Produkt. Kundenspezifische Abmessungen sind auf Anfrage für Sonderanwendungen realisierbar (siehe Datenblatt). Anforderungen an spezielle Schrumpfverhältnisse oder Wanddicken werden fallweise geprüft. Bei Vorgängen wie Lochstanzen oder Lasermarkierung: PTFE kann mechanisch bearbeitet und gestanzt werden. Jede eingebrachte Geometrie verändert aber das örtliche Rückstellverhalten (Spannungskonzentration, Rissauslösung an Kanten der Bearbeitung). Deshalb prüfen wir solche Anforderungen gemeinsam mit Ihrem Prozessteam vor der Auftragsbestätigung. Beschreiben Sie Ihre Anforderungen in der Angebotsanfrage, dann bestätigen wir Machbarkeit und erreichbare Toleranzen.
Q10. Wie laufen Musterversuche und der Übergang von Versuchen zur Massenproduktion ab?
A10. Evaluierungsmuster für Standardgrößen sind verfügbar, damit Sie das Rückstell‑Fenster an Ihren Geräten und Substraten ermitteln können. Genau dafür sind sie vorgesehen: Das Rückstellverhalten von PTFE hängt stark von der Heizanlage ab. Wir empfehlen, das Heizrezept mit Mustermaterial festzulegen, bevor Sie Ihr Design abschließen. Nach erfolgreichen Versuchen unterstützen wir Pilotchargen und den anschließenden Hochlauf zur Massenproduktion. Lieferzeiten werden im Angebot bestätigt. Falls Sie eine Zweitbeschaffung zu einem bestehenden Fluorpolymer‑Lieferanten aufbauen möchten, teilen Sie uns die Referenzspezifikation mit. Wir ermitteln die bestmögliche Entsprechung für vergleichende Versuche.
Q11. Welche technischen Informationen soll eine Angebotsanfrage enthalten?
A11. Für ein schnelles und genaues Angebot geben Sie bitte an: benötigte Größe (Innendurchmesser im Lieferzustand und/oder nach Schrumpfung, Anforderungen an die Wanddicke); gewünschte Schrumpfverhältnis‑Serie (Standard‑ oder Hochverhältnis‑Serie) passend zu Ihrem Durchmesser‑Übergang; Menge und geschätztes Jahresvolumen; Lieferform (Rolle oder Zuschnitt mit Toleranz und Anforderungen an die Kantenqualität); Anwendung und Bauteile unter dem Schlauch (Metallwelle, Draht, Polymerschlauch – mit Materialangabe und ggf. lumen‑kritischen Abmessungen); Typ Ihrer Heizanlage und verfügbare Prozesstemperatur; Sterilisationsverfahren und Anzahl der zu überstehenden Zyklen; elektrische Anforderungen bei Isolationsanwendung (Betriebsspannung und Hochspannungsprüflevel des fertigen Gerätes); Sekundäroperationen (Zuschnitt, Lochungen, Markierung); benötigte Konformitätsdokumente (ISO 10993 / USP Class VI Materialprüfberichte, Zusammensetzungs‑ und Schwermetall‑Deklarationen); Zielpreis, Lieferbedingungen und Bestimmungsort.
12. Materialdeklarationen und Master‑Dateien
Q12. Was ist zu Materialdeklarationen, MDM‑Dokumenten und FDA‑Master‑Dateien zu beachten?
A12. Praktische Hinweise.
(1) Wir stellen materialbezogene Dokumente zur Verfügung: Zusammensetzungsangaben, Schwermetall‑Frei‑Erklärung (siehe Datenblatt) sowie ISO 10993 / USP Class VI Materialprüfberichte für Ihre Technische Dokumentation, EU‑MDR‑Unterlagen oder Lieferantenqualifizierungs‑Aufzeichnungen.
(2) Falls eine Device‑Master‑File‑Referenz (MAF) das passende Instrument ist, können wir über Autorisierungsschreiben sprechen, damit Ihr regulatorisches Team unsere Materialdaten in Ihrer Einreichung verwenden kann. Der Geltungsbereich wird fallweise vereinbart.
(3) Was wir nicht leisten: Wir geben keine Zusagen oder Verpflichtungen bezüglich Ihres fertigen Gerätes. Unsere Materialdokumente bedeuten keine Geräte‑bezogene FDA‑Zulassung, keine CE‑Konformität und keine gerätebezogene biologische oder elektrische Sicherheitszulassung.
(4) Änderungskontrolle: Falls Ihre regulatorische Einreichung Benachrichtigungsvereinbarungen bei Material‑ oder Prozessänderungen erfordert, teilen Sie uns dies vor dem Design‑Freeze mit, damit es in der Liefervereinbarung abgedeckt ist.