|
Modelo
|
ID expandido
(Mín.) (mm)
|
ID completamente
recuperado
(Máx.)(mm)
|
Espesor de pared
completamente recuperado
(mm)
|
Longitud
estándar
(mm)
|
|
1.3:1
|
1.6:1
|
|
BH-MT-FEP-0.64
|
0.64
|
0.50
|
0.40
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.80
|
0.80
|
0.61
|
0.50
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.96
|
0.96
|
0.74
|
0.60
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.1
|
1.10
|
0.85
|
0.70
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.6
|
1.60
|
1.24
|
1.00
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.0
|
2.00
|
1.54
|
1.25
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.5
|
2.50
|
1.93
|
1.57
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.0
|
3.00
|
2.30
|
1.88
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.5
|
3.50
|
2.70
|
2.19
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.0
|
4.00
|
3.08
|
2.50
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.5
|
4.50
|
3.62
|
2.81
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-5.0
|
5.00
|
3.85
|
3.12
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-6.0
|
6.00
|
4.62
|
3.75
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-7.0
|
7.00
|
5.4
|
4.38
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-8.0
|
8.00
|
6.16
|
5.00
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-9.0
|
9.00
|
6.93
|
5.63
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-10.0
|
10.00
|
7.7
|
6.25
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-11.0
|
11.00
|
8.47
|
6.88
|
0.35±0.05
|
1220±10
|
Dimensiones personalizadas y relación de contracción para sus aplicaciones especiales bajo petición.
|
Propiedad
|
Método de ensayo
|
Datos típicos
|
|
Variación longitudinal/%
|
ASTM D 2671
|
±10
|
|
Resistencia a la tracción/MPa
|
ASTM D 638
|
≥13,8
|
|
Alargamiento a la rotura/%
|
ASTM D 638
|
≥200
|
|
Flexibilidad a baja temperatura
|
AMS-DTL-23053 (-65 °C, 4 h)
|
Sin grietas
|
|
Rigidez dieléctrica/kV/mm
|
ASTM D 2671
|
≥19,7
|
|
Resistencia a la tensión
|
ASTM D 149
|
4000 V, 60 s sin ruptura
|
Q1. Después del reflujo, la funda termorretráctil FEP no se desprende limpiamente — se rompe en fragmentos o deja residuos, y los operadores terminan despegándola con cuchillas. ¿Cómo puedo retirarla sin dejar residuos en el eje?
A1. El FEP es inherentemente antiadherente, por lo que los verdaderos «residuos» rara vez son el polímero mismo. En la práctica, los fragmentos y residuos suelen provenir de tres fuentes: el corte con cuchilla que trocea la funda en fragmentos; los auxiliares de procesamiento a base de silicona utilizados en algunos tubos de baja calidad que se transfieren a la cubierta; y el despegado mientras el conjunto aún está caliente, cuando la funda está blanda y se rompe en lugar de despegarse. Práctica recomendada: deje que el conjunto se enfríe completamente hasta cerca de la temperatura ambiente antes de la retirada; haga un corte axial superficial o una ranura en el inicio del despegado (el corte profundo penetra en la cubierta subyacente); despegue en ángulo bajo con un tirón axial constante; especifique tubos libres de silicona con espesor de pared consistente. BH-MT-FEP se suministra como funda de proceso temporal diseñada para liberación limpia después del reflujo; los certificados de material e informes de inspección están disponibles bajo petición para su propia evaluación.
Q2. Cuando retiramos el termorretráctil después del reflujo, seguimos rayando o mellando las cubiertas externas blandas de Pebax (25D–45D) y TPU — y a veces el daño solo aparece en la inspección final. ¿Cómo protegemos estas cubiertas blandas?
A2. La causa dominante es el corte con cuchilla de una funda no despegable cerca de una cubierta blanda de baja dureza: un resbalón y la cuchilla se desplaza a lo largo del eje, y el arañazo puede ser lo suficientemente superficial como para pasar desapercibido hasta la inspección visual final. La solución es cambiar el método de retirada, no pedir a los operadores que tengan más cuidado. Reemplace el corte con cuchilla por el método de corte-y-despegado siempre que sea posible; soporte el eje en un bloque en V blando o una fijación durante el despegado para evitar tensión de flexión en la sección recién laminada; mantenga el ángulo de despegado bajo y el tirón axial — el torsión o la palanca radial marcan las cubiertas blandas. La claridad del BH-MT-FEP también permite verificar el estado de la cubierta bajo aumento inmediatamente después del reflujo, en lugar de descubrir el daño en la inspección final — una de las principales razones por las que los ingenieros eligen FEP sobre fundas opacas de PTFE para construcciones con cubiertas blandas.
Q3. Después de la laminación de la cubierta sobre la trenza vemos puntos no adheridos, vacíos y variación de diámetro exterior a lo largo del eje — la presión radial de la funda termorretráctil parece desigual. ¿Qué causa esto y cómo lo solucionamos?
A3. La consolidación desigual es un problema de presión, de temperatura, o ambos. Causas típicas: diámetro interior expandido demasiado grande en relación con el conjunto (una funda suelta no puede generar suficiente presión radial para impulsar la cubierta fundida hacia los intersticios de la trenza); espesor de pared inconsistente o tolerancia de pre-expansión de la funda (las zonas gruesas y delgadas se contraen con diferente fuerza, produciendo bandas de diámetro exterior a lo largo del eje); temperatura de reflujo o tiempo de permanencia insuficientes (la cubierta nunca se funde completamente ni humedece el revestimiento grabado); gradientes térmicos en el horno y cambios de densidad de trenza a lo largo del eje. Práctica recomendada: seleccione un diámetro interior recuperado cercano al diámetro exterior final objetivo; elija la relación de contracción para que coincida con el perfil (véase Q6); y exija un control estricto de la tolerancia del diámetro interior expandido y la pared de su proveedor de tubos para que cada lote se comporte de manera idéntica en un proceso validado. BH-MT-FEP se inspecciona dimensionalmente con control de tolerancia de pre-expansión precisamente por esta razón.
Q4. No podemos ver lo que sucede durante el reflujo o el conformado del balón con nuestra funda actual, y los defectos solo se encuentran después de la retirada. ¿Existe una forma de inspeccionar el conjunto durante y justo después del ciclo térmico?
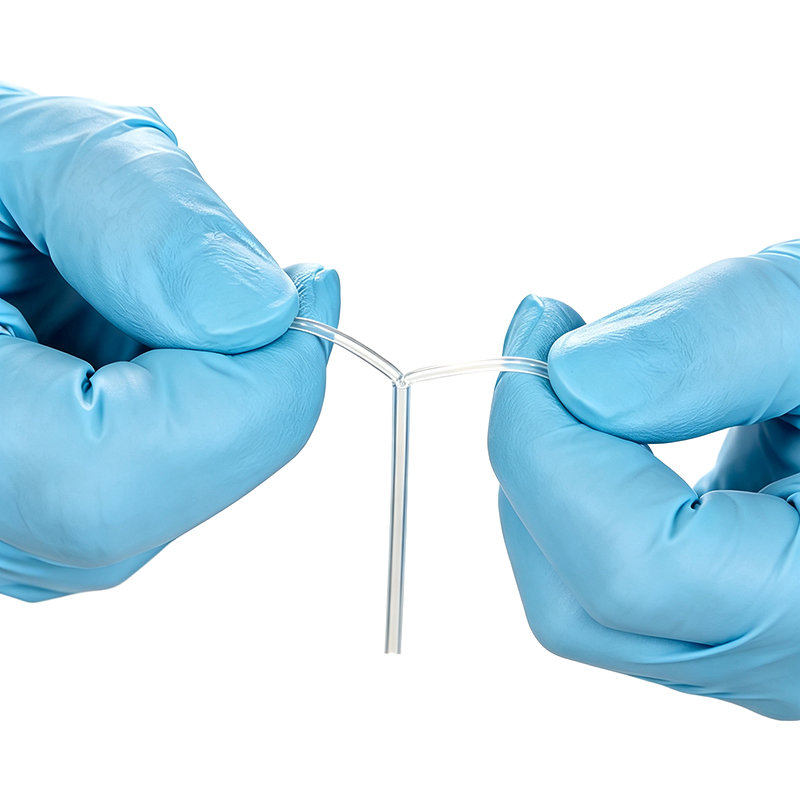
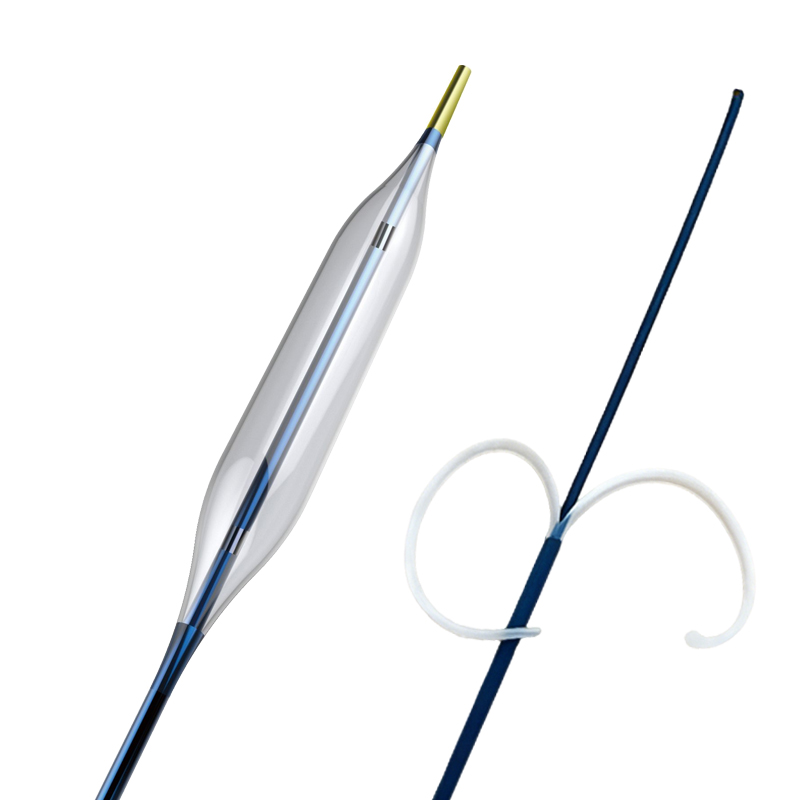
A4. Sí — esto es una cuestión de selección de material. Las fundas basadas en PTFE son opacas; el FEP es naturalmente altamente transparente incluso en paredes delgadas, por lo que es la opción predeterminada donde importa la visibilidad en proceso. Con una funda transparente BH-MT-FEP puede observar directamente: la fusión y flujo de la cubierta sobre la trenza (vacíos y zonas no fundidas); la posición de la banda marcadora y el desplazamiento de la trenza; la formación del cono del balón y la uniformidad de la pared durante el conformado; el acabado superficial del eje recuperado antes de despegar la funda. La visibilidad en proceso convierte las sorpresas de fin de línea en correcciones inmediatas y es una de las medidas más económicas de reducción de desperdicios en una línea de reflujo.
Q5. ¿Qué método de enfriamiento debemos usar después del reflujo? ¿Importa realmente la temperatura del baño de agua, y podría retirar la funda mientras aún está caliente hacer que se pegue o se manche sobre la cubierta de Pebax / TPU?
A5. El enfriamiento es parte del proceso, no un pensamiento posterior. Un temple descontrolado o desigual congela tensiones residuales en el eje, causa ovalidad y puede abrir interfaces de capas que aún estaban fundidas. Una configuración común es un temple uniforme en agua a aproximadamente temperatura ambiente a unos 40 °C (el cliente debe validar para su construcción), con agitación o movimiento a través del baño para evitar gradientes térmicos a lo largo de un eje largo. Sobre la temperatura de retirada: sí — retirar la funda mientras aún está caliente es una causa clásica de manchado y adherencia. Una funda FEP caliente es blanda y flexible, por lo que puede adherirse localmente a la superficie de la cubierta aún pegajosa, estirarse en lugar de liberarse, y dejar marcas brillantes de manchado que no pasan la inspección cosmética; el enfriamiento excesivo de un eje de pared delgada puede en cambio hacer que el conjunto se vuelva quebradizo y propenso a doblarse. Práctica recomendada: temple uniforme, deje que el conjunto se estabilice a temperatura cercana a la ambiente, luego corte y despegue.
Q6. ¿Cómo selecciono la relación de contracción (1.3:1 vs 1.6:1 vs 2:1), y qué tolerancia debo exigir en el diámetro interior expandido?
A6. La relación de contracción se elige a partir de la geometría, no por costumbre. Mida la característica exterior más grande sobre la que debe deslizarse la funda (protuberancias de la trenza, bandas marcadoras, transiciones acampanadas, el área del cono del balón) y la dimensión final más pequeña sobre la que debe recuperarse; la relación debe cubrir ese rango de diámetros con suficiente margen para carga fácil pero no tanto margen que la funda quede suelta donde importa la presión. Regla general: ejes casi uniformes y reflujo de diámetro único → 1.3:1 (ajuste más ajustado y consistente en presión); ejes escalonados o cónicos y transiciones distales → 1.6:1; grandes saltos de diámetro, conformado de acampanados o conos agresivos → 2:1, recuperándose en un rango amplio en un solo ciclo. Sobre la tolerancia del diámetro interior expandido: este es el parámetro más subestimado. El diámetro interior expandido establece tanto la holgura de carga como la presión recuperada; una tolerancia suelta permite que la fuerza de recuperación y el diámetro exterior final deriven de lote a lote, apareciendo directamente como las bandas de diámetro exterior y vacíos en Q3. Exija una tolerancia estricta del diámetro interior expandido y del espesor de pared, y confirme que la contracción longitudinal está controlada (típicamente dentro de aproximadamente ±5%). BH-MT-FEP se suministra con datos de inspección dimensional bajo petición para que cada lote pueda calificarse contra su ventana de proceso validada.