|
Модель
|
Расширенный
внутренний
диаметр
(мин.) (мм)
|
Полностью
восстановленный
внутренний диаметр
(макс.) (мм)
|
Толщина
стенки после
полного
восстановления
(мм)
|
Стандартная
длина
(мм)
|
|
1.3:1
|
1.6:1
|
|
BH-MT-FEP-0.64
|
0.64
|
0.50
|
0.40
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.80
|
0.80
|
0.61
|
0.50
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-0.96
|
0.96
|
0.74
|
0.60
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.1
|
1.10
|
0.85
|
0.70
|
0.20±0.05
|
1220±10
|
|
BH-MT-FEP-1.6
|
1.60
|
1.24
|
1.00
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.0
|
2.00
|
1.54
|
1.25
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-2.5
|
2.50
|
1.93
|
1.57
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.0
|
3.00
|
2.30
|
1.88
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-3.5
|
3.50
|
2.70
|
2.19
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.0
|
4.00
|
3.08
|
2.50
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-4.5
|
4.50
|
3.62
|
2.81
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-5.0
|
5.00
|
3.85
|
3.12
|
0.25±0.05
|
1220±10
|
|
BH-MT-FEP-6.0
|
6.00
|
4.62
|
3.75
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-7.0
|
7.00
|
5.4
|
4.38
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-8.0
|
8.00
|
6.16
|
5.00
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-9.0
|
9.00
|
6.93
|
5.63
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-10.0
|
10.00
|
7.7
|
6.25
|
0.35±0.05
|
1220±10
|
|
BH-MT-FEP-11.0
|
11.00
|
8.47
|
6.88
|
0.35±0.05
|
1220±10
|
Индивидуальные размеры и коэффициент термоусадки для ваших специальных применений по запросу.
|
Характеристика
|
Метод испытания
|
Типичные данные
|
|
Продольное изменение/%
|
ASTM D 2671
|
±10
|
|
Прочность на разрыв/МПа
|
ASTM D 638
|
≥13,8
|
|
Относительное удлинение при разрыве/%
|
ASTM D 638
|
≥200
|
|
Гибкость при низких температурах
|
AMS-DTL-23053 (-65 °C, 4 ч)
|
Отсутствие трещин
|
|
Диэлектрическая прочность/кВ/мм
|
ASTM D 2671
|
≥19,7
|
|
Выдерживаемое напряжение
|
ASTM D 149
|
4000 В, 60 с, без пробоя
|
Q1. После рефлоу FEP термоусадочная втулка не снимается чисто — она разламывается на фрагменты или оставляет остатки, и операторам приходится поддевать её лезвиями. Как удалить её, не оставляя остатков на валу?
A1. FEP по своей природе не прилипает, поэтому истинные «остатки» редко являются следствием самого полимера. На практике фрагменты и остатки обычно происходят из трёх источников: срезание лезвием, которое разрушает втулку на осколки; силиконовые технологические добавки, используемые в некоторых трубках низкого качества, которые переносятся на куртку; и отслаивание, пока сборка ещё тёплая, когда втулка мягкая и рвётся вместо того, чтобы отслаиваться. Рекомендуемая практика: дайте сборке полностью остыть до почти комнатной температуры перед удалением; сделайте один неглубокий осевой надрез или разрез в начале отслаивания (глубокий надрез прорезает куртку под ним); отслаивайте под небольшим углом с устойчивым осевым усилием; указывайте трубки без силикона с постоянной толщиной стенки. BH-MT-FEP поставляется как временная технологическая втулка, разработанная для чистого отделения после рефлоу; сертификаты на материал и отчёты о проверке доступны по запросу для вашей собственной оценки.
Q2. При удалении термоусадки после рефлоу мы постоянно царапаем или повреждаем мягкие наружные куртки Pebax (25D–45D) и TPU — и иногда повреждения обнаруживаются только при финальном контроле. Как защитить эти мягкие куртки?
A2. Основная причина — срезание бритвой неотслаиваемой втулки вблизи мягкой куртки с низким дюрометром: одно скольжение — и лезвие идёт по валу, а царапина может быть достаточно неглубокой, чтобы остаться незамеченной до финального визуального контроля. Решение — изменить метод удаления, а не просить операторов быть осторожнее. Замените срезание лезвием на удаление методом надрез-и-отслаивание, где это возможно; поддерживайте вал в мягком V-образном блоке или приспособлении во время отслаивания, чтобы избежать изгибающих напряжений на свежеламинированном участке; держите угол отслаивания небольшим, а усилие осевым — скручивание или радиальное поддевание оставляет следы на мягких куртках. Прозрачность BH-MT-FEP также позволяет проверять состояние куртки под увеличением сразу после рефлоу, вместо того чтобы обнаруживать повреждения при финальном контроле — одна из главных причин, по которым инженеры выбирают FEP вместо непрозрачных PTFE втулок для конструкций с мягкими куртками.
Q3. После ламинации куртки поверх оплётки мы видим непроклеенные участки, пустоты и вариацию наружного диаметра вдоль вала — радиальное давление от усадочной втулки кажется неравномерным. Что это вызывает и как исправить?
A3. Неравномерная консолидация — это проблема давления, тепла или и того и другого. Типичные первопричины: расширенный внутренний диаметр слишком велик относительно сборки (свободная втулка не может создать достаточного радиального давления, чтобы протолкнуть расплавленную куртку в промежутки оплётки); непостоянная толщина стенки или допуск предварительного расширения втулки (толстые и тонкие зоны усаживаются с разной силой, создавая полосы наружного диаметра вдоль вала); недостаточная температура или время выдержки рефлоу (куртка никогда полностью не плавится и не смачивает травлёный лайнер); температурные градиенты в печи и изменения плотности оплётки вдоль вала. Рекомендуемая практика: выбирайте восстановленный внутренний диаметр близким к целевому конечному наружному диаметру; выбирайте соотношение усадки в соответствии с профилем (см. Q6); и требуйте жёсткого контроля допусков расширенного внутреннего диаметра и толщины стенки от поставщика трубок, чтобы каждая партия вела себя одинаково в валидированном процессе. BH-MT-FEP проходит размерный контроль с управлением допуском предварительного расширения именно по этой причине.
Q4. Мы не можем видеть, что происходит во время рефлоу или формования баллона с нашей текущей втулкой, и дефекты обнаруживаются только после удаления. Есть ли способ контролировать сборку во время и сразу после термического цикла?
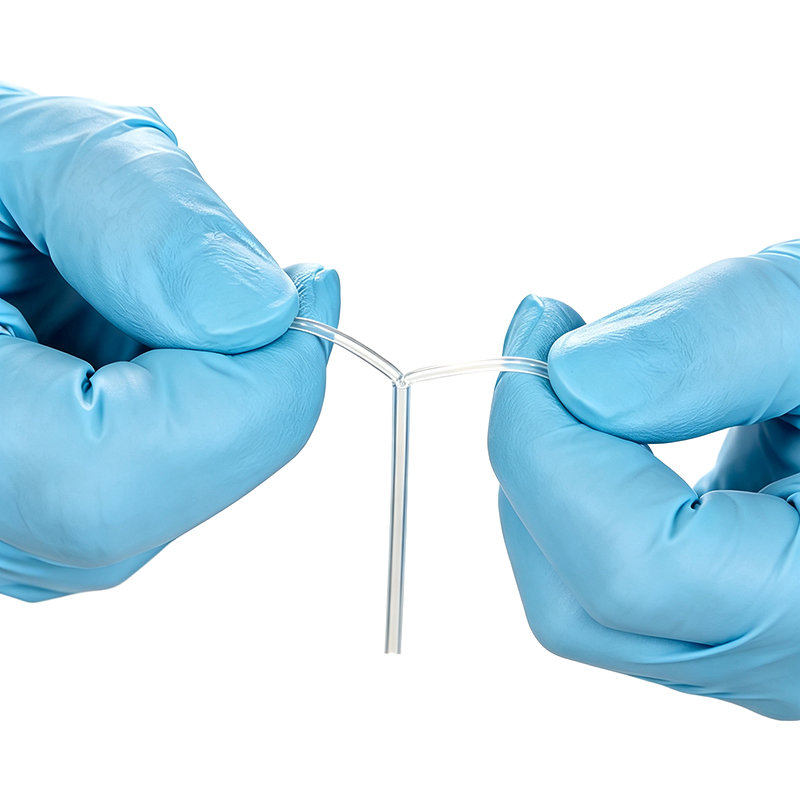
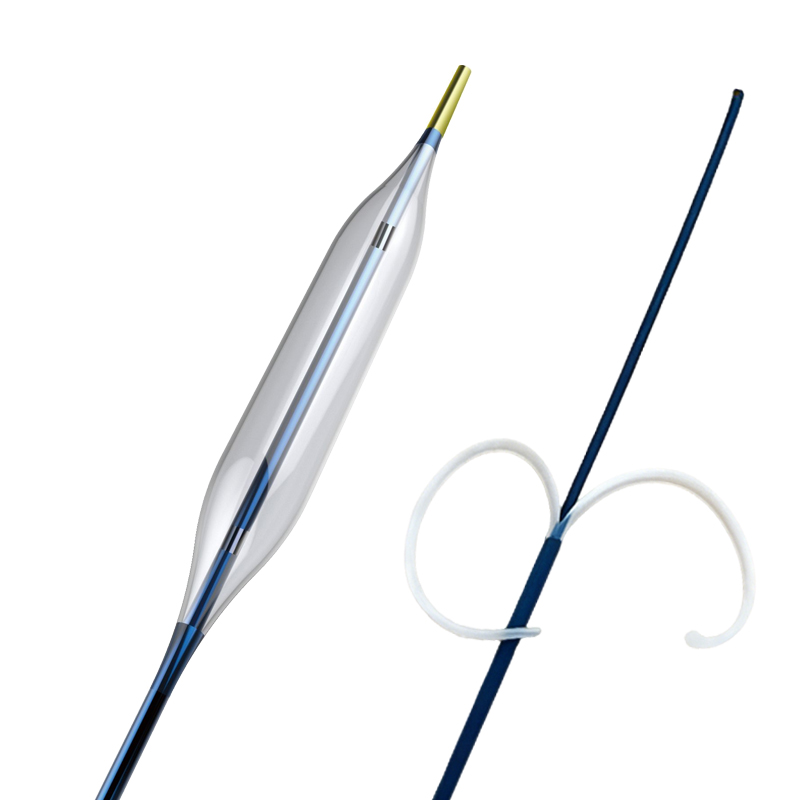
A4. Да — это вопрос выбора материала. PTFE-втулки непрозрачны; FEP естественно высокопрозрачен даже при малой толщине стенки, поэтому он является стандартным выбором там, где важна видимость в процессе. С прозрачной втулкой BH-MT-FEP вы можете напрямую наблюдать: плавление и течение куртки по оплётке (пустоты и нерасплавленные зоны); положение маркерной полосы и смещение оплётки; формование конуса баллона и однородность стенки во время формования; качество поверхности восстановленного вала перед отслаиванием втулки. Видимость в процессе превращает неожиданности конца линии в немедленные корректировки и является одной из самых дешёвых мер сокращения брака на линии рефлоу.
Q5. Какой метод охлаждения следует использовать после рефлоу? Влияет ли температура водяной ванны, и может ли удаление втулки, пока она ещё тёплая, вызвать её прилипание или размазывание на куртку Pebax / TPU?
A5. Охлаждение — это часть процесса, а не второстепенное действие. Неконтролируемая или неравномерная закалка замораживает остаточные напряжения в валу, вызывает овальность и может раскрыть межслойные границы, которые были ещё расплавленными. Типичная установка — равномерная водяная закалка примерно при комнатной температуре до около 40 °C (заказчик должен валидировать для своей конструкции), с перемешиванием или перемещением через ванну, чтобы избежать температурных градиентов вдоль длинного вала. О температуре удаления: да — удаление втулки, пока она ещё тёплая, является классической причиной размазывания и прилипания. Тёплая FEP-втулка мягкая и податливая, поэтому она может локально прилипнуть к ещё липкой поверхности куртки, растягиваться вместо отделения и оставлять глянцевые следы, не проходящие косметический контроль; чрезмерное переохлаждение тонкостенного вала может вместо этого сделать сборку хрупкой и склонной к перегибу. Рекомендуемая практика: равномерная закалка, стабилизация сборки до почти комнатной температуры, затем надрез и отслаивание.
Q6. Как выбрать соотношение усадки (1.3:1 против 1.6:1 против 2:1) и какой допуск следует требовать на расширенный внутренний диаметр?
A6. Соотношение усадки выбирается из геометрии, а не по привычке. Измерьте наибольший наружный элемент, через который должна пройти втулка (выпуклости оплётки, маркерные полосы, развальцованные переходы, область конуса баллона), и наименьший конечный размер, на который она должна восстановиться; соотношение должно покрывать этот диапазон диаметров с достаточным запасом для лёгкой загрузки, но не с таким большим запасом, чтобы втулка сидела свободно там, где важно давление. Правило большого пальца: почти однородные валы и рефлоу одного диаметра → 1.3:1 (самая плотная, наиболее постоянная посадка по давлению); ступенчатые или конические валы и дистальные переходы → 1.6:1; большие перепады диаметров, формование развальцовок или агрессивные конусы → 2:1, восстанавливаясь в широком диапазоне за один цикл. О допуске расширенного внутреннего диаметра: это самый часто недооцениваемый параметр. Расширенный внутренний диаметр задаёт и зазор загрузки, и восстановленное давление; свободный допуск позволяет силе восстановления и конечному наружному диаметру дрейфовать от партии к партии, что напрямую проявляется как полосатость наружного диаметра и пустоты в Q3. Требуйте жёсткий допуск расширенного внутреннего диаметра и толщины стенки, и подтверждайте, что продольная усадка контролируется (обычно в пределах около ±5%). BH-MT-FEP поставляется с данными размерного контроля по запросу, чтобы каждая партия могла быть квалифицирована относительно вашего валидированного процессного окна.