Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
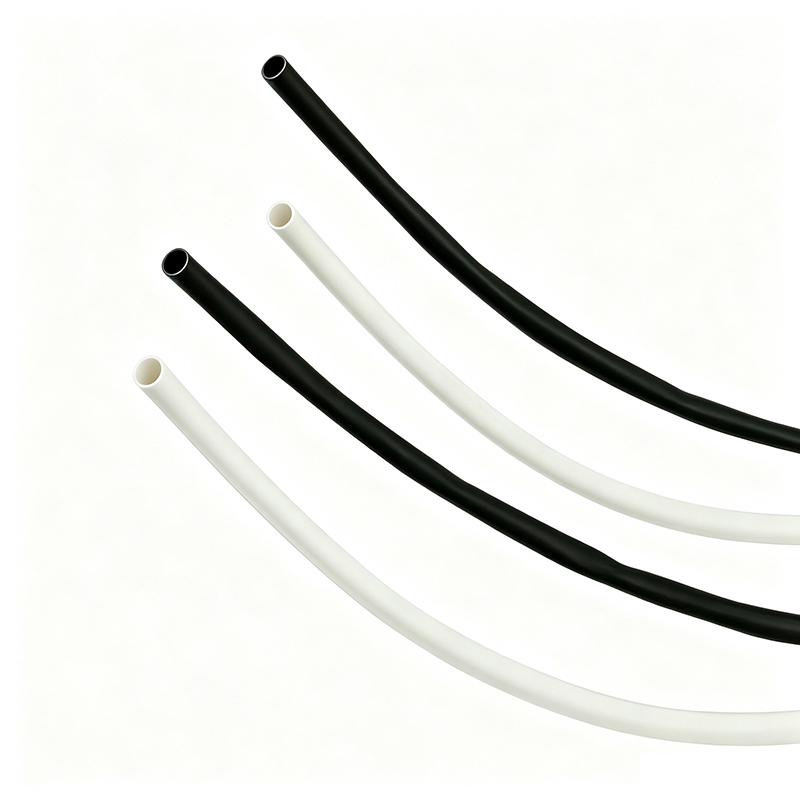
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PTFE изготавливается из высококачественного политетрафторэтилена (ПТФЭ) медицинского назначения. ПТФЭ обладает лучшими физическими свойствами среди пластиков, демонстрируя превосходные электротехнические характеристики, низкий коэффициент трения, устойчивость к воздействию растворителей и термостойкость. Этот материал обеспечивает наиболее надежную защиту для медицинских изделий с покрытием.
Коэффициент усадки: 1,7:1/4:1
Превосходные физические, химические и электрические характеристики
Превосходные электроизоляционные свойства
Высокая термостойкость и износостойкость
Совместимость со стерилизацией гамма-излучением и ЭТО
Упаковка в двойные полиэтиленовые пакеты и на пластиковую катушку
Рабочая температура: от -65 ℃ до 260 ℃
Минимальная температура полного восстановления: 350 ℃
Соответствует стандарту ISO 10993 и требованиям USP класса VI
|
Модель № |
В поставляемом состоянии (мм) |
После полной усадки (мм) |
Стандартная длина (метр/катушка) |
||
|
Вн.диаметр |
Толщ.стенки |
Вн.диаметр (макс.) |
Толщ.стенки |
||
|
Коэффициент усадки 1,7:1 (Толстостенное исполнение) |
|||||
|
BH‑MT‑PTFE‑1.7X‑H‑0.5 |
0.5±0.2 |
0.15±0.05 |
0.4 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑1.0 |
1.0±0.2 |
0.15±0.05 |
0.6 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑1.5 |
1.5±0.2 |
0.20±0.05 |
0.9 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑2.0 |
2.0±0.2 |
0.20±0.05 |
1.2 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑2.5 |
2.5±0.3 |
0.20±0.05 |
1.5 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑3.0 |
3.0±0.3 |
0.20±0.05 |
1.8 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑3.5 |
3.5±0.3 |
0.20±0.05 |
2.1 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑H‑4.0 |
4.0±0.3 |
0.20±0.05 |
2.4 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑4.5 |
4.5±0.3 |
0.20±0.05 |
2.7 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑5.0 |
5.0±0.3 |
0.20±0.05 |
3.1 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑5.5 |
5.5+0.5/-0.2 |
0.20±0.05 |
3.3 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑6.0 |
6.0+0.5/-0.2 |
0.25±0.05 |
3.6 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑6.5 |
6.5+0.5/-0.2 |
0.25±0.05 |
3.8 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑7.0 |
7.0+0.5/-0.2 |
0.25±0.05 |
4.2 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑7.5 |
7.5+0.5/-0.2 |
0.25±0.05 |
4.5 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑8.0 |
8.0+0.8/-0.2 |
0.25±0.05 |
4.8 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑8.5 |
8.5+0.8/-0.2 |
0.25±0.05 |
5.0 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑9.0 |
9.0+0.8/-0.2 |
0.25±0.05 |
5.3 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑9.5 |
9.5+0.8/-0.2 |
0.25±0.05 |
5.6 |
0.38±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑H‑10.0 |
10+0.8/-0.2 |
0.25±0.05 |
5.9 |
0.38±0.05 |
100 |
|
Коэффициент усадки 1,7:1 (Тонкостенное исполнение) |
|||||
|
BH‑MT‑PTFE‑1.7X‑B‑0.5 |
0.5±0.2 |
0.10±0.05 |
0.4 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑T1.7X‑B‑1.0 |
1.0±0.2 |
0.10±0.05 |
0.6 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑1.5 |
1.5±0.2 |
0.10±0.05 |
0.9 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑2.0 |
2.0±0.2 |
0.10±0.05 |
1.2 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑2.5 |
2.5±0.3 |
0.10±0.05 |
1.5 |
0.15±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑3.0 |
3.0±0.3 |
0.15±0.05 |
1.8 |
0.20±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑3.5 |
3.5±0.3 |
0.15±0.05 |
2.1 |
0.20±0.05 |
200 |
|
BH‑MT‑PTFE‑1.7X‑B‑4.0 |
4.0±0.3 |
0.15±0.05 |
2.4 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑4.5 |
4.5±0.3 |
0.15±0.05 |
2.7 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑5.0 |
5.0±0.3 |
0.15±0.05 |
3.1 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑5.5 |
5.5+0.5/-0.2 |
0.15±0.05 |
3.3 |
0.20±0.05 |
100 |
|
BH‑MT‑PTFE‑T1.7X‑B‑6.0 |
6.0+0.5/-0.2 |
0.15±0.05 |
3.6 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑6.5 |
6.5+0.5/-0.2 |
0.15±0.05 |
3.8 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑7.0 |
7.0+0.5/-0.2 |
0.18±0.05 |
4.2 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑T1.7X‑B‑7.5 |
7.5+0.5/-0.2 |
0.18±0.05 |
4.5 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑8.0 |
8.0+0.8/-0.2 |
0.18±0.05 |
4.8 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑8.5 |
8.5+0.8/-0.2 |
0.18±0.05 |
5.0 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑9.0 |
9.0+0.8/-0.2 |
0.18±0.05 |
5.3 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑9.5 |
9.5+0.8/-0.2 |
0.18±0.05 |
5.6 |
0.25±0.05 |
100 |
|
BH‑MT‑PTFE‑1.7X‑B‑10.0 |
10+0.8/-0.2 |
0.20±0.05 |
5.9 |
0.25±0.05 |
100 |
|
Коэффициент усадки 4:1 |
|||||
|
BH‑MT‑PTFE‑4X‑2.5 |
2.5+0.5/-0.2 |
0.10±0.05 |
0.62 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑3.0 |
3.0+0.5/-0.2 |
0.10±0.05 |
0.75 |
0.25±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑3.5 |
3.5+0.5/-0.2 |
0.10±0.05 |
0.87 |
0.30±0.05 |
200 |
|
BH‑MT‑PTFE‑4X‑4.0 |
4.0+0.5/-0.2 |
0.10±0.05 |
1.00 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑4.5 |
4.5+0.5/-0.2 |
0.10±0.05 |
1.12 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑5.0 |
5.0+0.8/-0.2 |
0.10±0.05 |
1.25 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑6.0 |
6.0+0.8/-0.2 |
0.10±0.05 |
1.50 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑7.0 |
7.0+0.8/-0.2 |
0.10±0.05 |
1.75 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑8.0 |
8.0+1.0/-0.2 |
0.10±0.05 |
2.00 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑9.0 |
9.0+1.0/-0.2 |
0.10±0.05 |
2.25 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑10.0 |
10+1.0/-0.5 |
0.10±0.05 |
2.50 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑11.0 |
11+1.0/-0.5 |
0.10±0.05 |
2.75 |
0.30±0.05 |
100 |
|
BH‑MT‑PTFE‑4X‑12.0 |
12+1.0/-0.5 |
0.10±0.05 |
3.00 |
0.30±0.05 |
100 |
По запросу доступны индивидуальные размеры для специальных применений.
|
Свойство |
Требование по спецификации |
Метод испытаний |
Типичное значение |
|
Предел прочности при растяжении |
≥17,3 МПа |
ASTM D2671 |
≥22 МПа |
|
Относительное удлинение при разрыве |
≥200 % |
ASTM D2671 |
≥300 % |
|
Тепловой удар |
Отсутствие трещин |
ASTM D2671 |
Отсутствие трещин |
|
Гибкость при низкой температуре |
Отсутствие трещин |
ASTM D2671 |
Отсутствие трещин |
|
Объёмное удельное сопротивление |
≥1015 Ом·см |
ASTM D2671 |
≥1015 Ом·см |
|
Диэлектрическая прочность |
≥34 кВ/мм |
ASTM D2671 |
34 кВ/мм |
|
Коррозия меди |
Отсутствие коррозии |
ASTM D2671 |
Отсутствие коррозии |
|
Не содержит тяжёлых металлов |
|||
Материал предназначен для инженеров‑разработчиков и технологов катетерной и электрохирургической продукции, партнёров OEM/ODM и специалистов по закупкам. Данный FAQ посвящён вопросам выбора, специфической термической обработке PTFE, видам отказов, стерилизации, нормативным границам и практике закупок. Все физические свойства, размеры, коэффициенты усадки и результаты испытаний приведены в даташите и здесь не повторяются. Полные технические спецификации см. на странице продукта BH‑MT‑PTFE .
Q1. Что нужно проверить перед выбором BH‑MT‑PTFE для медицинского изделия?
A1. Четыре контрольных пункта.
(1) Соответствие размеров: исходный внутренний диаметр должен свободно надеваться на ваше изделие, а внутренний диаметр и толщина стенки после усадки должны обеспечивать радиальное сжатие, требуемое вашей конструкцией. Сверяйте диапазоны допусков по нашему даташиту, не предполагайте полного совпадения с PTFE‑шлангами других поставщиков.
(2) Требования к обработке: PTFE восстанавливает форму при значительно более высоких температурах, чем полиолефиновые или PVDF‑термоусадочные шланги (см. даташит). Убедитесь, что ваше оборудование оснащено регулируемой высокотемпературной нагревательной установкой и что все элементы под шлангом выдерживают режим восстановления формы.
(3) Линейки по коэффициенту усадки: представлена стандартная линейка (толсто‑ и тонкостенные исполнения) и линейка с повышенным коэффициентом усадки. Выбирайте вариант исходя из соотношения максимального и минимального перекрываемого диаметра.
(4) Проведите полную валидацию процесса (IQ/OQ/PQ) перед запуском в серийное производство. Оценочные образцы предоставляются специально для этих целей.
Q2. Какое нагревательное оборудование подходит для восстановления формы PTFE‑термоусадочных шлангов и какие виды отказов следует учитывать?
A2. Температурный диапазон восстановления PTFE значительно выше равномерного диапазона работы обычных настольных тепловых пистолетов (температура восстановления указана в даташите). На практике инженеры используют калиброванные конвекционные печи с принудительной циркуляцией воздуха, инфракрасные нагревательные туннели или установки с нагреваемой оправкой и замкнутым температурным контролем. Неконтролируемое пламя или бытовой тепловой пистолет создают локальные перегретые зоны и неравномерное восстановление формы. Часто встречаемые виды отказов для PTFE‑шлангов:
(1) Пузыри и вздутия: сам PTFE не гигроскопичен, поэтому пузыри обычно возникают из‑за захваченного по краям воздуха, газовыделения подложки или оправки либо слишком быстрого нагрева;
(2) Побеление или меловые следы: напряженное побеление из‑за перегибов, сильных изгибов или механических повреждений при работе. Лёгкое равномерное побеление обычно является косметическим дефектом, но побеление в сочетании с поверхностным растрескиванием после нагрева указывает на перегрузку и требует проверки по поперечному срезу;
(3) Сдавливание и отпечатки на хрупких подложках: PTFE создаёт высокие усилия при восстановлении формы, на тонкостенных полимерных трубках и мягких деталях это может уменьшить просвет или оставить поверхностные отпечатки, поэтому проверяйте степень сжатия на реальном изделии;
(4) Продольное смещение при усадке: PTFE усаживается как в радиальном, так и в осевом направлении. Размещайте шланг с запасом и нагревайте симметрично от центра к краям, чтобы избежать смещения, открытых концов или разрывов.
Q3. Что важно знать при контакте с PEBAX, PFA, FEP, металлами и медицинскими клеями?
A3. Имеют значение два фактора: температура и адгезия. По температуре: температура восстановления PTFE‑шланга превышает диапазон плавления оболочек PEBAX, нейлона и PU. Не проводите восстановление формы непосредственно над этими подложками, если сборка не имеет опоры и не доказано безопасность теплового воздействия. Для низкотемпературных операций рефлоя выбирайте один из наших низкотемпературных технологических шлангов. Классический вариант применения — PTFE над металлами (нержавеющие гипотрубки, направляющие провода, электрохирургические валы, провода и катушки). Детали из PFA и FEP выдерживают повышенные температуры, но проверяйте реальную сборку, поскольку режим восстановления PTFE затрагивает верхнюю часть их рабочего температурного диапазона. По адгезии: PTFE химически инертен и антипригарен. Медицинские клеи, праймеры и компаунды для заливки не склеиваются с ним без поверхностной обработки (например, травление натрием или плазменная обработка). Если ваша конструкция предполагает склеивание по поверхности шланга или поверх него, заранее предусмотрите этот этап или свяжитесь с нами для обсуждения вариантов решения.
Q4. Какие меры предосторожности при работе с химикатами и дезинфицирующими средствами? Какие декларации материалов предоставляются?
A4. PTFE относится к наиболее химически стойким полимерам. Он практически не подвержен воздействию распространённых больничных дезинфицирующих средств, спиртов и большинства растворителей — это одна из ключевых причин его использования в сложных условиях повторной обработки. Если изделие подвергается многократной протирке или погружению в определённое вещество, передайте нам сведения о его химическом составе и циклах воздействия, мы поможем провести оценку совместимости. По документации: материал не содержит тяжёлых металлов (см. даташит). Мы поддерживаем подготовку ваших деклараций материалов с помощью сведений о составе и протоколов испытаний по ISO 10993 / USP Class VI. Примечание: фторполимеры в ряде регионов находятся в зоне повышенного нормативного внимания. Если ваша команда по выходу на рынок нуждается в декларациях на уровне отдельных веществ (например, для скрининга по EU MDR 10.4 или опросников по PFAS), укажите это в запросе на коммерческое предложение, чтобы вся необходимая документация была подготовлена изначально.
Q5. Как паровая автоклавирование, гамма‑ и EtO‑стерилизация влияют на шланг? Что насчёт многократных циклов?
A5. Даташит подтверждает совместимость шланга с гамма‑облучением и стерилизацией оксидом этилена. Два важных замечания по границам применения.
(1) Паровое автоклавирование не является утверждённым методом для данного продукта. Хотя полимер PTFE физически выдерживает температуры автоклава, инженеры часто отмечают, что на уже усаденных тонкостенных шлангах многократные циклы паровой обработки с предварительным вакуумом вызывают обратную усадку по краям шланга, захват влаги, образование пузырей между шлангом и металлической подложкой, а также ползучесть в местах изгибов. Шланг удерживается на подложке механически, а не химически. Если для вашего изделия требуется паровая повторная обработка, рассматривайте это как отдельную задачу валидации и запрашивайте образцы для циклических испытаний.
(2) Любая многократная стерилизация должна быть валидирована на усаденном шланге, установленном на реальном изделии: проверяйте стабильность размеров, состояние поверхности и диэлектрические характеристики после полного числа предусмотренных циклов.
Q6. В каких случаях PTFE‑термоусадочный шланг является правильным решением, а в каких его не рекомендуется использовать?
A6. Рекомендуется: электрическая изоляция валов, проводов и соединений электрохирургических инструментов; защита металлических деталей, направляющих проводов и зондов; работа в высокотемпературных и химически агрессивных средах; низкотрениевое покрытие валов и инструментов; технологические операции, при которых подложка выдерживает температуру восстановления формы. Использовать с осторожностью или не рекомендуется: соединения при постоянном динамическом изгибе — PTFE более жёсткий по сравнению с FEP/PFA, склонен к усталости и напряженному побелению при малых радиусах многократных изгибов; узлы с интенсивным скользящим износом, где шланги FEP или PFA демонстрируют лучшие показатели износостойкости; восстановление формы непосредственно над низкоплавкими термопластическими оболочками (см. вопрос о совместимости с подложками). Если ваше применение связано с частыми изгибами или интенсивным износом — сообщите нам. Решение на основе FEP/PFA или вариант с другой толщиной стенки могут оказаться более удачным инженерным выбором. Мы предпочитаем сообщать об этом до завершения проектирования, а не после.
Q7. Означает ли соответствие ISO 10993 / USP Class VI или указанные в даташите диэлектрические характеристики утверждение готового изделия?
A7. Нет — это различие важно при проведении аудитов. Мы поставляем только шланги‑компоненты. Соответствие материала требованиям ISO 10993 / USP Class VI является вспомогательным, оно не заменяет и не является нормативным утверждением готового медицинского изделия. Биологическая оценка готового изделия (ISO 10993‑1), валидация стерилизации, валидация процесса (IQ/OQ/PQ) и анализ рисков (ISO 14971) лежат на производителе медицинского изделия. То же самое относится и к электрической части: диэлектрические показатели из даташита — это результаты испытаний на уровне материала, а не сертификат электрической безопасности вашего инструмента. Проверка диэлектрической прочности (испытание высоким напряжением), токи утечки, длины путей утечки и воздушные зазоры на готовом изделии (например, по серии стандартов IEC 60601 при применимости) должны выполняться и документироваться вами на финальной сборке, включая состояния после стерилизации и старения. Мы не гарантируем характеристики, выходящие за пределы опубликованного даташита.
Q8. Как хранить шланг и влияет ли длительное хранение на его свойства?
A8. PTFE — один из наиболее устойчивых к старению полимеров. В нём нет мигрирующих пластификаторов, он не поглощает влагу, устойчив к УФ‑излучению и окислению, поэтому сам материал не имеет объективных причин для ограниченного срока годности, в даташите фиксированный срок годности не указан. Практические рекомендации: храните бобины в исходной упаковке в чистом сухом месте, вдали от прямых источников тепла. При хранении и работе избегайте сдавливания, перегибов и резких изгибов шланга, поскольку механические деформации до усадки могут оставить следы побеления и вызвать неравномерное восстановление формы. Соблюдайте принцип «первым пришёл‑первым ушёл». Для партий, хранившихся длительное время, перед запуском в производство проведите быструю проверку восстановления формы на образце, включите условия хранения в план входного контроля.
Q9. Поддерживаете ли вы резку, пробивку отверстий, индивидуальные размеры и специальные коэффициенты усадки?
A9. Поддерживается поставка нарезанных на заданную длину — наиболее распространённый вид вторичной обработки для данного продукта. Индивидуальные размеры доступны по запросу для специальных задач (см. даташит). Требования к специальным коэффициентам усадки и толщинам стенки рассматриваются в каждом случае отдельно. Операции вроде пробивки отверстий или лазерной маркировки: PTFE поддаётся механической обработке и пробивке, но любые вырезанные элементы изменяют локальное поведение при восстановлении формы (концентрация напряжений, начало разрыва по краю элемента). Поэтому мы рассматриваем такие запросы совместно с вашей технологической командой до принятия обязательств. Опишите ваши требования в запросе на коммерческое предложение, мы подтвердим реализуемость и достижимые допуски.
Q10. Как организована работа с образцами и переход от испытаний к массовому производству?
A10. Предоставляются оценочные образцы стандартных размеров для подбора температурного окна восстановления на вашем оборудовании и подложках — именно для этого они и предназначены. Поведение PTFE при восстановлении сильно зависит от нагревательного оборудования, поэтому мы рекомендуем окончательно подобрать режим нагрева на образцах до завершения проектирования. После успешных испытаний мы поддерживаем пилотные партии и последующий переход к массовому производству, сроки поставки подтверждаются в коммерческом предложении. Если вы организуете второе снабжение взамен существующего поставщика фторполимеров — передайте нам его эталонную спецификацию, мы подберём максимально близкий аналог для сравнительных испытаний.
Q11. Какая техническая информация должна содержаться в запросе коммерческого предложения?
A11. Для быстрого и точного составления предложения предоставьте: требуемый размер (исходный и/или восстановленный внутренний диаметр, требования к толщине стенки); линейку по коэффициенту усадки (стандартная или повышенная) исходя из перепада диаметров; объём заказа и расчётный годовой объём; форма поставки (бобина или нарезка с допусками и требованиями к качеству кромки); область применения и элементы под шлангом (металлический вал, провод, полимерная трубка с указанием материала и критических размеров просвета при наличии); тип вашего нагревательного оборудования и рабочий диапазон температур; метод стерилизации и количество выдерживаемых циклов; электрические требования при использовании в качестве изоляции (рабочее напряжение и уровень испытания высоким напряжением готового изделия); виды вторичной обработки (резка, отверстия, маркировка); требуемая нормативная документация (протоколы испытаний материалов ISO 10993 / USP Class VI, декларации состава и отсутствия тяжёлых металлов); целевая цена, условия поставки и пункт назначения.
12. Декларации материалов и мастер‑файлы
Q12. Что важно знать о декларациях материалов, документах MDM и мастер‑файлах FDA?
A12. Практические положения.
(1) Мы предоставляем документацию на уровне материала: сведения о составе, декларацию об отсутствии тяжёлых металлов (см. даташит), протоколы испытаний по ISO 10993 / USP Class VI для вашей технической документации, документов EU MDR или записей по квалификации поставщиков.
(2) Если целесообразно использовать ссылку на мастер‑файл изделия (MAF), мы можем обсудить письма‑разрешения, чтобы ваша нормативная команда могла использовать наши данные о материалах в своих заявках. Объём согласуется в каждом случае отдельно.
(3) Что мы не делаем: мы не берём на себя обязательства в отношении вашего готового изделия. Наша документация по материалам не подразумевает одобрения изделия со стороны FDA, соответствия требованиям CE, а также биологической или электрической безопасности готового устройства.
(4) Контроль изменений: если ваша нормативная заявка требует соглашений об уведомлении при изменениях материала или технологии — сообщите нам об этом до завершения проектирования, чтобы это было отражено в договоре поставки.