Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
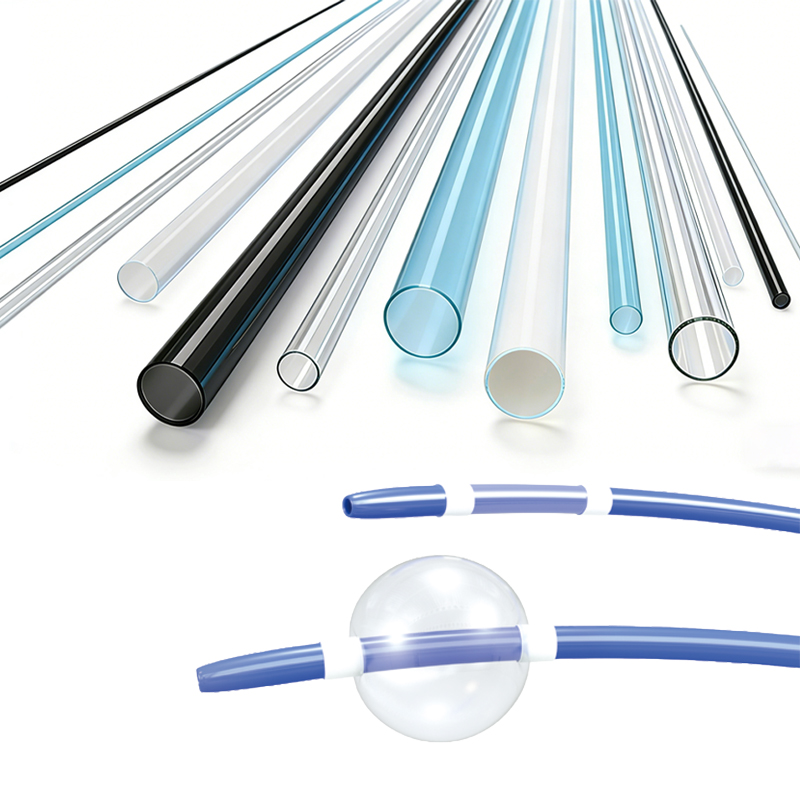
Ультратонкостенные термоусадочные трубки из ПТФЭ медицинского назначения BH-MT-PTFE-UTW изготовлены из политетрафторэтилена (ПТФЭ). Они широко применяются для нанесения покрытий, изоляции и сглаживания поверхностей в прецизионных минимально инвазивных устройствах, таких как микрокатетеры, системы доставки баллонов, оболочки интервенционных проводников, электрохирургические абляционные электроды и эндоскопические управляющие провода.
Коэффициент усадки: 1,7:1
Конструкция с ультратонкими стенками, практически не увеличивающая габариты устройства после термоусадки
низкий коэффициент трения
превосходная коррозионная стойкость к воздействию фармацевтических растворов
устойчивость к высоким температурам
Совместимость со стерилизацией под высоким давлением, стерилизацией ЭТО, паром и сухим теплом
Рабочая температура: от -65 ℃ до 260 ℃
Минимальная температура полного восстановления: 350 ℃
Соответствует стандарту ISO 10993 и требованиям USP класса VI
|
Модель |
Минимальный поставляемый внутренний диаметр |
Внутренний диаметр после полной усадки (мин.) |
Толщина стенки после полной усадки (ном.) |
|||
|
In. |
мм |
In. |
мм |
In. |
мм |
|
|
BH‑MT‑PTFE‑1.7X‑UTW‑26 |
0,046 |
1,17 |
0,022 |
0,56 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑24 |
0,050 |
1,27 |
0,027 |
0,69 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑22 |
0,055 |
1,40 |
0,032 |
0,82 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑20 |
0,060 |
1,52 |
0,039 |
0,99 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑18 |
0,076 |
1,94 |
0,049 |
1,25 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑16 |
0,093 |
2,36 |
0,061 |
1,54 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑14 |
0,120 |
3,00 |
0,072 |
1,83 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑12 |
0,150 |
3,80 |
0,089 |
2,26 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑10 |
0,191 |
4,85 |
0,112 |
2,85 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑8 |
0,240 |
6,10 |
0,141 |
3,58 |
0,0025 |
0,064 |
Индивидуальные технические характеристики доступны по запросу заказчика. Допуск для большинства размеров можно поддерживать в пределах ±0,025 мм (0,001”)
Перекрестная ссылка:
ZEUS: Sub‑Lite‑Wall™ термоусадочная трубка из PTFE
|
Свойство |
Требование по спецификации |
Метод испытания |
Типичное значение |
|
Предел прочности при растяжении |
≥17,3 МПа |
ASTM D2671 |
≥22 МПа |
|
Относительное удлинение при разрыве |
≥200 % |
ASTM D2671 |
≥300 % |
|
Термоудар |
Отсутствие трещин |
ASTM D2671 |
Отсутствие трещин |
|
Гибкость при низкой температуре |
Отсутствие трещин |
ASTM D2671 |
Отсутствие трещин |
|
Объемное удельное сопротивление |
≥1015Ω‧ см |
ASTM D2671 |
≥1015Ω‧ см |
|
Электрическая прочность диэлектрика |
≥34 кВ/мм |
ASTM D2671 |
34 кВ/мм |
|
Коррозия меди |
Отсутствие коррозии |
ASTM D2671 |
Отсутствие коррозии |
Документ подготовлен для инженеров‑разработчиков и технологов микрокатетеров, направляющих проводов и электрохирургических устройств, партнеров OEM/ODM и закупочных команд. Данный раздел FAQ посвящен выбору изделия, особенностям обработки сверхтонкостенных изделий, видам отказов, стерилизации, границам соответствия нормативам и вопросам закупок. Все физические свойства, габариты, толщины стенок и значения испытаний приведены в техническом паспорте изделия и намеренно не повторяются здесь. Полные технические характеристики смотрите на странице продукта BH‑MT‑PTFE‑UTW . Sub‑Lite‑Wall™ является товарным знаком Zeus Industrial Products, Inc. Мы являемся независимым производителем, не связаны с компанией Zeus и не получаем от нее одобрения продукции.
В1. Что необходимо проверить перед утверждением BH‑MT‑PTFE‑UTW в качестве прямого аналога Sub‑Lite‑Wall™?
О1. Четыре контрольных пункта.
(1) Соответствие размеров до и после усадки: внутренний диаметр в поставляемом состоянии должен свободно надеваться на провод, оправку или вал с регулируемым зазором; внутренний диаметр и толщина стенки после полной термоусадки должны укладываться в расчетные пределы. Для сверхтонкостенных гильз допуск на толщину стенки напрямую уменьшает допустимые габариты изделия. Сравнивайте диапазоны допусков нашего технического паспорта с вашим чертежом, не предполагайте идентичность допусков изделий других производителей.
(2) Убедитесь в выборе нужной версии: в техническом паспорте представлены как термоусадочная, так и неусадочная модификация, они не взаимозаменяемы с точки зрения технологии обработки.
(3) Предварительные требования к обработке: температура усадки PTFE значительно выше, чем у гильз из полиолефина или PVDF (см. технический паспорт). Проверьте ваше нагревательное оборудование и термостойкость всех деталей под гильзой.
(4) Проведите собственные валидации IQ/OQ/PQ перед запуском в серийное производство. Для этих квалификационных работ доступны оценочные образцы. Примечание по товарному знаку: Sub‑Lite‑Wall™ — товарный знак Zeus Industrial Products, Inc. Мы независимый производитель, не связаны с Zeus и не получаем от нее одобрения. Одобрение Zeus не распространяется на нашу продукцию.
В2. Какое нагревательное оборудование подходит для термоусадки сверхтонкостенного PTFE и какие виды отказов следует учитывать?
О2. Используйте регулируемый равномерный нагрев: калиброванные печи с принудительной конвекцией, инфракрасные туннели или станции с нагреваемой оправкой и замкнутым контуром управления. Бытовые горячевоздушные пистолеты или открытый пламя создают локальные перегретые зоны, которые не выдерживает сверхтонкая стенка. Часто встречаемые виды отказов гильз UTW‑PTFE:
(1) Микропроколы — критический дефект при данной толщине стенки, обычно возникающий из‑за локального перегрева, частиц загрязнений или чрезмерного растяжения при манипуляциях. Микропроколы впоследствии приводят к диэлектрическому пробою или отслоению покрытия, поэтому предусмотрите этап проверки на микропроколы / целостность цепи;
(2) Пузыри или вздутия: PTFE не гигроскопичен, пузыри обычно образуются из‑за захваченного воздуха на концах, выделения газов из подложки или оправки либо слишком быстрого нагрева;
(3) Побеление или меловые следы — побеление под действием напряжения из‑за перегибов или резких изгибов. Для сверхтонких стенок это не чисто косметический дефект, а серьезный предупреждающий признак;
(4) Сдавливание или отпечатки на хрупких микроподложках: сила термоусадки может деформировать тонкие провода и тонкополимерные трубки, поэтому проводите испытания на реальной сборке;
(5) Продольное смещение при усадке: нагревайте симметрично от центра к краям, размещайте гильзу с запасом, чтобы избежать оголения концов или растрескивания.
В3. Что нужно знать о контакте с PEBAX, PFA, FEP, металлами и медицинскими клеями?
О3. Сначала о температуре: температура усадки PTFE превышает диапазон плавления PEBAX, нейлона и PU. Не производите усадку гильзы непосредственно над этими оболочками, если сборка не имеет опоры и тепловое воздействие не прошло валидацию. Для процессов рефлюкса низкотемпературных оболочек выберите из нашего ассортимента вспомогательную гильзу для низкотемпературной обработки. Для металлических подложек — сердечников направляющих проводов, гипотрубок, абляционных электродов, эндоскопических управляющих тросов — сверхтонкостенный PTFE является классическим решением, обеспечивая изоляцию и скользящие свойства при минимальном увеличении габаритов (см. область применения в техническом паспорте). Детали из PFA/FEP выдерживают повышенные температуры, но необходимо проверить точную структуру пакета слоев, так как режим усадки приближается к верхнему пределу их рабочей температуры. По вопросам адгезии: PTFE химически инертен и не имеет адгезионных свойств. Без поверхностной обработки, такой как травление натрием или плазменная обработка, медицинские клеи, праймеры и материалы внешних оболочек не создают надежного соединения. Если ваша конструкция предполагает склеивание на гильзе или поверх нее, заранее запланируйте данный этап или свяжитесь с нами для обсуждения возможных решений.
В4. Какие меры предосторожности при работе с химикатами и дезинфицирующими средствами, какие декларации материалов доступны?
О4. PTFE относится к полимерам с высочайшей химической стойкостью, практически не подвержен влиянию распространенных больничных дезинфицирующих средств, спиртов и большинства растворителей, устойчив к коррозии под действием фармацевтических растворов (см. технический паспорт). Если устройство будет многократно контактировать с определенным веществом, сообщите состав вещества и циклы воздействия, мы поможем провести оценку совместимости. По документации: мы предоставляем декларации состава и протоколы испытаний материалов по ISO 10993 / USP Класс VI для поддержки ваших деклараций материалов. Обратите внимание: фторполимеры в ряде регионов подвергаются усиленному нормативному контролю. Если ваша группа по нормативному обеспечению нуждается в декларациях на уровне отдельных веществ (например, для скрининга EU MDR 10.4 или опросников по PFAS), укажите это при отправке запроса на коммерческое предложение, чтобы вся необходимая документация была подготовлена изначально.
В5. Какие методы стерилизации поддерживаются и какие изменения ожидаются при повторных циклах?
О5. Технический паспорт указывает совместимость с высокотемпературной паровой стерилизацией (автоклавирование), стерилизацией оксидом этилена и сухим теплом. Это важное отличие от стандартных толщин PTFE, для которых паровая стерилизация не всегда допустима. Два практических замечания.
(1) Гамма‑облучение не указано как допустимый метод для данной модификации. Если ваше устройство стерилизуется гамма‑излучением, рассматривайте это как объект валидации и запросите образцы для испытаний после облучения.
(2) Даже при использовании допустимых методов повторные циклы необходимо валидировать на уже усаженной гильзе реального устройства. Для сверхтонких стенок проверяйте стабильность размеров и состояние поверхности. Если гильза выполняет функцию изолятора, после расчетного числа циклов дополнительно проверяйте отсутствие микропроколов и диэлектрическую целостность, поскольку многократное тепловое расширение в контакте с металлической подложкой со временем вызывает усадку концов и ползучесть в местах изгибов.
В6. Для чего подходит сверхтонкостенный PTFE и для чего его не рекомендуется использовать?
О6. Рекомендуемые области применения (см. раздел применения технического паспорта): нанесение покрытий, изоляция и сглаживание поверхности прецизионных малоинвазивных устройств — микрокатетеров, систем доставки баллонов, оболочек интервенционных направляющих проводов, электрохирургических абляционных электродов и эндоскопических управляющих тросов — везде, где требуется минимальное увеличение габаритов, а также низкое трение, коррозионная стойкость, термостойкость и электрическая изоляция. Применять с осторожностью или не рекомендуется: соединения при непрерывном динамическом изгибе. PTFE более жесткий, чем FEP/PFA, сверхтонкая стенка быстрее подвергается усталости и побелению под напряжением при малых радиусах повторяющихся изгибов. Режимы с интенсивным скользящим износом: гильзы из FEP или PFA в целом демонстрируют лучшую износостойкость. Любые задачи, где от гильзы требуется восприятие конструкционных или растягивающих нагрузок: при данной толщине стенки это покрытие, а не конструкционный элемент. Также не допускается усадка непосредственно над низкоплавкими термопластиковыми оболочками (см. вопрос о совместимости с подложками). Если доминирующими факторами конструкции являются усталость при изгибе или износ, сообщите нам об этом до завершения проектирования, мы открыто обсудим альтернативные решения.
В7. Означает ли соответствие ISO 10993 / USP Класс VI или указанные в паспорте диэлектрические характеристики утверждение готового устройства?
О7. Нет. Это различие критически важно при аудитах. Мы поставляем только трубки как компонент. Соответствие материала требованиям ISO 10993 / USP Класс VI является лишь вспомогательной документацией и не заменяет нормативное утверждение готового медицинского изделия. Биологическая оценка готового изделия (ISO 10993‑1), валидация стерилизации, валидация процессов (IQ/OQ/PQ) и анализ рисков (ISO 14971) лежат на ответственности производителя устройства. То же самое относится к электрической части: диэлектрические свойства из технического паспорта — это испытательные значения на уровне материала, а не сертификат электрической безопасности вашего прибора. Для сверхтонких стенок это особенно критично: даже один микропрокол сводит на нет заявленные диэлектрические показатели материала. Испытание на диэлектрическую прочность (Hi‑Pot), ток утечки, длины путей утечки и воздушные зазоры готового устройства (при необходимости по серии стандартов IEC 60601) должны проводиться и документироваться вами на финальной сборке, включая состояния после стерилизации и старения. Мы не гарантируем характеристики, выходящие за рамки данных технического паспорта.
В8. Как хранить сверхтонкостенные трубки и изменяются ли их свойства при длительном хранении?
О8. PTFE обладает превосходной стойкостью к старению: не содержит мигрирующих пластификаторов, не поглощает влагу, устойчив к УФ‑излучению и окислению, в техническом паспорте не указан фиксированный срок годности. Реальные риски при хранении сверхтонких стенок связаны с механическими, а не химическими факторами. Храните катушки в исходной упаковке в чистом сухом месте вдали от источников тепла; защищайте от сдавливания, перегибов и резких изгибов (деформации до усадки оставляют побеления и приводят к неравномерной усадке или микропроколам). Сведите к минимуму манипуляции и воздействие пыли, частица загрязнения, внедрившаяся в тонкую стенку, может стать источником микропрокола. Используйте принцип складского учета FIFO (первым пришел — первым ушел). Для партий, хранившихся долгое время, перед запуском в производство проведите быструю проверку на усадку и внешний вид образца, а также включите условия хранения в программу входного контроля.
В9. Поддерживается ли резка на мерные длины, пробивка отверстий, индивидуальные размеры или специальные допуски?
О9. Возможна поставка с резкой на заданную длину — наиболее распространенная вторичная операция для данного изделия. Индивидуальные технические требования реализуются по запросу, большинство размеров выдерживают узкие размерные допуски (см. технический паспорт). Сообщите нам, какой допуск функционально значим: внутренний диаметр после усадки, толщина стенки после усадки или длина, чтобы мы подтвердили возможность выполнения. По пробивке отверстий и подобных элементов: PTFE поддается механической обработке, но любое отверстие в сверхтонкой стенке изменяет локальное поведение при термоусадке и создает очаги растрескивания. Поэтому мы рассматриваем такие запросы совместно с вашей технологической командой до принятия обязательств по выполнению. Опишите требования в запросе на коммерческое предложение, мы подтвердим реализуемость.
В10. Как организована поставка образцов и переход от испытаний к серийному производству?
О10. Доступны оценочные образцы стандартных размеров для определения окна режимов термоусадки на вашем реальном оборудовании и подложках. Для сверхтонкостенного PTFE этот этап обязателен: тонкая стенка не прощает ошибок, поэтому режим нагрева необходимо окончательно подобрать по образцам до завершения проектирования. Далее мы осуществляем поставки от пилотных партий до серийного производства, сроки поставки фиксируются в коммерческом предложении. Многие заказчики выбирают нас как второй источник снабжения при длительных сроках поставки или рисках квотирования у постоянного поставщика фторполимерной продукции. Если это ваш случай, отправьте референс‑спецификацию, мы подберем максимально близкий аналог для сравнительных испытаний.
В11. Какую техническую информацию необходимо включать в запрос коммерческого предложения?
О11. Для быстрого и точного формирования предложения предоставьте: требуемые размеры (внутренний диаметр в поставке и/или внутренний диаметр после полной усадки), требования к толщине стенки после усадки с указанием функционально критического допуска; нужна ли термоусадочная или неусадочная модификация; количество и расчетный годовой объем поставок; формат поставки (катушка или резка на длину с требованиями по допускам и качеству краев); область применения и детали под гильзой (материал и внешний диаметр провода / гипотрубки / электрода или полимерной подложки); максимально допустимое увеличение габаритов за счет усаженной гильзы; тип вашего нагревательного оборудования и доступная технологическая температура; требуется ли склеивание или литье под давлением поверх гильзы (планируется ли поверхностная обработка); метод стерилизации и число циклов, которые должно выдерживать изделие; электрические требования при использовании в качестве изолятора (рабочее напряжение, уровень испытания Hi‑Pot готового изделия, необходимость проверки на микропроколы); требования к вторичной обработке (резка, пробивка отверстий); требуемая нормативная документация (протоколы испытаний материалов ISO 10993 / USP Класс VI, декларации состава); целевая цена, условия поставки и место назначения.
В12. Что нужно знать о декларациях материалов, документах MDM и мастер‑файлах FDA?
О12. Практические положения.
(1) Мы предоставляем документацию на уровне материала — декларации состава и протоколы испытаний по ISO 10993 / USP Класс VI — для вашего технического досье, документации EU MDR или документов по квалификации поставщиков.
(2) Если целесообразно использовать механизм мастер‑файла устройства (MAF), мы можем обсудить письма‑разрешения, чтобы ваша группа по нормативам могла ссылаться на наши данные о материалах в ваших заявках. Объем согласуется для каждого проекта индивидуально.
(3) Что мы не делаем: мы не берем на себя обязательства за ваше готовое изделие. Наша документация по материалам не означает утверждения изделия на уровне FDA, соответствия CE, а также утверждения биологической или электрической безопасности готового устройства.
(4) Управление изменениями: если ваша нормативная заявка требует соглашений об уведомлении при изменении материала или технологии, сообщите нам до завершения проектирования, чтобы это было отражено в договоре поставки.
(5) Примечание по товарному знаку для вашей документации: Sub‑Lite‑Wall™ — товарный знак Zeus Industrial Products, Inc. Ссылка на товарные знаки третьих сторон во внутренних матрицах эквивалентности является обычной инженерной практикой. Наша продукция производится независимо, мы не имеем аффилиации и одобрения со стороны Zeus.