Компания FLYPOWER, основанная в 2010 году, является высокотехнологичным предприятием, специализирующимся на исследованиях, разработке, производстве и продаже полимерных материалов. Опираясь на свои ключевые технологические преимущества и начиная с термоусадочных материалов, компания в 2018 году создала медицинское подразделение, расширив сферу деятельности и продуктовый портфель на медицинские изделия и катетеры, с целью стать ведущим мировым поставщиком материалов для интервенционных медицинских изделий.
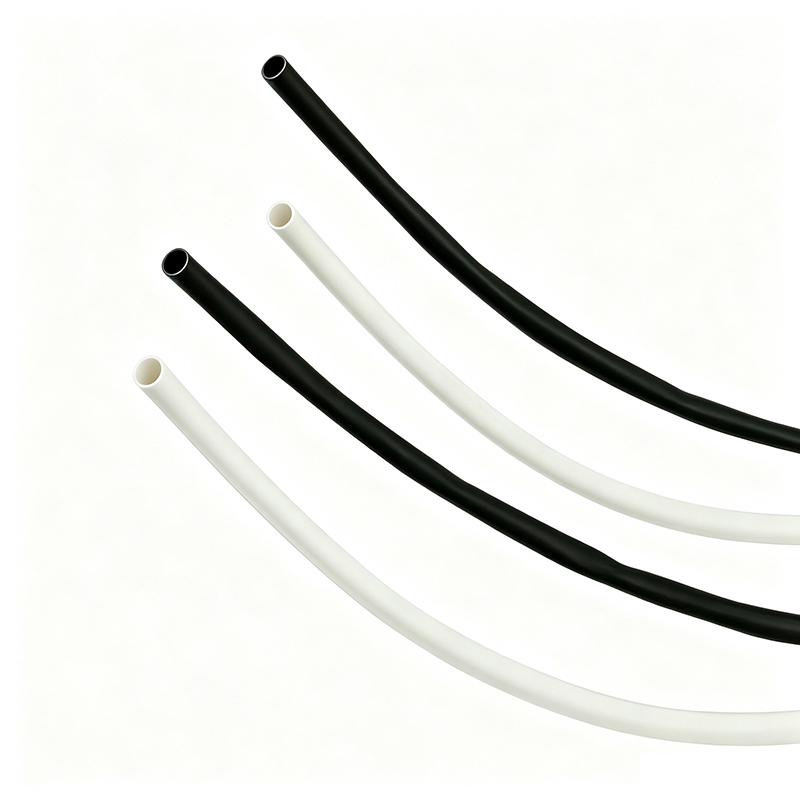
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PVDF-175K изготовлен из поливинилиденфторида (PVDF) медицинского назначения, соответствующего стандарту USP класса VI. Он подходит для эксплуатации в условиях высоких температур, обладает стабильной стойкостью к воздействию химических веществ, таких как спирт, а также превосходной механической стойкостью к истиранию. Данный материал может использоваться для изоляционной защиты медицинских устройств, требующих гладкости поверхности и высоких изоляционных характеристик.
Коэффициент усадки: 2:1
Устойчивость к истиранию и высоким температурам
Высокая огнестойкость и превосходная стойкость к химической коррозии
Превосходные физические, химические и электрические характеристики
Превосходные электроизоляционные свойства
Совместимость со стерилизацией гамма-излучением и ЭТО
Упаковка в двойные полиэтиленовые пакеты и на пластиковую катушку
Температура непрерывной эксплуатации: от -55 °C до 175 °C
Минимальная температура усадки: 155 °C
Температура полного восстановления: выше 175 °C
Соответствует стандарту ISO 10993 и требованиям USP класса VI
|
Размер |
Исходное состояние (мм) |
После усадки (мм) |
Стандартная длина |
||
|
Внутренний диаметр (мин.) |
Внутренний диаметр (макс.) |
Толщина стенки (мм) |
м/бобина |
м/шт |
|
|
1,2 |
≥1,2 |
≤0,6 |
0,25±0,10 |
200 |
1,22 |
|
1,6 |
≥1,6 |
≤0,8 |
0,25±0,10 |
200 |
1,22 |
|
2,4 |
≥2,4 |
≤1,2 |
0,25±0,10 |
200 |
1,22 |
|
3,2 |
≥3,2 |
≤1,6 |
0,25±0,10 |
200 |
1,22 |
|
4,8 |
≥4,8 |
≤2,4 |
0,25±0,10 |
100 |
1,22 |
|
6,4 |
≥6,4 |
≤3,2 |
0,30±0,10 |
100 |
1,22 |
|
9,5 |
≥9,5 |
≤4,8 |
0,30±0,10 |
100 |
1,22 |
|
12,7 |
≥12,7 |
≤6,4 |
0,30±0,10 |
100 |
1,22 |
|
19,1 |
≥19 |
≤9,5 |
0,43±0,12 |
50 |
1,22 |
|
25,4 |
≥25 |
≤12,7 |
0,48±0,12 |
50 |
1,22 |
* Индивидуальные размеры доступны по запросу заказчика.
Перекрестная ссылка:
TE Connectivity / Raychem: MT‑1000
|
Свойство |
Метод испытания |
Типичные значения |
|
Продольное изменение размеров |
ASTM D2671 |
-10 %~10 % |
|
Предел прочности при растяжении |
ASTM D2671 |
≥34,5 МПа |
|
Объемное удельное сопротивление |
ASTM D2671 |
≥1013 Ом·см |
|
Напряжение пробоя диэлектрика |
ASTM D2671 |
Перем. ток 2500 В / 60 с |
|
Без пробоя |
||
|
Относительное удлинение при разрыве |
ASTM D2671 |
≥200 % |
|
Тепловой удар |
ASTM D2671 |
Без трещин |
|
(275 °C / 4 ч) |
||
|
Гибкость при низкой температуре |
ASTM D2671 |
Без трещин |
|
(‑55 °C / 4 ч) |
||
|
Удлинение при разрыве после старения |
ASTM D2671 |
≥100 % |
|
(225 °C / 168 ч) |
||
|
Горючесть |
ASTM D2671 |
VW‑1 |
1. Замена Tyco‑Raychem MT‑1000
Q1. Что нужно проверить перед утверждением BH‑MT‑PVDF‑175K как прямого заменителя MT‑1000?
A: Четыре контрольных пункта.
(1) Соответствие применению: как и MT‑1000, BH‑MT‑PVDF‑175K — полужесткая медицинская ПВДФ‑оболочка. Убедитесь, что соединение имеет жёсткую или статическую геометрию, а не участок с динамическим изгибом.
(2) Размерное соответствие: исходный внутренний диаметр должен свободно надеваться на деталь. Внутренний диаметр и толщина стенки после усадки должны соответствовать вашему чертежу. Сверяйте данные по нашему даташиту, не предполагайте полного совпадения допусков.
(3) Тепловые параметры процесса: данная марка достигает полной усадки при более высокой температуре, чем гибкие медицинские ПВДФ‑марки (минимальная температура усадки и полного восстановления см. в даташите). Убедитесь, что режим печи или теплового пистолета обеспечивает полную усадку без перегрева соседних деталей.
(4) Проведите испытания первой партии на реальных деталях, затем выполните валидацию на уровне готового изделия. Предоставляются оценочные образцы. Примечание: MT‑1000 товарный знак TE Connectivity. Мы независимый производитель, не аффилированы и не одобрены TE Connectivity.
Q2. Какие практические отличия ожидаются по сравнению с MT‑1000?
A: BH‑MT‑PVDF‑175K разработан как полнофункциональный аналог из того же класса материалов: полужесткий медицинский ПВДФ, соответствие USP Class VI и ISO 10993, совместимость с гамма‑ и ЭтО‑стерилизацией. Практические отличия для учёта: допуски толщины стенки по нашему даташиту (проверяйте по вашему чертежу); стандартные цвета прозрачный и чёрный; формы поставки, упаковка и минимальные партии по нашему стандартному регламенту. Использование второго поставщика обычно решает проблемы долгих сроков поставки, колебаний запасов и риска единственного источника, часто отмечаемые для фирменных медицинских ПВДФ‑шлангов.
2. Совместимость материалов и хранение
Q3. С какими химическими веществами и медицинскими жидкостями допускается контакт шланга?
A: В даташите указана стабильность к спиртам. Медицинское применение подразумевает широкий спектр сред: физиологический раствор, контрастные вещества, дезинфицирующие средства, растворители, моющие составы, липиды при разных концентрациях, температурах и длительности контакта. Пришлите список реальных сред (вещество, концентрация, температура, длительность, однократный или многократный контакт), мы проведём оценку совместимости до завершения проектирования. Длительный или погружной контакт обязательно валидируется на готовом изделии.
Q4. Как хранить шланг и какие правила по сроку годности?
A: Храните в оригинальной упаковке в прохладном сухом месте, вдали от прямого солнечного света, УФ‑источников и тепла. Не перегибайте, не складывайте и не сдавливайте изделие. Полужесткий ПВДФ сохраняет заломы, которые становятся очагами концентрации напряжений при эксплуатации. Используйте принцип «первым пришёл‑первым ушёл». В даташите не указан фиксированный срок годности. Для партий, хранившихся длительное время, перед применением проводите визуальный осмотр и проверку усадочных свойств, включите условия хранения в план входного контроля.
3. Практика стерилизации
Q5. Какие методы стерилизации подтверждены и на что обращать внимание на практике?
A: Даташит подтверждает совместимость с гамма‑облучением и стерилизацией оксидом этилена (ЭтО). Практические замечания: валидируйте ваши конкретные дозы и циклы на готовом изделии. При ЭтО‑стерилизации остатки газа и проветривание контролируются на уровне готового устройства (требования ISO 10993‑7). Если изделие подлежит повторной обработке, определяйте максимальное допустимое число циклов стерилизации при валидации, не предполагайте неограниченное количество циклов.
Q6. Выдерживает ли шланг паровую автоклавизацию или сухожаровую стерилизацию?
A: Паровая автоклавизация и сухожаровая стерилизация не входят в стандартную аттестацию по даташиту, мы не даём гарантий по этим режимам. Исходный материал имеет большой тепловой запас (см. данные теплового удара в даташите). Однако пригодность к многократным паровым или сухожаровым циклам обязательно валидируется на готовом изделии по вашим рабочим параметрам. Мы можем предоставить образцы для ваших валидационных испытаний стерилизации.
4. Процесс термоусадки
Q7. Как обеспечить стабильный процесс усадки для этой полужесткой марки?
A: Используйте равномерный контролируемый нагрев. Для серийного производства предпочтение отдаётся калиброванной печи. При использовании теплового пистолета сопло постоянно перемещайте на фиксированном расстоянии, не задерживайтесь в одной точке. Локальный перегрев приводит к деградации, охрупчиванию полимера и появлению невидимых микротрещин. Нагревайте до полной усадки оболочки, пока поверхность не станет ровной и гладкой. Определяйте длину реза и осевое позиционирование до нагрева, так как шланг изменяет длину при восстановлении. Дайте деталям остыть без механического воздействия перед дальнейшей работой. После полной усадки полужесткую оболочку невозможно переместить. Зафиксируйте утверждённый диапазон параметров и обучите операторов. Ручная работа тепловым пистолетом — частая причина разброса характеристик между изделиями.
5. Границы применения
Q8. Для каких применений подходит BH‑MT‑PVDF‑175K?
A: Для жёстких или статических конструкций, требующих гладкой высокоизоляционной износостойкой оболочки для работы при повышенных температурах; например, изоляция и защита от износа стержней электрохирургических и лапароскопических инструментов и других хирургических деталей.
Q9. Для каких случаев не рекомендуется?
A: Не используйте полужесткую оболочку на участках с динамическим изгибом, при малых радиусах изгиба и для соединений, многократно изгибающихся при эксплуатации. При изгибе узла жёсткая оболочка создаёт концентрацию напряжений по краям. Для таких участков используйте гибкую медицинскую марку BH‑MT‑PVDF‑150K. Данный продукт не предназначен как одноразовый прокладочный слой при ламинировании катетеров (для этого используется серия FEP). Не является заменой клеевых термоусадочных трубок, если требуется влагонепроницаемое уплотнение.
6. Нормативная ответственность
Q10. Соответствие материала USP Class VI / ISO 10993 означает ли автоматическое разрешение на готовое изделие?
A: Нет. Мы поставляем только компонент‑шланг. Соответствие материала ISO 10993 / USP Class VI является вспомогательным документом, не заменяет и не является разрешением регулятора для готового медицинского изделия. Биологическая оценка готового изделия (ISO 10993‑1), валидация стерилизации, валидация технологических процессов и анализ рисков (ISO 14971) лежат на производителе медицинского изделия. Мы не гарантируем характеристики сверх опубликованного даташита. Ничто из данного FAQ не может трактоваться как одобрение готового изделия регулятором.
7. Риски отказов при сборке
Q11. Какие виды отказов при сборке нужно учитывать при проектировании и технологическом процессе?
A: Наиболее частые отказы при сборке медицинских устройств: (1) Острые кромки, заусенцы, углы 90° под оболочкой создают очаги концентрации напряжений; перед надеванием оболочки удаляйте заусенцы, делайте скругления или фаски. (2) Царапины и повреждения полужесткой поверхности монтажным инструментом; используйте защитные приспособления при монтаже. (3) Растяжение шланга на крупных выступающих элементах вместо правильного выбора типоразмера. (4) Заломы шланга при транспортировке и сборке. (5) Локальное уменьшение толщины стенки в местах обтекания уступа при усадке. (6) Появление проколов и повреждений после завершения усадки. Контролируйте целостность изоляции: визуальный осмотр + электрическая проверка на проколы как при производстве, так и на всём протяжении повторной эксплуатации изделия.
8. Запрос предложения и поставка
Q12. Какие сведения нужно указать в запросе предложения, как организованы образцы и сроки поставки?
A: Укажите: требуемый размер (исходный и/или усадочный внутренний диаметр, требуемая толщина стенки после усадки); количество и расчётный годовой объём; цвет (прозрачный / чёрный); форма поставки (на бобине, пруток, резка с допуском); область применения и тип изделия; метод стерилизации и ожидаемое число циклов; требования к дополнительной обработке (точная резка, маркировка — рассматриваются по запросу); требуемые сертификационные документы (отчёты испытаний материала USP Class VI / ISO 10993); целевая цена, условия поставки и пункт назначения. Оценочные образцы стандартных размеров предоставляются по запросу. Поддерживаем полный переход от пилотных партий до массового производства. Сроки поставки подтверждаются в коммерческом предложении.