FLYPOWER は 2010 年に設立され、高分子材料の研究開発・生産・販売に特化したハイテク企業です。中核となる技術力を活かし、熱収縮材料を起点に、2018 年にメディカル事業部を設立し、事業・製品の範囲を医療機器・カテーテル分野へ拡大しました。世界をリードする医療用インターベンション機器材料のサプライヤーを目指しています。
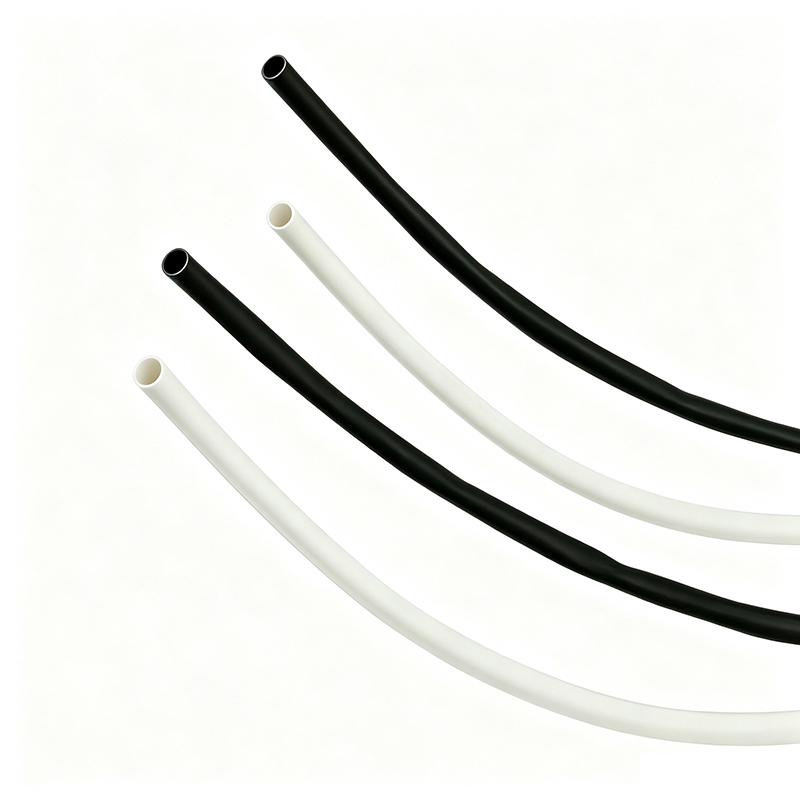
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]BH-MT-PVDF-175Kは、USPクラスVIの医療用ポリフッ化ビニリデン(PVDF)素材で作られています。高温環境下での使用に適しており、アルコールなどの化学物質に対して安定した耐性を示すほか、優れた機械的耐摩耗性も備えています。滑らかさと高い絶縁性能が求められる医療機器の絶縁保護用として設計可能です。
収縮率:2:1
耐摩耗性および耐熱性
高い難燃性と優れた耐薬品性
優れた物理的、化学的、電気的特性
優れた電気絶縁性
ガンマ線およびETO滅菌に対応
二重ビニール袋およびプラスチックスプール包装
連続使用温度:-55℃~175℃
最小収縮温度:155℃
完全回復温度:175℃以上
ISO 10993、USPクラスVIに準拠
|
サイズ |
収縮前 (mm) |
収縮後 (mm) |
標準長さ |
||
|
内径(最小) |
内径(最大) |
肉厚(mm) |
m/巻 |
m/本 |
|
|
1.2 |
≥1.2 |
≤0.6 |
0.25±0.10 |
200 |
1.22 |
|
1.6 |
≥1.6 |
≤0.8 |
0.25±0.10 |
200 |
1.22 |
|
2.4 |
≥2.4 |
≤1.2 |
0.25±0.10 |
200 |
1.22 |
|
3.2 |
≥3.2 |
≤1.6 |
0.25±0.10 |
200 |
1.22 |
|
4.8 |
≥4.8 |
≤2.4 |
0.25±0.10 |
100 |
1.22 |
|
6.4 |
≥6.4 |
≤3.2 |
0.30±0.10 |
100 |
1.22 |
|
9.5 |
≥9.5 |
≤4.8 |
0.30±0.10 |
100 |
1.22 |
|
12.7 |
≥12.7 |
≤6.4 |
0.30±0.10 |
100 |
1.22 |
|
19.1 |
≥19 |
≤9.5 |
0.43±0.12 |
50 |
1.22 |
|
25.4 |
≥25 |
≤12.7 |
0.48±0.12 |
50 |
1.22 |
* ご要望に応じて仕様寸法のカスタマイズが可能です。
対照品番:
TE Connectivity / Raychem: MT‑1000
|
物性 |
試験方法 |
代表値 |
|
長手方向寸法変化 |
ASTM D2671 |
-10%~10% |
|
引張強さ |
ASTM D2671 |
≥34.5 MPa |
|
体積抵抗率 |
ASTM D2671 |
≥1013 Ω·cm |
|
絶縁破壊電圧 |
ASTM D2671 |
交流2500V / 60秒 |
|
絶縁破壊なし |
||
|
破断伸び |
ASTM D2671 |
≥200% |
|
熱衝撃試験 |
ASTM D2671 |
割れなし |
|
(275℃ / 4時間) |
||
|
低温屈曲性 |
ASTM D2671 |
割れなし |
|
(‑55℃ / 4時間) |
||
|
熱老化後破断伸び |
ASTM D2671 |
≥100% |
|
(225℃ / 168時間) |
||
|
難燃性 |
ASTM D2671 |
VW‑1 |
1. Tyco‑Raychem MT‑1000の代替
Q1. BH‑MT‑PVDF‑175KをMT‑1000の直接代替品として認定する前に確認すべき事項は何ですか?
A:4項目の確認ポイント。
(1)適合性:MT‑1000と同様、BH‑MT‑PVDF‑175Kは半硬質医療用PVDFスリーブです。接続部が動的に繰り返し屈曲する部位ではなく、剛性または静止部位であることを確認してください。
(2)寸法適合:供給時内径が部品にスムーズに挿入でき、収縮後内径・収縮後肉厚が図面仕様を満たすこと。仕様書を参照し、公差が完全に同一であると想定しないでください。
(3)熱プロセス条件:本グレードは柔軟タイプ医療PVDFより高い温度で完全収縮します(最低収縮温度、完全回復温度は仕様書参照)。オーブンまたはヒートガンが完全収縮に必要な温度に達し、周辺部品を過熱しないことを確認してください。
(4)実部品で初品組立・熱収縮プロセス試験を実施した上で、貴社機器側で検証・バリデーションを完了してください。評価用サンプルを提供可能です。備考:MT‑1000はTE Connectivityの商標です。当社は独立製造メーカーであり、TE Connectivityと資本関係・認定関係はありません。
Q2. MT‑1000と比較した場合、実務上の相違点は何ですか?
A:BH‑MT‑PVDF‑175Kは同素材グループの形状・取付・機能代替品です。半硬質医療グレードPVDF、USP Class VI・ISO 10993適合、ガンマ線・エチレンオキサイド滅菌に対応。実務上考慮が必要な点:肉厚公差は当社仕様書に準拠(図面と照合要);標準色は透明と黒色;供給形態、梱包仕様、最小ロットは当社基準に従います。第二供給元を確保することで、ブランド品医療PVDFチューブで頻発する納期長期化、在庫変動、単一供給リスクを回避できます。
2. 素材適合性および保管
Q3. チューブが接触可能な薬品・医療用流体は何ですか?
A:仕様書にアルコール類に対し安定であると記載されています。医療現場では生理食塩水、造影剤、消毒剤、溶剤、洗浄剤、脂質など多種多様な媒体が、濃度・温度・接触時間を変えて接触します。実際に接触する媒体リスト(媒体名、濃度、温度、接触時間、単回/繰返し接触)をご提供ください。設計確定前に適合性評価を実施いたします。長時間接触・浸漬使用の場合は必ず完成機器で検証を実施してください。
Q4. チューブの保管方法、保存期限について教えてください。
A:元の梱包のまま、直射日光・紫外線光源・熱源を避け、冷暗所に保管してください。折り曲げ・圧搾しないでください。半硬質PVDFは折り跡が残り、使用時に応力集中箇所となります。先入れ先出しで在庫管理を行ってください。仕様書に固定の保存期限は記載されておりません。長期保管ロットは使用前に外観検査と熱収縮特性確認を実施し、保管条件を入荷検査項目に含めてください。
3. 滅菌実務
Q5. 対応する滅菌方式と実務上の注意点は何ですか?
A:仕様書にガンマ線照射、エチレンオキサイド(EtO)滅菌適合と記載。実務上の留意点:実機器にて実際の線量・サイクル条件でバリデーションを実施してください。EtO滅菌の場合は残留ガスとエアレーションを機器側で管理してください(ISO 10993‑7要求事項参照)。機器を再処理する場合は、無限回数に対応すると想定せず、機器バリデーションの中で最大許容滅菌サイクル数を定めてください。
Q6. オートクレーブ蒸気滅菌や乾熱滅菌は使用できますか?
A:蒸気オートクレーブ・乾熱滅菌は仕様書標準認証範囲外であり、性能保証は行っておりません。素材自体は熱的余裕が大きい(仕様書熱衝撃データ参照)ですが、繰返し蒸気・乾熱サイクルへの適合性は貴社実サイクル条件で完成機器にてバリデーションを実施する必要があります。滅菌検証用サンプルを提供可能です。
4. 熱収縮プロセス
Q7. この半硬質グレードで安定した熱収縮を得る実務のキーポイントは?
A:均一で制御された加熱を行ってください。量産では校正済みオーブン推奨。ヒートガン使用時はノズルを一定距離を保ち動かし続け、一点に留めないでください。局所過熱により高分子が劣化・脆化し、目視できないマイクロクラックが発生します。スリーブが完全収縮し表面が均一平滑になるまで加熱します。加熱前に切断長さ・軸方向位置決めを確定してください。収縮時に長手寸法が変化します。処理後は無理に触らず冷却させてください。完全収縮後、半硬質スリーブを再位置決めすることはできません。検証済みプロセスパラメータを固定し作業者教育を実施してください。手作業のヒートガン作業は製品ごとのばらつきの要因になりやすいです。
5. 適用限界
Q8. BH‑MT‑PVDF‑175Kが適している用途は何ですか?
A:高温環境下で使用され、滑らかで高絶縁性・耐摩耗性スリーブを必要とする剛性・静止構造部位。例:電気手術器具、腹腔鏡器具シャフトその他外科部品の絶縁・耐摩耗保護。
Q9. 使用推奨しない場面は何ですか?
A:動的屈曲部位、小さい曲げR、使用中繰返し屈曲する継手部に半硬質スリーブを使用しないでください。組立体が屈曲すると硬いスリーブ端部に応力が集中します。該当箇所には柔軟タイプBH‑MT‑PVDF‑150Kを選定してください。本製品はカテーテルラミネーションの犠牲リフローライナー(FEPシリーズを使用)には適用不可。また防湿シールを必要とする場合、接着剤付き熱収縮チューブの代替にはなりません。
6. 法規上の責任
Q10. USP Class VI / ISO 10993素材適合は完成機器の承認を意味しますか?
A:いいえ。当社はチューブ部品のみ供給しています。素材レベルでのISO 10993 / USP Class VI適合は参考資料であり、完成医療機器の法的承認に代わるものではありません。完成機器の生体評価(ISO 10993‑1)、滅菌バリデーション、プロセスバリデーション、リスク分析(ISO 14971)は機器製造業者の責任となります。当社は仕様書記載以外の性能を保証しません。本FAQの記述が完成機器の承認を意味するものではありません。
7. 組立てにおける不具合リスク
Q11. 設計・工程上考慮すべき組立関連の不具合モードは何ですか?
A:医療機器組立で頻出する不具合:(1)スリーブ内部の部品のエッジ、バリ、90°段差が応力集中源となる。スリーブ装着前にバリ除去、R面取り処理を実施。(2)組立治具により半硬質表面にキズが発生。挿入時保護治具を使用。(3)寸法の合っていない大きい部品にチューブを無理に伸ばして被せる。(4)搬送・組立時チューブに折れ癖がつく。(5)段差部に収縮する際局部的に肉厚が薄くなる。(6)収縮完了後にピンホール・損傷が発生。生産時および機器再処理ライフサイクル全体で外観検査と絶縁・ピンホール検査により絶縁完全性を確認してください。
8. 見積依頼と供給
Q12. 見積依頼(RFQ)に必要な情報、サンプルと納期について教えてください。
A:下記情報をご提供ください。必要サイズ(収縮前内径/収縮後内径、収縮後肉厚要求);数量・年間予想ロット;色(透明または黒);供給形態(巻、直材、公差付き定長カット品);用途・機器種別;滅菌方式、想定サイクル回数;追加加工要望(精密カット、マーキングなど要相談);必要適合書類(USP Class VI / ISO 10993素材試験レポート);目標価格、納入条件、納入先。標準サイズの評価用サンプルはご要望に応じ提供可能。試作ロットから量産まで段階的な供給に対応。納期は見積書にて確定いたします。