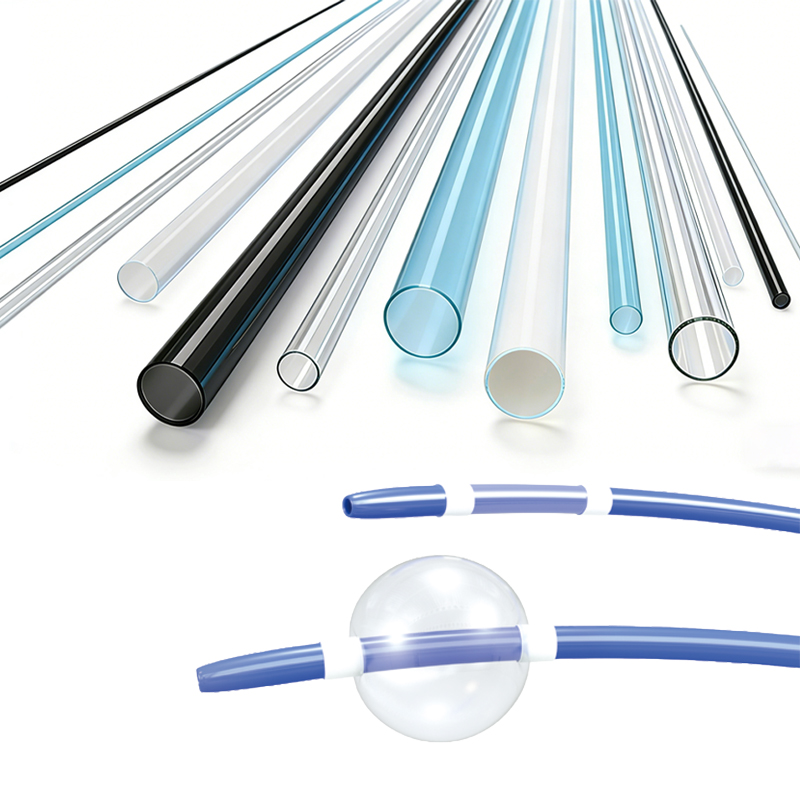
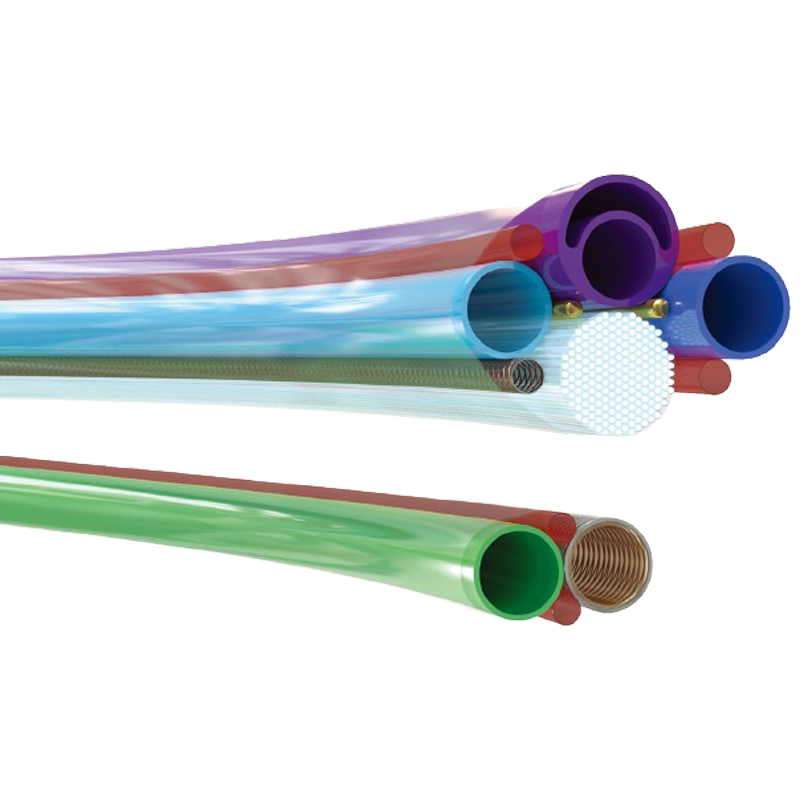
自2018年起,公司战略布局医疗领域,聚焦医用热缩产品及高分子材料的研发攻关,现已成功开发出医用FEP、聚烯烃、PET、PTFE、PVDF等多系列核心产品。我们的优势产品可撕热缩管及超薄PET热缩管打破了外国公司在此类产品的垄断,填补了国内生产此类产品的空白,大大降低了客户采购成本及采购便利性。
联系我们 深圳市龙岗区龙岗街道南联社区宝南路77号 0755 2917 9250 [email protected]BH-MT-PET-CB由医疗级聚对苯二甲酸乙二醇酯制成。适用于医疗器械的绝缘作用,捆绑、消除应力,导管粘接,球囊粘接,导管覆膜,尖端成型。其坚韧的材质硬度及超薄壁厚可以充分保护极细微的产品且不受厚度影响。
收缩率:1.3:1,1.6:1
薄壁、高拉伸强度 、高介电强度
耐大部分的酸,油有抗腐蚀性
满足环氧乙烷(ETO)、电子束、伽马及高压蒸汽灭菌
热缩前内径:0.3-8mm
热缩前壁厚:0.0064-0.05mm
连续使用温度:-40˚C~170˚C
最低收缩温度:85℃
最低完全收缩温度:190℃
大多数应用推荐收缩温度:150°C
符合ISO 10993,USP Class VI
|
产品型号 |
单位 |
收缩前 内径 |
收缩前厚度 |
收缩后 内径 |
收缩后厚度 |
标准 长度 |
||||||||
|
XS |
S |
M |
L |
XL |
XS |
S |
M |
L |
XL |
|||||
|
1.3:1 收缩率 |
||||||||||||||
|
MT-PET-CB-1.3X-□-0.30 |
Inch |
0.012±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
– |
– |
– |
0.01 |
0.0004 |
0.0006 |
– |
– |
– |
50 |
|
mm |
0.30±0.03 |
0.008±0.003 |
0.0127±0.003 |
– |
– |
– |
0.23 |
0.0104 |
0.0165 |
– |
– |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.41 |
Inch |
0.016±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.013 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.41±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.32 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.53 |
Inch |
0.021±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.016 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.53±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.41 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.69 |
Inch |
0.027±0.002 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.021 |
0.0004 |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.69±0.05 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.53 |
0.0104 |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-0.89 |
Inch |
0.035±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.027 |
– |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
0.89±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.69 |
– |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-1.17 |
Inch |
0.046±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.035 |
– |
0.0006 |
0.001 |
0.0013 |
– |
50 |
|
mm |
1.17±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.9 |
– |
0.0165 |
0.0247 |
0.033 |
– |
1270 |
|
|
MT-PET-CB-1.3X-□-1.50 |
Inch |
0.059±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.045 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
1.50±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.15 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-1.96 |
Inch |
0.077±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.059 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
1.96±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.51 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-2.54 |
Inch |
0.100±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.077 |
– |
0.0006 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
2.54±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.95 |
– |
0.0165 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-3.33 |
Inch |
0.131±0.008 |
– |
0.0006±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.101 |
– |
0.0008 |
0.001 |
0.0013 |
0.0026 |
50 |
|
mm |
3.33±0.20 |
– |
0.0152±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
2.56 |
– |
0.0198 |
0.0247 |
0.033 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-4.32 |
Inch |
0.170±0.008 |
– |
0.0007±0.0001 |
0.0010±0.0002 |
0.0014±0.0002 |
0.0020±0.0004 |
0.131 |
– |
0.0009 |
0.0013 |
0.0018 |
0.0026 |
50 |
|
mm |
4.32±0.20 |
– |
0.0178±0.003 |
0.026±0.004 |
0.0360±0.005 |
0.051±0.01 |
3.32 |
– |
0.0231 |
0.0338 |
0.0468 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-5.61 |
Inch |
0.221±0.011 |
– |
0.0008±0.0001 |
0.0012±0.0002 |
0.0017±0.0002 |
0.0020±0.0004 |
0.17 |
– |
0.001 |
0.0015 |
0.0021 |
0.0026 |
50 |
|
mm |
5.61±0.28 |
– |
0.0203±0.003 |
0.030±0.004 |
0.0420±0.005 |
0.051±0.01 |
4.32 |
– |
0.0264 |
0.039 |
0.0546 |
0.0663 |
1270 |
|
|
MT-PET-CB-1.3X-□-7.29 |
Inch |
0.287±0.015 |
– |
0.0009±0.0001 |
0.0013±0.0002 |
0.0019±0.0002 |
0.0020±0.0004 |
0.221 |
– |
0.0012 |
0.0017 |
0.0024 |
0.0026 |
50 |
|
mm |
7.29±0.38 |
– |
0.0229±0.003 |
0.034±0.004 |
0.0470±0.005 |
0.051±0.01 |
5.61 |
– |
0.0298 |
0.0442 |
0.0611 |
0.0663 |
1270 |
|
|
1.6:1 收缩率 |
||||||||||||||
|
MT-PET-CB-1.6X-□-0.30 |
Inch |
0.012±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
– |
– |
– |
0.007 |
0.0005 |
0.0008 |
– |
– |
– |
50 |
|
mm |
0.30±0.03 |
0.008±0.003 |
0.0127±0.003 |
– |
– |
– |
0.19 |
0.0128 |
0.0203 |
– |
– |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.41 |
Inch |
0.016±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.01 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.41±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.26 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.53 |
Inch |
0.021±0.001 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.013 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.53±0.03 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.33 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.69 |
Inch |
0.027±0.002 |
0.0003±0.0001 |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.017 |
0.0005 |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.69±0.05 |
0.008±0.003 |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.43 |
0.0128 |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-0.89 |
Inch |
0.035±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.022 |
– |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
0.89±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.56 |
– |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-1.17 |
Inch |
0.046±0.002 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
– |
0.029 |
– |
0.0008 |
0.0012 |
0.0016 |
– |
50 |
|
mm |
1.17±0.05 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
– |
0.73 |
– |
0.0203 |
0.0304 |
0.0406 |
– |
1270 |
|
|
MT-PET-CB-1.6X-□-1.50 |
Inch |
0.059±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.037 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
1.50±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
0.94 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-1.96 |
Inch |
0.077±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.048 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
1.96±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.23 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-2.54 |
Inch |
0.100±0.004 |
– |
0.0005±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.063 |
– |
0.0008 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
2.54±0.10 |
– |
0.0127±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
1.59 |
– |
0.0203 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-3.33 |
Inch |
0.131±0.008 |
– |
0.0006±0.0001 |
0.0007±0.0002 |
0.0010±0.0002 |
0.0020±0.0004 |
0.082 |
– |
0.001 |
0.0012 |
0.0016 |
0.0032 |
50 |
|
mm |
3.33±0.20 |
– |
0.0152±0.003 |
0.019±0.004 |
0.0254±0.005 |
0.051±0.01 |
2.08 |
– |
0.0243 |
0.0304 |
0.0406 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-4.32 |
Inch |
0.170±0.008 |
– |
0.0007±0.0001 |
0.0010±0.0002 |
0.0014±0.0002 |
0.0020±0.0004 |
0.106 |
– |
0.0011 |
0.0016 |
0.0023 |
0.0032 |
50 |
|
mm |
4.32±0.20 |
– |
0.0178±0.003 |
0.026±0.004 |
0.0360±0.005 |
0.051±0.01 |
2.7 |
– |
0.0285 |
0.0416 |
0.0576 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-5.61 |
Inch |
0.221±0.011 |
– |
0.0008±0.0001 |
0.0012±0.0002 |
0.0017±0.0002 |
0.0020±0.0004 |
0.138 |
– |
0.0013 |
0.0019 |
0.0026 |
0.0032 |
50 |
|
mm |
5.61±0.28 |
– |
0.0203±0.003 |
0.030±0.004 |
0.0420±0.005 |
0.051±0.01 |
3.51 |
– |
0.0325 |
0.048 |
0.0672 |
0.0816 |
1270 |
|
|
MT-PET-CB-1.6X-□-7.29 |
Inch |
0.287±0.015 |
– |
0.0009±0.0001 |
0.0013±0.0002 |
0.0019±0.0002 |
0.0020±0.0004 |
0.18 |
– |
0.0014 |
0.0021 |
0.003 |
0.0032 |
50 |
|
mm |
7.29±0.38 |
– |
0.0229±0.003 |
0.034±0.004 |
0.0470±0.005 |
0.051±0.01 |
4.56 |
– |
0.0366 |
0.0544 |
0.0752 |
0.0816 |
1270 |
|
* 产品型号BH-MT-PET-CB中的“□”对应壁厚规格的编号XS、S、M、L、XL为不同的厚度。
* 可按客户要求定制尺寸及收缩率。
产品对照
诺信 Nordson超薄PET热缩管及宙斯Zeus PET Sub-lite-Wall 超薄热缩管。
|
项目 |
单位 |
性能 |
|
纵向变化率 |
% |
-30% ~ -50% |
|
拉伸强度 |
MPa |
≥10 (or>20,000 PSI) |
|
断裂伸长率 |
% |
≥62% |
|
介电强度 |
KV/mm |
≥15 |
|
额定介电强度 |
V/mil |
>4,000 (60Hz) |
|
介电常数 |
ε |
3.3 |
|
体积电阻率 |
Ω·cm |
≥1018 |
|
熔点 |
℃ |
235℃ |