自2018年起,公司战略布局医疗领域,聚焦医用热缩产品及高分子材料的研发攻关,现已成功开发出医用FEP、聚烯烃、PET、PTFE、PVDF等多系列核心产品。我们的优势产品可撕热缩管及超薄PET热缩管打破了外国公司在此类产品的垄断,填补了国内生产此类产品的空白,大大降低了客户采购成本及采购便利性。
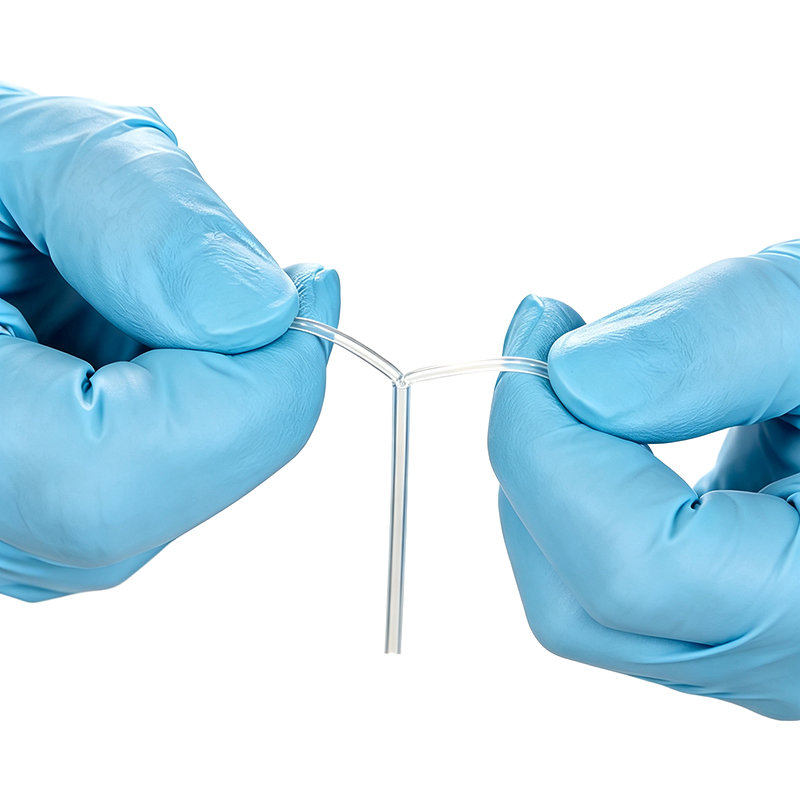
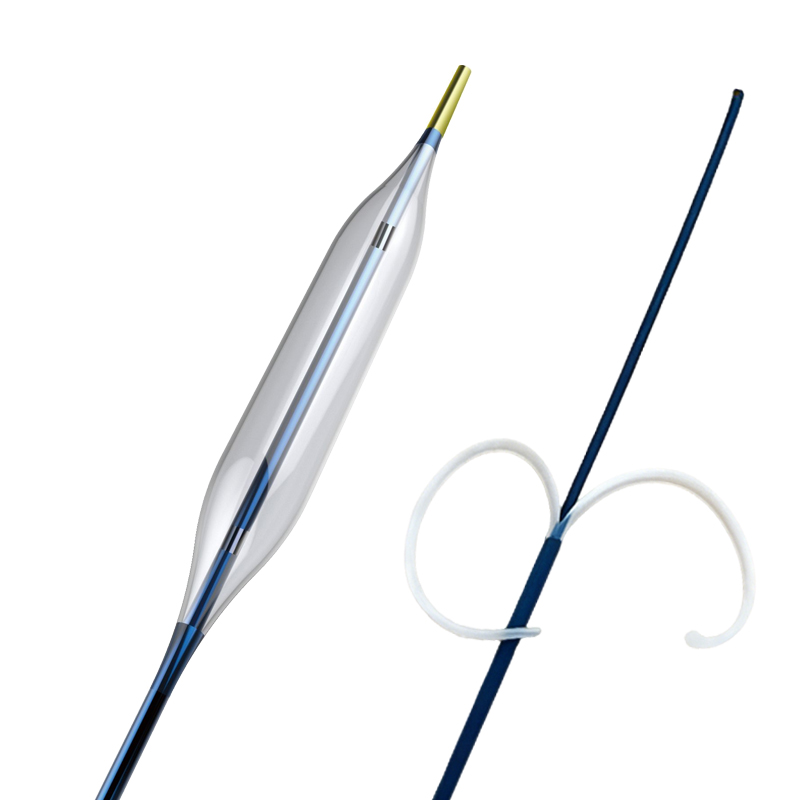
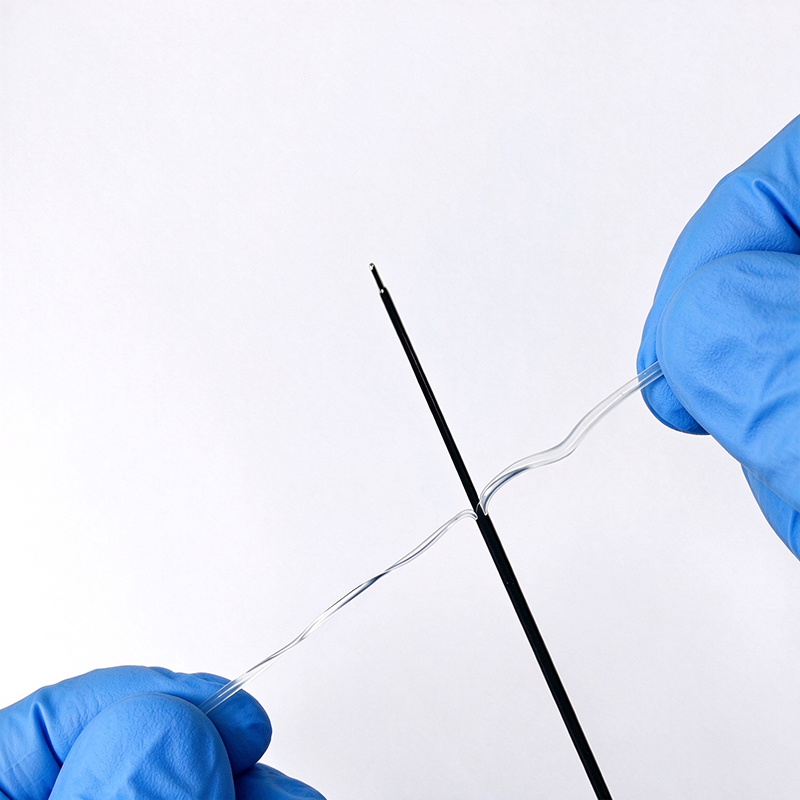
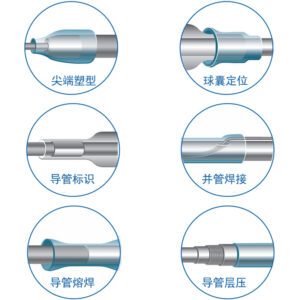
联系我们 深圳市龙岗区龙岗街道南联社区宝南路77号 0755 2917 9250 [email protected]BH-2(PMT)无卤环保非阻燃医疗级可撕热缩管具有优异的电绝缘性能和轴向撕裂性,应用于导管构造/熔焊套管,球囊定位和焊接, 可撕裂介入器等应用工艺辅助的医疗产品。
特殊耐高温设计支持在最高260℃温度下热缩
良好的透明度
优异的电绝缘性能
加热后可直接撕裂去除,轴向撕裂扩展性好
适合伽马射线 (γ) 及环氧乙烷 (ETO) 灭菌作业
使用温度:-45°C ~ +105°C
起始收缩温度:≥+70℃
最佳收缩温度: +130℃ ~ 260℃
特殊耐高温设计支持在最高260℃温度下热缩
符合ISO 10993,RoHS,无重金属
|
型号 |
尺寸 |
供货内径 |
收缩后内径 (最大) |
收缩后壁厚 |
包装 (米/卷) |
|||
|
Inch |
mm |
Inch |
mm |
Inch |
mm |
|||
|
BH-2(PMT)-0.6 |
1/42 |
0.028 ± 0.005 |
0.71±0.10 |
0.011 |
0.28 |
0.010 ± 0.002 |
0.25±0.05 |
200 |
|
BH-2(PMT)-0.8 |
1/32 |
0.040 ± 0.005 |
1.02±0.13 |
0.014 |
0.36 |
0.011 ± 0.002 |
0.28±0.05 |
200 |
|
BH-2(PMT)-1.2 |
3/64 |
0.055 ± 0.005 |
1.40±0.13 |
0.020 |
0.51 |
0.016 ± 0.003 |
0.41±0.08 |
200 |
|
BH-2(PMT)-1.6 |
1/16 |
0.072 ± 0.005 |
1.83±0.13 |
0.028 |
0.71 |
0.020 ± 0.003 |
0.51±0.08 |
200 |
|
BH-2(PMT)-2.0 |
5/64 |
0.078 ± 0.005 |
2.21±0.13 |
0.033 |
0.85 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-2.4 |
3/32 |
0.107 ± 0.008 |
2.72±0.20 |
0.041 |
1.04 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-3.2 |
1/8 |
0.140 ± 0.010 |
3.56±0.25 |
0.057 |
1.45 |
0.020 ± 0.003 |
0.51±0.08 |
100 |
|
BH-2(PMT)-4.8 |
3/16 |
0.205 ± 0.010 |
5.21±0.25 |
0.087 |
2.21 |
0.020 ± 0.003 |
0.51±0.08 |
50 |
|
BH-2(PMT)-6.4 |
1/4 |
0.275 ± 0.015 |
6.99±0.38 |
0.118 |
3.00 |
0.025 ± 0.003 |
0.64±0.08 |
25 |
|
BH-2(PMT)-9.5 |
3/8 |
0.415 ± 0.020 |
10.54±0.51 |
0.170 |
4.30 |
0.025 ± 0.003 |
0.64±0.08 |
切段出货 |
可按客户要求定制尺寸及收缩率。
产品对照
TE Connectivity / Raychem: MT-LWA
产品应用
|
性能 |
试验方法 |
指标 |
|
纵向变化率(%) |
ASTM D 2671 |
-10%~10% |
|
偏心率 |
ASTM D 2671 |
≤ 30% |
|
拉伸强度 |
ASTM D 2671,20″/minute |
≥ 1500 Mpa |
|
断裂伸长率 |
ASTM D 2671,20″/minute |
≥ 200% |
|
老化后断裂伸长率 |
ASTM D 2671(175˚C/168 hrs) |
≥ 100% |
|
介电强度 |
ASTM D 2671 |
≥ 500 volts/mm |
|
耐电压(V) |
ASTM D 2671(AC3000V/60Hz) |
60 秒无破损 |
|
重金属 |
USP XXII 生理化学试验–塑料 |
≤ 1 ppm(所有重金属) |
本文面向导管研发与工艺工程师、OEM/ODM合作方以及采购团队。本FAQ重点介绍产品替代、热剥离工艺、热加工以及合规实操。全部物性参数、尺寸以及测试数值请查阅产品规格书,此处不再复述,完整规格请查阅 BH‑2(PMT) 产品页面。
Q1. 将BH‑2(PMT)作为MT‑LWA直接替代件确认前,需要验证哪些项目?
A1:四项核查要点。
(1)尺寸匹配:供货态内径必须能够顺利套入导管组件;收缩后内径与收缩后壁厚需要满足工艺所需径向压紧力,请对照我方规格书核对,不要默认两者公差带完全一致。
(2)热工艺窗口匹配:确认套管的热恢复温度窗口(查阅规格书)与基材叠层的熔融、回流工艺要求相匹配。该牌号可耐受恢复温度区间上限,适合高熔点基材以及激光、热压钳工艺。
(3)真实产品热剥离验证:使用实际工件完成循环试验,确认在实际工艺时序下可以完整干净热剥离。
(4)量产放行前完成贵司全套工艺验证(IQ/OQ/PQ)。评估样品可专门用于以上验证。
Q2. 和MT‑LWA相比,实际使用会有哪些差异?
A2:BH‑2(PMT)功能定位一致:一款热剥型医疗级改性聚烯烃工艺辅助套管,回流、焊接或粘接完成后去除。需要注意的差异:公差带执行我方规格书标准;标准颜色为透明;采用塑料卷盘+双层袋包装;特殊应用可定制尺寸与收缩比。选用第二供应商通常可以解决品牌原厂热剥套管普遍存在的交期长、小批量单价高、单一来源风险。商标提示:MT‑LWA是TE Connectivity的商标;我方为独立生产厂商,与TE Connectivity不存在隶属关系,也未获得其官方授权背书,本产品不受TE官方认证。
Q3. 热剥离工艺如何操作,需要留意哪些失效模式?
A3:该牌号设计为在受热软化的高温状态下剥离;此状态材料模量低,界面粘接尚未完全固化,套管仅需较小剥离力即可纵向撕裂。热剥离还可以规避冷剥的已知风险:冷却收缩绷紧后的套管用刀片切割,容易划伤精密球囊以及薄壁导管护套。作业指导书中标准化剥离步骤:设定剥离起始点(切口或缺口)、轴向拉动方向、加热完成后的规定剥离时序。导管制造热剥套管常见失效模式:
1)工件表面残留碎片,通常由工艺过度加工或者剥离起始位置不佳导致;
2)剥离中途撕裂,大多是套管过热,撕裂扩展性能劣化;
3)套管粘附护套,剥离时会带起基材材料,源于温度过高或者保温时间过长。预防措施:确定可以实现完全回流的最低加热与保温条件;按照验证后的时序进行热剥离;剥离后增加外观检查工序。
Q4. 使用该套管回流加工时如何抑制气泡产生?
A4:导管回流气泡一般来自四个方面:吸湿性基材的水分、热缩时包裹的空气、过热造成聚合物降解、芯轴释放的挥发物。实操对策:PEBAX、尼龙、PU类部件加工前充分干燥;控制热缩方向和速度,让空气可以从端部排出而不是被封闭在内部;采用能够实现完全回流的最低温度与最短保温时间;保持芯轴洁净,无拉丝油、溶剂残留。该套管经过特殊设计,在恢复温度上限区间耐受良好(详见规格书),为高熔点基材加工留出充足工艺余量。但务必在实际基材叠层上完成工艺窗口确认,不要无必要地提高加工温度。
Q5. 套管是否兼容PEBAX、尼龙、PU基材的回流与焊接?
A5:以上均为导管最常用护套材料,本套管正是针对该类回流、熔焊、粘接工艺设计,非常适合支架与球囊激光焊接以及热压钳粘接。不同聚合物、不同硬度的基材熔融区间差异很大,务必针对实际叠层匹配工艺窗口:确认套管可以在基材耐受的温度区间实现完全收缩;务必使用量产完全相同牌号、硬度的树脂开展验证。可提供试验卷带用于工艺窗口摸索。
Q6. 与导管基材、清洗剂、工艺助剂接触有哪些注意事项?
A6:接触面需要保持洁净:芯轴拉丝油、未完全挥发的异丙醇、工件表面残留的润滑剂或粘接剂,都会影响回流质量与热剥离效果。如果工艺中有清洗剂、脱模剂、底涂剂与套管发生接触,请向我方提供化学品信息,我们会在设计定型前开展兼容性评估。本材料不含重金属(详见规格书),可以简化贵司材料申报工作。
Q7. 伽马或者环氧乙烷灭菌会不会影响剥离性能?
A7:规格书标明产品兼容伽马辐照和环氧乙烷灭菌。该套管属于工艺辅助件,正常流程是在成品器械灭菌之前就被剥离移除。如果贵司工艺流程是套管保留在组件上进行灭菌,需要逐批次验证灭菌后的剥离性能,辐射与环氧乙烷会改变聚合物特性。反复对套管本身做灭菌不属于标准使用场景,如果有该需求,需要作为专项验证项目,可联系我方获取支持样品。
Q8. 适合哪些工艺辅助场景,哪些场景不建议使用?
A8:适用场景:支架与球囊激光焊接、热压钳粘接、导管层压、球囊定位固定、管材粘接与管材成型。不建议使用场景:作为器械永久零部件(绝缘、应力消除、留存在器械本体的植入类套管,请选用我方永久性医用热缩管);不可替代带胶密封套管;工艺温度不可超过规格书规定温度窗口。请注意:该牌号专为热剥离设计;如果您的流程要求冷却后无需额外加热再剥离,请咨询我们的BH‑2(PMT)‑LS变体型号。
Q9. 原材料符合ISO 10993 / USP Class VI,是否代表成品器械自动获得审批?
A9:不能。我方只提供套管组件。原材料ISO 10993 / USP Class VI合规仅作为支持资料,不等于成品医疗器械自动获得监管批准。成品器械生物评价(ISO 10993‑1)、灭菌验证、工艺验证、风险分析(ISO 14971)全部由器械制造商承担。虽然套管作为工艺辅助件一般会在成品完成前移除,但任何残留接触风险评估依旧属于器械厂商整机评估范围。我方性能承诺不超出规格书载明范围。
Q10. 管材如何储存?储存是否会影响剥离性能?
A10:卷盘保留双层袋原包装,阴凉干燥存放,避开阳光直射、紫外线、热源;执行先进先出库存管理。规格书未规定固定保质期。剥离性能是工艺辅助套管的关键功能指标,长期存放批次投入生产前建议做简易热剥离性能确认,并将储存条件纳入入厂检验规范。
Q11. 是否支持裁切等二次加工?样品以及量产交付流程是怎样?
A11:支持,可提供定长裁切供货;特殊应用可开发定制尺寸与收缩比(详见规格书)。打标等其它二次加工可按需评估,请在询价时告知需求。标准规格评估样品可用于工艺摸索与热剥离验证;支持从试产批次到大批量生产,交期以报价确认为准。
Q12. RFQ询价需要提供哪些工程信息?
A12:为快速精准报价,请提供:所需规格(供货态内径/收缩后内径、收缩后壁厚要求);采购数量与预估年用量;供货形式(卷盘或者带公差定长裁切);套管对应的工艺(支架/球囊激光焊接、热压钳粘接、导管层压、球囊固定、管材粘接成型等)以及基材信息(PEBAX、尼龙、PU,尽量提供硬度);工艺温度区间和设备类型;是否带着套管进行灭菌以及灭菌方式;定制需求(特殊尺寸、收缩比、定长裁切、打标);需要的合规文件(ISO 10993 / USP Class VI材料测试报告);目标价格、交货条款、目的地。