FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
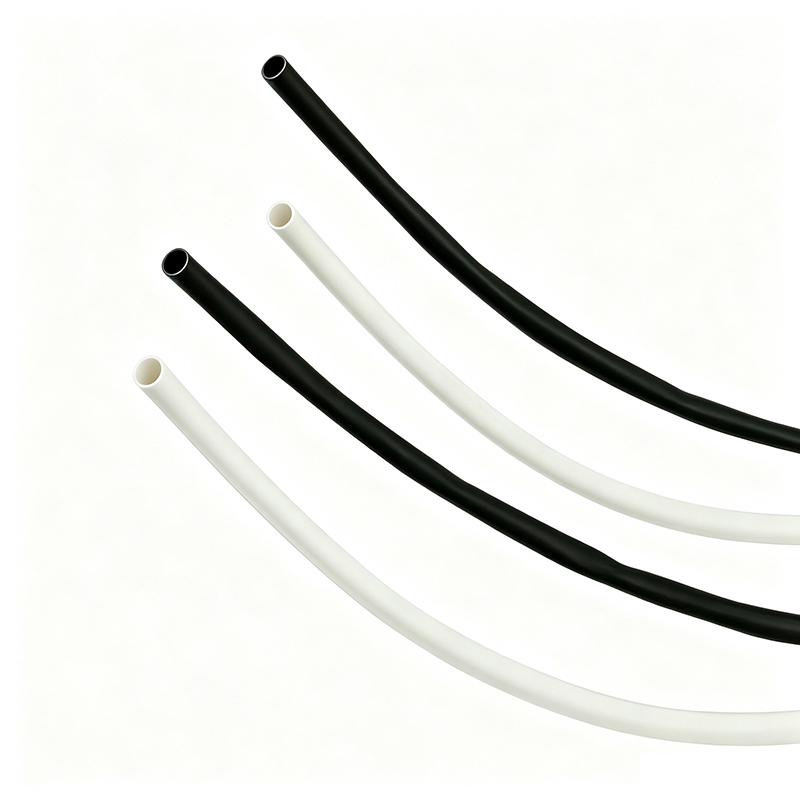
BH-MT-PVDF-175K besteht aus dem medizinischen Polyvinylidenfluorid (PVDF) der USP-Klasse VI. Es eignet sich für den Einsatz in Umgebungen mit hohen Temperaturen, weist eine stabile Beständigkeit gegenüber chemischen Substanzen wie Alkohol sowie eine hervorragende mechanische Abriebfestigkeit auf. Es kann für den Isolationsschutz von medizinischen Geräten eingesetzt werden, die eine glatte Oberfläche und eine hohe Isolationsleistung erfordern.
Schrumpfverhältnis: 2:1
Abriebfestigkeit und Hochtemperaturbeständigkeit
Hohe Flammhemmung und hervorragende Beständigkeit gegen chemische Korrosion
Hervorragende physikalische, chemische und elektrische Eigenschaften
Hervorragende elektrische Isolationseigenschaften
Verträglichkeit mit Gamma-Strahlung und ETO-Sterilisation
Verpackung in doppelten Plastiktüten und auf einer Kunststoffspule
Dauerbetriebstemperatur: -55 °C bis 175 °C
Mindestschrumpftemperatur: 155 °C
Temperatur für vollständige Rückstellung: über 175 °C
Entspricht ISO 10993 und USP Klasse VI
|
Größe |
Im Lieferzustand (mm) |
Nach Schrumpfung (mm) |
Standard‑Länge |
||
|
Innendurchmesser (Min.) |
Innendurchmesser (Max.) |
Wanddicke (mm) |
m/Rolle |
m/Stück |
|
|
1,2 |
≥1,2 |
≤0,6 |
0,25±0,10 |
200 |
1,22 |
|
1,6 |
≥1,6 |
≤0,8 |
0,25±0,10 |
200 |
1,22 |
|
2,4 |
≥2,4 |
≤1,2 |
0,25±0,10 |
200 |
1,22 |
|
3,2 |
≥3,2 |
≤1,6 |
0,25±0,10 |
200 |
1,22 |
|
4,8 |
≥4,8 |
≤2,4 |
0,25±0,10 |
100 |
1,22 |
|
6,4 |
≥6,4 |
≤3,2 |
0,30±0,10 |
100 |
1,22 |
|
9,5 |
≥9,5 |
≤4,8 |
0,30±0,10 |
100 |
1,22 |
|
12,7 |
≥12,7 |
≤6,4 |
0,30±0,10 |
100 |
1,22 |
|
19,1 |
≥19 |
≤9,5 |
0,43±0,12 |
50 |
1,22 |
|
25,4 |
≥25 |
≤12,7 |
0,48±0,12 |
50 |
1,22 |
* Kundenspezifische Abmessungen sind auf Anfrage erhältlich.
Vergleichsreferenz:
TE Connectivity / Raychem: MT‑1000
|
Eigenschaft |
Prüfverfahren |
Typische Werte |
|
Längenänderung |
ASTM D2671 |
-10 %~10 % |
|
Zugfestigkeit |
ASTM D2671 |
≥34,5 MPa |
|
Volumenwiderstand |
ASTM D2671 |
≥1013 Ω·cm |
|
Durchschlagfestigkeit |
ASTM D2671 |
AC 2500 V / 60 s |
|
Kein Durchbruch |
||
|
Bruchdehnung |
ASTM D2671 |
≥200 % |
|
Wärmeschockprüfung |
ASTM D2671 |
Keine Risse |
|
(275 °C / 4 h) |
||
|
Kälteflexibilität |
ASTM D2671 |
Keine Risse |
|
(‑55 °C / 4 h) |
||
|
Bruchdehnung nach Alterung |
ASTM D2671 |
≥100 % |
|
(225 °C / 168 h) |
||
|
Entflammbarkeit |
ASTM D2671 |
VW‑1 |
1. Ersatz für Tyco‑Raychem MT‑1000
Q1. Was muss geprüft werden, bevor BH‑MT‑PVDF‑175K als direkter Ersatz für MT‑1000 freigegeben wird?
A: Vier Prüfpunkte.
(1) Anwendungs‑Eignung: Wie MT‑1000 ist BH‑MT‑PVDF‑175K ein halbsteifer medizinischer PVDF‑Schlauch. Stellen Sie sicher, dass Ihre Verbindung eine starre oder statische Geometrie darstellt und kein dynamisch biegender Bereich ist.
(2) Maßliche Übereinstimmung: Der Innendurchmesser im Lieferzustand muss frei über das Bauteil gleiten. Der Innendurchmesser und die Wanddicke nach Schrumpfung müssen Ihrer Zeichnung entsprechen. Prüfen Sie anhand unseres Datenblattes und gehen Sie nicht von identischen Toleranzbereichen aus.
(3) Thermische Prozessfähigkeit: Diese Sorte schrumpft bei höheren Temperaturen als flexible medizinische PVDF‑Sorten (Mindest‑Schrumpftemperatur und Vollrückstelltemperatur siehe Datenblatt). Stellen Sie sicher, dass Ihr Ofen‑ oder Heißluftpistolen‑Profil die vollständige Rückstellung erreicht, ohne angrenzende Bauteile zu überhitzen.
(4) Führen Sie Erstmuster‑Montage‑ und Schrumpfversuche an echten Teilen durch und schließen Sie anschließend Ihre geräteseitige Verifizierung und Validierung ab. Evaluierungsmuster sind verfügbar. Hinweis: MT‑1000 ist eine Marke von TE Connectivity. Wir sind ein unabhängiger Hersteller und stehen in keiner Verbindung zu TE Connectivity und erhalten keine Zulassung von diesem.
Q2. Welche praktischen Unterschiede sind im Vergleich zu MT‑1000 zu erwarten?
A: BH‑MT‑PVDF‑175K ist eine Form‑Fit‑Funktions‑Alternative innerhalb derselben Materialklasse: halbsteifes medizinisches PVDF, konform zu USP Class VI und ISO 10993, kompatibel mit Gamma‑ und EtO‑Sterilisation. Zu berücksichtigende praktische Unterschiede: Die Toleranzbereiche der Wanddicke folgen unserem eigenen Datenblatt (Prüfung gegen Ihre Zeichnung); Standardfarben sind klar und schwarz; Lieferformen, Verpackung und Mindestbestellmengen folgen unserem Standardprogramm. Die Qualifizierung einer zweiten Bezugsquelle begegnet den häufig berichteten Problemen langer Lieferzeiten, schwankender Lagerbestände und Single‑Source‑Risiken bei markengebundenen medizinischen PVDF‑Schläuchen.
2. Materialverträglichkeit und Lagerung
Q3. Welche Chemikalien und medizinischen Flüssigkeiten dürfen mit dem Schlauch in Kontakt kommen?
A: Das Datenblatt weist eine stabile Beständigkeit gegenüber Chemikalien wie Alkohol aus. Der medizinische Einsatz umfasst jedoch eine breite Palette von Medien: Kochsalzlösung, Kontrastmittel, Desinfektionsmittel, Lösungsmittel, Reinigungsmittel und Lipide bei unterschiedlichen Konzentrationen, Temperaturen und Einwirkdauern. Teilen Sie uns Ihre tatsächliche Medienliste (Medium, Konzentration, Temperatur, Dauer, einmaliger oder wiederholter Kontakt) mit, damit wir vor der Design‑Sperre eine Verträglichkeitsbewertung durchführen. Langzeit‑ oder Tauchkontakt muss grundsätzlich am fertigen Gerät validiert werden.
Q4. Wie ist der Schlauch zu lagern und welche Aussagen gelten zur Haltbarkeit?
A: Lagern Sie in der Originalverpackung an einem kühlen, trockenen Ort fern von direkter Sonneneinstrahlung, UV‑Quellen und Wärme. Knicken, falten oder quetschen Sie den Schlauch nicht. Halbsteifes PVDF behält Knickspuren, diese wirken im Einsatz als Spannungskonzentratoren. Wenden Sie das First‑in‑First‑out‑Lagerprinzip an. Im Datenblatt ist keine feste Haltbarkeit angegeben. Bei über lange Zeit gelagerten Chargen führen Sie vor Einsatz eine Sichtprüfung und eine Prüfung des Schrumpfverhaltens durch und berücksichtigen die Lagerbedingungen in Ihrem Wareneingangsprüfplan.
3. Sterilisationspraxis
Q5. Welche Sterilisationsverfahren sind abgedeckt und worauf ist praktisch zu achten?
A: Das Datenblatt gibt die Kompatibilität mit Gamma‑Bestrahlung und Ethylenoxid‑Sterilisation (EtO) an. Praktische Hinweise: Validieren Sie Ihren konkreten Dosis‑ und Zyklusablauf am fertigen Gerät. Bei EtO‑Sterilisation müssen Rückstände und Belüftung auf Geräteebene berücksichtigt werden (Anforderungen nach ISO 10993‑7). Falls Ihr Gerät wiederaufbereitet wird, definieren Sie die maximale Anzahl an Sterilisationszyklen im Rahmen der Gerätevalidierung, gehen Sie nicht von unbegrenzten Zyklen aus.
Q6. Ist Dampf‑Autoklav‑ oder Heißluftsterilisation möglich?
A: Dampf‑Autoklav und Heißluftsterilisation gehören nicht zur Standard‑Qualifizierung des Datenblattes, daher geben wir hierzu keine Zusicherungen. Das Basismaterial verfügt über eine große thermische Reserve (siehe Wärmeschockdaten im Datenblatt). Die Eignung für wiederholte Dampf‑ oder Heißluftzyklen muss jedoch am fertigen Gerät unter Ihren realen Zyklusparametern validiert werden. Wir stellen Muster zur Unterstützung Ihrer Sterilisationsvalidierung zur Verfügung.
4. Wärmeschrumpf‑Prozess
Q7. Was sind praktische Schlüssel für einen stabilen Schrumpfprozess bei dieser halbsteifen Sorte?
A: Verwenden Sie gleichmäßige, gesteuerte Erwärmung. Für Serienproduktion ist ein kalibrierter Ofen vorzuziehen. Bei Verwendung einer Heißluftpistole halten Sie die Düse in Bewegung mit festem Abstand, verweilen Sie niemals an einer Stelle. Lokale Überhitzung kann das Polymer abbauen, verspröden und unsichtbare Mikrorisse erzeugen. Erhitzen Sie, bis der Schlauch vollständig zurückgestellt ist und die Oberfläche glatt und gleichmäßig erscheint. Definieren Sie Schnittlänge und axiale Positionierung vor dem Erhitzen, da sich der Schlauch während der Rückstellung auch in der Länge verändert. Lassen Sie die Teile ungestört abkühlen vor der weiteren Handhabung. Nach vollständiger Rückstellung kann ein halbsteifer Schlauch nicht mehr neu positioniert werden. Sperren Sie abschließend den qualifizierten Parameterfenster ein und schulen Sie Ihre Bediener. Manuelle Heißluftpistolen‑Arbeit ist eine häufige Ursache für Teil‑zu‑Teil‑Abweichungen.
5. Anwendungsgrenzen
Q8. Wo ist BH‑MT‑PVDF‑175K gut geeignet?
A: Für starre oder stabile Geometrien, die eine glatte, hochisolierende, abriebfeste Hülle für Hochtemperatureinsätze benötigen. Zum Beispiel Isolations‑ und Abriebschutz von Schäften elektrochirurgischer und laparoskopischer Instrumente sowie anderer chirurgischer Bauteile.
Q9. Wo wird es nicht empfohlen?
A: Verwenden Sie die halbsteife Hülle nicht an dynamisch biegenden Abschnitten, kleinen Biegeradien oder Verbindungen, die im Einsatz wiederholt gebogen werden. Eine steife Hülle erzeugt Spannungskonzentrationen an ihren Enden, wenn die Baugruppe verbiegt. Für diese Bereiche wählen Sie unsere flexible medizinische Sorte BH‑MT‑PVDF‑150K. Dieses Produkt ist außerdem nicht als opfernder Reflow‑Liner für Katheter‑Laminierung vorgesehen (hierfür wird üblicherweise die FEP‑Produktreihe verwendet). Es ist kein Ersatz für kleberbeschichtete Schläuche, falls eine Feuchtigkeitsdichtung erforderlich ist.
6. Regulatorische Verantwortung
Q10. Bedeutet die Materialkonformität nach USP Class VI / ISO 10993, dass unser fertiges Gerät zugelassen ist?
A: Nein. Wir liefern nur Schlauch‑Komponenten. Die Materialkonformität nach ISO 10993 / USP Class VI ist unterstützend, ersetzt aber keine behördliche Zulassung des fertigen medizinischen Gerätes und stellt diese auch nicht dar. Die biologische Bewertung des fertigen Gerätes (ISO 10993‑1), Sterilisationsvalidierung, Prozessvalidierung und Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Wir machen keine über das veröffentlichte Datenblatt hinausgehende Leistungsangaben. Aus diesem FAQ darf keine Aussage über eine Gerätezulassung abgeleitet werden.
7. Montage‑Ausfallrisiken
Q11. Welche montagebedingten Ausfallmodi müssen bei Konstruktion und Prozess berücksichtigt werden?
A: Die häufigsten in der medizinischen Gerätemontage auftretenden Ausfälle: (1) Scharfe Kanten, Grate oder 90°‑Übergänge unter der Hülle wirken als Spannungskonzentratoren. Entgraten Sie und fügen Sie Radien oder Fasen vor dem Aufschieben der Hülle hinzu. (2) Kratzer oder Beschädigungen der halbsteifen Oberfläche durch Montagewerkzeuge. Verwenden Sie geeignete Vorrichtungen und Schutzhüllen beim Einfügen. (3) Überdehnen des Schlauches über zu große Konturen statt korrekter Dimensionsauswahl. (4) Einknicken des Schlauches während Handhabung oder Montage. (5) Lokale Wanddickenverringerung, wenn die Hülle beim Schrumpfen über eine Schulter gezogen wird. (6) Nach dem Schrumpfen eingebrachte Nadellöcher oder Beschädigungen. Prüfen Sie die Isolationsintegrität – Sichtprüfung plus elektrische / Nadellochprüfung – in der Produktion und über die gesamte Wiederaufbereitungsdauer des Gerätes.
8. Angebotsanfrage und Lieferung
Q12. Welche Angaben soll eine Angebotsanfrage enthalten und wie laufen Muster und Lieferzeiten?
A: Bitte geben Sie an: Benötigte Größe (Innendurchmesser im Lieferzustand und/oder nach Schrumpfung sowie Anforderungen an die gewünschte Wanddicke nach Schrumpfung); Menge und geschätztes Jahresvolumen; Farbe (klar oder schwarz); Lieferform (Rolle, Geradstück oder Zuschnitt mit Toleranz); Anwendung und Gerätetyp; Sterilisationsverfahren und erwartete Zyklenzahl; Anforderungen an Zusatzbearbeitung wie präziser Zuschnitt oder Markierung (Prüfung auf Anfrage); benötigte Konformitätsdokumente (z. B. USP Class VI / ISO 10993‑Materialprüfberichte); Zielpreis, Lieferbedingungen und Bestimmungsort. Evaluierungsmuster für Standardgrößen sind auf Anfrage erhältlich. Wir unterstützen den vollen Hochlauf von Pilotchargen bis zur Massenproduktion. Lieferzeiten werden im Angebot bestätigt.