FLYPOWER wurde 2010 gegründet und ist ein High-Tech-Unternehmen, das sich auf Forschung, Entwicklung, Produktion und Vertrieb von Polymerwerkstoffen spezialisiert hat. Aufbauend auf seinen Kernkompetenzen und ausgehend von Wärmeschrumpfmaterialien gründete das Unternehmen 2018 seine Medizintechnik-Sparte und erweiterte sein Geschäft und Produktportfolio um die Bereiche Medizinprodukte und Katheter, mit dem Ziel, ein weltweit führender Lieferant von Materialien für interventionelle Medizinprodukte zu werden.
联系我们 No. 77, Bao Nan Road,Nan Lian Community,Long Gang Street,Long Gang District, Shenzhen, Guangdong,518116,China (+86)755 2917 9250 [email protected]
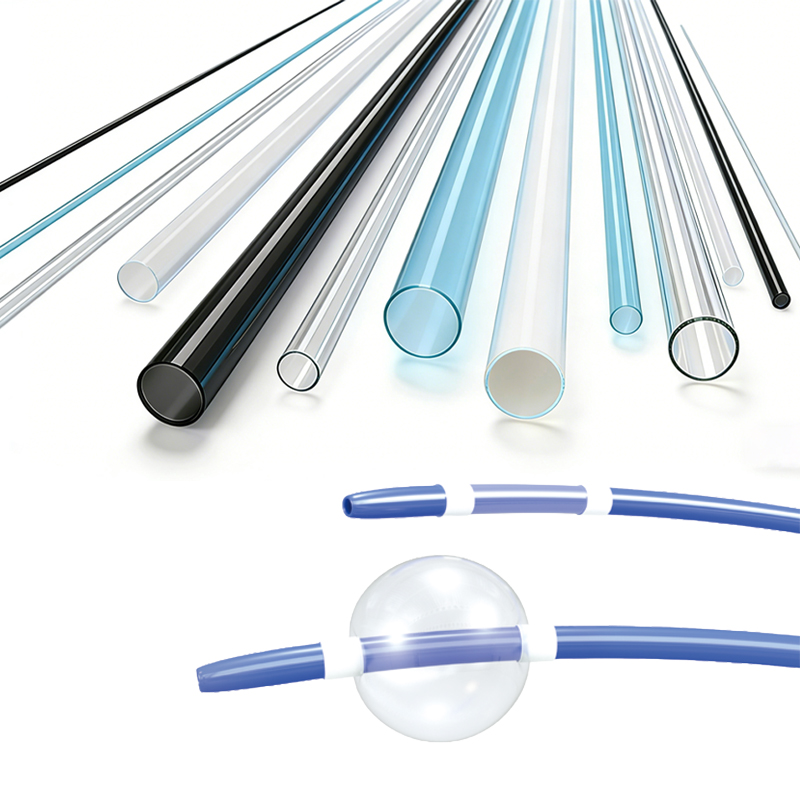
Der ultradünnwandige PTFE-Schrumpfschlauch „BH-MT-PTFE-UTW“ in medizinischer Qualität besteht aus Polytetrafluorethylen (PTFE). Er wird häufig zur Beschichtung, Isolierung und Glättung von präzisen minimalinvasiven Geräten wie Mikrokathetern, Ballon-Verabreichungssystemen, Hüllen für interventionelle Führungsdrähte, elektrochirurgischen Ablationselektroden und endoskopischen Steuerdrähten eingesetzt.
Schrumpfverhältnis: 1,7:1
Eine ultradünnwandige Konstruktion, die das Profil des Geräts nach dem Schrumpfen praktisch nicht vergrößert
niedriger Reibungskoeffizient
hervorragende Korrosionsbeständigkeit gegenüber pharmazeutischen Lösungen
Hohe Temperaturbeständigkeit
Geeignet für die Sterilisation mit Hochdruck, ETO, Dampf und Trockenhitze
Betriebstemperatur: -65 °C bis 260 °C
Mindesttemperatur für vollständige Rückgewinnung: 350 °C
Entspricht ISO 10993 und USP Klasse VI
|
Modell |
Minimaler gelieferter Innendurchmesser |
Vollständig geschrumpfter Innendurchmesser (Min.) |
Wandstärke nach vollständiger Schrumpfung (Normalwert) |
|||
|
In. |
mm |
In. |
mm |
In. |
mm |
|
|
BH‑MT‑PTFE‑1.7X‑UTW‑26 |
0,046 |
1,17 |
0,022 |
0,56 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑24 |
0,050 |
1,27 |
0,027 |
0,69 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑22 |
0,055 |
1,40 |
0,032 |
0,82 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑20 |
0,060 |
1,52 |
0,039 |
0,99 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑18 |
0,076 |
1,94 |
0,049 |
1,25 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑16 |
0,093 |
2,36 |
0,061 |
1,54 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑14 |
0,120 |
3,00 |
0,072 |
1,83 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑12 |
0,150 |
3,80 |
0,089 |
2,26 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑10 |
0,191 |
4,85 |
0,112 |
2,85 |
0,002 |
0,051 |
|
BH‑MT‑PTFE‑1.7X‑UTW‑8 |
0,240 |
6,10 |
0,141 |
3,58 |
0,0025 |
0,064 |
Kundenspezifische Spezifikationen sind auf Anfrage erhältlich. Bei den meisten Größen kann die Toleranz innerhalb ±0,025 mm (0,001”) eingehalten werden.
Vergleichsreferenz:
ZEUS: Sub‑Lite‑Wall™ PTFE‑Wärmeschrumpfschlauch
|
Eigenschaft |
Spezifikationsanforderung |
Prüfverfahren |
Typischer Wert |
|
Zugfestigkeit |
≥17,3 MPa |
ASTM D2671 |
≥22 MPa |
|
Bruchdehnung |
≥200 % |
ASTM D2671 |
≥300 % |
|
Hitzeschockprüfung |
Keine Rissbildung |
ASTM D2671 |
Keine Rissbildung |
|
Niedertemperaturflexibilität |
Keine Rissbildung |
ASTM D2671 |
Keine Rissbildung |
|
Volumenwiderstand |
≥1015Ω‧ cm |
ASTM D2671 |
≥1015Ω‧ cm |
|
Dielektrische Festigkeit |
≥34 kV/mm |
ASTM D2671 |
34 kV/mm |
|
Kupferkorrosion |
Keine Korrosion |
ASTM D2671 |
Keine Korrosion |
Erstellt für F‑E‑ und Prozessingenieure von Mikrokathetern, Führungsdrähten und elektrochirurgischen Geräten, OEM‑/ODM‑Partnern sowie Einkaufsteams. Diese FAQ konzentriert sich auf die Produktauswahl, praktische Verarbeitung von ultra‑dünnwandigen Ausführungen, Ausfallmodi, Sterilisationsverfahren, Compliance‑Grenzen und Beschaffung. Alle physikalischen Eigenschaften, Abmessungen, Wanddicken und Prüfwerte sind im Produktdatenblatt veröffentlicht und werden hier bewusst nicht wiederholt – für die vollständigen Spezifikationen besuchen Sie bitte die BH‑MT‑PTFE‑UTW Produktseite. Sub‑Lite‑Wall™ ist eine Marke von Zeus Industrial Products, Inc.; wir sind ein unabhängiger Hersteller und stehen weder in einer Verbindung mit Zeus noch erhalten wir dessen Empfehlung.
F1. Was muss geprüft werden, bevor BH‑MT‑PTFE‑UTW als direkter Ersatz für Sub‑Lite‑Wall™ freigegeben wird?
A1. Vier Prüfpunkte.
(1) Maßliche Übereinstimmung vor und nach dem Schrumpfvorgang: Die gelieferte Innenweite muss mit kontrolliertem Spiel über Ihren Draht, Dorn oder Schaft gleiten; die vollständig geschrumpfte Innenweite und Wanddicke müssen innerhalb Ihrer Auslegungsgrenzen liegen. Bei ultra‑dünnwandigen Hülsen schmälert die Wanddickentoleranz direkt den verfügbaren Bauraum. Vergleichen Sie daher unsere Datenblatt‑Toleranzbereiche mit Ihrer Zeichnung und gehen Sie nicht von identischen Toleranzen bei Fremdprodukten aus.
(2) Bestätigen Sie die benötigte Ausführung: Im Datenblatt sind sowohl die wärmeschrumpfbare als auch die nicht schrumpfbare Variante aufgeführt. Diese beiden Varianten sind verarbeitungstechnisch nicht austauschbar.
(3) Voraussetzungen für die Verarbeitung: PTFE erfordert zum Rückschrumpfen deutlich höhere Temperaturen als Hülsen aus Polyolefin oder PVDF (siehe Datenblatt). Prüfen Sie daher Ihre Heizanlage sowie die Temperaturbeständigkeit aller Bauteile unter der Hülse.
(4) Führen Sie vor der Serienfreigabe Ihre eigenen IQ/OQ/PQ‑Validierungen durch. Für diese Qualifizierungsarbeiten stehen Bewertungsmuster zur Verfügung. Markenhinweis: Sub‑Lite‑Wall™ ist eine Marke von Zeus Industrial Products, Inc. Wir sind ein unabhängiger Hersteller und stehen weder in einer Verbindung mit Zeus noch erhalten wir dessen Empfehlung. Keine Empfehlung von Zeus bezieht sich auf unsere Produkte.
F2. Welche Heizanlagen eignen sich für das Rückschrumpfen von ultra‑dünnwandigem PTFE und welche Ausfallmodi gilt es zu beachten?
A2. Verwenden Sie eine geregelte gleichmäßige Wärme: kalibrierte Umluftofen, Infrarot‑Heiztunnel oder Heizdorn‑Stationen mit geschlossenem Regelkreis. Handelsübliche Heißluftpistolen oder offene Flammen erzeugen lokale Hotspots, die eine ultra‑dünne Wand nicht verträgt. Häufig beobachtete Ausfallmodi bei UTW‑PTFE‑Hülsen:
(1) Nadellöcher – kritischer Fehler bei dieser Wandstärke, meist verursacht durch lokale Überhitzung, Verunreinigungspartikel oder Überdehnung während der Handhabung. Nadellöcher führen später zu dielektrischem Durchbruch oder Ablösung der Beschichtung. Fügen Sie daher eine Prüfung auf Nadellöcher / Durchgangsprüfung hinzu;
(2) Blasen oder Aufwölbungen – PTFE ist nicht hygroskopisch. Blasen entstehen meist durch eingeschlossene Luft an den Enden, Ausgasungen von Substrat oder Dorn oder zu schnelles Aufheizen;
(3) Weißfärbung oder kreideartige Spuren – Spannungsweißfärbung durch Knicken oder scharfes Biegen. Bei ultra‑dünnen Wänden handelt es sich hierbei nicht um ein rein optisches Problem, sondern um eine ernste Warnung;
(4) Quetschen oder Eindrücken empfindlicher Mikro‑Substrate – Die Rückschrumpfkraft kann feine Drähte und dünne Polymerschläuche verformen. Führen Sie daher Prüfungen am realen Bauteil durch;
(5) Längsbedingte Schrumpfverschiebung – Heizen Sie symmetrisch von der Mitte nach außen und positionieren Sie die Hülse mit ausreichend Spiel, um freiliegende Enden oder Risse zu vermeiden.
F3. Was ist bei Kontakt mit PEBAX, PFA, FEP, Metallen und medizinischen Klebstoffen zu beachten?
A3. Zuerst die Temperatur: Die Rückschrumpftemperatur von PTFE liegt oberhalb des Schmelzbereichs von PEBAX, Nylon und PU. Schrumpfen Sie die Hülse daher nicht direkt über diesen Mänteln, es sei denn, die Baugruppe ist abgestützt und die Wärmeeinwirkung wurde validiert. Für Rückflussvorgänge bei niedrigen Manteltemperaturen wählen Sie eine prozessunterstützende Hülse mit niedrigerer Temperatur aus unserem Sortiment. Auf Metallen – Führungsdrahtkernen, Hypotuben, Ablationselektroden, endoskopischen Steuerdrähten – ist UTW‑PTFE eine klassische Lösung. Es sorgt für Isolation und Gleitfähigkeit bei minimalem Bauraumzuwachs (siehe Anwendungen im Datenblatt). PFA‑ / FEP‑Bauteile vertragen erhöhte Temperaturen. Dennoch muss der genaue Schichtaufbau geprüft werden, da der Rückschrumpfvorgang nahe an die obere Einsatzgrenze dieser Werkstoffe heranreicht. Zum Thema Haftung: PTFE ist chemisch inert und antihaftend. Ohne Oberflächenbehandlung wie Natrium‑Ätzen oder Plasmabehandlung haften medizinische Klebstoffe, Primer oder Umhüllungsmaterialien nicht darauf. Falls Ihr Design eine Haftung auf oder über der Hülse erfordert, planen Sie diesen Schritt explizit oder kontaktieren Sie uns zur Besprechung von Lösungsansätzen.
F4. Gibt es Vorsichtsmaßnahmen bei Chemikalien und Desinfektionsmitteln und welche Materialerklärungen stehen zur Verfügung?
A4. PTFE gehört zu den chemisch beständigsten Polymeren. Es wird von gängigen Krankenhausdesinfektionsmitteln, Alkoholen und den meisten Lösungsmitteln praktisch nicht beeinflusst und ist beständig gegen Korrosion durch pharmazeutische Lösungen (siehe Datenblatt). Falls Ihr Gerät wiederholt mit einem bestimmten Wirkstoff in Kontakt kommt, teilen Sie uns die chemische Zusammensetzung und die Einwirkungszyklen mit. Wir unterstützen Sie bei der Verträglichkeitsprüfung. Zur Dokumentation: Wir stellen Zusammensetzungserklärungen sowie Prüfberichte nach ISO 10993 / USP Class VI zur Verfügung und unterstützen Sie bei Ihren Materialerklärungen. Hinweis: Fluorpolymere unterliegen in einigen Regionen einer zunehmenden regulatorischen Aufmerksamkeit. Falls Ihr Marktzugangsteam stoffgenaue Erklärungen benötigt (z. B. für EU‑MDR‑10.4‑Screening oder Kundenfragebögen zu PFAS), weisen Sie bereits bei der Angebotsanfrage (RFQ) darauf hin, damit die erforderlichen Unterlagen von Anfang an erstellt werden.
F5. Welche Sterilisationsverfahren werden unterstützt und welche Veränderungen sind bei wiederholten Zyklen zu erwarten?
A5. Das Datenblatt weist die Verträglichkeit mit Hochdruckdampf‑(Autoklav), EtO‑ und Heißluftsterilisation aus. Dies ist ein wichtiger Unterschied zu standarddicken PTFE‑Typen, bei denen die Dampfsterilisation nicht immer zugelassen ist. Zwei praktische Hinweise.
(1) Die Gammabestrahlung ist für diesen Typ nicht als zugelassenes Verfahren gelistet. Falls Ihr Gerät gammasterilisiert wird, behandeln Sie dies als Validierungspunkt und fordern Sie Muster für Prüfungen nach der Bestrahlung an.
(2) Auch bei zugelassenen Verfahren müssen wiederholte Zyklen am geschrumpften Bauteil des realen Geräts geprüft werden. Bei ultra‑dünnen Wänden sind Maßstabilität und Oberflächenzustand zu kontrollieren. Wenn die Hülse als Isolator dient, muss zudem die Integrität bezüglich Nadellöchern und dielektrische Eigenschaften nach der vorgesehenen Anzahl von Zyklen überprüft werden. Wiederholte thermische Ausdehnung gegenüber einem metallischen Substrat kann im Laufe der Zeit zu einem Zurückschrumpfen der Enden und Kriechen an Biegestellen führen.
F6. Für welche Einsatzzwecke eignet sich ultra‑dünnwandiges PTFE, für welche wird es nicht empfohlen?
A6. Geeignete Anwendungsbereiche (siehe Datenblatt‑Anwendungen): Beschichtung, Isolation und Oberflächenglättung von präzisen minimal‑invasiven Geräten – Mikrokathetern, Ballon‑Applikationssystemen, Interventions‑Führungsdraht‑Hüllen, elektrochirurgischen Ablationselektroden und endoskopischen Steuerdrähten – überall dort, wo der Bauraumzuwachs nahe Null sein muss und geringe Reibung, Korrosionsbeständigkeit, Hochtemperatureignung sowie elektrische Isolation gefordert sind. Mit Vorsicht oder nicht empfohlen: Verbindungsstellen mit dauernd dynamischer Biegebeanspruchung. PTFE ist steifer als FEP/PFA. Bei kleinen wiederholten Biegeradien neigen ultra‑dünne Wände schneller zu Ermüdungserscheinungen und Spannungsweißfärbung. Bei stark gleitendem Verschleißverhalten zeigen Hülsen aus FEP oder PFA im Allgemeinen bessere Verschleißeigenschaften. Die Hülse darf nicht für strukturelle oder zugbelastete Aufgaben verwendet werden. Bei dieser Wandstärke handelt es sich um eine Beschichtung, nicht um ein Strukturbauteil. Ebenso ist das direkte Rückschrumpfen über niedrigschmelzenden thermoplastischen Mänteln nicht zulässig (siehe Frage zur Substratverträglichkeit). Falls Biegeermüdung oder Verschleiß die dominierenden Auslegungsfaktoren sind, teilen Sie uns dies vor der Auslegungsfreigabe mit. Wir besprechen offen alternative Lösungsansätze.
F7. Bedeutet die Konformität nach ISO 10993 / USP Class VI oder die im Datenblatt angegebene dielektrische Kennwert eine Zulassung des fertigen Geräts?
A7. Nein – dieser Unterschied ist bei Audits von großer Bedeutung. Wir liefern nur Schlauch‑Komponenten. Eine materialseitige Konformität nach ISO 10993 / USP Class VI dient nur als unterstützende Unterlage und ersetzt keine regulatorische Zulassung des fertigen Medizinprodukts. Die biologische Bewertung des fertigen Produkts (ISO 10993‑1), Sterilisationsvalidierung, Prozessvalidierung (IQ/OQ/PQ) sowie Risikoanalyse (ISO 14971) liegen in der Verantwortung des Geräteherstellers. Dieselbe Logik gilt für den elektrischen Bereich: Die im Datenblatt aufgeführten dielektrischen Eigenschaften sind materialbezogene Prüfwerte und stellen keine elektrische Sicherheitszertifizierung des Geräts dar. Bei ultra‑dünnen Wänden ist dies besonders kritisch: Bereits ein einzelnes Nadelloch hebt die materialseitigen Isolationswerte auf. Die Prüfung der Spannungsfestigkeit (Hi‑Pot), des Ableitstroms, der Kriech‑ und Luftstrecken am fertigen Gerät (gegebenenfalls nach IEC 60601‑Serie) muss von Ihnen an der endgültigen Baugruppe durchgeführt und dokumentiert werden – auch nach Sterilisation und Alterung. Wir übernehmen keine Gewähr für Eigenschaften, die über die Angaben im Datenblatt hinausgehen.
F8. Wie sind ultra‑dünnwandige Schläuche zu lagern und verändert eine Langzeitlagerung deren Eigenschaften?
A8. PTFE verfügt über ein hervorragendes Alterungsverhalten. Es enthält keine wandernden Weichmacher, ist nicht hygroskopisch und beständig gegen UV‑Strahlung und Oxidation. Im Datenblatt ist keine feste Haltbarkeit angegeben. Bei ultra‑dünnen Wänden liegen die wirklichen Lagerrisiken im mechanischen, nicht im chemischen Bereich. Bewahren Sie die Spulen in der Originalverpackung an einem sauberen, trockenen Ort fern von Wärmequellen auf. Vermeiden Sie Quetschen, Knicken und scharfes Biegen. Deformationen vor dem Schrumpfen hinterlassen Weißfärbungen und führen zu ungleichmäßigem Rückschrumpfen oder Nadellöchern. Minimieren Sie Handhabung und Staubeinwirkung. In die dünne Wand eingelagerte Verunreinigungen können Ausgangspunkte für Nadellöcher bilden. Wenden Sie das FIFO‑Lagerprinzip (First‑In‑First‑Out) an. Bei lang gelagerten Chargen führen Sie vor der Serienfreigabe eine kurze Rückschrumpf‑ und Sichtprüfung an Mustern durch und nehmen die Lagerbedingungen in Ihre Wareneingangsprüfung auf.
F9. Unterstützen wir Zuschnitt, Lochstanzen, kundenspezifische Abmessungen oder besondere Toleranzen?
A9. Zuschnitte auf Festmaß sind möglich und stellen die häufigste Nachbearbeitung dieses Produkts dar. Kundenspezifische Spezifikationen sind auf Anfrage realisierbar, die meisten Abmessungen lassen sich mit engen Toleranzen einhalten (siehe Datenblatt). Teilen Sie uns mit, welche Toleranz funktionell relevant ist (Innenweite nach Schrumpfung, Wanddicke nach Schrumpfung oder Länge), damit wir die Machbarkeit prüfen. Bei Lochstanzen oder ähnlichen Geometrien: PTFE ist maschinell bearbeitbar. Jede eingebrachte Geometrie verändert jedoch das örtliche Rückschrumpfverhalten und erzeugt Rissausgangspunkte. Daher prüfen wir solche Anforderungen gemeinsam mit Ihrem Prozessteam vor der Auftragsbestätigung. Beschreiben Sie die Anforderungen bereits in der Angebotsanfrage (RFQ), dann bestätigen wir die Machbarkeit.
F10. Wie läuft die Versorgung mit Mustern sowie der Übergang von Versuchen zur Serienproduktion ab?
A10. Bewertungsmuster in Standardabmessungen stehen zur Verfügung, um das Rückschrumpffenster an Ihren realen Anlagen und Substraten zu ermitteln. Bei UTW‑PTFE ist dieser Schritt unerlässlich. Die dünne Wand verzeiht kaum Fehler, daher muss das Heizprofil vor der Auslegungsfreigabe mit Mustern festgelegt werden. Danach beliefern wir Sie von Pilotchargen bis hin zur Serienproduktion. Die Lieferzeiten werden im Angebot festgelegt. Viele Kunden nutzen uns als zweite Bezugsquelle, weil sie bei ihrem bisherigen Fluorpolymer‑Lieferanten mit langen Lieferzeiten oder Zuteilungsrisiken für markenbezogene ultra‑dünnwandige PTFE‑Schläuche konfrontiert sind. Sollte dies auf Sie zutreffen, teilen Sie uns die Referenzspezifikation mit. Wir ermitteln das passende Äquivalent für vergleichende Versuche.
F11. Welche technischen Angaben sollen in einer Angebotsanfrage enthalten sein?
A11. Für ein schnelles und korrektes Angebot geben Sie bitte Folgendes an: Benötigte Abmessungen (gelieferte Innenweite und / oder Innenweite nach vollständiger Schrumpfung) sowie Anforderungen an die Wanddicke nach Schrumpfung, inklusive der funktionell kritischen Toleranzangabe; ob die wärmeschrumpfbare oder nicht schrumpfbare Variante benötigt wird; Bestellmenge und geschätzte Jahresmenge; Lieferform (Spule oder Festmaßzuschnitt mit Toleranz‑ und Kantenqualitätsanforderungen); Einsatzzweck und Bauteile unter der Hülse (Draht / Hypotube / Elektroden‑Werkstoff und Außendurchmesser oder Polymersubstrat); maximal zulässiger Bauraumzuwachs durch die geschrumpfte Hülse; Typ Ihrer Heizanlage und verfügbare Prozesstemperatur; ob eine Haftung oder Umspritzung der Hülse vorgesehen ist (ob eine Oberflächenbehandlung geplant ist); Sterilisationsverfahren sowie Anzahl der zu überstehenden Zyklen des Geräts; elektrische Anforderungen bei Isolationsanwendung (Betriebsspannung, Hi‑Pot‑Prüflevel des fertigen Geräts, ob eine Nadellochprüfung erforderlich ist); Nachbearbeitungsanforderungen (Zuschnitt, Lochstanzung); benötigte Compliance‑Unterlagen (ISO 10993 / USP Class VI‑Materialprüfberichte, Zusammensetzungserklärungen); Zielpreis, Lieferbedingungen und Lieferort.
F12. Was ist zu Materialerklärungen, MDM‑Dokumenten und FDA‑Master‑Files zu beachten?
A12. Praktische Hinweise.
(1) Wir stellen materialbezogene Unterlagen – Zusammensetzungserklärungen sowie Prüfberichte nach ISO 10993 / USP Class VI – für Ihre technische Dokumentation, EU‑MDR‑Unterlagen oder Lieferantenqualifizierungsunterlagen zur Verfügung.
(2) Falls die Bezugnahme auf ein Geräte‑Master‑File (MAF) sinnvoll ist, können wir über Autorisierungsschreiben sprechen, sodass Ihr Regulierungsteam unsere Materialdaten in Ihren Einreichungen zitieren kann. Der Geltungsbereich wird projektbezogen vereinbart.
(3) Was wir nicht leisten: Wir übernehmen keine Zusagen oder Verpflichtungen für Ihr fertiges Gerät. Unsere Materialunterlagen stellen keine Geräte‑seitige FDA‑Zulassung, keine CE‑Konformität und keine geräteseitige Bestätigung der biologischen oder elektrischen Sicherheit dar.
(4) Änderungssteuerung: Falls Ihre regulatorische Einreichung Benachrichtigungsvereinbarungen bei Werkstoff‑ oder Prozessänderungen erfordert, weisen Sie uns vor der Auslegungsfreigabe darauf hin, damit dies in der Liefervereinbarung berücksichtigt wird.
(5) Markenhinweis für Ihre Dokumente: Sub‑Lite‑Wall™ ist eine Marke von Zeus Industrial Products, Inc. Die Bezugnahme auf Fremdmarken in Ihren internen Äquivalenz‑Matrizen entspricht üblichen Ingenieurpraktiken. Unsere Produkte werden unabhängig gefertigt und unterhalten keine Verbindung oder Markenempfehlung von Zeus.