|
MERKMAL
|
ZOLL
|
MM
|
|
INNENDURCHMESSER (ID)
|
0,01 – 0,11
|
0,30 – 2,79
|
|
TOLERANZ INNENDURCHMESSER
|
± 0,001 – 0,003
|
± 0,025 – 0,076
|
|
NOMINALE WANDSTÄRKE
|
0,0004 – 0,0008
|
0,01 – 0,02
|
|
TOLERANZ WANDSTÄRKE
|
± 0,0002 – 0,00025
|
± 0,005 – 0,00635
|
|
SCHNITTLÄNGE
|
39-78
|
1.000-2.000
|
|
Eigenschaft
|
Spezifikationsanforderung
|
Prüfmethode
|
Typischer Wert
|
|
Ätzwinkel
|
<70°
|
–
|
60°
|
|
Entflammbarkeit
|
V0
|
UL94
|
V0
|
|
Chemikalienbeständigkeit
|
ausgezeichnet
|
–
|
ausgezeichnet
|
|
Hitzeschock
|
Keine Rissbildung
|
ASTM D2671
(400 °C/4 Std.)
|
Keine Rissbildung
|
|
Tieftemperaturflexibilität
|
Keine Rissbildung
|
ASTM D2671
(-65 °C/4 Std.)
|
Keine Rissbildung
|
|
Enthält keine Schwermetalle
|
F1. Was ist ein medizinischer OTW-geätzter PTFE-Liner mit Mandrel?
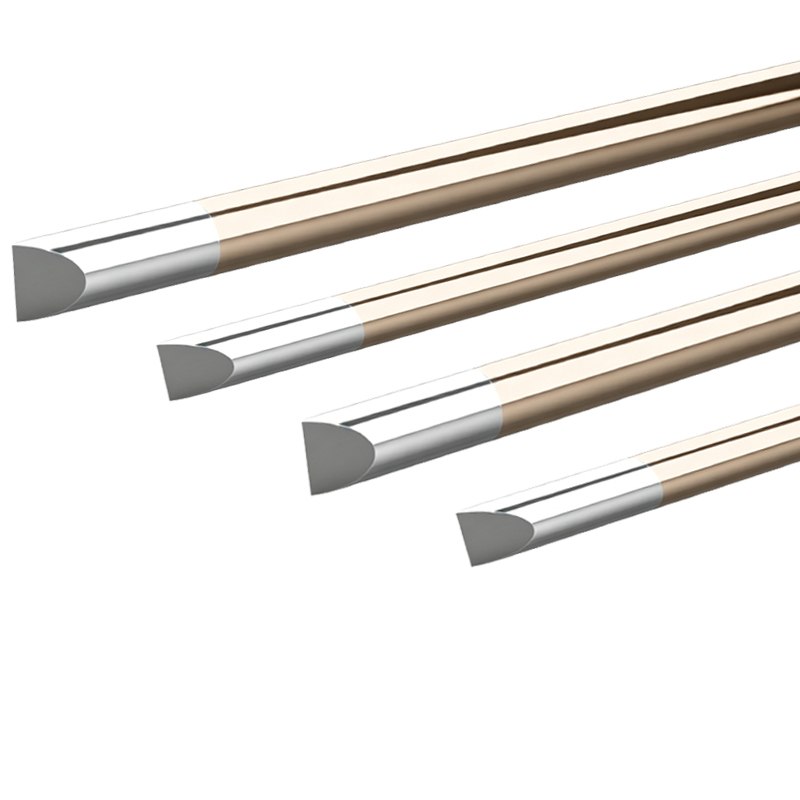
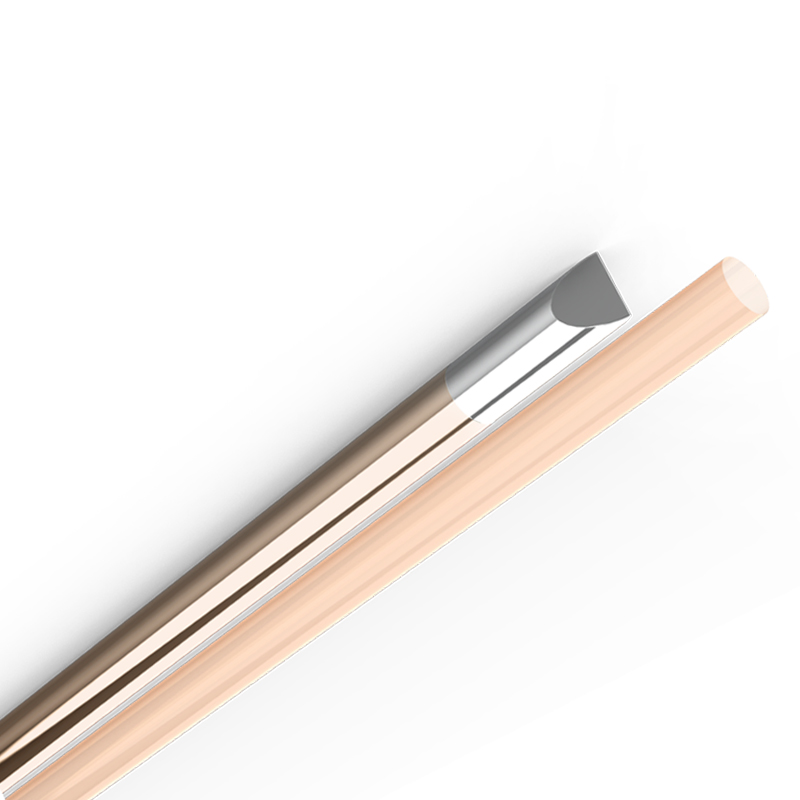
A1. Ein OTW-geätzter (Over-the-Wire) PTFE-Liner ist ein dünnwandiges Polytetrafluoroethylen-Rohr, das im Paste-Extrusionsverfahren über einen Präzisionsmandrel hergestellt und an der Außenoberfläche chemisch geätzt wird (typischerweise mit Natriumnaphthalinid-Lösung), um es verklebbar zu machen. Der Mandrel verbleibt während Extrusion und Sinterung an Ort und Stelle, um enge ID-Toleranzen und Konzentrizität zu garantieren – entscheidend für OTW-Katheterplattformen, bei denen ein Führungsdraht durch das Arbeitslumen führt. Die Innenoberfläche behält die native ultraniedrige Reibung von PTFE (Koeffizient ~0,04–0,10), während die geätzte Außenoberfläche Klebstoffe und Thermoverbindungen mit Pebax, Nylon, TPU oder geflochtenen Mantelstrukturen aufnimmt. Im Katheteraufbau beschreiben Ingenieure dies als Grundschicht eines mehrschichtigen Schafts: ein äußerer Pebax-Mantel, der über einen oberflächengeätzten PTFE-Liner gekapselt ist, um innen geringe Reibung zu erzielen.
F2. Warum ist PTFE nach wie vor das bevorzugte Linermaterial für interventionelle Katheter?
A2. Ingenieure auf r/MedicalDevices beschreiben PTFE durchgehend als „Goldstandard“ für gewundene, anspruchsvolle Katheteranwendungen. Seine Kombination aus ultraniedriger Reibung, chemischer Inertheit, Dimensionsstabilität (Wasseraufnahme <0,01 %) und klinisch seit den 1950er Jahren bewährter Blutkontakthistorie bleibt für Führungsdrahtpassage und Implantatlieferung unübertroffen. Für Mikrokatheter und Stent-Liefersysteme, die neurovaskuläre oder periphere Tortuositäten durchqueren, übersetzt sich die Gleitfähigkeit eines PTFE-auskleideten Lumens direkt in geringere prozedurale Kräfte und reduziertes Risiko für Gefäßtraumata.
F3. Was ist der Unterschied zwischen OTW-Mandrel-Extrusion und Freiextrusion bei PTFE-Linern?
A3. Beide sind Paste-Extrusionsverfahren – PTFE kann aufgrund seiner extrem hohen Schmelzviskosität nicht wie Pebax oder Nylon im Schmelzextrusionsverfahren verarbeitet werden. Bei der OTW-Mandrel-Extrusion wird die PTFE-Paste über einen Präzisionsdraht- oder Stiftmandrel extrudiert und mit dem Mandrel im Ort gesintert. Dies liefert überlegene ID-Toleranzen, Wandkonzentrizität und Oberflächengüte auf der luminalen Seite – wesentlich für OTW-Plattformen, bei denen die Liner-ID eng zum Führungsdraht passen muss. Die Freiextrusion produziert das Rohr ohne Abstützung; sie eignet sich für die Hochvolumenproduktion längerer Längen und kann durch kontrollierte Fibrillenorientierung die axiale Festigkeit erhöhen, aber die ID wird von der montierten Konstruktion und nicht allein vom Liner bestimmt. Für Mikrokatheter und Liefersysteme, bei denen die Lumenpräzision kritisch ist, sind mandrelextrudierte Liner die Standardwahl.
F4. Wie dünn kann die Wand sein und welche Toleranzen sind erreichbar?
A4. Branchenliteratur und Lieferantendaten berichten von pasteextrudierten PTFE-Linerwänden bis etwa 0,0005 Zoll (12,7 µm) mit Toleranzen in der Größenordnung von ±0,0003 Zoll, und spezialisierte Verfahren können Wände bis etwa 0,0003 Zoll (7,6 µm) erreichen. Für mandrelextrudierte OTW-Liner werden typische ID-Toleranzen von ±0,0005 Zoll oder enger eingehalten, wobei die Wandkonzentrizität für einheitliches Reflow-Bonding kritisch ist. In fertigen mehrschichtigen Katheterschäften beträgt die montierte Lumentoleranz typischerweise ±0,001 Zoll und die OD-Toleranz ±0,002–±0,003 Zoll je nach Mantel- und Flechtkonfiguration. Da PTFE praktisch keine Feuchtigkeit aufnimmt, bleiben diese Abmessungen durch Herstellung, Lagerung und Anwendung stabil – ein wesentlicher Vorteil gegenüber Nylon, das 0,6–1,0 % Feuchtigkeit aufnimmt und in feuchter Umgebung driften kann.
F5. Warum muss PTFE vor dem Bonden geätzt werden und wie funktioniert die Natriumätzung?
A5. Die extrem niedrige Oberflächenenergie von PTFE (~18 dynes/cm) – dieselbe Eigenschaft, die ihm seine Gleitfähigkeit verleiht – macht es im Wesentlichen antihaftbeschichtet. Klebstoffe und geschmolzene Mantelpolymere (Pebax, Nylon, TPU) benetzen oder binden an unbehandeltem PTFE nicht. Ingenieure auf Reddit bezeichnen das Bonden von PTFE durchgehend als die größte Verarbeitungsherausforderung dieses Materials. Die Natriumätzung (typischerweise Natriumnaphthalinid-Lösung) entfernt Fluoratome von der Außenoberfläche und führt sauerstoffhaltige funktionelle Gruppen ein, wodurch die Oberflächenenergie auf über 50 dynes/cm erhöht und eine mikroskopisch raue Oberfläche für mechanische Verklammerung geschaffen wird. Dies ist die Standardvorbehandlung vor dem Ummanteln. Beachten Sie, dass das Ätzen nur auf die Außenoberfläche angewendet wird; die innere Lumenoberfläche bleibt natives PTFE.
F6. Welche Bondverfahren funktionieren mit einem geätzten OTW-PTFE-Liner?
A6. Es werden zwei Hauptansätze verwendet: (1) Direktes Bonden an die geätzte Außenoberfläche via Klebelaminierung oder thermischem Reflow – die geätzte Oberfläche akzeptiert Klebstoffe und verbessert die mechanische Verklammerung mit dem Mantel während des Reflows. (2) Haftvermittler-Technologie (Tie-Layer) – eine dünne thermoplastische Elastomerschicht (z. B. modifiziertes Pebax oder Polyurethan) wird auf die PTFE-Außenoberfläche aufgebracht; der Tie-Layer verschmilzt unter Hitze und Druck mit PTFE, und seine Außenoberfläche bindet gut an den Mantel. Tie-Layer sind besonders bei ultradünnwandigen Konstruktionen wertvoll, wo die geätzte Oberfläche allein möglicherweise keine ausreichende Bondfläche bietet. Die Wahl hängt vom Mantelmaterial, dem Reflow-Prozess und davon ab, ob das Produkt Biegeermüdung sehen wird.
F7. Wie wird die Ätzqualität verifiziert und was sollte ich meinem Lieferanten spezifizieren?
A7. Die Standardverifizierung umfasst: (1) Kontaktwinkelmessung an der geätzten Oberfläche – eine ordnungsgemäß geätzte PTFE-Oberfläche zeigt einen Wasserkontaktwinkel unter 70° (typischerweise ~60°); (2) Dyn-Level- oder Oberflächenenergietest zur Bestätigung einer Aktivierung >50 dynes/cm; (3) Sichtprüfung auf gleichmäßigen bräunlichen Farbton (ein normaler Indikator für Natriumätzung; fehlender Farbton deutet auf Unterätzung, dunkle Verfärbung auf Überätzung hin); (4) Abreißfestigkeitsprüfung an gebundenen Proben pro Charge. Die Ätzkonsistenz zwischen Chargen ist ein häufiger Diskussionspunkt der Lieferantenqualität unter Ingenieuren, daher wird empfohlen, Kontaktwinkel und Abreißfestigkeit als Chargenfreigabekriterien zu spezifizieren.
F8. Wie und wann wird der Mandrel nach Extrusion und Sinterung entfernt?
A8. Bei der OTW-Mandrel-Extrusion wird der Mandrel nach dem Sinterung durch eine Kombination aus mechanischem Ziehen und, bei langen oder dünnwandigen Abschnitten, hydraulischer oder pneumatischer Unterstützung entfernt. Die Mandreloberfläche ist typischerweise poliert und kann mit einem Trennmittel beschichtet sein, um PTFE-Haftung während der Sinterung zu verhindern. Die Entfernungskraft muss sorgfältig kontrolliert werden – übermäßige Kraft kann das Lumen ovalisieren oder Mikrorisse in der dünnen Wand induzieren. Einige Verfahren verwenden lösliche oder kollabierbare Mandrels für komplexe Geometrien. Das Schlüsselprozessfenster ist die kontrollierte Abkühlung nach der Sinterung: PTFE zieht sich stärker zusammen als das Mandrelmaterial, daher sorgt ein ordnungsgemäßes Wärmemanagement für eine saubere Freigabe ohne Dimensionsverzerrung.
F9. Beschädigt die Mandrelentfernung die geätzte Oberfläche oder beeinträchtigt sie das Bonden?
A9. Nein – das Ätzen erfolgt nach Extrusion, Sinterung und Mandrelentfernung. Die Sequenz ist: Paste-Extrusion über Mandrel → Sinterung → Mandrelentfernung → Oberflächenätzung → Reinigen/Spülen → Trocknen → Inspektion → Verpackung. Dies stellt sicher, dass die geätzte Oberfläche zum Zeitpunkt des Bondens frisch und unkontaminiert ist. Die Handhabung nach dem Ätzen erfordert Sorgfalt: Die geätzte Oberfläche ist aktiviert und sollte umgehend gebunden oder geschützt werden, da die Oberflächenenergie bei längerer Exposition gegenüber Luft, Feuchtigkeit oder Kontamination degradieren kann.
F10. Welche Sterilisationsmethoden sind mit geätzten OTW-PTFE-Linern kompatibel?
A10. PTFE gehört zu den sterilisationstauglichsten Katheterpolymeren. Es toleriert Ethylenoxid (EtO), Dampfsterilisation (121–134 °C), Gammabestrahlung, Elektronenstrahl und verdampftes Wasserstoffperoxid (VHP) ohne nennenswerte Degradation – ein wesentlicher Vorteil gegenüber Nylon und Pebax, die unter Gamma/Elektronenstrahl degradieren und bei der Dampfsterilisation Feuchtigkeit aufnehmen. Dadurch eignen sich PTFE-auskleidete Katheter für Einwegprodukte, die mit EtO oder Gamma sterilisiert werden, und für Mehrwegprodukte mit wiederholten Autoklavierzyklen. Verifizieren Sie stets das vollständig montierte Produkt (Liner + Mantel + Klebstoff) über den gewählten Sterilisationzyklus, da der Mantel oder die Bondlinie üblicherweise der limitierende Faktor ist, nicht das PTFE.
F11. Ist natriumgeätztes PTFE für blutkontaktierende Anwendungen biokompatibel?
A11. Ja. Medizinisches PTFE-Harz ist ein etabliertes blutkontaktierendes Material mit einer klinischen Geschichte, die bis in die 1950er Jahre zurückreicht. Es ist relativ thrombogenarm, chemisch inert und dimensionsstabil. Eine Biokompatibilitätsbewertung auf Produktebene gemäß ISO 10993-1 (Zytotoxizität, Sensibilisierung, Irritation, ggf. Hämkompatibilität) ist für das fertige Produkt erforderlich – die Konformität auf Materialebene (z. B. USP Class VI-Harz) ersetzt keine Produkt-Level-Prüfung. Der Natriumätzprozess wird nur auf die Außenoberfläche angewendet und durch gründliches Spülen und Reinigen nachbehandelt; Rückstände des Ätzmittels werden auf nicht nachweisbare Werte entfernt. Die innere Lumenoberfläche bleibt durchgehend natives, ungeätztes PTFE.
F12. Für welche Katheteranwendungen eignen sich OTW-geätzte PTFE-Liner am besten?
A12. OTW-geätzte PTFE-Liner sind die Standardwahl, wo Führungsdrahtgleitfähigkeit und Lumenpräzision kritisch sind: Führungskatheter, diagnostische Angiographiekatheter, neurovaskuläre Mikrokatheter, steuerbare/ablenkbare Katheter, Einführschleusen und Stent-/Ballon-Liefersysteme. Für Stent-Liefersysteme sorgt die Kombination aus reibungsarmem Innenlumen und präziser ID-Kontrolle speziell für eine glatte Stent-Deployment ohne Hängenbleiben oder ungleichmäßiger Expansion. Für größerdurchmessrige periphere und urologische Produkte, wo extreme Miniaturisierung weniger wichtig ist, können Pebax-, Nylon- oder FEP-Liner kosteneffizienter sein; PTFE wird in diesen Fällen manchmal nur für distale Spitzenabschnitte verwendet.
F13. Was sind die bekannten Einschränkungen und häufigsten Ausfallmodi?
A13. Die am häufigsten diskutierten Ausfallmodi: (1) Delamination des Liners vom Mantel oder Flechtwerk – gemildert durch verifizierte Ätzqualität, Tie-Layer für ultradünne Wände und validierte Reflow-Parameter; (2) Knicken oder Lumenkollaps bei engen Biegeradien – gesteuert durch Wandstärkenauswahl, Flecht-/Spiralenverstärkung und Wahl der Liner-Anisotropie; (3) Kratzen oder Abrieb des Liners beim Führungsdrahtdurchgang – PTFE ist relativ weich und kriech-/kaltfließanfällig, daher ist die Stützung durch den Außenschaft wesentlich; (4) Bondlinienversagen nach Sterilisation oder Biegeermüdung – durch produktlevel-simulierte Anwendungstests abgesichert; (5) Verarbeitungsgefahren – PTFE-Dämpfe bei Überhitzung sind giftig, und die Natriumätzchemie erfordert strenge Handhabungskontrollen. Ein wiederkehrendes Thema in Ingenieursforen: Der Reibungsvorteil von PTFE und seine Bondschwierigkeit sind dieselbe Eigenschaft – die Prozesskontrolle um die geätzte Oberfläche ist der kritische Kontrollpunkt.
F14. Sollte ich mir wegen des PFAS-Regulierungsdrucks auf PTFE Sorgen machen?
A14. Dies ist eine zunehmend häufige Frage in Ingenieursdiskussionen. Medizinisches PTFE gilt bei der FDA weiterhin als sicher und unverzichtbar, fällt aber als Fluorpolymer unter den breiteren PFAS-Prüfdruck (ECHA-Beschränkungen, EPA/MDR-Aufmerksamkeit), und Lieferketten beginnen sich zu verschieben. Bewertete Alternativen umfassen UHMWPE-Liner (geringe Reibung, ISO-10993-bewährt, aber die niedrigere Reflow-Temperatur von ~130–150 °C kann während des Pebax-Mantel-Reflows zum Lumenkollaps führen, und es weicht/fließt während der Verarbeitung anders als PTFE), PFAS-freie Gleitadditive und hybride PI/PTFE-Verbundwerkstoffe. Der Konsens in Ingenieursforen ist, PTFE nicht sofort zu ersetzen, sondern Alternativen früh in der Entwicklung zu bewerten, damit Materialentscheidungen später nicht erzwungen werden. Für neue Designs mit 5–10-jährigen Lebenszyklen ist eine Zwei-Gleise-Materialqualifizierung ratsam.
F15. Wie wähle ich zwischen OTW-Mandrel-Extrusion und Freiextrusion geätzter PTFE-Liner für meine Anwendung?
A15. Berücksichtigen Sie diese Faktoren: (1) Lumenpräzision – wenn Ihr Produkt enge ID-Toleranzen für den Führungsdrahtsitz erfordert (z. B. 0,014″- oder 0,018″-OTW-Plattformen), ist die Mandrel-Extrusion vorzuziehen; (2) Wandstärke – für Wände unter 0,001 Zoll bietet die Mandrel-Extrusion eine bessere Konzentrizitätskontrolle; (3) Länge und Volumen – die Freiextrusion eignet sich für kontinuierliche Hochvolumenproduktion längerer Längen; (4) Bondkonstruktion – wenn der Liner in einen geflochtenen Schaft reflowt werden soll, funktioniert beide Typen, aber mandrelextrudierte Liner bieten aufgrund der einheitlichen Wand ein konsistenteres Reflow-Verhalten; (5) Kosten – die Freiextrusion ist für große Volumina, wo extreme ID-Präzision nicht erforderlich ist, generell wirtschaftlicher. Für Mikrokatheter und Stent-Liefersysteme sind mandrelextrudierte OTW-Liner der Industriestandard.