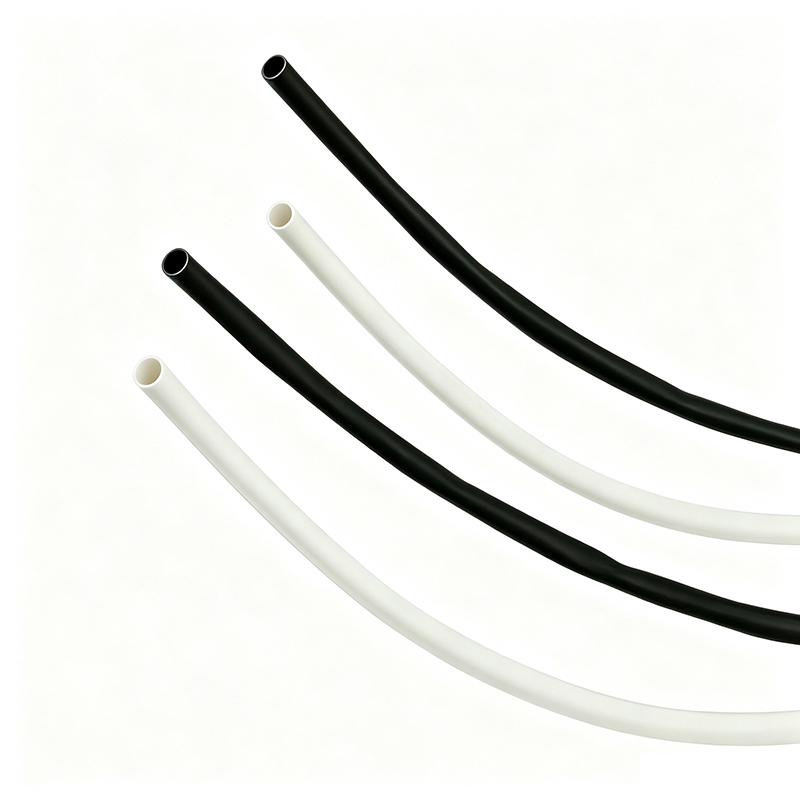
自2018年起,公司战略布局医疗领域,聚焦医用热缩产品及高分子材料的研发攻关,现已成功开发出医用FEP、聚烯烃、PET、PTFE、PVDF等多系列核心产品。我们的优势产品可撕热缩管及超薄PET热缩管打破了外国公司在此类产品的垄断,填补了国内生产此类产品的空白,大大降低了客户采购成本及采购便利性。
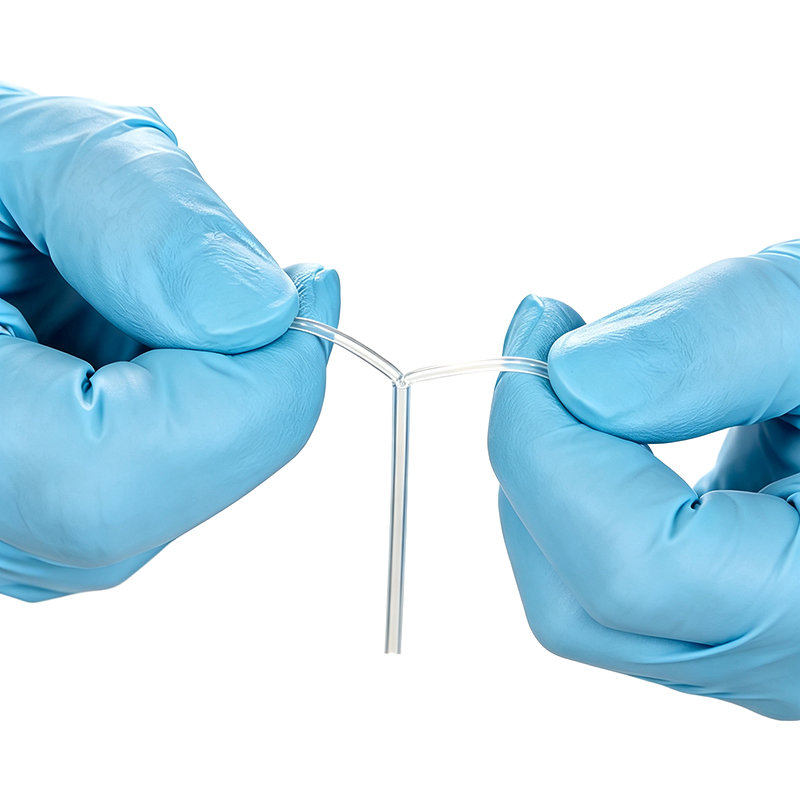
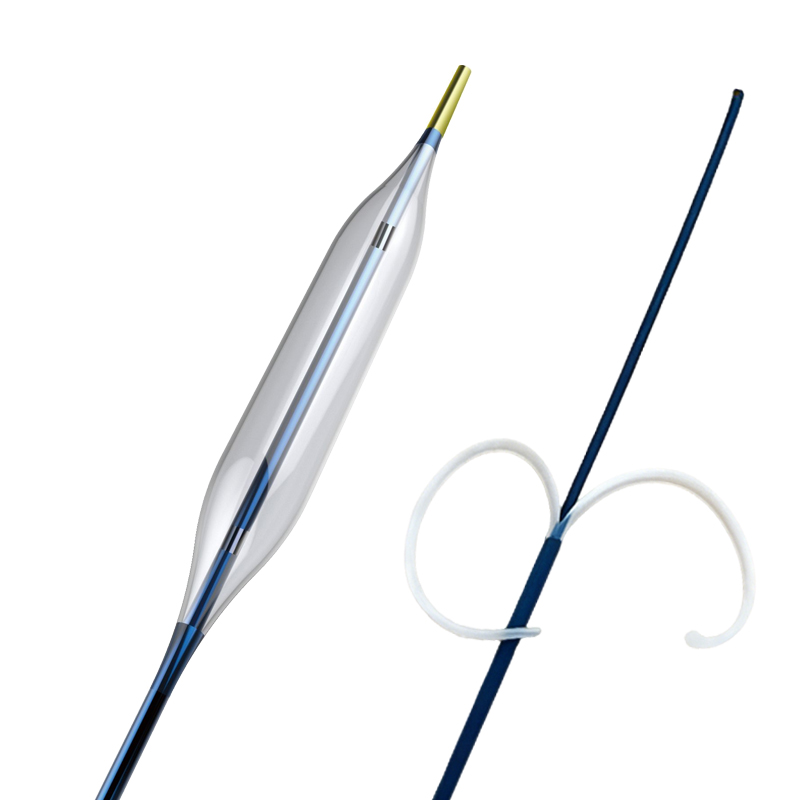
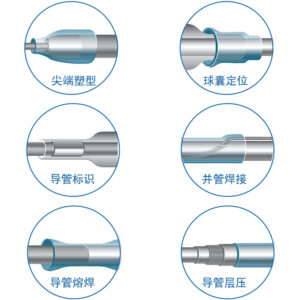
联系我们 深圳市龙岗区龙岗街道南联社区宝南路77号 0755 2917 9250 [email protected]BH-MT-FEP-PL是由医疗级氟化聚合物製成,热缩后无需使用切割工具即可快速且完整的从导管外层剥离及不沾黏,有助于大大提高生产效率,避免切割不当损耗产品,主要用于导管回流成型、球囊定位焊接,是微创介入器械成型工艺专用辅助套管。
收缩比例:1.3:1和1.6:1或更大倍率
优异的电绝缘性能,生理惰性
满足环氧乙烷(ET0)灭菌
工作温度:-55℃ ~200℃
起始收缩温度:≥190℃
完全回缩温度: 260℃
符合ISO 10993,RoHS
|
产品型号 |
收缩前内径 (最小) |
收缩后内径 (最大) |
收缩后壁厚 |
标准长度 |
||||||
|
1.3:1收縮率 |
1.6:1收縮率 |
|||||||||
|
Inch |
mm |
Inch |
mm |
Inch |
mm |
Inch |
mm |
Inch |
mm |
|
|
BH-MT-FEP-PL-0.64 |
0.0252 |
0.64 |
0.0194 |
0.49 |
0.0157 |
0.40 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.80 |
0.0315 |
0.80 |
0.0244 |
0.62 |
0.0197 |
0.50 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-0.96 |
0.0378 |
0.96 |
0.030 |
0.74 |
0.0236 |
0.60 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.12 |
0.0441 |
1.12 |
0.0339 |
0.86 |
0.0276 |
0.70 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.28 |
0.0504 |
1.28 |
0.0387 |
0.98 |
0.0315 |
0.80 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.44 |
0.0567 |
1.44 |
0.0436 |
1.10 |
0.0354 |
0.90 |
0.008±0.002 |
0.20±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-1.60 |
0.0630 |
1.60 |
0.0484 |
1.23 |
0.0394 |
1.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.00 |
0.0787 |
2.00 |
0.0606 |
1.54 |
0.0492 |
1.25 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-2.40 |
0.0945 |
2.40 |
0.0728 |
1.85 |
0.0590 |
1.50 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-3.20 |
0.1260 |
3.20 |
0.0969 |
2.46 |
0.0787 |
2.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-4.80 |
0.1890 |
4.80 |
0.1452 |
3.69 |
0.1181 |
3.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
|
BH-MT-FEP-PL-6.40 |
0.2520 |
6.40 |
0.1937 |
4.92 |
0.1574 |
4.00 |
0.010±0.002 |
0.25±0.05 |
67.0 |
1700 |
*可根据客户要求定制规格尺寸。
产品对照
润工社 Junkosha FEP-PHST 及 宙斯 Zeus FluoroPEELZ™
产品应用
|
性能 |
检测标准 |
指标 |
|
纵向变化率% |
ASTM D 2671 |
±10 |
|
拉伸强度/MPa |
ASTM D 638 |
≥10.3 |
|
断裂伸长率/% |
ASTM D 638 |
≥200 |
|
耐热性 |
260˚C/4小時 |
无裂纹变色 |
Q1: 如何防止FEP热缩管在回流过程中在Pebax护套上留下残留物或发生粘连?
A1: 残留物通常在温度过高或保温时间过长导致FEP降解时产生。BH-MT-FEP-PL专为回流后干净剥离而设计。关键操作要点:
– 对于Pebax护套(35D–72D),将回流温度维持在200–220°C
– 采用定向加热(从近端向远端),将空气和水分推向熔化前沿前方
– 剥离前给予足够的冷却时间
– 如果出现粘连,请确认您的热曲线未超过240°C,该温度可能导致FEP表面降解
合规说明:BH-MT-FEP-PL仅作为工艺辅助材料供应。任何认证文件(如材料安全、操作处理)可根据要求提供,供您内部评估使用。本产品不适用于植入或永久并入医疗器械。
Q2: 球囊成型和导管层压应选择什么收缩率?
A2: 收缩率的选择取决于您的组件几何形状和压缩要求:
| 应用 | 推荐收缩率 | 理由 |
| 球囊颈部粘合 | 1.3:1 – 1.6:1 | 在脆弱的过渡区域提供可控压力 |
| 轴层压(编织/线圈) | 1.6:1 – 2.0:1 | 更高压缩力以驱动护套流入增强层 |
| 锥形或阶梯轴 | 2.0:1 | 适应长度方向上的直径变化 |
重要提示:更高的收缩率会产生更大的径向力。过度压缩可能导致内腔变形或编织层变形。请使用您具体的芯轴和衬管公差叠加进行验证。
Q3: 如何在移除FEP热缩管时避免划伤或损坏软质Pebax/TPU护套?
A3: 传统的刀片切削存在表面损伤风险。BH-MT-FEP-PL可剥离FEP消除了刀片接触:
– 在近端做单一轴向切口
– 沿导管轴线纵向剥离
– 可控的剥离传播减少了对薄壁轴、球囊和多层层压结构的径向和横向应力
这对于低硬度Pebax(25D–40D)和顺应性TPU护套尤为关键,因为表面缺陷会影响器械性能。
Q4: 我的FEP热缩管回缩不均匀,导致空隙和粘合不一致。哪些工艺控制措施有帮助?
A4: 回缩不均匀源于温度梯度或滞留空气:
– 预干燥吸湿性材料:Pebax和尼龙会吸收水分;回流前在60–80°C烘烤4–8小时
– 定向加热:将热源从近端→远端移动,将空气推出回缩前沿
– 芯轴配合:确保芯轴外径与衬管内径匹配在0.0005英寸以内,以防止屈曲
– 收缩率:不要过大;过大的间隙会滞留空气。选择扩张内径仅比组件最大外径大15–20%
BH-MT-FEP-PL提供一致的壁厚和同心度,以支持均匀的径向压缩。
Q5: 使用FEP热缩管回流后,应使用什么冷却方法和温度?
A5: 冷却速率影响残余应力和尺寸稳定性:
– 初始冷却:在静空气中冷却至100°C以下,再进行水淬
– 水浴:使用室温(20–25°C)去离子水;避免使用冰水,因为冰水会锁定应力并导致多层结构分层
– 受控冷却:对于关键构建,使用逐渐空气冷却至室温,持续2–5分钟
从>200°C快速淬火可能产生热冲击和层间应力,特别是对于不相似材料(PTFE衬管 + Pebax护套 + 金属编织层)。
Q6: 当我无法看到FEP内部时,如何验证回流过程中护套完全固化和粘合质量?
A6: BH-MT-FEP-PL提供高光学透明度,用于实时视觉监控:
– 在加热过程中实时观察护套流动、气泡形成和标记带位置
– 寻找均匀的外观,无皱纹或”鱼眼”
– 回流后:对样品进行破坏性剥离测试,以验证衬管、编织层和护套之间的粘合强度
Q7: 为什么选择可剥离FEP而不是标准不可剥离热缩管?
A7: 标准热缩管需要使用机械刀片手动切削,这存在划伤或刻伤底层导管轴的风险,导致高报废率。可剥离FEP具有工程化的线性分子排列,允许操作者在端部切口并一次性干净撕除。这消除了组装损伤,加快了生产吞吐量,降低了制造报废成本。
Q8: 该产品能否为微导管尺寸定制?
A8: 可以。我们提供完全可定制的扩张内径(ID)、回缩壁厚、自定义颜色和预切割长度,根据您确切的导管组件公差和工艺要求量身定制。
– 如有需要,使用超声波或X射线检查进行无损内部评估